Wie die Reinheit einer Aluminiumlegierung die Oberflächenqualität von Kreisen bestimmt: Eine eingehende Analyse von Prinzipien bis hin zu Anwendungen
In Bereichen wie Präzisionsmaschinen, Luft- und Raumfahrt, Automobilherstellung, und hochwertige Dekoration, Kreise aus Aluminiumlegierung dienen als zentrale Grundkomponenten, deren Oberflächenqualität direkt die Genauigkeit des Erscheinungsbilds des Endprodukts bestimmt, Korrosionsbeständigkeit, Verschleißfestigkeit, und Anpassungsfähigkeit für die Weiterverarbeitung. Reinheit der Aluminiumlegierung, ein zentraler Indikator für den Rohstoff, durchläuft den gesamten Produktionsprozess inklusive Schmelzen, Gießen, Extrusion, und Zeichnen. Es hat entscheidenden Einfluss auf die Entstehung von Oberflächenfehlern, Aussehen Ebenheit, und Leistungsstabilität der Kreise. In diesem Artikel werden die wichtigsten Bewertungsstandards für die Reinheit von Aluminiumlegierungen systematisch analysiert, befasst sich eingehend mit den spezifischen Auswirkungen unzureichender Reinheit auf die Oberflächenqualität von Kreisen, und schlägt gezielte Optimierungspfade vor, Bereitstellung theoretischer und praktischer Hinweise zur Verbesserung der Oberflächenqualität von Kreise aus Aluminiumlegierung.
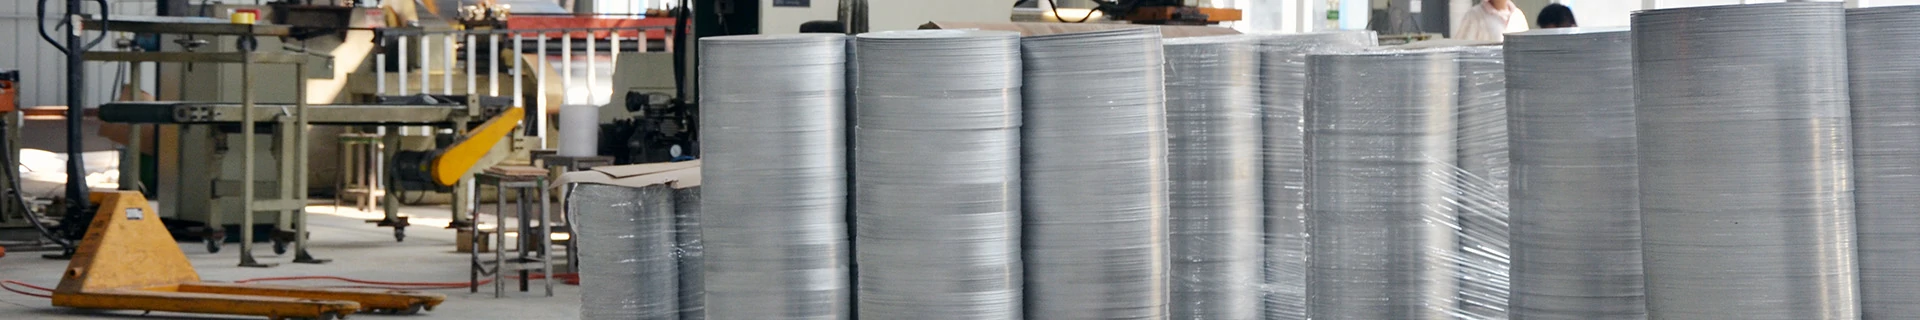
 Aluminium-Rundverpackung
ICH. Kernbewertungsdimensionen und Einflussfaktoren der Reinheit von Aluminiumlegierungen
Die Reinheit von Aluminiumlegierungen ist kein einzelner Index, sondern ein umfassendes Maß, das den Gehalt an Verunreinigungselementen bewertet, Gasgehalt, und nichtmetallische Einschlüsse im Material, basierend auf der Reinheit des Grundmetalls (Aluminium). Die Kernbewertungsdimensionen umfassen hauptsächlich die folgenden drei Aspekte.
1. Reinheit des Grundaluminiums
Die Reinheit des Grundaluminiums ist der Grundstein für die Reinheit der Aluminiumlegierung, typischerweise anhand des Massenanteils des Aluminiumelements im Material bewertet. Die Grundaluminiumreinheit häufig verwendeter Industriealuminiumlegierungen kann in drei Grade eingeteilt werden, mit erheblichen Leistungsunterschieden zwischen ihnen.
Tisch 1: Basis-Aluminium-Reinheitsgrade, Leistung, und Anwendungsvergleich
| Reinheitsgrad |
Massenanteilbereich des Aluminiumelements |
Kernleistungsmerkmale |
Typische Anwendungsszenarien |
| Standardreinheit |
99.0% ~ 99.7% |
Allgemeine Plastizität und Zähigkeit, begrenztes Potenzial für die Oberflächenveredelung, anfällig für Mängel |
Allgemeine mechanische Teile, Bauteile mit geringer Präzision |
| Hohe Reinheit |
99.7% ~ 99.99% |
Ausgezeichnete Plastizität und Zähigkeit, gute Möglichkeiten zur Oberflächenveredelung, niedrige Fehlerquote |
Präzisionsmaschinen, Automobilteile, Strukturkomponenten der mittleren bis oberen Preisklasse |
| Ultrahohe Reinheit |
Über 99.99% |
Optimale Leistung, extrem hohe Oberflächengüte, praktisch frei von Verunreinigungen |
Luft- und Raumfahrt, Präzisionsinstrumente, hochwertige Dekoteile |
Unterschiedliche Aluminiumlegierungsgrade entsprechen unterschiedlichen Grundreinheitsgraden, direkt mit der Oberflächenqualität ihrer Kreise verknüpft.
Tisch 2: Zusammenhang zwischen gängigen Aluminiumlegierungssorten und Reinheitsgraden
| Aluminiumlegierungssorte |
Entsprechender Reinheitsgrad |
Massenanteil von Aluminium |
Typische Merkmale der Kreisoberflächenqualität |
Hauptanwendungstypen |
| 1050 |
Standardreinheit |
99.50%~99,70 % |
Oberfläche neigt zu leichter Lochfraßbildung, durchschnittlicher Glanz, mäßige Fehlerwahrscheinlichkeit |
Allgemeine mechanische Strukturkreise, dekorative Kreise mit geringer Präzision |
| 1060 |
Standardreinheit (High-End) |
99.60%~99,70 % |
Relativ flache Oberfläche, guter Glanz, gelegentlich kleinere Verunreinigungsfehler |
Zivile dekorative Kreise, allgemeine präzisionsmechanische Kreise |
| 1100 |
Hohe Reinheit |
99.70%~99,90 % |
Hohe Oberflächenglätte, einheitliche Farbe, geringe Wahrscheinlichkeit einer Defektbildung |
Kfz-Teilekreise, Präzisionsinstrumentenkreise der mittleren bis oberen Preisklasse |
| 1090 |
Hohe Reinheit |
99.90%~99,99 % |
Extrem flache Oberfläche, keine offensichtlichen Verunreinigungsmängel, ausgezeichneter Glanz |
Hilfsstrukturkreise für die Luft- und Raumfahrt, hochwertige dekorative Kreise |
| 1099 |
Ultrahohe Reinheit |
≥99,99 % |
Oberfläche frei von Verunreinigungen, extrem hohe Glätte, stabile leistung |
Kernkreise für Präzisionsinstrumente, Schlüsselkreise für Luft- und Raumfahrtkomponenten |
2. Gehalt an Verunreinigungselementen
Verunreinigungselemente in Aluminiumlegierungen stammen hauptsächlich aus Rohstoffen (Aluminiumbarren, Legierungszusätze), Schmelzausrüstung, und die Produktionsumgebung. Eisen (Fe), Silizium (Und), Kupfer (Cu), Magnesium (Mg), usw., sind häufige Verunreinigungen. Ihre Standards für die Inhaltskontrolle variieren stark je nach den Präzisionsanforderungen der Kreise.

Tisch 3: Wichtige Grenzwerte für Verunreinigungselemente und ihre Gefahren
| Gemeinsames Verunreinigungselement |
Obergrenze für allgemeine industrielle Al-Kreise |
Obergrenze für hochpräzise Al-Kreise |
Hauptgefahren |
| Eisen (Fe) |
≤0,5 % |
≤0,1 % |
Bildet harte und spröde Phasen, Dies führt zu Lochfraß und Vorsprüngen auf der Oberfläche |
| Silizium (Und) |
≤0,6 % |
≤0,1 % |
Verursacht dunkle Streifen, reduziert den Oberflächenglanz |
| Kupfer (Cu) |
≤0,2 % |
≤0,05 % |
Beschleunigt elektrochemische Korrosion, verursacht Oberflächenoxidation/-verfärbung |
| Magnesium (Mg) |
≤0,15 % |
≤0,03 % |
Beeinflusst die Plastizität, neigen dazu, Mikrorisse an der Oberfläche zu verursachen |
3. Gehalt an Gasen und nichtmetallischen Einschlüssen
Während des Schmelzprozesses der Aluminiumlegierung, es ist leicht, Wasserstoff zu absorbieren (H) aus der Luft, Bildung von gelöstem oder blasenartigem Gas. Wenn nicht umgehend entfernt, Dadurch entstehen Defekte innerhalb und auf der Oberfläche des Kreises. Zu den nichtmetallischen Einschlüssen zählen hauptsächlich Oxideinschlüsse (Al₂O₃), Sulfide, Nitride, usw., aus Rohstoffverunreinigungen stammen, Oxidationsreaktionen beim Schmelzen, und Abplatzungen der Ofenauskleidung. Ein zu hoher Gasgehalt oder zu viele Einschlüsse beeinträchtigen direkt die Kontinuität und Integrität der Kreisoberfläche, was zu Oberflächenfehlern führt.
II. Spezifische Auswirkungen einer unzureichenden Reinheit der Aluminiumlegierung auf die Qualität der Kreisoberfläche
Wenn die Reinheit der Aluminiumlegierung unzureichend ist, ob es sich um übermäßige Verunreinigungselemente handelt, hoher Gasgehalt, oder zu viele Einschlüsse, Es führt zu Oberflächendefekten in verschiedenen Phasen der Kreisproduktion, Verringerung der Oberflächenqualität. Die konkreten Auswirkungen spiegeln sich vor allem in den folgenden vier Aspekten wider, und die Mängel sind oft typisch und zusammenhängend.
1. Oberflächenrauheit, Farbunregelmäßigkeiten, und reduzierte Darstellungsgenauigkeit
Wenn der Gehalt an Verunreinigungselementen (insbesondere Eisen und Silizium) in der Aluminiumlegierung übertrifft die Standards, harte und spröde intermetallische Verbindungen (wie die Al₃Fe-Phase, Al-Si-Phase) bilden sich im Material. Die Härte dieser intermetallischen Verbindungen ist viel höher als die der Aluminiummatrix. Bei der Kunststoffverarbeitung wie Extrusion und Ziehen, Sie können sich nicht synchron mit dem Matrixmetall verformen, leicht Vorsprünge bilden, Kratzer, oder Vertiefungen auf der Kreisoberfläche, Dies führt zu einer erhöhten Oberflächenrauheit und einem Verlust des gleichmäßigen metallischen Glanzes.
Tisch 4: Korrespondenz zwischen Hauptverunreinigungselementen und Oberflächenfehlern
| Hauptverunreinigungselement |
Es bildet sich eine intermetallische Verbindung |
Manifestation von Oberflächenfehlern |
Fehlerursache |
| Eisen (Fe) |
Al₃Fe-Phase |
“Lochfraß” wie Vorsprünge, Kratzer auf der Oberfläche |
Höhere Härte als Matrix, werden während der Verarbeitung durch nicht synchrone Verformung zu Vorsprüngen extrudiert |
| Silizium (Und) |
Al-Si-Phase |
Dunkelgraue Streifen, ungleichmäßiger Glanz auf der Oberfläche |
Ungleichmäßige Verteilung, Dies führt nach der Verarbeitung zu erheblichen Unterschieden im Oberflächenglanz |
| Eisen + Silizium |
Al₃Fe + Al-Si-Verbundphase |
Koexistenz von Vorsprüngen und Streifen, starke Oberflächenrauheit |
Überlagerung zweier harter und spröder Phasen, Verschlimmerung der Oberflächenschäden während der Verarbeitung |
Zum Beispiel, wenn der Eisengehalt überschritten wird 0.3%, Die Kreisoberfläche ist anfällig dafür “Lochfraß” wie Vorsprünge; Ein zu hoher Siliziumgehalt führt zu dunkelgrauen Streifen auf der Oberfläche, Dadurch wird die Konsistenz des Produkterscheinungsbilds erheblich beeinträchtigt und die Anforderungen an eine hochpräzise Dekoration oder Präzisionsbearbeitung werden nicht erfüllt.
2. Häufige Oberflächenfehler, Kompromittierte Integrität
Zu den häufigsten Oberflächenfehlern, die durch unzureichende Reinheit verursacht werden, gehören Poren, Nadellöcher, Risse, und Einschlussvorsprünge, die in direktem Zusammenhang mit dem Gasgehalt und nichtmetallischen Einschlüssen stehen.
Tisch 5: Zusammenhang zwischen Gas-/Einschlusstyp und Oberflächendefekten
| Gas-/Einschlusstyp |
Name des Oberflächenfehlers |
Spezifische Fehlermanifestation |
Produktionsphase |
| Wasserstoff (H) |
Nadellöcher, Poren |
Punktgroße Gruben (Nadellöcher), in schweren Fällen größere Grübchen |
Schmelzen, Erstarrungsphase, Wasserstoff wird nicht rechtzeitig ausgefällt |
| Oxideinschlüsse (Al₂O₃) |
Einschlussvorsprünge, Kratzer |
Schwarze Flecken, Vorsprünge auf der Oberfläche, neigt dazu, nach der Verarbeitung abzufallen und Löcher zu bilden |
Schmelzoxidation, Abplatzungen der Ofenauskleidung, während der Verarbeitung an die Oberfläche extrudiert |
| Sulfide/Nitride |
Oberflächenvorsprünge, Mikrorisse |
Kleine Vorsprünge, neigen dazu, Spannungskonzentrationen zu verursachen, die zu Mikrorissen führen |
Rohstoffverunreinigungen, Schmelzreaktionsprodukte |
Außerdem, Verunreinigungselemente verringern die Plastizität der Aluminiumlegierung und erhöhen die Sprödigkeit, Dadurch ist es anfällig für Mikrorisse an der Oberfläche aufgrund der Spannungskonzentration beim Extrudieren und Ziehen. Wenn nicht umgehend behandelt, Diese Mikrorisse können sich allmählich ausdehnen, Auswirkungen auf die Oberflächenqualität und die mechanischen Eigenschaften des Kreises.
 Details zum Aluminiumblech
3. Verminderte Korrosionsbeständigkeit, Anfällig für Oberflächenoxidation und Verfärbung
Ein dichtes Aluminiumoxid (Al₂O₃) Auf der Oberfläche einer hochreinen Aluminiumlegierung bildet sich auf natürliche Weise ein Schutzfilm, Blockiert wirksam die Erosion durch externe Medien und sorgt für eine gute Korrosionsbeständigkeit. Jedoch, wenn die Reinheit nicht ausreicht, Verunreinigungselemente beeinträchtigen die Kontinuität und Dichte dieses Schutzfilms, Dadurch wird die Kreisoberfläche anfällig für Oxidation und Korrosion. Zum Beispiel, Verunreinigungselemente wie Kupfer und Eisen bilden mikrogalvanische Zellen, Beschleunigung der elektrochemischen Korrosion von Aluminiumlegierungen. Bei Luftfeuchtigkeit, sauer, oder alkalischen Umgebungen, Die Oberfläche ist anfällig für Oxidationsflecken und Rostflecken, grau angezeigt, Schwarz, oder farbige Oxidfilme, die nicht nur die Ästhetik beeinträchtigen, sondern auch die Oberflächenqualität weiter beeinträchtigen und die Produktlebensdauer verkürzen. Zusätzlich, Verunreinigungselemente beschleunigen die Oxidationsrate der Aluminiumlegierung; auch bei normaler Temperatur und trockener Umgebung, Unregelmäßigkeiten in der Oberflächenfarbe und Oxidationsverfärbungen sind wahrscheinlich.
4. Schlechte Anpassungsfähigkeit für die Weiterverarbeitung, Verschärfte Oberflächenbearbeitungsfehler
Nachträgliche Bearbeitung von Kreisen aus Aluminiumlegierung (wie zum Beispiel Drehen, Schleifen, Polieren, Galvanisieren) stellt hohe Anforderungen an die Oberflächenqualität. Unzureichende Reinheit reduziert ihre Verarbeitungsfähigkeit erheblich. Einerseits, für Kreise mit rauen Oberflächen und vorhandenen Defekten, Beim Drehen und Schleifen nimmt die Reibung zwischen Werkzeug und Material zu, leicht zu Aufbauschneidenbildung führen, Dies führt zu Wellen und Kratzern auf der bearbeiteten Oberfläche, Dadurch ist es schwierig, nach dem Polieren eine glatte Oberfläche zu erhalten. Auf der anderen Seite, Harte und spröde Phasen, die durch Verunreinigungselemente entstehen, beschleunigen den Werkzeugverschleiß, Dies führt zu einer verringerten Bearbeitungsgenauigkeit, und kann zu Absplitterungen führen, Grate, und andere Mängel während der Verarbeitung, eine weitere Verschlechterung der Oberflächenqualität. Darüber hinaus, Aluminiumlegierungen mit unzureichender Reinheit weisen beim Galvanisieren eine schlechte Schicht-Substrat-Haftung auf, anfällig für Probleme wie das Abblättern der Beschichtung und Blasenbildung, Nichterfüllung der nachfolgenden Anforderungen an die Oberflächenbehandlung.
III. Optimierungspfade zur Verbesserung der Reinheit von Aluminiumlegierungen und der Qualität der Kreisoberfläche
Untersuchung des Einflusses der Reinheit von Aluminiumlegierungen auf die Qualität der Kreisoberfläche, gepaart mit Produktionspraxis, Eine systematische Verbesserung kann ausgehend von drei Kernaspekten erreicht werden: Rohstoffkontrolle, Optimierung des Schmelzprozesses, und Verarbeitungskontrolle, zur Verbesserung der Reinheit der Aluminiumlegierung, Oberflächenfehler reduzieren, und die Oberflächenqualität verbessern.
1. Kontrollieren Sie die Qualität der Rohstoffe streng, Verbessern Sie die Reinheit der Quelle
Rohstoffe sind die Grundlage für die Bestimmung der Reinheit von Aluminiumlegierungen. Es ist wichtig, Rohstoffe wie Aluminiumbarren und Legierungszusätze streng zu prüfen, Priorisierung von hochreinen Aluminiumbarren (z.B., über 99.7%), und kontrollieren Sie streng den Gehalt an Verunreinigungselementen und Einschlüssen. Führen Sie Stichprobenkontrollen an eingekauften Rohstoffen durch; Die Produktion unqualifizierter Materialien ist strengstens untersagt. Gleichzeitig, Stärkung des Lager- und Transportmanagements von Rohstoffen, um Feuchtigkeit und Kontamination zu vermeiden, Reduzierung des Eintrags von Gasen und Verunreinigungen beim Schmelzen.
2. Optimieren Sie den Schmelzprozess, Reduzieren Sie den Gas- und Einschlussgehalt
Der Schmelzprozess ist ein Schlüsselelement bei der Kontrolle der Reinheit von Aluminiumlegierungen. Der Kern liegt in der Reduzierung der Gasabsorption und der Entstehung von Einschlüssen, und wirksame Entfernung vorhandener Gase und Einschlüsse. Folgende Maßnahmen können ergriffen werden: Erste, Nehmen Sie Prozesse wie Vakuumschmelzen und Inertgasschutzschmelzen an (z.B., Argon, Stickstoffschutz) um den Kontakt der Schmelze mit Luft zu reduzieren und die Wasserstoffaufnahme zu verringern. Zweite, Raffinationsmittel hinzufügen (z.B., Hexachlorethan, Argon-Raffinationsmittel) beim Schmelzen, um durch chemische Reaktionen Wasserstoff und nichtmetallische Einschlüsse in der Schmelze zu entfernen, und weitere Einschlüsse durch Methoden wie statisches Absetzen und Filtrieren trennen. Dritte, Kontrollieren Sie Schmelztemperatur und -zeit, um übermäßige Temperaturen und längere Schmelzzeiten zu vermeiden, die die Oxidation der Schmelze verstärken und große Mengen an Oxideinschlüssen erzeugen. Vierte, Reinigen Sie die Schmelzofenauskleidung regelmäßig, um Einschlüsse zu reduzieren, die durch Abplatzungen der Auskleidung entstehen.
3. Stärken Sie die Verarbeitungskontrolle, Reduzieren Sie Oberflächenfehler
In Verarbeitungsschritten wie der Extrusion, Zeichnung, und drehen, Eine angemessene Kontrolle der Prozessparameter kann Oberflächenfehler reduzieren, die durch unzureichende Reinheit verursacht werden.
Tisch 6: Maßnahmen und Ziele zur Prozessoptimierung
| Verarbeitungsphase |
Spezifische Optimierungsmaßnahmen |
Kernziel |
Entsprechend reduzierte Oberflächenfehler |
| Extrusionsphase |
Kontrollieren Sie die Extrusionstemperatur, Geschwindigkeit, und Verformung |
Stresskonzentration vermeiden |
Mikrorisse an der Oberfläche, Abplatzen |
| Zeichenphase |
Wählen Sie geeignete Matrizen aus, Stumpfoberfläche regelmäßig polieren |
Reduzieren Sie Reibungsschäden |
Oberflächenkratzer, Gruben |
| Dreh-/Schleifphase |
Verwenden Sie scharfe Werkzeuge, Schnittparameter optimieren |
Reduzieren Sie Aufbauschneiden und Werkzeugverschleiß |
Oberflächenwellen, Grate, Kratzer |
| Gesamter Prozess |
Stärken Sie die Oberflächeninspektion, Beheben Sie Mängel umgehend |
Vermeiden Sie die Ausbreitung von Fehlern |
Ausbreitung von Mikrorissen, Grubenvergrößerung |
IV. Abschluss
Zusammenfassend, Die Reinheit der Aluminiumlegierung ist ein zentraler Faktor, der die Oberflächenqualität von Kreisen beeinflusst. Durch Beeinflussung der Mikrostruktur des Materials, mechanische Eigenschaften, und Verarbeitungseigenschaften, es bestimmt direkt die Oberflächenglätte, Integrität, Korrosionsbeständigkeit, und anschließende Verarbeitungsanpassungsfähigkeit der Kreise. Wenn die Reinheit der Aluminiumlegierung unzureichend ist, es führt leicht zu verschiedenen Mängeln, wie z. B. Oberflächenrauheit, Poren, Risse, Einschlussvorsprünge, Oxidation, und Verfärbungen, Dies verringert die Genauigkeit des Produkterscheinungsbildes und die Serviceleistung, und sogar die Produktlebensdauer beeinträchtigen.
Die Verbesserung der Oberflächenqualität von Aluminiumlegierungskreisen erfordert eine strenge Kontrolle der Rohstoffreinheit von der Quelle an, Optimierung von Schmelzprozessen zur Reduzierung des Gas- und Einschlussgehalts, und Stärkung der Verarbeitungskontrolle, um Oberflächenfehler zu minimieren. Die Verbesserung der Reinheit der Aluminiumlegierung und der Kreisoberflächenqualität durch eine Qualitätskontrolle im gesamten Prozess ist von entscheidender Bedeutung. Da Branchen wie die Luft- und Raumfahrt sowie die Präzisionsfertigung ihre Anforderungen an die Oberflächenqualität von Aluminiumlegierungskreisen ständig erhöhen, Die Verbesserung der Reinheit von Aluminiumlegierungen und die Optimierung von Produktionsprozessen werden zur Schlüsselrichtung für die Förderung der qualitativ hochwertigen Entwicklung der Aluminiumlegierungskreisindustrie.
Als Experte seit vielen Jahren tief in der Aluminiumindustrie verwurzelt, Henan Huawei Aluminium Co., GmbH. ist sich der entscheidenden Rolle der Materialreinheit für die Leistung des Endprodukts voll und ganz bewusst. Durch strenge Rohstoffkontrolle, fortgeschrittenes Schmelzen, Gießen, und Verfeinerung von Technologien, sowie eine präzise Verarbeitungskontrolle für den gesamten Prozess, Wir bieten unseren Kunden eine Komplettlösung von hochreinen Aluminiummaterialien bis hin zu hochwertigen Kreisen. Wir stellen sicher, dass jeder Aluminiumkreis eine hervorragende Oberflächenqualität und stabile Leistung aufweist, Erfüllung Ihrer strengsten Anwendungsanforderungen.