Disco de alumínio laminado a quente para panelas: O material fundamental da metalurgia às panelas premium
No centro da fabricação moderna de utensílios de cozinha, o disco de alumínio laminado a quentedesempenha um papel indispensável. Este material circular de alumínio, processado através de laminação em alta temperatura e possuindo uma microestrutura específica, é o ponto de partida para produzir tudo, desde woks de uso diário até panelas de pressão de nível profissional. Em comparação com materiais laminados a frio comuns, isso é estrutura recristalizada uniforme, tensão residual extremamente baixa, e desempenho superior de estampagem profundadeterminar diretamente a uniformidade de distribuição de calor da panela final, formando taxa de sucesso, e vida útil. Este artigo fornece uma análise aprofundada do núcleo técnico, processos de fabricação, e lógica de seleção para discos de alumínio laminados a quente.
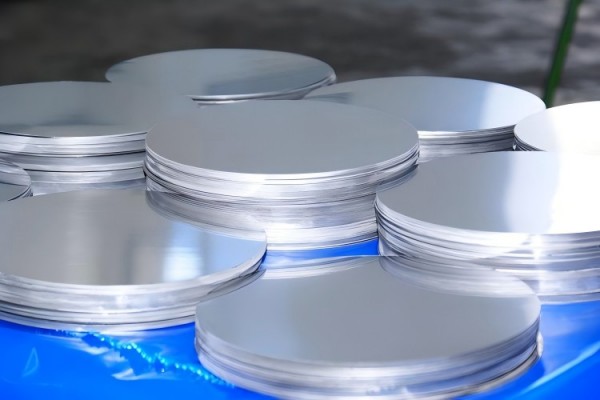 círculo de folha de alumínio
1. Definição Científica: Por que o processo de laminação a quente é fundamental para panelas
O Disco de alumínio laminado a quente para panelasnão é simplesmente um pedaço cortado de alumínio. É produzido rolando um lingote de alumínio através de múltiplas passagens acima de sua temperatura de recristalização. (tipicamente >300°C), seguido de recozimento, acabamento, e apagar/perfurar em um círculo. O valor central deste processo reside na material “genética”ele transmite:
- Grãos Equiaxiais Uniformes: A laminação a quente e o subsequente recozimento fazem com que o alumínio forme uma camada uniforme, estrutura equiaxial de granulação fina, eliminando a segregação dendrítica da estrutura fundida. Isso concede ao material isotropia—capacidade consistente de deformação profunda em todas as direções — que é fundamental para o estiramento uniforme da panela e evitar “brinco” ou rachaduras.
- Tensão residual extremamente baixa: A deformação plástica em altas temperaturas permite que as tensões internas sejam totalmente liberadas. Em contraste, materiais laminados a frio retêm alta tensão residual, que pode ser liberado durante a estampagem profunda subsequente ou após aquecimento em uso, potencialmente causando empenamento.
- Excelentes índices de conformabilidade: Mais alto alongamentoe um superior Limitando a proporção de desenho (LDR)permitir a fabricação de profundas, vasos de formato complexo (como woks chineses) em um único sorteio, aumentando significativamente a eficiência da produção e a utilização de materiais.
2. Seleção de liga: Formulações precisas que equilibram desempenho e custo
Os discos de alumínio para panelas usam principalmente 1xxx (comercialmente puro) e 3xxx (Al-Mn) ligas em série. A escolha depende das prioridades de desempenho.
| Grau de liga |
Composição Central & Características |
Principais vantagens de desempenho |
Aplicações típicas de panelas |
| AA1050 |
Al ≥ 99.5%, alumínio comercialmente puro. |
Excelente condutividade térmica (~230 W/m·K), alto custo-benefício, boa resistência à corrosão. |
Estoques, vaporizadores, woks simplescom requisitos de resistência mais baixos; uma escolha econômica para utensílios de cozinha básicos. |
| AA1060 |
Al ≥ 99.6%, um pouco mais puro que 1050. |
Formabilidade superiorenquanto mantém uma boa condutividade térmica; desempenho estável de estampagem profunda. |
Panelas, potes médiosexigindo empates moderados, e utensílios de cozinha que exigem superfícies anodizadas de alta qualidade. |
| AA3003 |
Contém ~1,2% Mn; a liga não tratável termicamente mais comum. |
Força é >20% série superior a 1xxx, combinado com boa conformabilidade, soldabilidade, e resistência à corrosão. A adição de manganês refina a estrutura do grão. |
Corpo de panela antiaderente, material de base para fundos revestidos, panelas de pressão. Sua maior resistência suporta melhor revestimentos antiaderentes e resiste a arranhões. |
| AA3004/3104 |
Adiciona ~1% Mg ao 3003 base para uma resistência ainda maior. |
Mais alto taxa de endurecimento por trabalhoe força, adequado para utensílios de cozinha mais leves ou aplicações que exigem alta rigidez. |
Panelas profundas de alto desempenho, panelas leves para exterior. |
Conselhos de seleção: Para condutividade térmica e custo ideais, escolher 1050. Para melhor conformabilidade, escolher 1060. Para panelas antiaderentes ou com maior resistência estrutural, 3003é essencial.
 Panela de alumínio
3. A Cadeia de Fabricação Completa: Como a qualidade é forjada
O nascimento de um prêmio disco de alumínio é uma união de ciência metalúrgica e controle de precisão.
- Fundição & Homogeneização: Alumínio primário de alta pureza e ligas principais são dosados com precisão em um forno de fusão. A laje fundida sofre tratamento térmico de homogeneizaçãopara eliminar a segregação composicional, estabelecendo uma base microestrutural uniforme para posterior laminação a quente.
- Laminação a Quente (Processo Central): A laje, aquecido a 400-500°C, é rolado até a espessura alvo (por exemplo, 2-6milímetros) em um laminador a quente com vários suportes. Este processo envolve recristalização dinâmica, quebrando a estrutura fundida para formar uniforme, grãos finos.
- Laminação a Frio & Recozimento Intermediário: Para obter tolerâncias de espessura mais rigorosas e uma superfície mais lisa, a bobina laminada a quente é frequentemente laminada por meio de laminação a frio. Para medidores mais grossos, o “laminado a quente e recozido” condição pode ser fornecida diretamente. Os principais pontos de controle incluem a limpeza do óleo de laminação e a precisão da superfície do rolo para evitar defeitos superficiais.
- Recozimento Contínuo: A bobina de alumínio laminado a frio passa por um forno de recozimento contínuo onde a temperatura e o tempo são controlados com precisão para atingir a recristalização completa e o O-temperamento (totalmente macio) doença, oferecendo alongamento máximo, ideal para estampagem profunda.
- Corte/perfuração de precisão: Alta precisão, prensas hidráulicas de alta tonelagem combinadas com, matrizes precisamente espaçadas perfuram a folha de alumínio em discos. A altura da rebarba deve ser controlada ao mínimo (por exemplo, <0.05milímetros).
- Inspeção Final & Embalagem: 100% inspeção da qualidade da superfície (livre de marcas de rolo, manchas de óleo, arranhões), grossura, e tolerância de diâmetro. O papel intercalado é usado para embalagens em camadas para evitar arranhões no trânsito.
4. Análise de Vantagem Central: Por que os fabricantes de panelas premium insistem em discos laminados a quente
- Taxa de sucesso de desenho profundo incomparável: A estrutura uniforme dos grãos e a suavidade da têmpera O permitem que o material flua uniformemente na matriz, reduzindo significativamente o risco de rachaduras, desbaste excessivo, ou textura de casca de laranja nas paredes laterais e cantos do pote, especialmente para produtos com alta relação profundidade/diâmetro.
- Uniformidade superior de distribuição de calor: A uniformidade no nível microestrutural se traduz diretamente em condutividade térmica uniforme no nível macro. Panelas feitas de material laminado a quente alcançam maior uniformidade distribuição de calor em queimadores a gás ou indução, evitando pontos quentes localizados que queimam alimentos.
- Substrato estável para tratamento de superfície: Uma limpeza, superfície livre de defeitos fornece a base perfeita para subsequentes anodização, anodização de revestimento duro, ou aplicação de revestimento antiaderente, garantindo forte adesão e longa vida útil do revestimento.
- Excelente soldagem & Compatibilidade de revestimento: Quando usado em fundos revestidos (por exemplo, alumínio-aço inoxidável), discos de alumínio laminados a quente apresentam melhor soldabilidade e interfaces de ligação mais fortes com outros metais.
5. Do disco à panela: Principais processos de inscrição
- Fiação: Usado para fazer produtos axissimétricos como Woks chineses e panelas ocidentais. O disco é pressionado por um rolo contra um mandril giratório para formar gradualmente a forma. Requer alongamento uniforme extremamente alto do material.
- Estampagem/Estampagem Profunda: Usado para fazer panelas, frigideiras, panelas internas de panela de pressão. O disco é inserido em uma matriz por um punção em uma ou múltiplas etapas. Requer alto valor n (expoente de endurecimento por trabalho) e valor r (taxa de deformação plástica).
- Formação de Composto Multifuncional: As panelas modernas geralmente combinam estampagem, fiação, ondulação, e mais. O material deve suportar caminhos de deformação complexos.
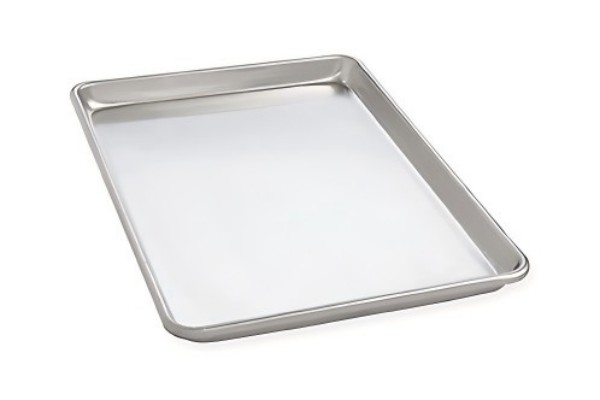 produto de alumínio
6. Avaliação de fornecedores: Uma lista de verificação de sete dimensões além do preço
A seleção de um fornecedor requer uma auditoria sistemática:
| Dimensão Avaliação |
Perguntas-chave & Métricas Técnicas |
| Metalúrgico & Controle de Processo |
Como o conteúdo de hidrogênio e as impurezas são controlados durante a fusão? Qual é a faixa controlada para a temperatura de acabamento da laminação a quente? A curva de recozimento é (temperatura, tempo, taxa de resfriamento) otimizado para diferentes ligas? |
| Teste & Garantia de qualidade |
É um Certificado de teste de moinho (com composição química, propriedades mecânicas)fornecido por lote? É exame metalográficocapacidade disponível para avaliar o tamanho do grão? Quais são os padrões para rugosidade superficial (Rá) e detecção de defeitos internos/externos? |
| Equipamento & Capacidade |
Largura do moinho a quente e precisão no controle de temperatura? Tonelagem de imprensa, precisão, e capacidade de manutenção da matriz? Tipo de forno de recozimento (flutuador de ar?) e uniformidade de temperatura? |
| Personalização & R&D |
Podem tamanhos fora do padrão (diâmetro/espessura especial) ser fornecido? Você pode ajudar no desenvolvimento ligas ou têmperas personalizadas com desempenho específico de deep draw? |
| Consistência & Rastreabilidade |
Qual é a faixa de variação de desempenho entre lotes? É rastreabilidade de todo o processodo lingote ao disco implementado? |
| Custo & Logística |
Qual é a quantidade mínima de pedido (Quantidade mínima)? A embalagem pode garantir a integridade da superfície após transporte de longa distância?? Os prazos de entrega são estáveis? |
| Sustentabilidade |
É usado alumínio reciclado? Dados sobre consumo de energia/água na produção? Qual é a taxa de recuperação de sucata? |
7. Tendências futuras da indústria
- Liga R de alto desempenho&D: Desenvolvimento de novas ligas específicas para utensílios de cozinha com maior resistência, mantendo excelente conformabilidade e condutividade térmica, permitindo mais leve, projetos mais duráveis.
- Tecnologia de superfície de ultraprecisão: Alcançando “defeito zero” acabamentos espelhados ou finos diretamente através de processos de laminação e tratamento, adequado para anodização de alta qualidade sem polimento mecânico subseqüente.
- Digitalização & Fabricação Inteligente: Utilizando sensores IoT e análise de big data para monitorar e otimizar a temperatura de laminação a quente, força de rolamento, e parâmetros de recozimento em tempo real para estabilidade na qualidade.
- Aprofundando a Fabricação Verde: Aumentar a proporção de alumínio reciclado em matérias-primas premium para utensílios de cozinha e otimizar processos para reduzir a pegada de carbono.
Conclusão
Um aparentemente simples disco de alumínio laminado a quenteé, na verdade, a cristalização da ciência dos materiais, engenharia de processos, e gestão da qualidade. Ele define o ponto de partida da fabricação de utensílios de cozinha e prevê em grande parte o teto de desempenho do produto final. Numa era em que a fabricação de utensílios de cozinha busca cada vez mais eficiência, uniformidade, e durabilidade, um profundo conhecimento e seleção de discos de alumínio laminados a quente genuinamente de alta qualidade é a base sobre a qual os fabricantes constroem a competitividade de seus principais produtos. Esta não é apenas uma compra de matéria-prima; é um investimento estratégico num compromisso com a qualidade.