Technischer Leitfaden zur Auswahl der richtigen Dicke von 1100 Kreise aus Aluminiumlegierung: Von der Materialwissenschaft zur Ingenieurpraxis
1100 Aluminiumlegierung, ein typischer Vertreter von handelsüblichem Reinaluminium, in seinem runden Rohling (Kreis) bilden, dient als Grundrohstoff für Kochgeschirr, Beleuchtungskörper, elektrische Komponenten, Dekorationsartikel, und diverse Stanzteile. Dicke, als kritischster Dimensionsparameter des Blechs, macht seine Auswahl zu einem Optimierungsproblem mit mehreren Zielen, das tiefgreifende Auswirkungen auf die funktionale Leistung des Produkts hat, Herstellbarkeit, Zuverlässigkeit, und Gesamtlebenszykluskosten. Ziel dieses Artikels ist es, einen systematischen technischen Rahmen für die Dickenauswahl zu schaffen. Es befasst sich mit den Kopplungsbeziehungen zwischen mechanischen Eigenschaften, Umformprozesse, thermisches Verhalten, Wirtschaft, und Standardisierungssysteme. Durch quantitative Analyse, Fallreferenzen, und einen Entscheidungsworkflow, es bietet ein hohes Niveau, Praktische professionelle Anleitung für technisches Design, Beschaffung, und Fertigungspersonal, um eine optimale Ausnutzung der Materialeigenschaften zu erreichen.
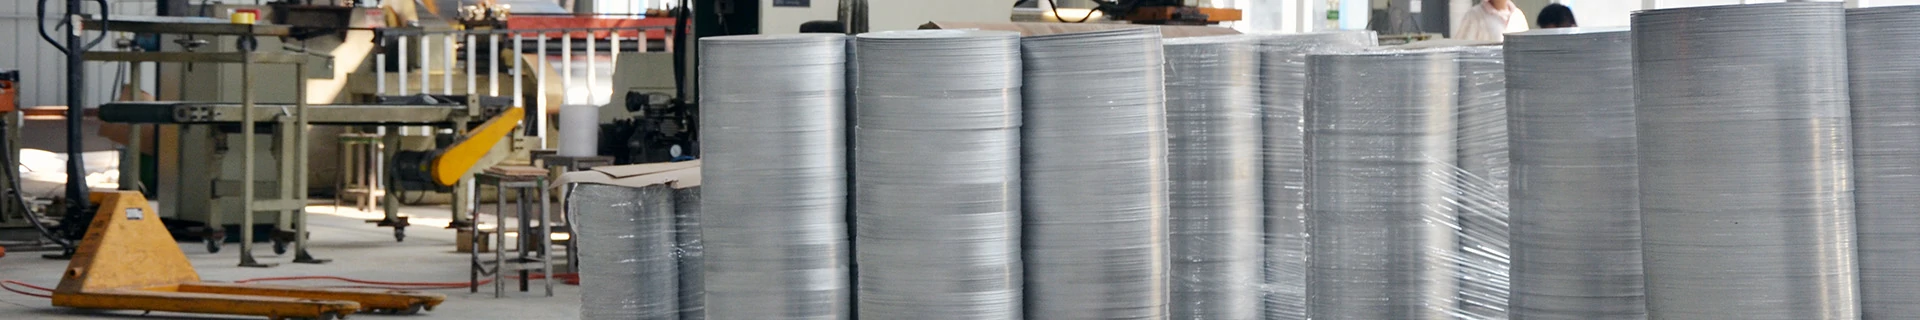
 Kreis aus Aluminiumblech
1. Überprüfung der Materialeigenschaften: Die Natur von 1100 Aluminiumlegierung
1100 Aluminiumlegierung gehört zur 1xxx-Serie nicht wärmebehandelbarer Aluminiumlegierungen, mit den folgenden Hauptmerkmalen:
- Chemische Zusammensetzung: Aluminiumgehalt nicht weniger als 99.0%, mit Eisen (Fe) und Silizium (Und) als Hauptverunreinigungen. Eisen und Silizium liegen als intermetallische Verbindungen vor (z.B., FeAl₃), leicht erhöhte Festigkeit, aber geringfügige Verringerung der Duktilität.
- Kerneigenschaften:
- Geringe Stärke, Ausgezeichnete Plastizität:Geglüht (O Temperament) Die Streckgrenze beträgt ca 35 MPa, Zugfestigkeit ca 90 MPa, mit Dehnung über 35%. Dies ist die physikalische Grundlage für seine überlegene Tiefziehformbarkeit.
- Ausgezeichnete Korrosionsbeständigkeit: Der dichte Oxidfilm, der sich auf natürliche Weise auf der Oberfläche bildet, sorgt für Stabilität in den meisten atmosphärischen und milden Säure-/Laugenumgebungen.
- Hohe thermische und elektrische Leitfähigkeit:Die elektrische Leitfähigkeit beträgt ca 59% des International Annealed Copper Standard (IACS), mit Wärmeleitfähigkeit um 222 W/(m·K).
- Gute Verarbeitbarkeit: Leicht zu schneiden, gestempelt, gebogen, gesponnen, und poliert.
- Nicht wärmebehandelbar:Die Verbesserung der Festigkeit wird hauptsächlich durch erreicht Kaltumformung (Kaltverfestigung).
- Gemeinsame Gemüter: H14 (1/4 hart), H18 (voll hart) und andere H-Temper-Materialien bieten eine höhere Festigkeit, aber eine geringere Duktilität. Die Auswahl der Dicke basiert typischerweise auf dem am häufigsten verwendeten geglühten Material (O) Temperament, mit anschließender Kaltverfestigung bei Bedarf.
2. Die fünf Kerndimensionen der Dickenauswahl und ihre quantitative Analyse
2.1 Dimension Eins: Funktions- und Leistungsanforderungen
Die Endverwendung des Produkts ist der Hauptfaktor für die Auswahl der Dicke. In der folgenden Tabelle werden die Richtungsanforderungen an die Dicke basierend auf unterschiedlichen Funktionsanforderungen systematisch analysiert.
Tisch 1: Kernleistungsanforderungen und Anleitung zur Dickenauswahl basierend auf der Produktfunktion
| Produktkategorie |
Typische Beispiele |
Kernleistungsanforderungen |
Primärer Einfluss auf die Dicke |
Empfohlener Dickenbereich (mm) |
Auswahllogikanalyse |
| Tiefziehen / Stanzteile |
Topfkörper, Dosenkörper, Lampenschirmgehäuse |
Begrenzen Sie die Zeichenfähigkeit, Beständigkeit gegen Ausdünnung und Bruch, Oberflächenglätte (keine Faltenbildung) |
Dicke↓, Materialflusswiderstand↓, begrenzendes Ziehverhältnis (LDR)↑; aber übermäßige Dünnheit führt zu Instabilität/Faltenbildung. |
0.5 – 2.5 |
Priorisieren Sie die Erfüllung der Begrenzung des Zeichnungsverhältnisses. Wählen Sie die aus möglichst dünn Dicke, die unter Vermeidung von Falten geformt werden kann. Erfordert die Berücksichtigung von Zeichnungsverhältnisberechnungen. |
| Leichte Strukturteile |
Geräteabdeckungen, Klammern, Schutzabdeckungen |
Biegesteifigkeit, Vibrationsfestigkeit, Dimensionsstabilität |
Steifigkeit ∝ t³. Dicke ist das wirksamste Mittel zur Erhöhung der Steifigkeit. |
1.0 – 6.0 |
Design für Steifigkeit maximal zulässige Durchbiegungals Einschränkung, Berechnen Sie die minimale theoretische Dicke zurück, und einen Sicherheitsfaktor anwenden. |
| Tragfähig / Verbindungsteile |
Dichtungen, einfache Stützpunkte |
Streckgrenze, Scherfestigkeit, Druckfestigkeit |
Die Tragfähigkeit steht in direktem Zusammenhang mit der Querschnittsfläche (proportional zu t). |
2.0 – 10.0+ |
Berechnen Sie den Arbeitsstress (Biegen, komprimierend), Stellen Sie sicher, dass die zulässige Spannung des Materials unterschritten wird, und bestimmen Sie die Dicke entsprechend. |
| Wärmeleitung / Wärmespeicherteile |
Kochgeschirrböden, Wärmeverteilersockel |
Wärmekapazität, Wärmestromdichte, Temperaturgleichmäßigkeit |
Dicke ↑, Wärmekapazität ↑, thermische Trägheit ↑, Temperaturgleichmäßigkeit ↑, aber die vorübergehende Reaktion verlangsamt sich. |
2.0 – 8.0 |
Gleichgewicht transiente Wärmeübertragung und stationäre Temperaturverteilung. Führen Sie vereinfachte 1D-Wärmeleitungsberechnungen durch, um das Temperaturfeld zu bewerten. |
| Dekorativ / Aussehensteile |
Namensschilder, Paneele, Zierleisten |
Ebenheit, Widerstand gegen Verformung durch Fingerdruck, Oberflächengüte |
Die Dicke muss ausreichend sein, um geringfügigen Verformungen beim Verpacken standzuhalten, Transport, und Installation, Sicherstellung des Erscheinungsbildes. |
0.3 – 1.5 |
Basierend auf Erfahrung und Analogie, Treffen Sie Basic “Steifheit” Anforderungen. Eine zu große Dicke ist unwirtschaftlich und erhöht das Gewicht. |
| EMI-Abschirmung / Dichtungsteile |
Abschirmende Abdeckungen, Dichtungen |
Dämpfung elektromagnetischer Wellen, Dichtkraft durch Rückfederung |
Zur Niederfrequenzabschirmung, Die Dicke muss größer sein als die Hauttiefe; zum Abdichten, Es muss auf eine ausreichende Rückfederung geachtet werden. |
0.2 – 1.0 |
Berechnen Sie die erforderliche Dicke basierend auf der Abschirmwirkung (dB) Anforderungen; oder wählen Sie basierend auf den Anforderungen an den Kompressionssatz aus. |
Wichtige technische Punkte: Quantitatives Design für Steifigkeit und Festigkeit
- Biegesteifigkeitsformel: Für einfach gestützte oder freitragende Balkenmodelle, Die maximale Durchbiegung δ_max hängt von der Dicke t as ab:
- Biegespannungsformel: Maximale Biegespannung σ_max = (M * j) / ICH, wobei M das Biegemoment ist, y ist der Abstand von der neutralen Achse zur Oberfläche (= t/2), und I ist das Flächenträgheitsmoment (für eine Einheitsbreitenplatte, I = t³/12). Daher, σ_max ∝ 1/t². Durch die zunehmende Dicke wird die Arbeitsbelastung deutlich reduziert.
 Eine große Anzahl von Aluminiumscheiben
2.2 Dimension zwei: Kompatibilität des Herstellungsprozesses
Der Herstellungsprozess ist die Brücke, die Material in Produkt verwandelt, und seine physikalischen Grenzen definieren direkt den möglichen Dickenbereich.
Tisch 2: Einschränkungen und Anforderungen wichtiger Herstellungsprozesse 1100 Dicke des Aluminiumkreises
| Prozesstyp |
Prozessbeschreibung |
Kernprozessparameter, die von der Dicke beeinflusst werden |
Möglicher Dickenbereich (mm) |
Prozessbeschränkungen & Auswahlberatung |
| Tiefziehen |
Aus einem flachen Rohling eine Mulde formen, offener Teil |
Zeichnungsverhältnis (m=d/D), Stanz-Matrizen-Abstand (z) |
0.3 – 3.0 (typisch) |
Abstand z ≈ (1.1~1.2)T. Übermäßige Dicke (t ↑) erfordert enorme Blechhalter- und Ziehkräfte, erhöhtes Frakturrisiko. Bei mehrstufigen Ziehvorgängen kann ein Zwischenglühen erforderlich sein. Anfangsziehverhältnis empfohlen ≥0,55. |
| Spinnen |
Umformung durch Rollendruck auf einen rotierenden Rohling |
Spindelgeschwindigkeit, Vorschubgeschwindigkeit, Bestehensreduktionsrate |
1.5 – 20.0+ |
Dicke Platten (T>6mm) erfordern Power-Spinning, eine höhere Leistungsfähigkeit der Ausrüstung erfordern. Die Dicke muss die Steifigkeit des Teils gewährleisten, um Rattern zu vermeiden. Bevorzugter Prozess für große, achsensymmetrische Teile mittlerer Dicke. |
| Biegen / Säumen |
Kunststoffbiegen entlang einer geraden Linie |
Minimaler innerer Biegeradius (R_min) |
0.5 – 12.0 |
R_min hängt von der Duktilität des Materials und der Biegerichtung relativ zum Walzen ab. Faustregel: für 90°-Bogen, R_min ≈ (0.5~2) * T. Größeres t erfordert größeres R_min. Bei kleineren R_min-Werten sollte die Biegerichtung senkrecht zur Walzrichtung verlaufen. |
| Ausblenden / Stanzen |
Trennungsprozess zur Gewinnung eines Umrisses |
Die Freigabe, Schnittkantenqualität, Werkzeuglebensdauer |
0.2 – 6.0 |
Die Freigabe beträgt in der Regel 8-12% der Materialstärke. t zu klein führt zu einem hohen Gratverhältnis; t zu groß erfordert eine größere Presskraft und führt zu einem größeren Risswinkel. |
| Bearbeitung |
Subtraktive Prozesse: drehen, Mahlen, Bohren |
Schnittkräfte, Thermische Verformung, Neigung zur Aufbaukante |
Keine Obergrenze, aber die Kosten berücksichtigt |
1100 Aluminium ist weich und gummiartig. Verwenden Sie große Spanwinkel, scharfe Werkzeuge, hohe Geschwindigkeiten. Für dicke Teile, Erwägen Sie die Spanabsaugung und -kühlung, um thermisches Wachstum zu verhindern. |
| Gesenkloses Formen |
Einzelpunkt-Inkrementelles Formen, Wasserstrahl-/Laserschneiden+Biegen |
Lokale plastische Verformungsfähigkeit, Unterstützung |
0.5 – 5.0 (ausrüstungsabhängig) |
Erfordert eine extrem hohe Materialduktilität. Die Dicke muss innerhalb der Nennformkraft der Anlage liegen und die selbsttragende Steifigkeit des Teils berücksichtigen, um ein Knicken während des Prozesses zu verhindern. |
2.3 Dimension drei: Materialstandards und kommerzielle Verfügbarkeit
Die Auswahl von Standarddicken ist der Schlüssel zur Kostenkontrolle und zur Reduzierung der Durchlaufzeit. Nicht standardmäßige Dicken erfordern Sonderbestellungen, höhere Stückpreise, und längere Vorlaufzeiten.
Tisch 3: Gemeinsame Standarddickenreihen für 1100 Kreise aus Aluminiumlegierung (Verweist auf ASTM B209 / GB/T 3880)
| Dicke spez. (mm) |
Temperament |
Typische Toleranz (±mm) |
Kommerzielle Verfügbarkeit |
Anwendungshinweise |
| Ultradünne Serie |
0.3, 0.4, 0.5 |
O, H14 |
0.03-0.05 |
Verfügbarkeit bestätigen |
| Standard-Dünnblechserie |
0.6, 0.8, 1.0, 1.2 |
O, H14, H18 |
0.05-0.08 |
Exzellent |
| Mittlere Tellerserie |
1.5, 2.0, 2.5, 3.0 |
O, H14, H18 |
0.10-0.15 |
Gut |
| Dicke Plattenserie |
4.0, 5.0, 6.0, 8.0, 10.0 |
O, H12/H22 |
0.15-0.20+ |
Gerecht (Bei einigen ist möglicherweise eine Bestellung erforderlich) |
| Extradicke Serie |
12.0, 15.0, 20.0+ |
O, F (Wie hergestellt) |
Verhandelt |
Sonderanfertigung |
Auswahlberatung: Während des ersten Entwurfs, Richten Sie den Dickenparameter an dem aus nächstgelegene Standardspezifikation. Zum Beispiel, wenn die Berechnung eine Mindestdicke von 1,8 mm ergibt, Priorisieren Sie die Bewertung der Machbarkeit der 2,0-mm-Standardspezifikation gegenüber dem Beharren auf 1,8 mm.
2.4 Dimension vier: Umfassende Wirtschaftsanalyse
Ökonomie bezieht sich nicht nur auf Materialeinkaufskosten, sondern auch auf deren Optimierung Gesamtbetriebskosten (Gesamtbetriebskosten).
Tisch 4: Einfluss der Dicke auf verschiedene Kostenfaktoren
| Kostenkomponente |
Schlagtrend mit zunehmender Dicke |
Erläuterung & Quantitative Referenz |
| Rohstoffkosten |
Steigt linear an |
Kosten ∝ Volumen ∝ Dicke. Der direkteste Bestandteil der Gesamtkosten. |
| Verarbeitungs-/Herstellungskosten |
Nichtlineare Änderung, optimale Reichweite vorhanden ist |
– Stanzen/Umformen: Zu dünn (t↓) verursacht Falten, Verzerrung, Ausschussquote ↑; zu dick (t ↑) erfordert Ausrüstung mit höherer Tonnage, höhere Energie, Werkzeugverschleiß ↑. Es existiert ein optimales Prozessfenster.
– Bearbeitung: Vernachlässigbar bei fester Zulage; aber ein erhöhter Materialabtrag erhöht die Bearbeitungszeit/Werkzeugkosten.
– Schweißen/Fügen: Dickere Platten erfordern einen höheren Wärmeeintrag, was die Verzerrungskontrolle erschwert. |
| Werkzeuge & Die Kosten |
Nimmt im Allgemeinen zu |
Dickere Platten erfordern robustere Matrizenstrukturen, größere Abstände, Dies erhöht möglicherweise die Komplexität und die Kosten des Werkzeugs. |
| Nachbearbeitung & Montagekosten |
Kann zunehmen |
Durch das erhöhte Gewicht kann sich die Handhabung und Montage geringfügig erhöhen (z.B., Befestigungsspezifikationen) Kosten. Oberflächenbehandlung (z.B., Eloxieren) Möglicherweise müssen die Parameter geringfügig angepasst werden. |
| Verwendung & Wartungskosten |
Kann abnehmen |
Eine richtig erhöhte Dicke verbessert die Steifigkeit und Lebensdauer, potenzielle Reduzierung der Ausfallraten und Wartungskosten im Betrieb. |
| Logistik & Transportkosten |
Steigt linear an |
Erhöhtes Gewicht erhöht die Versandkosten pro Einheit. |
| Schrottrecyclingwert |
Steigt linear an |
Ein erhöhtes Gewicht des Prozessabfalls erhöht seinen Recyclingwert entsprechend. |
Entscheidungspunkt für die wirtschaftliche Dicke: Nach Erfüllung aller Leistungs- und Prozessanforderungen, vergleiche die Grenznutzen benachbarter Standarddicken. Beispiel: Eine Erhöhung von 2,0 mm auf 2,5 mm erhöht die Steifigkeit um ca. 95 % und die Kosten um ca. 25 %.. Wenn die Steifigkeit der kritische Engpass ist und der Leistungsgewinn erheblich ist, die Erhöhung ist wirtschaftlich; ansonsten, das ist es nicht.
2.5 Dimension fünf: Mögliche Fehlermodi und Prävention
Eine falsche Dickenauswahl ist eine der Hauptursachen für Produktversagen. Fehlermöglichkeits- und Einflussanalyse (FMEA) ist unerlässlich.
Tisch 5: Typische dickenbedingte Fehlermodi, Mechanismen, und Design-Gegenmaßnahmen
| Fehlermodus |
Fehlerphänomen |
Beziehung zur Dicke |
Grundursache |
Entwerfen Sie Gegenmaßnahmen (Dickenbezogen) |
| Zugbruch |
Rissbildung am Boden bzw. Stempelradius beim Recken/Tiefziehen. |
Übermäßige Ausdünnung (t↓) verursacht eine lokale Ausdünnung über die Materialgrenze hinaus. |
Die lokale Ausdünnungsrate überschreitet die Umformgrenze des Materials. |
1. Erhöhen Sie die anfängliche Dicke, um mehr zu erhalten “reservieren” für sicheres Ausdünnen.
2. Optimieren Sie die Matrizenradien, um den Materialfluss zu verbessern. |
| Faltenbildung / Knicken |
Beim Ziehen bilden sich wellenförmige Falten im Flansch oder beim Schleudern an der Wand. |
Unzureichende Dicke (t↓) verringert den Widerstand gegen Knicken unter Druckspannung in der Ebene. |
Die kritische Knickspannung des Bleches ist zu niedrig. |
1. Erhöhen Sie die Dicke entsprechend, um die Biegesteifigkeit deutlich zu erhöhen und einem Knicken entgegenzuwirken.
2. Erhöhen Sie die Kraft des Blechhalters oder verwenden Sie Ziehperlen. |
| Übermäßige Rückfederung |
Winkel/Form des Teils stimmt nach dem Biegen/Umformen nicht mit der Matrize überein. |
Dicke (T) beeinflusst den Rückfederungsgrad. Formeln sind komplex, aber t ist eine Schlüsselvariable. |
Wiederherstellung der elastischen Dehnung beim Entladen. |
1. Passen Sie die Dicke innerhalb der zulässigen Grenzen an, möglicherweise mit Simulation.
2. Überbeugen Sie sich, Entschädigung, oder Prägeprozesse. |
| Unzureichende Steifigkeit / Verformung |
Das Produkt verformt sich dauerhaft oder biegt sich unter Betriebslasten übermäßig stark durch (Schwerkraft, Wind, thermischer Stress). |
Steifigkeit ∝ t³. Unzureichende Dicke ist die Hauptursache. |
Die Arbeitsspannung übersteigt die Streckgrenze, oder die Durchbiegung überschreitet den zulässigen Grenzwert. |
1. Berechnen Sie die erforderliche Mindestdicke mithilfe von Steifigkeitsformeln zurück, Sicherheitsfaktor hinzufügen.
2. Erwägen Sie das Hinzufügen von Versteifungsrippen, anstatt einfach die Dicke zu erhöhen. |
| Vibrationsermüdung |
Rissentstehung und -ausbreitung unter zyklischer Belastung (z.B., in der Nähe von Motoren) was zu einer Ermüdung bei hohen Zyklen führt. |
Die Dicke beeinflusst die Eigenfrequenz und Spannungsamplitude. |
Resonanz oder Ermüdung bei hohen Zyklen. |
1. Erhöhen Sie die Dicke, um die Eigenfrequenz zu erhöhen, Vermeidung von Anregungsfrequenzen.
2. Reduzieren Sie die Amplitude der Betriebsbelastung. |
| Thermische Verformung / Stress |
Verzug durch ungleichmäßige Erwärmung, oder hohe innere Spannung durch eingeschränkte Wärmeausdehnung. |
Die Dicke beeinflusst den Temperaturgradienten und die thermische Trägheit. |
Eingeschränkte Wärmeausdehnung (CTE ~23,6 μm/m·K). |
1. Für Teile, die eine gleichmäßige Erwärmung erfordern,Eine zunehmende Dicke fördert die Temperaturgleichmäßigkeit.
2. Für bedingte Strukturen, thermische Belastung genau berechnen; Erhöhen Sie die Dicke, um bei Bedarf Widerstand zu leisten. |
3. Systematischer Auswahl-Workflow und Fallsimulation
3.1 Auswahl-Workflow in fünf Schritten
- Anforderungsdefinition & Quantifizierung: Produktfunktion definieren, Lasten (Größe, Typ, Richtung), zulässige Verformung, Betriebsumgebung (Temperatur, Medien), und Lebensziel. Ausgabe: Produktspezifikationsblatt.
- Vorprüfung der Prozessmachbarkeit: Basierend auf dem Urformverfahren, Bestimmen Sie einen vorläufigen realisierbaren Dickenbereich [A, B] aus der Tabelle 2. Bestätigen Sie dies mit Werkzeug-/Prozessingenieuren.
- Berechnung der mechanischen/thermischen/funktionalen Verifizierung:
- Steifigkeitsprüfung: Verwenden Sie mechanische Formeln oder die Finite-Elemente-Analyse (FEA) um die maximale Durchbiegung unter Grenzlasten zu berechnen. Stellen Sie sicher, dass δ_max < [D] (zulässige Durchbiegung). Berechnen Sie die minimal erforderliche Dicke t_stiffness.
- Festigkeitsprüfung: Berechnen Sie die maximale Arbeitsbelastung (Biegen, zugfest, scheren). Stellen Sie sicher, dass σ_max < [P] = σ_s / N (Sicherheitsfaktor n typischerweise 1.5-2.0). Lösen Sie nach t_strength auf.
- Funktionsprüfung:z.B., zur Wärmeleitung, Führen Sie eine 1D-Berechnung der stationären Wärmeübertragung durch, um zu beurteilen, ob der Temperaturunterschied zwischen Mitte und Kante akzeptabel ist.
- Sei t_calc = max(t_steifheit, t_Stärke, t_function)
- Standardisierung & Optimierung: Runden Sie t_calc auf die nächste Standarddicke t_std auf (siehe Tabelle 3). Wählen 2-3 Kandidatendicken um t_std (z.B., t_std-1-Ebene, t_std, t_std+1 Level).
- Umfassende Bewertung & Entscheidung:
- Kostenvergleich: Rohmaterial schätzen, Verarbeitung, und Werkzeugkosten für jeden Kandidaten.
- Prozessüberprüfung: Stellen Sie sicher, dass sich jeder Kandidat innerhalb des Prozessfensters befindet und akzeptable Ausschussquoten aufweist.
- Risikobewertung:Bewerten Sie die Ausfallrisiken für jede Option anhand der Tabelle 5.
- Prototypenvalidierung (Sehr empfehlenswert): Erstellen Sie schnelle Prototypen (z.B., Lasergeschnitten + handgeformt) für die Spitze 1-2 Kandidaten. Funktional durchführen, laden, und Lebenstests.
- Endgültige Entscheidung: Ausgabe Analysebericht zur Dickenauswahl, Angabe der endgültigen Dicke, Begründung, Risiken, und Kontrollmaßnahmen.
 Die Produktion von Aluminium-Rundstücken ist abgeschlossen.
3.2 Fallsimulation: Aluminium-Wärmeverteilerabdeckung für ein elektronisches Gerät
- Anforderungen: Runde Abdeckung, Durchmesser 200mm, einfach unterstützter Umfang, Die Mitte ist einer gleichmäßigen Belastung von maximal 50 N ausgesetzt. Maximale Mittelpunktabweichung ≤ 0,5 mm. Betriebstemperatur ≤ 80°C. Erfordert Eloxieren.
- Auswahlprozess:
- Funktion:Leicht belastbares Strukturteil. Kernanforderung ist die Steifigkeit.
- Verfahren: Ausblenden + leichte Biegung. Großes Prozessfenster. Anfangsbereich: 0.5-5.0mm.
- Berechnung: Verwenden Sie eine vereinfachte Formel für die mittlere Durchbiegung einer einfach unterstützten kreisförmigen Platte unter zentraler Last: δ_max ≈ (P * a²) / (16p D) * (3+N)/(1+N) (wobei P die Gesamtkraft ist, a ist Radius, D ist die Biegesteifigkeit, ν ist die Poissonzahl ≈0,33).
- Berechnen Sie die erforderliche Biegesteifigkeit D_req.
- D = E * t³ / [12(1-n²)]
- Ersatz E=69GPa, nach t³ auflösen, Erhalten Sie t_calc ≈ 1,28 mm.
- Standardisierung: Auf Standardserie runden: 1.2mm und 1,5 mm.
- Auswertung:
- 1.2mm: Berechnete Durchbiegung ~0,58 mm, leicht über dem Bedarf. Wenn die Last ein Grenzfall ist, kann akzeptabel sein, oder zur Erhöhung der Steifigkeit könnte ein kleiner Umfangsflansch hinzugefügt werden. Geringere Materialkosten.
- 1.5mm: Berechnete Durchbiegung ~0,30 mm, Erfüllt die Anforderung mit Spielraum. Die Steifigkeit beträgt etwa das 1,95-fache von 1,2 mm, Kosten ca. 25 % höher.
- Entscheidung: Wenn das Gerät eine hohe Zuverlässigkeit erfordert und weniger kostenempfindlich ist, wählen 1.5mm. Unter hohem Kostendruck ist eine Durchbiegung von 0,58 mm optisch/funktionell akzeptabel, wählen 1.2mm und empfehlen die Prototypenvalidierung.
4. Fortgeschrittene Themen und zukünftige Trends
- Anisotropieeffekte: Rollen induziert gerichtete mechanische Eigenschaften. Zum Tiefziehen, Die plastisches Dehnungsverhältnis (R-Wert) und Verfestigungsexponent (n-Wert)Einfluss auf Ausdünnung und Gleichmäßigkeit. Für anspruchsvolle Tiefzüge, Material-R-Wert anfordern (typischerweise >0.6) und n-Wert (~0,2 für 1100-O) Daten.
- Oberflächenqualität & Toleranzen: Unterschiedliche Dicken entsprechen unterschiedlichen Oberflächenbeschaffenheiten (z.B., Standardmühle, kratzfrei) und Dickentoleranzklassen. Eine hochpräzise Montage erfordert engere Toleranzen (z.B., ±0,05 mm).
- Verbreitung der Finite-Elemente-Analyse (FEA): Mit Software wie Abaqus, ANSYS für Umformsimulation und Strukturanalyse ermöglicht eine präzise Bruchvorhersage, Faltenbildungsgefahr, und Durchbiegung in der Entwurfsphase, Dadurch wird die Dickenauswahl erheblich optimiert und die Trial-and-Error-Kosten reduziert.
- Hybride Prozesse & Leichtbau: Für Anwendungen, die eine hohe Steifigkeit erfordern, Verbundkonstruktionen wie “dünneres Blech + Versteifungsrippen/-sicken” eine bessere Gewichtsreduzierung erreichen, als nur die Dicke zu erhöhen. Dies erfordert eine ausgefeiltere Werkzeug- und Prozessgestaltung.
 Die fertigen Aluminium-Rundstücke
Abschluss
Auswahl der richtigen Dicke für 1100 Aluminiumlegierungskreise sind eine umfassende technische Entscheidung, die die Materialwissenschaft integriert, Mechanik, Verfahrenstechnik, und Kostenmanagement. Es gibt keine allgemein optimale Dicke, nur unter bestimmten Randbedingungen eine optimale Lösung. Eine erfolgreiche Auswahl beginnt mit einem tiefen Verständnis der Produktfunktion, gelingt, indem die Prozessgrenzen respektiert werden, und endet mit einer präzisen Kontrolle der Wirtschaft. Indem man der Systematik folgt “Anforderungen quantifizieren → Vorprüfung für Prozess → Mechanik überprüfen → Standardisieren → Umfassend validieren” Arbeitsablauf, und Nutzung der quantitativen Daten und Fallanalysen in den Tabellen als Referenz, Ingenieure können rational machen, zuverlässig, und wirtschaftliche Entscheidungen. Dadurch wird das Leistungspotenzial maximiert 1100 Aluminiumlegierung, ein klassisches Material, Gewährleistung der Wettbewerbsfähigkeit und Zuverlässigkeit der Produkte.