3003 основание для рассеивания тепла из круглого алюминиевого листа: Влияние параметров снимающего напряжения отжига на термическую деформацию
1. Введение: Сценарии применения 3003 Алюминиевые основания дисковых радиаторов
3003 алюминиевый диск основание радиатора широко используется в электронных устройствах (например, Радиаторы процессора, Светодиодные драйверы) и бытовая техника (например, компрессоры холодильника).
Примечательно, своей популярностью он обязан умеренной механической прочности (140-160МПа растяжение), отличная теплопроводность (150-160ж/(м·К)), и ценовое преимущество (20%-25% ниже, чем 6061 алюминий)— ключевые характеристики, которые делают его предпочтительным выбором для сценариев рассеивания тепла средней мощности..

2. Термическая деформация: Критическая болевая точка
Однако, основание радиатора требует строгой плоскостности (≤0,05 мм/100 мм) и термическая стабильность для эффективной теплопередачи. Даже незначительная деформация может нарушить пути теплопроводности..
Обработка (штамповка, Фрезерование с ЧПУ) вызывает внутреннее напряжение. При нагреве до 50-100℃ (Типичная рабочая температура электронного устройства), этот стресс снимает, вызывая деформацию или депрессию.
Эта деформация непосредственно уменьшает площадь контакта с тепловыделяющими компонентами более чем на 30% и увеличивает термическое сопротивление на 50%-80%, серьезно ухудшает эффективность рассеивания тепла и сокращает срок службы устройства..
3. Роль элемента Mn в распределении внутренних напряжений
Конкретно, Минуты 3003 алюминий играет двойную роль: повышает коррозионную стойкость и механическую прочность, но также изменяет поведение внутренних напряжений..
Во время обработки, Mn реагирует с Al с образованием фаз Al₆Mn. (0.5-1.0мкм по размеру). Эти твердые фазы препятствуют движению дислокаций., приводит к накоплению напряжений на границах раздела фаз — пиковое напряжение достигает 80-120 МПа.. Это концентрированное напряжение становится основной движущей силой термической деформации..
4. Необходимость оптимизированного отжига для снятия напряжений
Таким образом, Отжиг для снятия напряжений становится ключевым процессом для устранения внутреннего напряжения и предотвращения термической деформации..
Еще, неправильный выбор параметров (например, перегрев, вызывающий рост зерна, быстрое охлаждение, создающее новое остаточное напряжение) может усугубить деформацию или снизить теплопроводность, нарушая основную функцию радиатора..
Таким образом, анализ параметров отжига (температура, время, скорость охлаждения) воздействие на тепловую деформацию необходимо для разработки научно оптимизированных процессов.

5. Основная причина термической деформации: Внутренний стресс, вызванный обработкой
Принципиально, обработка создает два типа внутренних напряжений, которые в совокупности вызывают тепловую деформацию основания радиатора.:
(1) Макроскопическое внутреннее напряжение (Тип I)
Штамповка, наиболее распространенный процесс формования таких дисков, вызывает неравномерную пластическую деформацию: краевые регионы подвергаются 15%-20% деформация, в то время как центральные регионы испытывают только 5%-8%.
Эта неравномерная деформация образует “краевое натяжение, центр-сжатие” поле напряжений, со значениями напряжений, достигающими 60-90МПа. При нагревании, этот стресс расслабляет, вытягивая края вверх и толкая центр вниз, что приводит к деформации.
(2) Микроскопическое внутреннее напряжение (Тип II)
На микроуровне, Фазы Al₆Mn блокируют скольжение дислокаций, приводит к накоплению дислокаций (плотность дислокаций повышается с исходных 1,0×10¹⁵ м⁻² до 2,5×10¹⁵ м⁻² после обработки).
Это накопление создает локальные концентрации напряжений. (пиковое напряжение 100-120МПа) на фазовых интерфейсах. При нагревании, эти микронапряжения вызывают вращение зерна и скольжение границ., дальнейшее усугубление общей деформации.
6. Принцип отжига для снятия напряжений
Чтобы решить эту проблему, отжиг для снятия напряжений устраняет внутреннее напряжение посредством трех последовательных стадий — все они описаны ниже. 3003 температура рекристаллизации алюминия (300-350℃) во избежание роста зерен и снижения производительности:
(1) Стадия атомной диффузии (250-300℃)
Нагревание заряжает атомы Al энергией, которые диффундируют по границам зерен и линиям дислокаций.
Эта диффузия снижает концентрацию напряжений на границах раздела фаз Al₆Mn., устранение 30%-40% микроскопического внутреннего напряжения без изменения базовой структуры сплава.
(2) Стадия движения дислокации (300-320℃)
По мере повышения температуры, дислокации получают достаточную энергию, чтобы преодолеть фазовые препятствия Al₆Mn, позволяя скользить и подниматься.
Плотность дислокаций падает ниже 1,2×10¹⁵ м⁻²., устранение 60%-70% макроскопического внутреннего напряжения. Этот этап имеет решающее значение для уменьшения масштабного коробления..
(3) Стадия релаксации стресса (Замачивание)
Длительное выдерживание при заданной температуре обеспечивает равномерное снятие напряжения по всему диску., избежание локальной деформации, вызванной неравномерной релаксацией напряжений.
Конечная скорость устранения напряжений превышает 80%, при этом размер зерна остается стабильным на уровне 5-8 мкм (начальный размер 4-6 мкм) потери теплопроводности ограничены до ≤5 %, обеспечивая сохранение работоспособности радиатора..
7. Влияние температуры отжига на термическую деформацию
Среди всех параметров отжига, температура является наиболее критической для устранения стресса. Его эффекты значительно различаются в разных диапазонах.:
| Температурный диапазон (℃) |
Скорость снятия стресса (%) |
Остаточное напряжение (МПа) |
Термическая деформация ΔL (мм) |
Теплопроводность (ж/(м·К)) |
| 250-280 (Низкий) |
30-40 |
50-70 |
0.15-0.25 |
140-145 |
| 300-320 (Оптимальный) |
80-85 |
10-20 |
0.03-0.08 |
150-155 |
| 330-350 (Высокий) |
90-95 |
5-10 |
0.12-0.18 |
135-140 |
Конкретно, Ключевой вывод: температура должна оставаться в пределах 300-320℃.. Этот диапазон обеспечивает эффективное снятие напряжений, избегая при этом роста зерен. (что ослабляет механическую прочность) или укрупнение фазы Al₆Mn (что снижает теплопроводность).

8. Влияние времени выдержки на термическую деформацию
За пределами температуры, время выдержки одинаково важно для обеспечения равномерного снятия напряжения. Его влияние на основание радиатора показано ниже.:
| Время замачивания (час) |
Стрессовая однородность (Разница между краем и центром, %) |
ΔL (мм) |
Толщина оксидной пленки (мкм) |
Эффективность производства (Пакетов/день) |
| 0.5-1 (Короткий) |
15-20 |
0.10-0.15 |
0.3-0.4 |
8-10 |
| 2-3 (Оптимальный) |
≤5 |
0.03-0.07 |
0.5-0.6 |
4-6 |
| 4-5 (Длинный) |
≤3 |
0.04-0.06 |
1.0-2.0 |
2-3 |
Примечательно, 2-3h — оптимальное время замачивания. Кратковременное замачивание вызывает неравномерное снятие стресса. (разница между краем и центром >15%), приводит к асимметричному короблению; длительное замачивание, одновременно улучшая однородность, увеличивает толщину поверхностной оксидной пленки (что повышает термическое сопротивление) и снижает эффективность производства.
9. Влияние скорости охлаждения на термическую деформацию
Кроме того, скорость охлаждения контролирует возникновение новых термических напряжений на заключительной стадии отжига.:
| Скорость охлаждения (℃/мин) |
Метод охлаждения |
Разница температур поверхности и ядра (℃) |
Новый стресс (МПа) |
ΔL (мм) |
Сценарий применения |
| 10-15 (Стремительный) |
Воздушное охлаждение |
30-40 |
20-30 |
0.08-0.12 |
Гражданский низкоточный |
| 3-5 (Середина) |
Печь + Воздух |
≤10 |
≤5 |
0.03-0.07 |
Общее массовое производство |
| 0.5-1 (Медленный) |
Полная печь |
≤3 |
0 |
0.02-0.05 |
Высокоточная аэрокосмическая промышленность |
Практически, Средняя скорость охлаждения 3–5 ℃/мин обеспечивает баланс между контролем деформации и эффективностью производства для большинства коммерческих оснований радиаторов.. Быстрое охлаждение порождает новый стресс, в то время как медленное охлаждение возможно только для высокоточных, малообъемные приложения из-за длительного времени цикла.
10. Экспериментальная проверка: Схема проектирования
Для количественной проверки приведенных выше выводов, эксперименты проводились с использованием 3003 алюминиевые диски (100диаметр мм, 5толщина мм) с начальным внутренним напряжением 70-90МПа (моделирование условий постштамповки).
L9(3³) ортогональный эксперимент был разработан, чтобы изолировать влияние трех основных параметров.:
- Температура: 280℃ (низкий), 310℃ (оптимальный), 340℃ (высокий)
- Время: 1час (короткий), 2.5час (оптимальный), 4час (длинный)
- Скорость охлаждения: 2℃/мин (медленный), 4℃/мин (середина), 8℃/мин (стремительный)
Показатели испытаний включали тепловую деформацию (ΔL), скорость снятия стресса (или), теплопроводность (л), и плоскостность — все соответствует промышленным стандартам качества.
11. Результаты экспериментов: Параметр Значение
Анализ экспериментальных данных показал, что влияние параметров следует за ранжированием.: Т (Р=0,18) > т (Р=0,07) > в (Р=0,05).
Это подтверждает, что температура оказывает наиболее существенное влияние на термическую деформацию., соответствует теоретическому анализу выше. Ключевые экспериментальные результаты представлены ниже.:
| Опыт Нет. |
Т (℃) |
т (час) |
в (℃/мин) |
ΔL (мм) |
или (%) |
л (ж/(м·К)) |
| 1 |
280 |
1 |
2 |
0.16 |
38 |
142 |
| 5 |
310 |
2.5 |
2 |
0.04 |
85 |
156 |
| 9 |
340 |
4 |
4 |
0.10 |
92 |
135 |
12. Оптимальное сочетание параметров
На основе этих результатов, № эксперимента. 5 (Т=310℃, т=2,5ч, v=2℃/min) был определен как оптимальное сочетание параметров:
- ΔL=0,04 мм (значительно ниже промышленного порога ≤0,1 мм.)
- h=85% (остаточные напряжения снижены до 10-12МПа)
- λ=156 Вт/(м·К) (сохраняется отличная теплопроводность)
- Стабильность микроструктуры: размер зерна 6-7 мкм, Размер фазы Al₆Mn 0,6-0,8 мкм (без огрубления и роста)

13. Результаты проверочного эксперимента
Для подтверждения устойчивости оптимального процесса, 100 образцы были обработаны с использованием выявленных параметров:
- Среднее ΔL=0,038 мм (стандартное отклонение 0,005 мм), достижение 100% квалификационный коэффициент
- Средний уровень снятия стресса = 84,5%, средняя теплопроводность=155,2 Вт/(м·К)
- Стабильность процесса соответствует требованиям массового производства, без существенных колебаний производительности между партиями.
14. Инженерное применение: Адаптация спецификации
В практических инженерных приложениях, различные характеристики основания радиатора (толщина, диаметр) требуют индивидуальных параметров отжига — из-за изменений в распределении внутренних напряжений и эффективности теплопередачи.:
| Тип спецификации |
Толщина (мм) |
Диаметр (мм) |
Т (℃) |
т (час) |
в (℃/мин) |
Требование ΔL (мм) |
| Тонкий |
3-5 |
50-100 |
300-310 |
2-2.5 |
4-5 |
≤0,06 |
| Середина |
6-8 |
100-150 |
310-315 |
2.5-3 |
3-4 |
≤0,07 |
| Толстый |
8-10 |
150-200 |
315-320 |
3-3.5 |
2-3 |
≤0,08 |
Более толстые диски, например, требуют немного более высоких температур и более длительного времени выдержки, чтобы обеспечить полное снятие напряжения с их центральных областей..
15. Меры контроля качества
Для обеспечения стабильной производительности в массовом производстве, необходима полноценная система контроля качества:
(1) Входной контроль
- Начальное внутреннее напряжение 3003 алюминиевые диски должны быть ≤100МПа (при превышении этого значения требуется предварительный отжиг)
- Размер зерна должен быть 4-6 мкм., и объемная доля фазы Al₆Mn 0.3%-0.5% (проверено через SEM)
(2) Мониторинг отжига
- Однородность температуры печи должна быть ≤±5℃. (контролируется в режиме реального времени с помощью многоточечного термометра) во избежание локального перегрева
- Чистота азотной атмосферы ≥99,99% для предотвращения поверхностного окисления. (толщина оксидной пленки ≤0,8 мкм)
(3) Тест готового продукта
- ΔL ≤0,1 мм (протестировано с помощью лазерного измерителя плоскостности с точностью ±0,001 мм.)
- Остаточное напряжение ≤20 МПа (отбор проб и тестирование с помощью рентгеновского стресс-анализатора на ГБ/т 7704-2019)
- Теплопроводность ≥145 Вт/(м·К) (отбираются и тестируются методом лазерной вспышки на ГБ/т 22588-2008)
16. Баланс затрат и эффективности
Хотя оптимизация производительности имеет решающее значение, стоимость и эффективность производства также необходимо учитывать в промышленных условиях.:
- Для массового производства: Используйте печь непрерывного отжига, работающую при оптимальных параметрах. (310℃×2,5 часа, 4℃/мин охлаждения). Эта конфигурация обеспечивает производительность ≥500 штук на партию и удельное энергопотребление ≤0,5 кВт·ч/кг, что обеспечивает баланс между производительностью и стоимостью..
- За ненормальное обращение: Чрезмерно деформированные образцы (ΔL=0,12-0,15 мм) может подвергаться вторичному отжигу (300℃×1,5 часа, 3℃/мин охлаждения). Этот процесс уменьшает ΔL до уровня ниже 0,08 мм., стоимость доработки ≤15 % от первоначальной себестоимости — минимизация отходов.
17. Выводы: Ключевые выводы
В итоге, это исследование дает три основных вывода относительно 3003 Алюминиевые дисковые основания радиатора:
(1) Оптимальный диапазон параметров
Оптимальные параметры отжига для снятия напряжений — температура 300-320 ℃., 2-3час время замачивания, и скорость охлаждения 3-5 ℃/мин.. В этом диапазоне:
- Степень снятия внутреннего напряжения ≥80%
- Термическая деформация ΔL ≤0,08 мм
- Сохранение теплопроводности ≥95%
(2) Основной механизм
Фазы Al₆Mn должны контролироваться на уровне 0,6–0,8 мкм, чтобы избежать чрезмерной концентрации напряжений.. Параметры отжига должны соответствовать диффузионным характеристикам Al₆Mn, чтобы предотвратить укрупнение фазы или рост зерен, которые ухудшают характеристики..
(3) Инженерная ценность
Применение этих оптимальных параметров снижает тепловое сопротивление основания радиатора на 40%-50% и повышает эффективность рассеивания тепла на 25–30 %, эффективно устраняя проблему тепловой деформации в электронных устройствах средней мощности..
18. Будущие направления исследований
Заглядывая в будущее, два направления будут способствовать дальнейшему повышению производительности 3003 Алюминиевые дисковые основания радиатора:
(1) Низкотемпературный быстрый отжиг
Добавить след Zr (0.05%-0.1%) к 3003 алюминий очищать зерно. Эта модификация снижает температуру рекристаллизации до 280℃., возможность быстрого отжига в течение 1,5 часов, что повышает эффективность производства за счет 40% сохраняя при этом контроль деформации.
(2) Интеллектуальный контроль температуры
Объедините алгоритмы искусственного интеллекта с ультразвуковым обнаружением напряжения в реальном времени для автоматической оптимизации параметров отжига.. Эта система будет регулировать температуру, время, и скорость охлаждения динамически зависит от начального напряжения поступающих дисков, достижение точного контроля термической деформации (ΔL ≤0,05 мм) для высокопроизводительных приложений.
Это исследование дает количественную, практическое руководство по процессу термообработки 3003 Алюминиевые дисковые основания радиатора. Путем решения проблемы рассеяния тепла, вызванной тепловой деформацией, это способствует более широкому применению этого экономически эффективного материала в мощной электронике и новых областях энергетики..
Свойства алюминиевого круга:
Алюминиевый круг подходит для многих рынков., включая посуду, автомобильная и светотехническая промышленность, и т. д., благодаря хорошим характеристикам продукта:
- Низкая анизотропия, что облегчает глубокую вытяжку
- Сильные механические свойства
- Высокая и однородная диффузия тепла
- Возможность нанесения эмали., покрытый ПТФЭ (или другие), анодированный
- Хорошая отражательная способность
- Высокое соотношение прочности и веса
- Долговечность и устойчивость к коррозии
Процесс алюминиевых кругов
Слитки/Лигатуры — Плавильная печь – Раздаточная печь — округ Колумбия. Кастер — Плита —- Скальпер — Стан горячей прокатки – Стан холодной прокатки – Штамповка – Печь отжига — Заключительная проверка – упаковка — Доставка
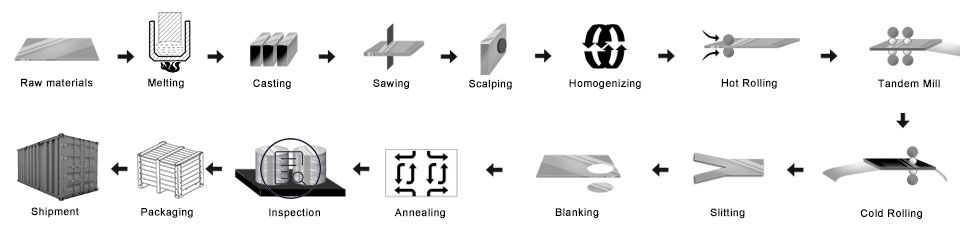
- Подготовьте лигатуры
- Плавильная печь: положить сплавы в плавильную печь
- Литой алюминиевый слиток DC: Сделать материнский слиток
- Измельчите алюминиевый слиток: сделать поверхность и бока гладкими
- Отопительная печь
- Стан горячей прокатки: сделал материнскую катушку
- Холодно-прокатный стан: материнская катушка была раскатана той толщины, которую вы хотите купить
- Процесс штамповки: стань того размера, который ты хочешь
- Печь отжига: изменить характер
- Окончательная проверка
- Упаковка: деревянный ящик или деревянный поддон
- Доставка
Контроль качества
Гарантия Ниже будет проведена проверка на производстве.
- а. обнаружение лучей—РТ;
- б. ультразвуковой контроль—ЮТ;
- с. Магнитопорошковое тестирование-МТ;
- д. тестирование на проникновение-PT;
- е. вихретоковая дефектоскопия-ET
1) Будьте свободны от масляных пятен, Вмятина, Включение, Царапины, Пятно, Изменение цвета оксида, Перерывы, Коррозия, Метки рулона, Полосы грязи, и другие дефекты, которые будут мешать использованию.
2) Поверхность без черной линии, чистый, периодическое пятно, дефекты печати на роликах, например, другие стандарты внутреннего контроля GKO.
Упаковка алюминиевых дисков:
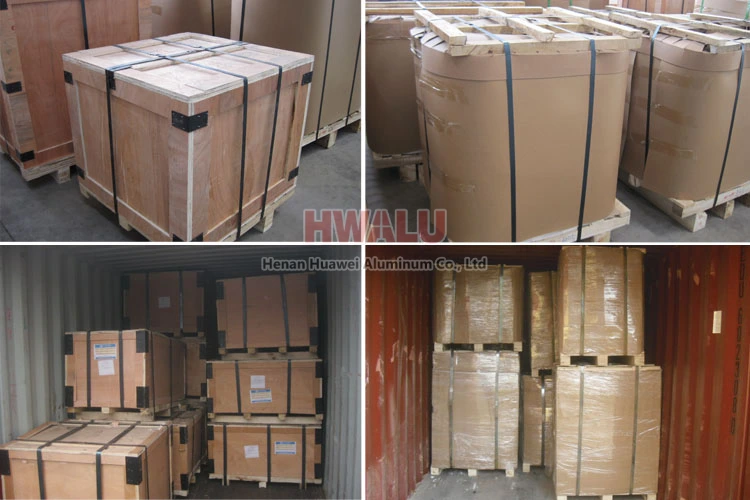
Алюминиевые круги могут быть упакованы по экспортным стандартам., накрытие коричневой бумагой и полиэтиленовой пленкой. Окончательно, Алюминиевый круглый фиксируется на деревянном поддоне/деревянном ящике.
- Поместите сушилки сбоку от алюминиевого круга., держите продукты сухими и чистыми.
- Используйте чистую пластиковую бумагу., упаковать алюминиевый круг, сохранять хорошую герметизацию.
- Используйте бумагу из змеиной кожи., упаковать поверхность пластиковой бумаги, сохранять хорошую герметизацию.
- Следующий, есть два способа упаковки: Один из способов – упаковка на деревянных поддонах., используя хрустящую бумагу, упаковывающую поверхность; Другой способ – упаковка в деревянный ящик., используя деревянный ящик, упаковывающий поверхность.
- Окончательно, положите стальной ремень на поверхность деревянного ящика, сохранение прочности и безопасности деревянного ящика.
Алюминиевый круг Хэнань Huawei Aluminium. соответствовать экспортному стандарту. Пластиковая пленка и коричневая бумага могут быть покрыты по желанию клиентов.. Более того, используется деревянный ящик или деревянный поддон для защиты продукции от повреждений во время доставки.. Есть два вида упаковки, которые глаза в стену или глаза в небо. Клиенты могут выбрать любой из них для своего удобства.. Вообще говоря, есть 2 тонн в одной упаковке, и загрузка 18-22 тонн в контейнере 1х20 футов, и 20-24 тонн в контейнере 1х40 футов.
Почему выбирают нас?
Чтобы идти в ногу со временем, HWALU продолжает внедрять современное оборудование и технику для повышения своей конкурентоспособности.. Всегда придерживайтесь бизнес-философии качества как центра и клиента в первую очередь., поставлять продукцию серии алюминиевых дисков высочайшего качества во все части мира.. Более …