Комплексный анализ 5052 Условия алюминиевого диска: О, H32, и H34
5052 алюминиевый сплав, как один из наиболее широко используемых антикоррозионных алюминиевых сплавов., является ключевым сырьем для производства посуды, электроника, транспорт, и промышленное производство. Выбор материального состояния (Характер) непосредственно определяет технологичность изделия, структурные характеристики, и окончательная стоимость. Эта статья, руководствуясь инженерным применением, обеспечивает углубленный анализ микроструктурной эволюции, механизмы упрочнения, различия в производительности макросов, и адаптируемость к процессам формования трех основных состояний: 5052-О, 5052-H32, и 5052-H34. Это систематически объясняет металлургическую природу этих различных закалок., предоставляет модель количественного выбора, основанную на дизайне продукта, производственные процессы, и условия обслуживания, и обсуждает ключевые моменты для контроля качества полного жизненного цикла. Цель состоит в том, чтобы предоставить полную основу для принятия технических решений при инженерном проектировании., приобретение, и производственный персонал.

1. Введение – Материальный характер: Переключатель управления производительностью алюминиевого сплава
1.1 Постановка задачи
Распространенным технико-экономическим парадоксом в алюминиевой промышленности является: как сбалансировать противоречие между “легко формировать” и “высокая прочность в эксплуатации”? Для 5052 алюминиевые диски, инженерам нужен материал, мягкий, как глина, для глубокой вытяжки и прядения сложных форм., но при этом хотелось бы, чтобы конечный продукт был таким же твердым, как броня, чтобы выдерживать удары и нагрузки во время использования.. Разрешение этого противоречия достигается именно за счет точного контроля состава материала. “характер.”
“Характер” это не просто маркировка твердости; это внутренний профиль производительностиматериала после прохождения ряда термомеханических процессов. Он кодирует ключевую информацию, такую как предел текучести материала., скорость наклепа, анизотропия, формирование пределов, и даже коррозионная стойкость. Выбор неправильного закалки может привести в лучшем случае к штамповочным трещинам и деформации детали., или структурный сбой и в худшем случае отзыв продукции.
1.2 Статус отрасли 5052 Алюминиевый сплав
5052 относится к нетермообрабатываемым алюминиевым сплавам (3ххх, 4ххх, 5ххх серия), его прочность в основном достигается за счет упрочнения твердого раствора (магний) и закалка работы. Среди множества сплавов Al-Mg, 5052 является эталоном в “антикоррозийный алюминий” семья из-за своего отличная устойчивость к коррозии (особенно в морской атмосфере и солевых брызгах), хорошая свариваемость и паяемость, умеренная сила, и превосходная холодная обрабатываемость. Его дисковая форма является идеальной заготовкой для процессов формования пластмасс, таких как прядение., штамповка, и глубокий рисунок, с годовым потреблением, достигающим сотен тысяч тонн. Он широко используется в:
- Промышленность посуды: Подложка для сковород с антипригарным покрытием, скороварки, и одетые днища кастрюль.
- Электроника & Электрические приборы: Основания радиатора для светодиодных ламп, корпуса двигателя, корпуса приборов.
- Транспорт: Внутренняя отделка автомобиля, вывески, морские декоративные детали.
- Архитектурное оформление: Потолочные панели, декоративные лицевые панели.
- Общее машиностроение: Крышки банок, контейнеры, механические корпуса.
1.3 Структура статьи
Эта статья следует логической цепочке “механизм – производительность – применение – принятие решения” для более глубокого анализа:
- Основы металлургии: Анализ микроскопического определения и пути реализации O, H32, и H34 закаляет.
- Панорама производительности: Систематическое сравнение количественных различий в механических, формирование, физический, и химические свойства среди трех типов.
- Адаптивность процесса: Подробное описание поведения и пределов различных температур в ключевых производственных процессах. (глубокий рисунок, прядение, штамповка).
- Модель принятия решения о выборе: Построение процесса количественного отбора на основе функции продукта, геометрия, и маршрут обработки.
- Контроль качества и будущие тенденции: Обсуждение точек качества всего процесса и новых тенденций в разработке материалов..
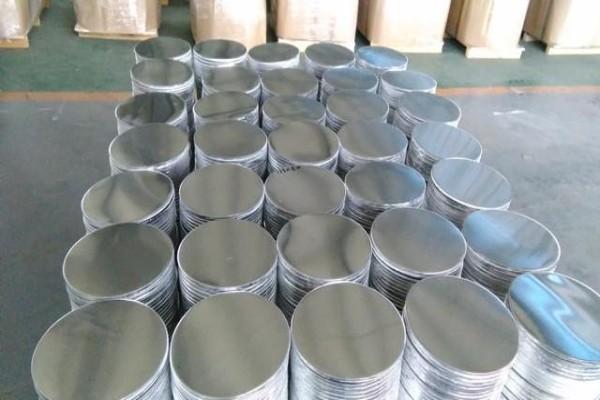 Особо толстые горячекатаные алюминиевые листы
2. Расшифровка темперамента – О, H32, и H34 с точки зрения металлургии
2.1 Система обозначения закалки: Наука о буквах и цифрах
Алюминиевая ассоциация (АА) система обозначения закалки является мировым стандартом. Для сплавов серии 5ххх:
- О (Отожженный): Полностью отожженный отпуск. Материал нагревают выше температуры рекристаллизации. (примерно 345–415°C для 5052), держал, а затем медленно охлаждается для достижения наиболее стабильного, наименьшая плотность дислокаций, самый мягкий рекристаллизованная равноосная зернистая структура. Все эффекты наклепа полностью устранены..
- ЧАС (Деформационно-упрочненный): Закаленный трудом характер. Прочность увеличивается за счет внесения многочисленных дислокаций в результате холодной обработки, такой как прокатка или волочение.. Цифры после H обеспечивают дальнейшее деление.:
- Первая цифра (H1x): Только деформационная закалка. Например, H18 очень жесткий.
- Вторая цифра (Hx2, Hx4, Hx6, Hx8): Указывает степень закалки: 1/4 жесткий, 1/2 жесткий, 3/4 жесткий, полный жесткий. Более высокие цифры указывают на большую холодную работу., более высокая прочность, и более низкая пластичность.
- Особое значение H32/H34: Последние цифры “2” или “4” имеют здесь особое значение. На самом деле, H32 и H34 — это упрощенные представления подклассов H2x и H3x..
- H32 (изначально H22): Указывает на то, что материал подвергся деформационному упрочнению до 1/4 тяжелое состояние, затем дали частичный отжиг (или стабилизирующее лечение). Это лечение, немного выше температуры рекристаллизации, стремится сохранить большую часть силв то время как значительное восстановление пластичности, снятие внутреннего напряжения, и достижения отличных общих свойств.
- H34 (изначально H24): Указывает на то, что материал подвергся деформационному упрочнению до 1/2 тяжелое состояние, затем дали частичный отжиг (или стабилизирующее лечение). По сравнению с H32, его начальная степень наклепа выше, таким образом сохраняя большую силу после лечения, но с меньшим восстановлением пластичности, чем H32.
Стол 1: Анализ основных обозначений состояния и технологических маршрутов 5052 Алюминиевый сплав
| Обозначение темперамента |
Полное имя и подкласс |
Маршрут основного процесса |
Микроструктурные особенности |
Основная цель контроля |
| О |
Отожженный закал |
Холодная прокатка с последующим полным рекристаллизационным отжигом. |
Однородные равноосные зерна, чрезвычайно низкая плотность дислокаций |
Полное исключение наклепа, добиться максимальной пластичности. |
| H32 |
Деформационно-упрочненная и частично отожженная (Первоначально H22) |
Холоднокатаный прокат до твердости ~1/4 + Низкотемпературная стабилизирующая обработка |
Частично рекристаллизованный, дислокации частично перестраиваются и аннигилируют |
Сохраняйте умеренную силу, значительно восстановить пластичность, максимально сбалансированное исполнение. |
| H34 |
Деформационно-упрочненная и частично отожженная (Первоначально H24) |
Холоднокатаный до ~1/2 жесткого + Низкотемпературная стабилизирующая обработка |
Минимальная рекристаллизация, сохраняет относительно высокую плотность дислокаций |
Сохранять более высокую прочность, ограниченное восстановление пластичности, ориентированный на силу. |
2.2 Усиление сущности 5052: Роль магния и упрочнение
Укрепление 5052 прежде всего, обусловлено двумя аспектами:
- Усиление твердого решения: 2.2–2,8% атомов магния растворяются в алюминиевой матрице, вызывая искажение решетки и препятствуя движению дислокаций, обеспечение базовой прочности. Это также является источником его коррозионной стойкости. (Mg не образует грубых упрочняющих фаз.).
- Упрочнение работы (Укрепление дислокаций): Холодная деформация приводит к появлению многочисленных дислокаций.. Запутывание дислокаций существенно увеличивает силу, необходимую для дальнейшей деформации., то есть, увеличивает силу. Отпуск H32/H34 достигается за счет точного контроля степени наклепа..
Стол 2: Влияние основных элементов в 5052 Алюминиевый сплав и его влияние на состояние/свойства
| Элемент |
Диапазон контента (%) |
Главная роль |
Влияние на характер и свойства материала |
| мг (Магний) |
2.2 – 2.8 |
Первичный легирующий элемент, упрочнение твердым раствором |
Обеспечивает базовую прочность и отличную коррозионную стойкость.. Содержание определяет базовый уровень усиления твердого раствора.. |
| Кр (Хром) |
0.15 – 0.35 |
Ингибирует рекристаллизацию, перерабатывает зерно |
В закаленном трудом характере (H32/H34), помогает стабилизировать подструктуру, повышение силы. |
| Фе (Железо) |
≤0,40 |
Элемент примеси, часто образует интерметаллические соединения |
Чрезмерное содержание снижает пластичность; могут стать местами зарождения трещин, особенно в температе O, глубокая вытяжка. |
| И (Кремний) |
≤0,25 |
Элемент примеси |
Низкое содержание, минимальное влияние на свойства сплавов серии 5ххх. |
| Cu (Медь) |
≤0,10 |
Элемент примеси |
Строго контролируется; избыточное содержание значительно снижает коррозионную стойкость. |
Ключевой момент: Отпуск O практически устраняет дислокации за счет отжига., сделать его самым мягким. H32/H34 вносит дислокации за счет различной степени холодной прокатки., затем используйте “стабилизирующее лечение” (разновидность низкотемпературного отжига) чтобы позволить дислокациям перестроиться и частично аннигилировать, достижение “стабильный” сочетание прочности и пластичности. Этот “стабилизация” процесс имеет решающее значение, предотвращение изменений производительности (как группы Людерса) из-за продолжающегося движения дислокаций при последующем хранении или незначительном нагревании.
 Топливный бак автомобиля
3. Панорама производительности – количественное сравнение O, H32, и H34
Данные в этой главе в основном основаны на таких стандартах, как ASTM B209 и GB/T. 3880.
3.1 Сравнение данных основных механических свойств
Стол 3: Стандартное сравнение механических свойств 5052 Характер (На основе типичной толщины 1,0-6,0 мм.)
| Индикатор свойства |
5052-О |
5052-H32 |
5052-H34 |
Разница в производительности & Инженерное значение |
| Предел прочности (МПа) |
170 – 215 |
210 – 260 |
230 – 280 |
H34 это 35%-65% сильнее, чем нрав О, значительно более высокая несущая способность. |
| Предел текучести (МПа) |
≥65 |
≥130 |
≥160 |
Самый важный показатель выбора.Предел текучести H34 составляет 2.5 раз больше, чем у O темперамента, отличная устойчивость к остаточной деформации. |
| Удлинение (% , 50мм калибра) |
≥20% |
≥12% |
≥8% |
О, отпускная пластичность закончилась 2.5 раз больше, чем у H34, напрямую отражает способность к глубокой вытяжке. |
| Твердость (Бринелл ХБ) |
40-50 |
60-70 |
70-80 |
Связано с устойчивостью к износу и царапинам. H34 больше подходит для поверхностей, подверженных трению.. |
| Показатель упрочнения (n-значение) |
~0,25 (Высокий) |
~0,18 (Середина) |
~0,12 (Низкий) |
Более высокое значение n указывает на лучшую способность к равномерной деформации., менее склонен к местным образованиям шейки и переломам. О темперамент оптимален. |
| Коэффициент пластической деформации (r-значение, Среднее) |
0.8 – 1.0 |
0.6 – 0.8 |
0.4 – 0.6 |
Высокое значение r указывает на сильную устойчивость к истончению., полезен для глубокого рисования. О, характер снова ведет. |
| Коэффициент доходности (ДС/ТС) |
~0,3 (Низкий) |
~0,5 (Середина) |
~0,57 (Относительно высокий) |
Более низкий коэффициент доходности означает больший “безопасный диапазон деформации” от текучести до разрушения, более высокая безопасность формования. |
3.2 Углубленный анализ формуемости
Формируемость – основная основа выбора.
Стол 4: Ключевые предельные параметры процесса формования для 5052 Характер
| Процесс формирования |
5052-О |
5052-H32 |
5052-H34 |
Рекомендации по ключевым процессам |
| Ограничение коэффициента вытяжки (ЛДР) |
2.0 – 2.2 |
1.8 – 2.0 |
< 1.7 (Не рекомендуется) |
O темперамент для глубоких чашек; H32 для деталей средней глубины; H34 избегать глубокой вытяжки. |
| Минимальный радиус изгиба (Р, против. толщина т) |
Р ≈ 0-0,5т |
Р ≈ 1,0-1,5т |
Р ≥ 2,0 т |
О-закал позволяет делать резкие повороты; H34 требует большого радиуса, линия изгиба рекомендуется под углом 45° к направлению прокатки. |
| Пригодность для спиннинга |
Отличный, подходит для многопроходного прядения |
Хороший, подходит для обычного спиннинга |
Справедливый, только для простого, легкое вращение |
О, у темперамента лучший поток; У H32 меньше упругости., хорошая стабильность формы. |
| Растягивающаяся формуемость |
Отличный |
Хороший |
Бедный |
Закал О имеет наиболее равномерное распределение толщины стенок., подходит для гидроформинга, и т. д.. |
| Производительность отбортовки/подшивки |
Отличный, не склонен к растрескиванию |
Хороший |
Середина, обратите внимание на качество предварительно пробитых отверстий и наличие заусенцев. |
|
- Производительность глубокой вытяжки:
- 5052-О: Бесспорно лучший.Чрезвычайно высокое значение n и удлинение позволяют ему выдерживать высокие напряжения растяжения и сжатия без образования трещин.. Ограничение коэффициента вытяжки (ЛДР) может достичь 2.0-2.2, подходит для таких продуктов, как корпуса кастрюль и чашек, глубина которых превышает диаметр.
- 5052-H32: Обладает определенной способностью глубокой вытяжки., ЛДР о 1.8-2.0. Подходит для вытянутых деталей средней глубины, таких как неглубокие кастрюли и абажуры.. Примечание: угловые радиусы не должны быть слишком маленькими.
- 5052-H34: Не рекомендуется для глубокой вытяжки..Низкое удлинение делает его склонным к растрескиванию на радиусах пуансона или штампа во время волочения.. Подходит только для неглубоких забросов. (глубина < 0.3 * диаметр) или отбортовка.
- Штамповка/гибка:
- Для гибки, минимальный радиус изгиба зависит от температуры и толщины материала. Общее правило: Минимальный радиус изгиба ≈ Толщина материала × Коэффициент K.
3.3 Физический, Химическая, и другие свойства
- Коррозионная стойкость: Все три демонстрируют присущую им превосходную коррозионную стойкость. 5052 сплав. Однако, O-закал обладает лучшей устойчивостью к коррозионному растрескиванию под напряжением. (SCC) из-за наименьшего внутреннего напряжения. H32/H34, если во время обработки возникают высокие остаточные напряжения, требуют внимания к среде обслуживания.
- Свариваемость: Все три свариваемые.. Однако, Настроение О наиболее существенно смягчается в зоне термического влияния. (ЗТВ), при этом сила потенциально может упасть до 50%. H32/H34 имеют относительно меньший процент падения прочности в ЗТВ после сварки., но абсолютная прочность все же может быть ниже, чем у основного металла. Местное армирование часто считают послесварочным..
- Анодирование: Закалка мало влияет на внешний вид анодирования., но более твердый закал H34 может привести к более однородному результату., плотная оксидная пленка.
- Тепловая/электрическая проводимость: Различия незначительны, все находятся на хорошем уровне для алюминиевых сплавов. О, настроение немного лучше.
 Воздушный резервуар из алюминиевых листов
Стол 5: Сравнение физических, Химическая, и характеристики обработки для 5052 Характер
| Категория характеристики |
5052-О |
5052-H32 |
5052-H34 |
Примечания |
| Плотность (г/см³) |
2.68 |
2.68 |
2.68 |
Такой же |
| Теплопроводность (Вт/м·К) |
~138 |
~134 |
~130 |
О, настроение немного лучше, но разница небольшая. |
| Электрическая проводимость (%МАКО) |
~35 |
~33 |
~31 |
О, настроение немного лучше. |
| Коррозионная стойкость |
Отличный |
Очень хороший |
Очень хороший |
О-характер имеет наименьшее внутреннее напряжение, лучшая устойчивость к SCC. |
| Свариваемость |
Хороший, но сильное размягчение ЗТВ |
Хороший, умеренное смягчение ЗТВ |
Хороший, самое высокое относительное сохранение прочности в ЗТВ |
H32/H34 обеспечивают лучшую структурную прочность после сварки.. |
| Обрабатываемость |
мармеладный, качество поверхности трудно контролировать |
Хороший, лучшая общая обрабатываемость |
Справедливый, относительно более быстрый износ инструмента |
H32 обеспечивает наиболее сбалансированную обработку.. |
| Обработка поверхности |
Отлично подходит для анодирования, адгезия краски |
Очень хорошо подходит для анодирования, адгезия краски |
Анодная пленка может быть более однородной, очень хорошая покраска |
|
4. Сценарии применения и подробные примеры совместимости процессов
4.1 5052-О: Эксперт в области глубокой вытяжки и сложной формовки
Основная философия: Отдавайте предпочтение формуемости; решить проблему прочности посредством последующих процессов или структурного проектирования.
- Классический чехол 1: Облицованное дно посуды (Алюминий-нержавеющая сталь)
- Требование: Глубокая ничья алюминиевый диск в форму дна кастрюли, облицованный нержавеющей сталью. Большая глубина деформации, абсолютное требование отсутствия растрескивания, плотная связь.
- Причина вспыльчивости: Превосходная пластичность обеспечивает равномерное утончение при растяжении под высоким давлением., без трещин, нет апельсиновой корки. После склеивания, плакированный слой обеспечивает достаточную прочность для использования.
- Классический чехол 2: Автомобильный масляный поддон
- Требование: Сложная форма с множеством контуров и фланцев.
- Причина вспыльчивости: Высокие значения n и r обеспечивают однородность и стабильность деформации материала при сложных путях деформации., высокий уровень успеха.
- Меры предосторожности: Детали из закалки очень мягкие после формовки., легко помять. Обычно требуют последующей очистки, рисование, или облицовка для защиты поверхности, или такие процессы, как “глажка” для локального увеличения жесткости.
Стол 6: Типичный характер О 5052 Примеры применения алюминиевых дисков
| Область применения |
Типичная деталь |
Рекомендуемая толщина (мм) |
Ключевой процесс |
Основная причина выбора O Temper |
| Производство посуды |
Глубокий корпус суповой кастрюли, внутренняя кастрюля скороварки |
1.0 – 3.0 |
Глубокий рисунок, глажка |
Чрезвычайно высокий LDR обеспечивает успешную одноэтапную вытяжку без трещин.. |
| Электроника/Освещение |
Рефлекторный абажур, диффузор динамика |
0.6 – 1.5 |
Глубокий рисунок, прядение |
Отличная пластичность и соответствие, может образовывать сложные плавные кривые. |
| Автомобильные компоненты |
Масляный поддон, корпус воздушного фильтра |
1.2 – 2.0 |
Глубокий рисунок, штамповка-отбортовка |
Адаптируется к сложным путям деформации, менее склонен к растрескиванию на фланцах и углах. |
| Упаковочные контейнеры |
Аэрозольные баллончики, элитные подарочные коробки |
0.3 – 0.8 |
Многоэтапная глубокая вытяжка, глажка |
Максимальная пластичность обеспечивает очень высокое соотношение высоты к диаметру.. |
4.2 5052-H32: The “универсал” в общих приложениях
Основная философия: Достичь идеального баланса между “простота обработки” и “удобство использования готовой детали.”
- Классический чехол 1: Светодиодный светильник
- Требование: Сформируйте корпус с охлаждающими ребрами и монтажными зажимами за одну операцию штамповки.. Требует некоторой пластичности для формирования и достаточной жесткости, чтобы сохранять форму плавника и поддерживать свет..
- Причина H32: Более высокая прочность, чем у O, контролируемое пружинение после штамповки, стабильная форма детали, хорошая вертикальность ребер охлаждения. Его пластичность достаточна для штамповки средней сложности..
- Классический чехол 2: Нижняя часть корпуса ноутбука или декоративная панель устройства
- Требование: Хорошее качество поверхности (никаких носилок), умеренная жесткость, чтобы противостоять деформации давления, хорошая адгезия краски.
- Причина H32: Умеренная скорость наклепа обеспечивает гладкую поверхность во время штамповки.. Его предел текучести достаточен для защиты от деформации при ежедневном использовании..
- Краткое описание преимуществ: H32 - это самый беспроблемный и экономичныйвыбор. Это уменьшает деформацию при обработке слишком мягкого материала и предотвращает риск растрескивания при штамповке из слишком твердого материала.. Готовые детали обычно не требуют термической обработки и готовы к использованию..
Стол 7: Типичный характер H32 5052 Примеры применения алюминиевых дисков
| Область применения |
Типичная деталь |
Рекомендуемая толщина (мм) |
Ключевой процесс |
Основная причина выбора темперамента H32 |
| Бытовая техника |
Корпус светодиодной лампы, приборная панель, крышка |
0.8 – 2.0 |
Штамповка, изгиб, неглубокий рисунок |
Идеальный баланс прочности и формуемости, хорошая жесткость детали, плоский внешний вид. |
| Архитектурное оформление |
Потолочная панель, вывеска, отделочная полоса |
0.8 – 1.5 |
Штамповка, изгиб, профилирование валков |
Хорошая жесткость противостоит деформации., умеренная пластичность для формовки, хорошее качество поверхности. |
| Транспорт |
Внутренняя отделка автомобиля, компоненты стойки, номерной знак |
1.0 – 2.5 |
Штамповка, захватывающий, изгиб |
Соответствует требованиям прочности ненесущих частей, легко обрабатывать, устойчивый к коррозии. |
| Общие структуры |
Крышка шасси, приборная панель, кронштейн |
1.5 – 3.0 |
Гашение, изгиб, сварка |
Готов к использованию, не требуется посттермическая обработка, самая низкая общая стоимость производства. |
4.3 5052-H34: Хранитель структурной целостности
Основная философия: Приоритизация требований к прочности и жесткости.; процессы формования учитывают это.
- Классический чехол 1: Монтажная пластина/кронштейн электрооборудования
- Требование: Для монтажа трансформаторов, печатные платы, и т. д.. Требуется высокая жесткость и сопротивление ползучести для поддержания точности позиционирования при длительном использовании.. Форма обычно плоская или с простыми изгибами..
- Причина H34: Высокий предел текучести обеспечивает минимальные прогибы под нагрузкой.. Более высокая твердость также облегчает резьбовые соединения. (например, саморезы) с меньшим риском срыва.
- Классический чехол 2: Ребро усиления автомобильной промышленности или шкафа, Аварийный луч
- Требование: Обеспечьте дополнительную структурную поддержку или защиту от ударов с помощью деталей из листового металла в ограниченном пространстве..
- Причина H34: Для той же толщины, H34 обеспечивает максимальную жесткость на изгиб и потенциал поглощения энергии.. Может компенсировать меньшую формуемость за счет оптимизированной конструкции изгиба..
- Меры предосторожности: Материал H34 требует более высокого тоннажа для вырубки и резки., зазор матрицы требует регулировки (обычно 10%-15% больше, чем для O темперамента), и штамп изнашивается быстрее. При изгибе необходимо использовать большие радиусы..
Стол 8: Типичный характер H34 5052 Примеры применения алюминиевых дисков
| Область применения |
Типичная деталь |
Рекомендуемая толщина (мм) |
Ключевой процесс |
Основная причина выбора темперамента H34 |
| Промышленное оборудование |
Монтажная пластина двигателя, кронштейн контроллера, структурный элемент |
2.0 – 6.0 |
Лазерная резка/вырубка, изгиб, клепка/скрепление болтами |
Высокий предел текучести и жесткость обеспечивают стабильность размеров при вибрации и нагрузке.. |
| Транспорт |
Усиление кузова автобуса/грузовика, внутренняя облицовка аварийной балки |
2.5 – 4.0 |
Штамповка, изгиб, сварка |
Обеспечивает превосходную ударопрочность и устойчивость к деформации в легких помещениях.. |
| Машиностроение |
Каркас индивидуального оборудования, сторожить, регулировочная пластина |
3.0 – 8.0 |
Обработка, изгиб, присоединение |
Более высокая твердость для устойчивости к износу/истиранию, сильная несущая способность в качестве конструкции. |
| Специальные контейнеры |
Корпус сосуда высокого давления, высокопрочный танк |
3.0 – 5.0 |
Профилирование рулонов, сварка, выпуклый |
Обеспечивает более высокую способность давления, обеспечивая при этом определенную формуемость.. |
5. Модель количественного отбора и практическое руководство
5.1 Таблица этапов принятия решения о выборе
При столкновении с конкретным продуктом, следуйте этому трехэтапному процессу принятия решения, начиная с основных потребностей и заканчивая наиболее подходящим темпераментом.
Стол 9: Трехэтапный метод принятия решения для 5052 Выбор закалки алюминиевого диска
| Шаг принятия решения |
Основной вопрос & Решение |
Дополнительные пути & Планы действий |
Выход / Следующий шаг |
| Шаг 1: Определите основную потребность |
Каковы основные функциональные требования к продукту?? |
А. Глубокая вытяжка/сложная формовка -> Прямо на 5052-О
Б. Высокая структурная прочность/жесткость -> Перейти к Шаг 2
С. Оба необходимы (Противоречивые потребности) -> Перейти к Шаг 3 |
Получите первоначальное направление или приступайте к детальной оценке. |
| Шаг 2: Оцените уровень силы |
(Для нужд Б) Насколько высока требуемая прочность/жесткость? |
• Общая поддержка, Жилье, Крышка -> Выбирать 5052-H32
• Критическая несущая часть, Ударная часть, Необходимость противостоять значительной деформации -> Выбирать 5052-H34
• Если прочность H34 все еще недостаточна -> Оценка более прочных сплавов (например, 5056/5083) или термообрабатываемые сплавы 6ххх. |
Определите конкретный закал или инициируйте обновление материала. |
| Шаг 3: Баланс Формируемость & Сила |
(Для нужд С) Как найти компромисс между противоречивыми потребностями? |
• Чрезвычайно высокая сложность формирования (например, ЛДР>2.0): Должен выбрать характер O.Учитывайте прочность посредством структурного проектирования (ребра, рубцы) или составные/объединяющие процессы.
• Средняя сложность формирования: Расставьте приоритеты 5052-H32, и проверить осуществимость с помощью анализа методом конечных элементов (ВЭД).
• Сила превыше всего, Формирование — это просто (Неглубокая вытяжка/изгиб): Можно выбрать 5052-H34. |
Достичь окончательного заключения по выбору характера. |
 Необработанные алюминиевые пластины
5.2 Матрица быстрого выбора на основе геометрии продукта и процесса
Стол 10: Матрица быстрого выбора на основе конструкции продукта и процесса
| Размер выбора |
Особая функция или требование |
Предпочтительный характер |
Альтернатива/Рассмотреть |
Абсолютно избегайте |
| Геометрическая форма |
Глубокий рисунок (Х/Д > 0.7) |
О |
– |
H34 |
|
Мелкий рисунок/штамповка (Г/Д ≤ 0.3) |
H32 |
О или H34 |
– |
|
Сложная изогнутая поверхность прядения |
О |
H32 |
H34 |
|
Простой изгиб/плоская деталь |
H34или H32 |
– |
– |
| Механические требования |
Высокая жесткость, Сопротивляйтесь деформации при нажатии |
H34 |
H32 |
О |
|
Хорошая прочность, Ударопрочность |
H32 |
О (если толщина достаточная) |
– |
|
Требуется только базовое сохранение формы |
H32или О |
– |
– |
| Последующий процесс |
Требуется сварочная сборка |
H32 |
H34 |
О (слишком мягкий после сварки) |
|
Требуется резьбовое соединение (Саморезы) |
H34 |
H32 |
О |
|
Требуется анодирование/покраска |
Все три ок, H32 самый сбалансированный |
– |
– |
| Расходы & Эффективность |
Большой объем, Требуется высокая доходность |
H32 (Самая низкая общая стоимость) |
– |
– |
|
Низкий объем, Прототипирование |
О (Высокая отказоустойчивость, легкая отладка) |
– |
– |
|
Стремитесь к максимальному использованию материалов |
Зависит от формы, H32 хорошая общность |
– |
– |
5.3 Вопросы стоимости и источников поставок
- Базовая цена: Обычно отпуск O ≈ отпуск H32. < H34 темперамент. H34 немного дороже из-за более высокой степени обработки..
- Общая стоимость:
- О, темперамент: Стоимость материала может быть самой низкой, но слишком мягкие готовые детали могут увеличить процент брака в упаковке., транспорт, и сборка. Если необходима более высокая прочность, могут быть добавлены вторичные затраты, такие как облицовка или клепка..
- H32 Темперамент: Лучший баланс затрат на материалы и обработку, часто самая низкая общая стоимость, наиболее доступен в цепочке поставок.
- H34 Темперамент: Стоимость материала немного выше, и обработка предполагает более быстрый износ инструмента, более высокое энергопотребление, но хорошая производительность детали может снизить использование арматуры, облегчение.
- Рекомендация: Руководить ДФМ (Проектирование для производства) анализв начале проекта, совместная оценка общих затрат процесса с закупками, технологическое проектирование, и поставщики.
Стол 11: Анализ коэффициента стоимости жизненного цикла для трех типов
| Компонент затрат |
5052-О |
5052-H32 |
5052-H34 |
Объяснение & Предположение |
| Стоимость закупки сырья |
Низкий |
Низкий |
Середина |
Плата за обработку H34 немного выше. |
| Стоимость обработки/производства |
Долгий срок службы инструмента, низкая энергия |
Умеренная стойкость инструмента и энергия |
Быстрый износ инструмента, более высокая энергия |
H34 требует большего количества инструментального материала и смазки.. |
| Выход/стоимость лома |
Высоко в рисовании, но склонен к нанесению повреждений |
Самый высокий общий доход |
Склонен к растрескиванию при формовке, средний риск |
H32 имеет широкое окно обработки, самый стабильный. |
| Постобработка/вторичная обработка |
Возможно, потребуется усиление (например, облицовка) |
Обычно нет, готов к использованию |
Обычно нет, готов к использованию |
Закаленные детали могут нуждаться в дополнительном усилении.. |
| Сборка & Стоимость обслуживания |
Легко деформируется, нужна тщательная сборка |
Простая и надежная сборка |
Простая и надежная сборка, высокая прочность суставов |
H34 имеет преимущество в резьбовых соединениях.. |
| Общая оценка затрат |
Оптимально в конкретной области (глубокий рисунок) |
Самый низкий в большинстве случаев |
Приемлемо для приложений, ориентированных на производительность |
Рекомендуется анализ совокупной стоимости владения для конкретного проекта. |
6. Полный контроль качества и дополнительные темы
6.1 Ключевые моменты входного контроля
- Проверка темперамента: Необходимо проверить Сертификат испытаний материала (МТС) для проверки ключевых механических свойств, таких как предел текучести, предел прочности, удлинение соответствует стандартам.
- Толщина и допуск: Используйте микрометр для измерения толщины в нескольких точках.. Для глубокой вытяжки с закалом O, отрицательный допуск по толщине может привести к разрыву.
- Качество поверхности: Осмотр при рассеянном свете; должно быть без следов прокатки, царапины, пятна коррозии, масляные пятна. О поверхность закалки особенно мягкая, склонен к царапинам.
- Проверка анизотропии: Выполните испытания на растяжение и чашечные испытания по Эриксену на образцах, взятых при 0°., 45°, 90° к направлению прокатки для оценки коэффициента пластической деформации (r-значение) и склонность к колосению. Качественный материал глубокой вытяжки должен иметь низкую анизотропию..
Стол 12: Ключевые элементы входного контроля и стандарты для 5052 Алюминиевые диски
| Объект проверки |
Метод проверки |
Приемлемый стандарт (Пример) |
Последствия несоответствия |
| Механические свойства |
Испытание на растяжение (согласно ASTM E8) |
Соблюдайте соответствующие требования к температуре, указанные в таблице. 3. |
Образование трещин или недостаточная прочность изделия. |
| Допуск по толщине |
Многоточечное измерение микрометром |
например, Номинал 1,0 мм, допуск ±0,05 мм |
Неравномерная толщина приводит к разрыву чертежа или проблемам со сборкой.. |
| Дефекты поверхности |
Визуальный + световой осмотр |
Нет видимых следов прокатки, царапины, коррозия, масляные пятна |
Влияет на качество покраски, внешний вид продукта, или становится источником усталости. |
| Индекс Эриксена (ИЕ) |
Банковский тест Эриксена |
О нрав: ≥9,0 мм; H32: ≥7,5 мм; H34: ≥6,0 мм |
Непосредственно отражает способность материала растягиваться. |
| Процент заработка |
Измерьте нарисованную цилиндрическую чашку |
≤3% (для высококачественных деталей глубокой вытяжки) |
Неровный край нарисованной детали, увеличивает стоимость обрезки и количество отходов. |
6.2 Контроль производительности во время обработки
- “Эффект старения” Материал закалки O: Алюминиевый лист O закалки для глубокой вытяжки, если хранить слишком долго (месяцы) после отжига, может подвергнуться естественное старение, незначительно увеличивается прочность и снижается пластичность, потенциально вызывая изменение формуемости. Для деталей с очень глубокой вытяжкой, требовать “свежеотожженный” цикл запасов или контрольных запасов.
- Деформационное упрочнение H32/H34: Материал дополнительно затвердевает при штамповке и изгибе.. Для деталей с несколькими стадиями формовки, межстадийный отжиг может потребоваться для восстановления пластичности и предотвращения растрескивания при последующих операциях.
- Смазка: О материал из закалки мягче, требуется подходящая смазка для предотвращения истирания. Материал H34 обладает высокой устойчивостью к деформации., требующий экстремального давления (EP) смазка для уменьшения износа инструмента.
Стол 13: Рекомендуемые ключевые параметры обработки для различных закалок
| Параметр процесса |
5052-О |
5052-H32 |
5052-H34 |
Основа корректировки |
| Зазор вырубной матрицы |
5-8% * т |
8-10% * т |
10-12% * т |
Более высокая прочность материала требует большего зазора для чистого сдвига.. |
| Рисование радиуса штампа |
(6-10)т |
(8-12)т |
≥ (10-15)т |
Более низкая пластичность материала требует большего радиуса для уменьшения сопротивления потоку., предотвратить растрескивание. |
| Рекомендуемая смазка |
Минеральное масло средней вязкости, эмульсия |
Смазка с хлорированной/сульфированной присадкой EP |
Смазка с высоким EP или специализированное штамповое масло. |
По мере увеличения сопротивления деформации и давления, необходима более прочная смазочная пленка. |
| Угол изгиба пружины |
Очень маленький |
Середина, требует предварительной компенсации |
Большой, должны быть точно компенсированы |
Более высокий предел текучести приводит к большей упругости.. |
| Необходим межстадийный отжиг? |
Обычно нет |
Необходим при множественных сильных деформациях. |
Скорее всего, понадобится при множественных деформациях. |
Зависит от совокупной деформации и степени наклепа материала.. |
6.3 Будущие тенденции и новые материалы
- Индивидуальные темпераменты (Индивидуальный характер): Повышение производительности между стандартными закалками для конкретных клиентов/деталей, например, “Ультра глубокая вытяжка O закалка” (удлинение >25%) или “Высокопрочный закал H32” (предел текучести >140МПа).
- Контроль текстуры микроструктуры: Активно контролируйте текстуру листа с помощью усовершенствованной прокатки и термообработки для регулирования анизотропии и колошения., достижение более совершенных деталей глубокой вытяжки.
- Устойчивое развитие: 5052 сплав, произведенный с более высоким содержанием переработанного алюминия, требует более точного контроля за отпуском для обеспечения стабильных характеристик., особенно усталостные свойства.
7. Заключение
Выбор среди 5052 алюминиевый диск закалки O, H32, и H34 далеко не простой “мягкий, середина, жесткий” рейтинг. Это системное инженерное решение, охватывающее проектирование продукта., производственные процессы, и контроль затрат.
Свойства алюминиевого круга:
Алюминиевый круг подходит для многих рынков., включая посуду, автомобильная и светотехническая промышленность, и т. д., благодаря хорошим характеристикам продукта:
- Низкая анизотропия, что облегчает глубокую вытяжку
- Сильные механические свойства
- Высокая и однородная диффузия тепла
- Возможность нанесения эмали., покрытый ПТФЭ (или другие), анодированный
- Хорошая отражательная способность
- Высокое соотношение прочности и веса
- Долговечность и устойчивость к коррозии
Процесс алюминиевых кругов
Слитки/Лигатуры — Плавильная печь – Раздаточная печь — округ Колумбия. Кастер — Плита —- Скальпер — Стан горячей прокатки – Стан холодной прокатки – Штамповка – Печь отжига — Заключительная проверка – упаковка — Доставка
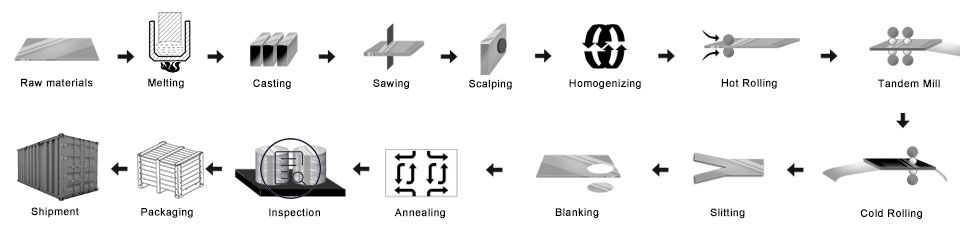
- Подготовьте лигатуры
- Плавильная печь: положить сплавы в плавильную печь
- Литой алюминиевый слиток DC: Сделать материнский слиток
- Измельчите алюминиевый слиток: сделать поверхность и бока гладкими
- Отопительная печь
- Стан горячей прокатки: сделал материнскую катушку
- Холодно-прокатный стан: материнская катушка была раскатана той толщины, которую вы хотите купить
- Процесс штамповки: стань того размера, который ты хочешь
- Печь отжига: изменить характер
- Окончательная проверка
- Упаковка: деревянный ящик или деревянный поддон
- Доставка
Контроль качества
Гарантия Ниже будет проведена проверка на производстве.
- а. обнаружение лучей—РТ;
- б. ультразвуковой контроль—ЮТ;
- с. Магнитопорошковое тестирование-МТ;
- д. тестирование на проникновение-PT;
- е. вихретоковая дефектоскопия-ET
1) Будьте свободны от масляных пятен, Вмятина, Включение, Царапины, Пятно, Изменение цвета оксида, Перерывы, Коррозия, Метки рулона, Полосы грязи, и другие дефекты, которые будут мешать использованию.
2) Поверхность без черной линии, чистый, периодическое пятно, дефекты печати на роликах, например, другие стандарты внутреннего контроля GKO.
Упаковка алюминиевых дисков:
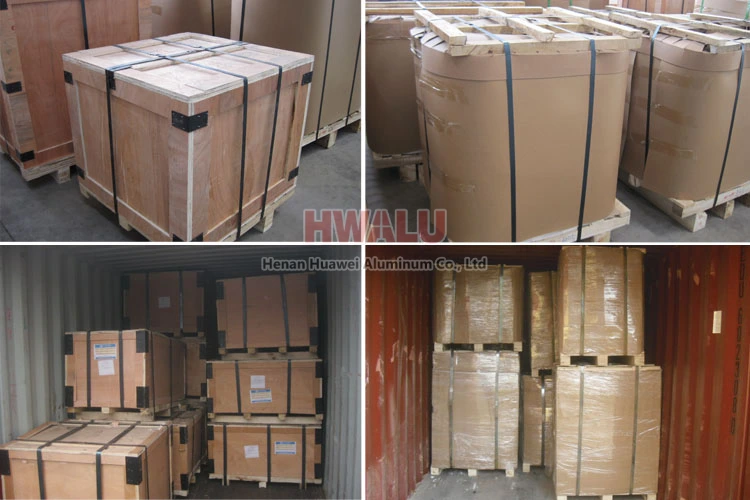
Алюминиевые круги могут быть упакованы по экспортным стандартам., накрытие коричневой бумагой и полиэтиленовой пленкой. Окончательно, Алюминиевый круглый фиксируется на деревянном поддоне/деревянном ящике.
- Поместите сушилки сбоку от алюминиевого круга., держите продукты сухими и чистыми.
- Используйте чистую пластиковую бумагу., упаковать алюминиевый круг, сохранять хорошую герметизацию.
- Используйте бумагу из змеиной кожи., упаковать поверхность пластиковой бумаги, сохранять хорошую герметизацию.
- Следующий, есть два способа упаковки: Один из способов – упаковка на деревянных поддонах., используя хрустящую бумагу, упаковывающую поверхность; Другой способ – упаковка в деревянный ящик., используя деревянный ящик, упаковывающий поверхность.
- Окончательно, положите стальной ремень на поверхность деревянного ящика, сохранение прочности и безопасности деревянного ящика.
Алюминиевый круг Хэнань Huawei Aluminium. соответствовать экспортному стандарту. Пластиковая пленка и коричневая бумага могут быть покрыты по желанию клиентов.. Более того, используется деревянный ящик или деревянный поддон для защиты продукции от повреждений во время доставки.. Есть два вида упаковки, которые глаза в стену или глаза в небо. Клиенты могут выбрать любой из них для своего удобства.. Вообще говоря, есть 2 тонн в одной упаковке, и загрузка 18-22 тонн в контейнере 1х20 футов, и 20-24 тонн в контейнере 1х40 футов.
Почему выбирают нас?
Чтобы идти в ногу со временем, HWALU продолжает внедрять современное оборудование и технику для повышения своей конкурентоспособности.. Всегда придерживайтесь бизнес-философии качества как центра и клиента в первую очередь., поставлять продукцию серии алюминиевых дисков высочайшего качества во все части мира.. Более …