Phân tích toàn diện về 5052 Điều kiện đĩa nhôm: Ô, H32, và H34
5052 hợp kim nhôm, là một trong những hợp kim nhôm chống gỉ được sử dụng rộng rãi nhất, là nguyên liệu chính trong dụng cụ nấu ăn, thiết bị điện tử, vận tải, và sản xuất công nghiệp. Việc lựa chọn điều kiện vật liệu (tính khí) quyết định trực tiếp khả năng sản xuất của sản phẩm, hiệu suất kết cấu, và chi phí cuối cùng. bài viết này, được hướng dẫn bởi ứng dụng kỹ thuật, cung cấp một phân tích chuyên sâu về sự tiến hóa vi cấu trúc, cơ chế tăng cường công việc, sự khác biệt về hiệu suất vĩ mô, và khả năng thích ứng với quá trình hình thành ba tính chất cốt lõi: 5052-Ô, 5052-H32, và 5052-H34. Nó giải thích một cách có hệ thống bản chất luyện kim của các loại thép khác nhau., cung cấp mô hình lựa chọn định lượng dựa trên thiết kế sản phẩm, quy trình sản xuất, và điều kiện dịch vụ, và thảo luận những điểm chính để kiểm soát chất lượng toàn bộ vòng đời. Mục đích là cung cấp một khuôn khổ ra quyết định kỹ thuật hoàn chỉnh cho thiết kế kỹ thuật, mua sắm, và nhân sự sản xuất.

1. Giới thiệu – Nhiệt độ vật liệu: Công tắc điều khiển cho hiệu suất hợp kim nhôm
1.1 Tuyên bố vấn đề
Một nghịch lý kinh tế-kỹ thuật phổ biến trong ngành chế biến nhôm là: Làm thế nào để cân bằng sự mâu thuẫn giữa “dễ dàng hình thành” Và “sức mạnh cao trong dịch vụ”? Đối với 5052 đĩa nhôm, các kỹ sư mong muốn vật liệu mềm như đất sét để vẽ sâu và kéo thành các hình dạng phức tạp, nhưng cũng mong muốn sản phẩm cuối cùng cứng như áo giáp để chịu được va đập và tải trọng trong quá trình sử dụng. Việc giải quyết mâu thuẫn này đạt được một cách chính xác thông qua việc kiểm soát chính xác tính chất của vật liệu. “nóng nảy.”
“tính khí” không chỉ đơn thuần là một nhãn độ cứng; nó là hồ sơ hiệu suất nội tạicủa một vật liệu sau khi trải qua một loạt các quá trình cơ nhiệt. Nó mã hóa thông tin quan trọng như cường độ năng suất của vật liệu, tốc độ làm việc chăm chỉ, tính dị hướng, giới hạn hình thành, và thậm chí chống ăn mòn. Chọn sai nhiệt độ có thể dẫn đến dập các vết nứt và biến dạng bộ phận tốt nhất, hoặc lỗi cấu trúc và tệ nhất là thu hồi sản phẩm.
1.2 Tình trạng ngành của 5052 Hợp kim nhôm
5052 thuộc về hợp kim nhôm không thể xử lý nhiệt (3xxx, 4xxx, 5loạt xxx), với sức mạnh của nó chủ yếu bắt nguồn từ việc tăng cường dung dịch rắn (magie) và làm việc chăm chỉ. Trong số nhiều hợp kim Al-Mg, 5052 là một chuẩn mực trong “nhôm chống gỉ” gia đình vì nó khả năng chống ăn mòn tuyệt vời (đặc biệt là trong khí quyển biển và phun muối), khả năng hàn và khả năng hàn tốt, sức mạnh vừa phải, và khả năng làm việc lạnh vượt trội. Dạng đĩa của nó là một phôi lý tưởng cho các quá trình tạo hình nhựa như kéo sợi, dập, và vẽ sâu, với mức tiêu thụ hàng năm lên tới hàng trăm nghìn tấn. Nó được sử dụng rộng rãi trong:
- Công nghiệp đồ nấu nướng: Chất nền lõi cho chảo chống dính, nồi áp suất, và đáy chảo phủ.
- Thiết bị điện tử & Thiết Bị Điện: Đế tản nhiệt cho đèn LED, vỏ động cơ, vỏ thiết bị.
- Vận tải: Trang trí nội thất ô tô, bảng chỉ dẫn, bộ phận trang trí biển.
- Trang trí kiến trúc: Tấm trần, tấm mặt trang trí.
- Kỹ thuật tổng hợp: Nắp lon, thùng chứa, vỏ cơ khí.
1.3 Cấu trúc bài viết
Bài viết này tuân theo chuỗi logic của “cơ chế – hiệu suất – ứng dụng – ra quyết định” để phân tích chuyên sâu:
- Nguyên tắc cơ bản luyện kim: Phân tích định nghĩa vi mô và đường dẫn hiện thực của O, H32, và nhiệt độ H34.
- Toàn cảnh hiệu suất: So sánh có hệ thống những khác biệt về số lượng trong cơ học, hình thành, thuộc vật chất, và tính chất hóa học của ba tính chất.
- Khả năng thích ứng quy trình: Mô tả chi tiết về hành vi và giới hạn của các nhiệt độ khác nhau trong các quy trình sản xuất chính (vẽ sâu, quay, dập).
- Mô hình quyết định lựa chọn: Xây dựng quy trình lựa chọn định lượng dựa trên chức năng sản phẩm, hình học, và lộ trình xử lý.
- Kiểm soát chất lượng và xu hướng tương lai: Thảo luận về các điểm chất lượng của toàn bộ quy trình và xu hướng phát triển vật liệu mới.
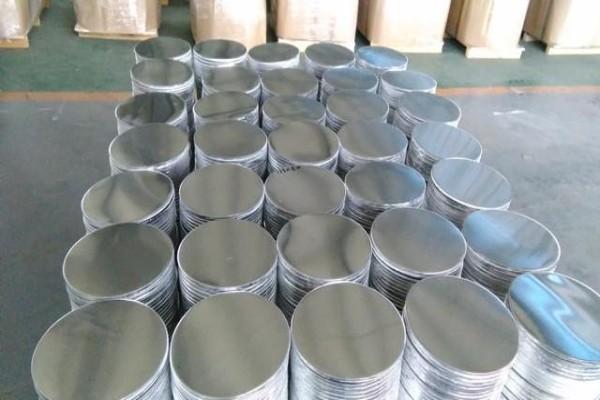 Tấm nhôm cán nóng cực dày
2. Giải mã nhiệt độ – O, H32, và H34 từ góc độ luyện kim
2.1 Hệ thống chỉ định nhiệt độ: Khoa học đằng sau chữ cái và con số
Hiệp hội nhôm (AA) hệ thống chỉ định tính khí là tiêu chuẩn toàn cầu. Đối với hợp kim dòng 5xxx:
- Ô (Ủ): Tính khí ủ hoàn toàn. Vật liệu được nung nóng trên nhiệt độ kết tinh lại của nó (khoảng 345–415°C đối với 5052), cầm, rồi làm nguội từ từ để đạt trạng thái ổn định nhất, mật độ trật khớp thấp nhất, mềm nhất cấu trúc hạt đẳng trục kết tinh lại. Tất cả các hiệu ứng làm cứng công việc được loại bỏ hoàn toàn.
- H (căng thẳng): Tính khí chăm chỉ làm việc. Độ bền được tăng lên bằng cách tạo ra nhiều trật khớp thông qua quá trình gia công nguội như lăn hoặc kéo. Các chữ số theo sau H cung cấp thêm phân chia:
- Chữ số đầu tiên (H1x): Chỉ làm cứng. Ví dụ, H18 đầy khó khăn.
- Chữ số thứ hai (Hx2, Hx4, Hx6, Hx8): Cho biết mức độ cứng: 1/4 cứng, 1/2 cứng, 3/4 cứng, hết sức khó khăn. Con số cao hơn cho thấy công việc nguội nhiều hơn, sức mạnh cao hơn, và độ dẻo thấp hơn.
- Ý nghĩa đặc biệt của H32/H34: Các chữ số cuối cùng “2” hoặc “4” có ý nghĩa cụ thể ở đây. Thực ra, H32 và H34 là cách biểu diễn đơn giản của phân lớp H2x và H3x.
- H32 (ban đầu là H22): Cho biết vật liệu đã được làm cứng đến mức 1/4 tình trạng khó khăn, sau đó đưa ra một ủ một phần (hoặc điều trị ổn định). Điều trị này, cao hơn một chút so với nhiệt độ kết tinh lại, nhằm mục đích giữ lại phần lớn sức mạnhtrong khi phục hồi đáng kể độ dẻo, giảm bớt căng thẳng nội tâm, và đạt được các đặc tính tổng thể xuất sắc.
- H34 (ban đầu là H24): Cho biết vật liệu đã được làm cứng đến mức 1/2 tình trạng khó khăn, sau đó đưa ra một ủ một phần (hoặc điều trị ổn định). So với H32, mức độ làm việc chăm chỉ ban đầu của nó cao hơn, do đó giữ được sức mạnh lớn hơn sau khi điều trị, nhưng có khả năng phục hồi độ dẻo kém hơn H32.
Bàn 1: Phân tích các chỉ định nhiệt độ chính và lộ trình xử lý cho 5052 Hợp kim nhôm
| Chỉ định nhiệt độ |
Tên đầy đủ và lớp con |
Lộ trình quy trình cốt lõi |
Đặc điểm cấu trúc vi mô |
Mục tiêu kiểm soát cốt lõi |
| Ô |
ủ nhiệt |
Cán nguội tiếp theo là ủ kết tinh lại hoàn toàn |
Hạt cân bằng đồng đều, mật độ trật khớp cực thấp |
Loại bỏ hoàn toàn sự cứng nhắc trong công việc, đạt được độ dẻo tối đa. |
| H32 |
Căng cứng và ủ một phần (Ban đầu là H22) |
Cán nguội đến độ cứng ~ 1/4 + Xử lý ổn định nhiệt độ thấp |
Kết tinh lại một phần, trật khớp một phần được sắp xếp lại và tiêu diệt |
Giữ sức mạnh vừa phải, phục hồi đáng kể độ dẻo, hiệu suất cân bằng nhất. |
| H34 |
Căng cứng và ủ một phần (Ban đầu là H24) |
Cán nguội đến độ cứng ~ 1/2 + Xử lý ổn định nhiệt độ thấp |
Kết tinh lại tối thiểu, duy trì mật độ trật khớp tương đối cao |
Giữ được sức mạnh cao hơn, phục hồi độ dẻo hạn chế, định hướng sức mạnh. |
2.2 Tăng cường bản chất của 5052: Vai trò của Magiê và sự tăng cường sức lao động
Việc tăng cường 5052 chủ yếu xuất phát từ hai khía cạnh:
- Tăng cường giải pháp vững chắc: 2.2–2,8% nguyên tử magie hòa tan trong nền nhôm, gây biến dạng mạng và cản trở chuyển động trật khớp, cung cấp sức mạnh cơ bản. Đây cũng là nguồn gốc của khả năng chống ăn mòn của nó (Mg không hình thành các pha tăng cường thô).
- Làm việc chăm chỉ (Tăng cường trật khớp): Biến dạng lạnh gây ra nhiều sai lệch. Sự vướng víu của các sai lệch làm tăng đáng kể lực cần thiết để tiếp tục biến dạng, tức là, tăng sức mạnh. Nhiệt độ H32/H34 đạt được bằng cách kiểm soát chính xác lượng gia công cứng lại.
Bàn 2: Ảnh hưởng của các yếu tố chính trong 5052 Hợp kim nhôm và ảnh hưởng của chúng đến tính chất/tính chất
| Yếu tố |
Phạm vi nội dung (%) |
Vai trò chính |
Ảnh hưởng đến nhiệt độ và tính chất vật liệu |
| Mg (Magie) |
2.2 – 2.8 |
Nguyên tố hợp kim sơ cấp, tăng cường dung dịch rắn |
Cung cấp sức mạnh cơ bản và khả năng chống ăn mòn tuyệt vời. Nội dung xác định đường cơ sở tăng cường giải pháp vững chắc. |
| Cr (crom) |
0.15 – 0.35 |
Ức chế sự kết tinh lại, tinh chế ngũ cốc |
Trong cơn nóng nảy của công việc (H32/H34), giúp ổn định kết cấu nền, tăng cường sức mạnh. |
| Fe (Sắt) |
.40,40 |
Yếu tố tạp chất, thường tạo thành các hợp chất liên kim loại |
Nội dung quá mức làm giảm độ dẻo; có thể trở thành nơi bắt đầu crack, đặc biệt là ở nét vẽ sâu sắc. |
| Và (Silicon) |
.250,25 |
Yếu tố tạp chất |
Nội dung thấp, tác động tối thiểu đến tính chất hợp kim dòng 5xxx. |
| Củ (đồng) |
.10,10 |
Yếu tố tạp chất |
Kiểm soát chặt chẽ; nội dung quá mức làm giảm đáng kể khả năng chống ăn mòn. |
Điểm mấu chốt: Tính khí O gần như loại bỏ sự trật khớp thông qua quá trình ủ, làm cho nó mềm nhất. H32/H34 gây ra hiện tượng trật khớp thông qua các mức độ cán nguội khác nhau, sau đó sử dụng một “điều trị ổn định” (một loại ủ nhiệt độ thấp) cho phép các trật khớp sắp xếp lại và tiêu diệt một phần, đạt được một “ổn định” sự kết hợp của sức mạnh và độ dẻo. Cái này “ổn định” quá trình là rất quan trọng, ngăn chặn thay đổi hiệu suất (như ban nhạc Lüders) do chuyển động lệch vị trí liên tục trong quá trình bảo quản tiếp theo hoặc do đun nóng nhẹ.
 Bình xăng ô tô
3. Toàn cảnh hiệu suất – So sánh định lượng của O, H32, và H34
Dữ liệu trong chương này chủ yếu dựa trên các tiêu chuẩn như ASTM B209 và GB/T 3880.
3.1 So sánh dữ liệu đặc tính cơ học cốt lõi
Bàn 3: So sánh đặc tính cơ học tiêu chuẩn cho 5052 Nhiệt độ (Dựa trên độ dày điển hình 1,0-6,0mm)
| Chỉ báo thuộc tính |
5052-Ô |
5052-H32 |
5052-H34 |
Sự khác biệt về hiệu suất & Ý nghĩa kỹ thuật |
| Độ bền kéo (MPa) |
170 – 215 |
210 – 260 |
230 – 280 |
H34 là 35%-65% mạnh hơn O tính khí, khả năng chịu tải cao hơn đáng kể. |
| Sức mạnh năng suất (MPa) |
≥65 |
≥130 |
≥160 |
Chỉ số lựa chọn quan trọng nhất. Cường độ năng suất H34 là 2.5 gấp lần O nóng nảy, khả năng chống biến dạng vĩnh viễn tuyệt vời. |
| Độ giãn dài (% , 50máy đo mm) |
≥20% |
≥12% |
≥8% |
Ôi sự dẻo dai đã qua rồi 2.5 lần so với H34, phản ánh trực tiếp khả năng vẽ sâu. |
| độ cứng (Brinell HB) |
40-50 |
60-70 |
70-80 |
Liên quan đến khả năng chống mài mòn và trầy xước. H34 phù hợp hơn với các bề mặt chịu ma sát. |
| Số mũ tăng cường công việc (giá trị n) |
~0,25 (Cao) |
~0,18 (Trung bình) |
~0,12 (Thấp) |
Giá trị n cao hơn cho thấy khả năng biến dạng đồng đều tốt hơn, ít bị thắt cổ và gãy xương cục bộ. Ôi tính khí là tối ưu. |
| Tỷ lệ biến dạng nhựa (giá trị r, Trung bình) |
0.8 – 1.0 |
0.6 – 0.8 |
0.4 – 0.6 |
Giá trị r cao cho thấy khả năng chống mỏng mạnh, có lợi cho việc vẽ sâu. Ôi tính khí lại dẫn tới. |
| Tỷ lệ năng suất (YS/TS) |
~0,3 (Thấp) |
~0,5 (Trung bình) |
~0,57 (Tương đối cao) |
Tỷ lệ năng suất thấp hơn có nghĩa là lớn hơn “phạm vi biến dạng an toàn” từ năng suất đến gãy xương, an toàn hình thành cao hơn. |
3.2 Phân tích chuyên sâu về khả năng định dạng
Khả năng định dạng là cơ sở cốt lõi để lựa chọn.
Bàn 4: Các thông số giới hạn quy trình hình thành chính cho 5052 Nhiệt độ
| Quá trình hình thành |
5052-Ô |
5052-H32 |
5052-H34 |
Khuyến nghị quy trình chính |
| Giới hạn tỷ lệ vẽ (LDR) |
2.0 – 2.2 |
1.8 – 2.0 |
< 1.7 (Không được đề xuất) |
Hỡi sự nóng nảy cho những chiếc cốc sâu; H32 cho các bộ phận có độ sâu trung bình; H34 tránh vẽ sâu. |
| Bán kính uốn cong tối thiểu (R, vs. độ dày t) |
R ≈ 0-0,5t |
R ≈ 1,0-1,5t |
R ≥ 2,0t |
O tính khí cho phép uốn cong sắc nét; H34 yêu cầu bán kính lớn, đường uốn cong được khuyến nghị ở góc 45° so với hướng lăn. |
| Sự phù hợp kéo sợi |
Xuất sắc, thích hợp cho việc kéo sợi điện nhiều lượt |
Tốt, thích hợp cho việc kéo sợi thông thường |
Hội chợ, chỉ dành cho đơn giản, quay nhẹ |
Ôi tính khí có dòng chảy tốt nhất; H32 có ít hồi phục hơn, ổn định hình dạng tốt. |
| Khả năng định hình kéo dài |
Xuất sắc |
Tốt |
Nghèo |
O tính khí có sự phân bố độ dày thành đồng đều nhất, thích hợp cho hydroforming, vân vân. |
| Hiệu suất gấp mép/viền |
Xuất sắc, không dễ bị nứt |
Tốt |
Trung bình, lưu ý chất lượng lỗ đục lỗ và vệt |
|
- Hiệu suất vẽ sâu:
- 5052-Ô: Không thể nghi ngờ là tốt nhất. Giá trị n cực cao và độ giãn dài cho phép nó chịu được ứng suất kéo nén cao mà không bị nứt. Giới hạn tỷ lệ vẽ (LDR) có thể đạt được 2.0-2.2, thích hợp cho các sản phẩm như thân nồi và cốc có độ sâu vượt quá đường kính.
- 5052-H32: Sở hữu khả năng vẽ sâu nhất định, LDR về 1.8-2.0. Thích hợp cho các phần được vẽ có độ sâu trung bình như chảo nông và chụp đèn. Ghi chú: bán kính góc không được quá nhỏ.
- 5052-H34: Không nên dùng để vẽ sâu. Độ giãn dài thấp khiến nó dễ bị nứt ở bán kính đột hoặc khuôn trong quá trình kéo. Chỉ thích hợp cho rút cạn (độ sâu < 0.3 * đường kính) hoặc gấp mép.
- Hiệu suất dập / uốn:
- Để uốn, bán kính uốn cong tối thiểu liên quan đến nhiệt độ và độ dày vật liệu. Quy tắc chung: Bán kính uốn tối thiểu ≈ Độ dày vật liệu × Hệ số K.
3.3 Thuộc vật chất, Hóa chất, và các tài sản khác
- Chống ăn mòn: Cả ba đều thể hiện khả năng chống ăn mòn tuyệt vời vốn có của 5052 hợp kim. Tuy nhiên, Tính khí O có khả năng chống ăn mòn ứng suất tốt nhất (SCC)do sức căng bên trong của nó thấp nhất. H32/H34, nếu ứng suất dư cao được tạo ra trong quá trình xử lý, yêu cầu chú ý đến môi trường dịch vụ.
- Tính hàn: Cả ba đều có thể hàn được. Tuy nhiên, Tính khí của chúng ta dịu đi đáng kể nhất ở Vùng chịu ảnh hưởng của Nhiệt (HAZ), với sức mạnh có khả năng giảm xuống tới 50%. H32/H34 có tỷ lệ phần trăm giảm cường độ tương đối nhỏ hơn trong HAZ sau khi hàn, nhưng độ bền tuyệt đối có thể vẫn thấp hơn kim loại cơ bản. Gia cố cục bộ thường được coi là sau hàn.
- Anodizing: Nhiệt độ ít ảnh hưởng đến sự xuất hiện anodizing, nhưng tính khí H34 cứng hơn có thể mang lại sự đồng đều hơn, màng oxit đậm đặc.
- Độ dẫn nhiệt/điện: Sự khác biệt là nhỏ, tất cả đều ở mức tốt đối với hợp kim nhôm. Ôi tính tình đã khá hơn một chút rồi.
 Bình khí làm bằng tấm nhôm
Bàn 5: So sánh vật lý, Hóa chất, và đặc tính gia công cho 5052 Nhiệt độ
| Danh mục đặc trưng |
5052-Ô |
5052-H32 |
5052-H34 |
Bình luận |
| Tỉ trọng (g/cm³) |
2.68 |
2.68 |
2.68 |
Như nhau |
| Độ dẫn nhiệt (W/m·K) |
~138 |
~134 |
~130 |
Ôi bình tĩnh hơn một chút, nhưng sự khác biệt là nhỏ. |
| Độ dẫn điện (%IACS) |
~35 |
~33 |
~31 |
Ôi bình tĩnh hơn một chút. |
| Chống ăn mòn |
Xuất sắc |
Rất tốt |
Rất tốt |
O tính khí có căng thẳng nội bộ thấp nhất, kháng SCC tốt nhất. |
| Tính hàn |
Tốt, nhưng làm mềm HAZ nghiêm trọng |
Tốt, làm mềm HAZ vừa phải |
Tốt, khả năng duy trì sức mạnh tương đối cao nhất trong HAZ |
H32/H34 mang lại độ bền kết cấu tốt hơn sau khi hàn. |
| Khả năng gia công |
Keo, bề mặt hoàn thiện khó kiểm soát |
Tốt, khả năng gia công tổng thể tốt nhất |
Hội chợ, mòn dụng cụ tương đối nhanh hơn |
H32 thực hiện cân bằng nhất trong gia công. |
| Xử lý bề mặt |
Tuyệt vời cho anodizing, sơn bám dính |
Rất tốt cho anodizing, sơn bám dính |
Phim anod có thể đồng đều hơn, khả năng sơn rất tốt |
|
4. Kịch bản ứng dụng và khả năng tương thích quy trình
4.1 5052-Ô: Chuyên gia vẽ sâu và tạo hình phức tạp
Triết lý cốt lõi: Ưu tiên khả năng định dạng; giải quyết sức mạnh thông qua các quy trình tiếp theo hoặc thiết kế cấu trúc.
- Vỏ cổ điển 1: Đáy nồi phủ (Nhôm-Thép không gỉ)
- Yêu cầu: Hòa sâu đĩa nhôm thành hình đáy chảo, bọc bằng thép không gỉ. Độ sâu biến dạng lớn, yêu cầu tuyệt đối không bị nứt, liên kết chặt chẽ.
- Lý do cho O Temper: Độ dẻo tuyệt vời đảm bảo độ mỏng đồng đều dưới áp suất kéo dài, không có vết nứt, không có vỏ cam. Sau khi gắn kết, lớp phủ cung cấp đủ sức mạnh để sử dụng.
- Vỏ cổ điển 2: Chảo dầu ô tô
- Yêu cầu: Hình dạng phức tạp với nhiều đường viền và mặt bích.
- Lý do cho O Temper: Giá trị n và giá trị r cao đảm bảo tính đồng nhất và ổn định của biến dạng vật liệu dưới các đường biến dạng phức tạp, tỷ lệ thành công cao.
- Các biện pháp phòng ngừa: O phần nhiệt rất mềm sau khi hình thành, dễ bị móp. Thường yêu cầu làm sạch tiếp theo, bức vẽ, hoặc lớp phủ để bảo vệ bề mặt, hoặc các quá trình như “ủi đồ” để tăng độ cứng cục bộ.
Bàn 6: Nhiệt độ O điển hình 5052 Ví dụ ứng dụng đĩa nhôm
| Công nghiệp ứng dụng |
Phần điển hình |
Độ dày đề xuất (mm) |
Quy trình chính |
Lý do cốt lõi để chọn O Temper |
| Sản xuất đồ nấu nướng |
Thân nồi súp sâu, nồi bên trong nồi áp suất |
1.0 – 3.0 |
Vẽ sâu, ủi đồ |
LDR cực cao đảm bảo bản vẽ một giai đoạn thành công mà không bị nứt. |
| Điện tử/Ánh sáng |
Chụp đèn phản quang, nón loa |
0.6 – 1.5 |
Vẽ sâu, quay |
Độ dẻo và sự phù hợp tuyệt vời, có thể tạo thành những đường cong trơn tru phức tạp. |
| Linh kiện ô tô |
Chảo dầu, vỏ bộ lọc không khí |
1.2 – 2.0 |
Vẽ sâu, dập mép |
Thích ứng với các đường biến dạng phức tạp, ít bị nứt ở mặt bích và góc. |
| Thùng đóng gói |
Lon bình xịt, hộp quà tặng cao cấp |
0.3 – 0.8 |
Vẽ sâu nhiều giai đoạn, ủi đồ |
Độ dẻo tối ưu cho phép tỷ lệ chiều cao trên đường kính rất cao. |
4.2 5052-H32: các “Toàn diện” trong Ứng dụng chung
Triết lý cốt lõi: Đạt được sự cân bằng hoàn hảo giữa “dễ dàng xử lý” Và “khả năng sử dụng của phần đã hoàn thành.”
- Vỏ cổ điển 1: Vỏ đèn LED Downlight
- Yêu cầu: Tạo thành một vỏ với các cánh làm mát và các kẹp gắn trong một thao tác dập. Yêu cầu một số độ dẻo để tạo hình và đủ độ cứng để duy trì hình dạng vây và hỗ trợ ánh sáng.
- Lý do H32: Sức mạnh cao hơn O bình tĩnh, lò xo có thể điều khiển được sau khi dập, hình dạng phần ổn định, độ thẳng đứng tốt của vây làm mát. Độ dẻo của nó đủ để dập phức tạp vừa phải.
- Vỏ cổ điển 2: Vỏ máy tính xách tay hoặc bảng trang trí thiết bị
- Yêu cầu: Chất lượng bề mặt tốt (không có căng cáng), độ cứng vừa phải để chống biến dạng ép, độ bám dính sơn tốt.
- Lý do H32: Tốc độ làm cứng vừa phải của nó mang lại bề mặt nhẵn trong quá trình dập. Cường độ năng suất của nó đủ cho nhu cầu chống biến dạng trong sử dụng hàng ngày.
- Tóm tắt lợi thế: H32 là yên tâm và tiết kiệm nhấtsự lựa chọn. Nó làm giảm biến dạng khi xử lý từ vật liệu quá mềm và tránh nguy cơ nứt do dập từ vật liệu quá cứng. Các bộ phận hoàn thiện thường không cần xử lý nhiệt và sẵn sàng để sử dụng.
Bàn 7: Nhiệt độ H32 điển hình 5052 Ví dụ ứng dụng đĩa nhôm
| Công nghiệp ứng dụng |
Phần điển hình |
Độ dày đề xuất (mm) |
Quy trình chính |
Lý do cốt lõi để chọn nhiệt độ H32 |
| Thiết bị tổng hợp |
Vỏ đèn LED, bảng điều khiển thiết bị, che phủ |
0.8 – 2.0 |
Dập, uốn cong, vẽ nông |
Sự cân bằng hoàn hảo về sức mạnh và khả năng định hình, độ cứng phần tốt, bề ngoài phẳng. |
| Trang trí kiến trúc |
Tấm trần, bảng hiệu, dải trang trí |
0.8 – 1.5 |
Dập, uốn cong, tạo hình cuộn |
Độ cứng tốt chống biến dạng, độ dẻo vừa phải để hình thành, bề mặt hoàn thiện tốt. |
| Vận tải |
Trang trí nội thất ô tô, thành phần giá đỡ, biển số xe |
1.0 – 2.5 |
Dập, tán đinh, uốn cong |
Đáp ứng yêu cầu về độ bền của phần phi kết cấu, dễ dàng xử lý, chống ăn mòn. |
| Cấu trúc chung |
Vỏ khung gầm, bảng điều khiển, dấu ngoặc |
1.5 – 3.0 |
Làm trống, uốn cong, hàn |
Sẵn sàng để sử dụng, không cần xử lý sau nhiệt, chi phí sản xuất tổng thể thấp nhất. |
4.3 5052-H34: Người bảo vệ tính toàn vẹn của cấu trúc
Triết lý cốt lõi: Ưu tiên đáp ứng yêu cầu về độ bền và độ cứng; quá trình hình thành thích ứng với nó.
- Vỏ cổ điển 1: Tấm/Giá đỡ thiết bị điện
- Yêu cầu: Để lắp máy biến áp, PCB, vân vân. Yêu cầu độ cứng cao và khả năng chống rão để duy trì độ chính xác về vị trí khi sử dụng lâu dài. Hình dạng thường phẳng hoặc có những đường cong đơn giản.
- Lý do H34: Cường độ năng suất cao đảm bảo độ lệch tối thiểu khi chịu tải. Độ cứng cao hơn cũng tạo điều kiện thuận lợi cho các kết nối ren (ví dụ., vít tự khai thác) với ít nguy cơ bị tước.
- Vỏ cổ điển 2: Sườn gia cố ô tô hoặc tủ, Tia va chạm
- Yêu cầu: Cung cấp hỗ trợ kết cấu bổ sung hoặc bảo vệ tác động thông qua các bộ phận kim loại tấm trong không gian hạn chế.
- Lý do H34: Cho cùng độ dày, H34 cung cấp độ cứng uốn tối đa và khả năng hấp thụ năng lượng. Có thể bù đắp cho khả năng định dạng thấp hơn bằng thiết kế uốn cong được tối ưu hóa.
- Các biện pháp phòng ngừa: Vật liệu H34 yêu cầu trọng tải cao hơn để đột và cắt, khoảng hở khuôn cần điều chỉnh (tiêu biểu 10%-15% lớn hơn so với tính khí O), và sự mài mòn nhanh hơn. Uốn phải sử dụng bán kính lớn hơn.
Bàn 8: Nhiệt độ H34 điển hình 5052 Ví dụ ứng dụng đĩa nhôm
| Công nghiệp ứng dụng |
Phần điển hình |
Độ dày đề xuất (mm) |
Quy trình chính |
Lý do cốt lõi để chọn nhiệt độ H34 |
| Thiết bị công nghiệp |
Tấm gắn động cơ, khung điều khiển, thành phần cấu trúc |
2.0 – 6.0 |
Cắt laser/làm trống, uốn cong, đinh tán/bắt vít |
Độ bền và độ cứng cao đảm bảo độ ổn định kích thước dưới độ rung và tải. |
| Vận tải |
Gia cố thân xe buýt/xe tải, lớp lót bên trong chùm tia va chạm |
2.5 – 4.0 |
Dập, uốn cong, hàn |
Cung cấp khả năng chống va đập và chống biến dạng tuyệt vời dưới tiền đề nhẹ. |
| Chế tạo máy móc |
Khung thiết bị tùy chỉnh, canh gác, tấm chêm |
3.0 – 8.0 |
Gia công, uốn cong, tham gia |
Độ cứng cao hơn để chống mài mòn/trầy xước, khả năng chịu tải mạnh mẽ như kết cấu. |
| Thùng chứa đặc biệt |
Vỏ bình cao áp, bể cường độ cao |
3.0 – 5.0 |
tạo hình cuộn, hàn, phồng lên |
Cung cấp khả năng chịu áp suất cao hơn đồng thời đảm bảo khả năng định dạng nhất định. |
5. Mô hình lựa chọn định lượng và hướng dẫn thực hành
5.1 Bảng các bước quyết định lựa chọn
Khi đối mặt với một sản phẩm cụ thể, làm theo quy trình quyết định ba bước này, bắt đầu từ nhu cầu cốt lõi và hội tụ đến tính khí phù hợp nhất.
Bàn 9: Phương pháp quyết định ba bước cho 5052 Lựa chọn nhiệt độ đĩa nhôm
| Bước quyết định |
Câu hỏi cốt lõi & Phán quyết |
Đường dẫn tùy chọn & kế hoạch hành động |
đầu ra / Bước tiếp theo |
| Bước chân 1: Xác định nhu cầu chính |
Yêu cầu chức năng chính của sản phẩm là gì? |
MỘT. Vẽ sâu/Hình thành phức tạp -> Trực tiếp đến 5052-Ô
B. Độ bền kết cấu cao / Độ cứng -> Tiến tới Bước chân 2
C. Cả hai đều cần thiết (Nhu cầu xung đột) -> Tiến tới Bước chân 3 |
Nhận định hướng ban đầu hoặc tiến hành đánh giá chi tiết. |
| Bước chân 2: Đánh giá mức độ sức mạnh |
(Vì nhu cầu B) Độ bền/độ cứng cần thiết cao bao nhiêu? |
• Hỗ trợ chung, Nhà ở, Che phủ -> Chọn 5052-H32
• Bộ phận chịu tải tới hạn, Phần tác động, Cần chống lại sự biến dạng đáng kể -> Chọn 5052-H34
• Nếu cường độ H34 vẫn chưa đủ -> Đánh giá hợp kim cường độ cao hơn (ví dụ., 5056/5083) hoặc hợp kim có thể xử lý nhiệt 6xxx. |
Xác định tính khí cụ thể hoặc kích hoạt nâng cấp vật liệu. |
| Bước chân 3: Khả năng định dạng cân bằng & Sức mạnh |
(Vì nhu cầu C) Làm thế nào để đánh đổi giữa những nhu cầu xung đột? |
• Độ khó Tạo Hình Cực Cao (ví dụ., LDR>2.0): Phải chọn O tính khí. Giải quyết sức mạnh thông qua thiết kế kết cấu (xương sườn, viền) hoặc các quá trình tổng hợp/nối kết.
• Độ khó tạo hình trung bình: Ưu tiên thử 5052-H32, và xác minh tính khả thi thông qua Phân tích phần tử hữu hạn (FEA).
• Sức mạnh là chính, Hình thành rất đơn giản (Vẽ/uốn nông): Có thể chọn 5052-H34. |
Đạt được kết luận lựa chọn tính khí cuối cùng. |
 Tấm nhôm chưa qua chế biến
5.2 Ma trận lựa chọn nhanh dựa trên hình dạng và quy trình sản phẩm
Bàn 10: Ma trận lựa chọn nhanh dựa trên quy trình và thiết kế sản phẩm
| Kích thước lựa chọn |
Tính năng hoặc yêu cầu cụ thể |
Nhiệt độ ưa thích |
Thay thế/Cân nhắc |
Tuyệt đối tránh |
| Hình dạng hình học |
Vẽ sâu (H/D > 0.7) |
Ô |
– |
H34 |
|
Vẽ/Dập nông (H/D ≤ 0.3) |
H32 |
O hoặc H34 |
– |
|
Kéo sợi bề mặt cong phức tạp |
Ô |
H32 |
H34 |
|
Phần uốn cong/phẳng đơn giản |
H34hoặc H32 |
– |
– |
| Yêu cầu cơ khí |
Độ cứng cao, Chống biến dạng ép |
H34 |
H32 |
Ô |
|
Độ dẻo dai tốt, Chống va đập |
H32 |
Ô (nếu độ dày đủ) |
– |
|
Chỉ cần giữ lại hình dạng cơ bản |
H32hoặc Ô |
– |
– |
| Quá trình tiếp theo |
Yêu cầu hàn hội |
H32 |
H34 |
Ô (quá mềm sau khi hàn) |
|
Yêu cầu kết nối theo luồng (Vít tự khai thác) |
H34 |
H32 |
Ô |
|
Yêu cầu Anodizing/Sơn |
Cả ba đều được, H32 cân bằng nhất |
– |
– |
| Trị giá & Hiệu quả |
Âm lượng cao, Yêu cầu tỷ lệ năng suất cao |
H32 (Chi phí tổng thể thấp nhất) |
– |
– |
|
Âm lượng thấp, nguyên mẫu |
Ô (Khả năng chịu lỗi cao, gỡ lỗi dễ dàng) |
– |
– |
|
Theo đuổi việc sử dụng vật liệu tối ưu |
Phụ thuộc vào hình dạng, H32 có tính tổng quát tốt |
– |
– |
5.3 Cân nhắc về chi phí và tìm nguồn cung ứng
- Giá cơ sở: Điển hình là O tính khí ≈ H32 tính khí < H34 nóng nảy. H34 đắt hơn một chút do mức độ xử lý cao hơn.
- Tổng chi phí:
- ôi tính khí: Chi phí vật liệu có thể thấp nhất, nhưng các bộ phận hoàn thiện quá mềm có thể làm tăng tỷ lệ phế liệu trong bao bì, vận tải, và lắp ráp. Nếu cần cường độ cao hơn, chi phí thứ cấp như ốp hoặc tán đinh có thể được thêm vào.
- Nhiệt độ H32: Cân bằng tốt nhất về chi phí vật liệu và chế biến, thường là tổng chi phí thấp nhất, sẵn có nhất trong hàng tồn kho của chuỗi cung ứng.
- Nhiệt độ H34: Giá vật liệu cao hơn một chút, và quá trình xử lý liên quan đến việc mài mòn dụng cụ nhanh hơn, tiêu thụ năng lượng cao hơn, nhưng hiệu suất bộ phận tốt có thể làm giảm việc sử dụng cốt thép, cho phép giảm nhẹ.
- Sự giới thiệu: Chỉ đạo DFM (Thiết kế cho sản xuất) Phân tíchsớm trong dự án, cùng đánh giá tổng chi phí của quy trình với việc mua sắm, quy trình kỹ thuật, và nhà cung cấp.
Bàn 11: Phân tích hệ số chi phí vòng đời cho ba giai đoạn
| Thành phần chi phí |
5052-Ô |
5052-H32 |
5052-H34 |
Giải thích & Gợi ý |
| Chi phí mua sắm nguyên liệu thô |
Thấp |
Thấp |
Trung bình |
Phí xử lý H34 cao hơn một chút. |
| Chi phí chế biến/sản xuất |
Tuổi thọ công cụ dài, năng lượng thấp |
Tuổi thọ và năng lượng của dụng cụ vừa phải |
Dụng cụ mài mòn nhanh, năng lượng cao hơn |
H34 yêu cầu vật liệu dụng cụ và bôi trơn cao hơn. |
| Năng suất/Chi phí phế liệu |
Có tính vẽ cao, nhưng có xu hướng xử lý thiệt hại |
Năng suất tổng thể cao nhất |
Dễ bị nứt khi tạo hình, rủi ro trung bình |
H32 có cửa sổ quy trình rộng, ổn định nhất. |
| Hậu xử lý/Xử lý thứ cấp |
Có thể cần tăng cường (ví dụ., tấm ốp) |
Thông thường không có, sẵn sàng để sử dụng |
Thông thường không có, sẵn sàng để sử dụng |
O các bộ phận nóng nảy có thể cần tăng cường thêm. |
| Cuộc họp & Chi phí bảo trì |
Dễ biến dạng, cần lắp ráp cẩn thận |
Lắp ráp đơn giản và đáng tin cậy |
Lắp ráp đơn giản và đáng tin cậy, sức mạnh khớp cao |
H34 có ưu điểm ở kết nối ren. |
| Đánh giá tổng chi phí |
Tối ưu trong lĩnh vực cụ thể (vẽ sâu) |
Thấp nhất trong hầu hết các trường hợp |
Có thể chấp nhận cho các ứng dụng hướng đến hiệu suất |
Đề xuất phân tích TCO dành riêng cho dự án. |
6. Kiểm soát chất lượng toàn quy trình và các chủ đề nâng cao
6.1 Những điểm chính để kiểm tra đầu vào
- Xác minh nhiệt độ: Phải kiểm tra Chứng chỉ kiểm tra vật liệu (MTC) để xác minh các tính chất cơ học quan trọng như cường độ năng suất, độ bền kéo, độ giãn dài đáp ứng tiêu chuẩn.
- Độ dày và dung sai: Sử dụng micromet để đo độ dày tại nhiều điểm. Cho O tính khí sâu vẽ cổ, Dung sai độ dày âm có thể gây vỡ.
- Chất lượng bề mặt: Kiểm tra dưới ánh sáng khuếch tán; không được có vết lăn, vết xước, vết ăn mòn, vết dầu. O bề mặt ôn hòa đặc biệt mềm mại, dễ bị trầy xước.
- Kiểm tra bất đẳng hướng: Thực hiện kiểm tra độ bền kéo và cốc Erichsen trên các mẫu được lấy ở 0°, 45°, 90° theo hướng cán để đánh giá Tỷ lệ biến dạng nhựa (giá trị r) và xu hướng nghe tai. Vật liệu vẽ sâu chất lượng cao phải có tính dị hướng thấp.
Bàn 12: Các mục và tiêu chuẩn kiểm tra đầu vào chính cho 5052 Đĩa nhôm
| Mục kiểm tra |
Phương pháp kiểm tra |
Tiêu chuẩn chấp nhận được (Ví dụ) |
Hậu quả của sự không phù hợp |
| Tính chất cơ học |
Kiểm tra độ bền kéo (theo tiêu chuẩn ASTM E8) |
Tuân thủ các yêu cầu về nhiệt độ tương ứng trong Bảng 3. |
Hình thành các vết nứt hoặc độ bền sản phẩm không đủ. |
| Dung sai độ dày |
Đo đa điểm micromet |
ví dụ., Danh nghĩa 1.0mm, dung sai ± 0,05mm |
Độ dày không đồng đều dẫn đến các vấn đề về đứt bản vẽ hoặc lắp ráp. |
| Khiếm khuyết bề mặt |
Thị giác + kiểm tra ánh sáng |
Không có dấu cuộn nhìn thấy được, vết xước, ăn mòn, vết dầu |
Ảnh hưởng tới chất lượng tranh, sự xuất hiện của sản phẩm, hoặc trở thành nguồn mệt mỏi. |
| Chỉ số Erichsen (TỨC LÀ) |
Thử nghiệm giác hơi Erichsen |
ôi nóng nảy: ≥9,0mm; H32: ≥7,5mm; H34: ≥6.0mm |
Phản ánh trực tiếp khả năng định hình kéo giãn của vật liệu. |
| Tỷ lệ thu nhập |
Đo trên cốc hình trụ đã vẽ |
3% (cho các bộ phận vẽ sâu cao cấp) |
Phần cạnh được vẽ không đều, tăng chi phí cắt tỉa và phế liệu. |
6.2 Kiểm soát hiệu suất trong quá trình xử lý
- “Hiệu ứng lão hóa” của vật liệu O Temper: Tấm nhôm cường lực O để vẽ sâu, nếu lưu trữ quá lâu (tháng) sau khi ủ, có thể trải qua lão hóa tự nhiên, tăng nhẹ độ bền và giảm độ dẻo, có khả năng gây ra sự thay đổi về khả năng định dạng. Đối với các phần vẽ cực sâu, yêu cầu “mới ủ” chu kỳ tồn kho hoặc kiểm soát hàng tồn kho.
- Làm cứng H32/H34: Vật liệu cứng hơn trong quá trình dập và uốn. Đối với các bộ phận có nhiều giai đoạn hình thành, ủ giữa các giai đoạncó thể cần thiết để phục hồi độ dẻo và ngăn ngừa nứt trong các hoạt động tiếp theo.
- Bôi trơn: O chất liệu mềm mại hơn, yêu cầu chất bôi trơn phù hợp để tránh bị mòn. Chất liệu H34 có khả năng chống biến dạng cao, đòi hỏi áp lực cực độ (EP) chất bôi trơn để giảm mài mòn dụng cụ.
Bàn 13: Các tham số xử lý chính được đề xuất cho các mức nhiệt độ khác nhau
| Thông số quy trình |
5052-Ô |
5052-H32 |
5052-H34 |
Cơ sở điều chỉnh |
| Giải phóng mặt bằng khuôn trống |
5-8% * t |
8-10% * t |
10-12% * t |
Độ bền vật liệu cao hơn đòi hỏi khoảng hở lớn hơn để cắt sạch. |
| Vẽ bán kính khuôn |
(6-10)t |
(8-12)t |
≥ (10-15)t |
Độ dẻo của vật liệu thấp hơn đòi hỏi bán kính lớn hơn để giảm lực cản dòng chảy, ngăn ngừa nứt. |
| Chất bôi trơn được khuyên dùng |
Dầu khoáng có độ nhớt trung bình, nhũ tương |
Chất bôi trơn phụ gia EP clo hóa/lưu huỳnh |
Mỡ EP cao hoặc dầu dập chuyên dụng |
Khi khả năng chống biến dạng và áp suất tăng, màng bôi trơn mạnh hơn cần thiết. |
| Góc uốn cong lò xo |
Rất nhỏ |
Trung bình, yêu cầu bồi thường trước |
Lớn, phải được đền bù chính xác |
Sức mạnh năng suất cao hơn dẫn đến độ đàn hồi lớn hơn. |
| Cần ủ giữa các giai đoạn? |
Thường thì không |
Cần thiết cho nhiều biến dạng nghiêm trọng |
Rất có thể cần thiết cho nhiều biến dạng |
Phụ thuộc vào biến dạng tích lũy và mức độ cứng của vật liệu. |
6.3 Xu hướng tương lai và vật liệu mới
- Nhiệt độ tùy chỉnh (Tính khí phù hợp): Phát triển hiệu suất giữa các nhiệt độ tiêu chuẩn cho các khách hàng/bộ phận cụ thể, ví dụ., “Vẽ cực sâu O Temper” (sự kéo dài >25%) hoặc “Nhiệt độ H32 cường độ cao” (sức mạnh năng suất >140MPa).
- Kiểm soát kết cấu vi cấu trúc: Chủ động kiểm soát kết cấu tấm thông qua quá trình cán và xử lý nhiệt tiên tiến để điều chỉnh tính dị hướng và độ xốp, đạt được các phần vẽ sâu hoàn hảo hơn.
- Tính bền vững: 5052 hợp kim được sản xuất với hàm lượng nhôm tái chế cao hơn đòi hỏi phải kiểm soát nhiệt độ tốt hơn để đảm bảo hiệu suất ổn định, đặc biệt là đặc tính mỏi.
7. Phần kết luận
Lựa chọn trong số 5052 đĩa nhôm nhiệt độ O, H32, và H34 không hề đơn giản “mềm mại, trung bình, cứng” xếp hạng. Đó là một quyết định kỹ thuật hệ thống bao gồm thiết kế sản phẩm, quy trình sản xuất, và kiểm soát chi phí.
Tính chất của vòng tròn nhôm:
Vòng nhôm phù hợp với nhiều thị trường, bao gồm cả dụng cụ nấu nướng, ngành công nghiệp ô tô và chiếu sáng, vân vân., nhờ đặc tính sản phẩm tốt:
- Tính dị hướng thấp, tạo điều kiện cho việc vẽ sâu
- Tính chất cơ học mạnh mẽ
- Khuếch tán nhiệt cao và đồng đều
- Khả năng tráng men, được bao phủ bởi PTFE (hoặc những người khác), anod hóa
- Độ phản xạ tốt
- Tỷ lệ cường độ trên trọng lượng cao
- Độ bền và khả năng chống ăn mòn
Quy trình vòng tròn nhôm
Hợp kim phôi/chủ — Lò nung chảy – Lò giữ — D.C.. bánh xe — Tấm —- Scalper — Nhà máy cán nóng – Nhà máy cán nguội – Đột – Lò ủ — Kiểm tra lần cuối – Đóng gói — Vận chuyển
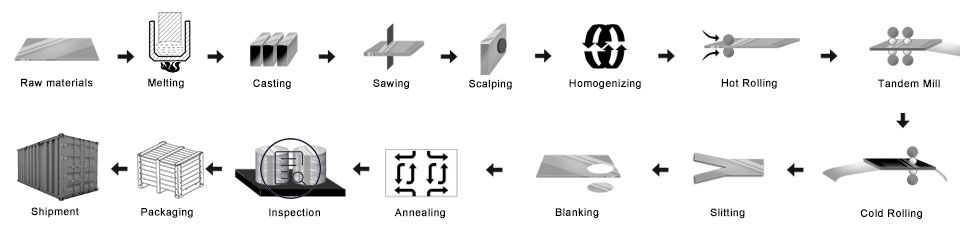
- Chuẩn bị các hợp kim chính
- Lò nấu chảy: đưa hợp kim vào lò nấu chảy
- Phôi nhôm D.C.cast: Để làm phôi mẹ
- Nghiền phôi nhôm: để làm cho bề mặt và mặt bên mịn màng
- Lò sưởi
- Nhà máy cán nóng: làm cuộn dây mẹ
- Máy cán nguội: cuộn dây mẹ đã được cán theo độ dày bạn muốn mua
- quá trình đấm: trở thành kích thước những gì bạn muốn
- Lò ủ: thay đổi tính khí
- Kiểm tra lần cuối
- đóng gói: vỏ gỗ hoặc pallet gỗ
- Vận chuyển
Kiểm soát chất lượng
Đảm bảo Kiểm tra dưới đây sẽ được thực hiện trong quá trình sản xuất.
- Một. phát hiện tia—RT;
- b. kiểm tra siêu âm—UT;
- c. Kiểm tra hạt từ tính-MT;
- d. thử nghiệm thâm nhập-PT;
- e. phát hiện khuyết tật dòng điện xoáy-ET
1) Thoát khỏi vết dầu, vết lõm, Bao gồm, Vết xước, vết bẩn, Sự đổi màu oxit, Giải lao, Ăn mòn, Dấu cuộn, Vệt bẩn, và các khiếm khuyết khác sẽ cản trở việc sử dụng.
2) Bề mặt không có đường màu đen, gọn gàng, vết bẩn định kỳ, lỗi in con lăn, chẳng hạn như các tiêu chuẩn Kiểm soát nội bộ gko khác.
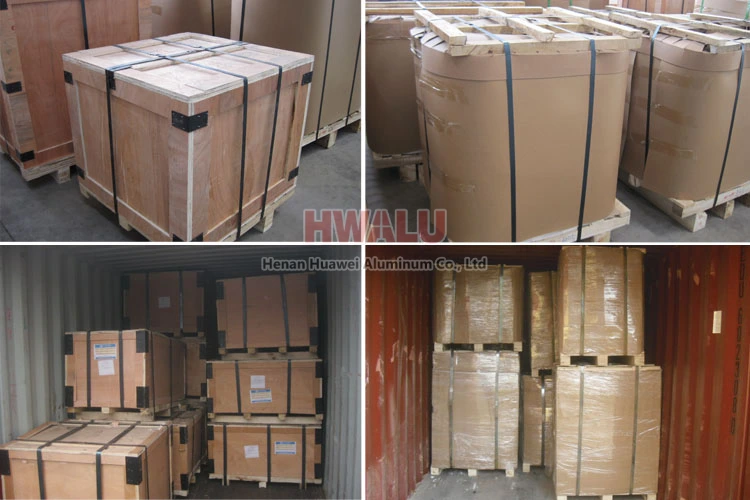
Đóng gói đĩa nhôm:
Vòng nhôm có thể được đóng gói theo tiêu chuẩn xuất khẩu, phủ bằng giấy màu nâu và màng nhựa. Cuối cùng, Vòng nhôm được cố định trên pallet gỗ/vỏ gỗ.
- Đặt bên máy sấy vào vòng tròn nhôm, giữ cho sản phẩm khô ráo và sạch sẽ.
- Sử dụng giấy nhựa sạch, đóng gói vòng tròn nhôm, giữ niêm phong tốt.
- Dùng giấy da rắn, đóng gói bề mặt của giấy nhựa, giữ niêm phong tốt.
- Kế tiếp, có hai cách đóng gói: Một cách là đóng gói pallet gỗ, sử dụng giấy giòn đóng gói bề mặt; Một cách khác là đóng gói bằng vỏ gỗ, sử dụng vỏ gỗ đóng gói bề mặt.
- Cuối cùng, đặt đai thép lên bề mặt hộp gỗ, giữ hộp gỗ bền và an toàn.
Vòng nhôm của Henan Huawei Aluminium. đáp ứng tiêu chuẩn xuất khẩu. Có thể phủ màng nhựa và giấy màu nâu theo nhu cầu của khách hàng. Còn gì nữa, hộp gỗ hoặc pallet gỗ được sử dụng để bảo vệ sản phẩm khỏi bị hư hỏng trong quá trình giao hàng. Có hai loại bao bì, mắt nhìn vào tường hay mắt nhìn trời. Khách hàng có thể chọn một trong hai để thuận tiện cho mình. Nói chung, có 2 tấn trong một gói, và tải 18-22 tấn trong container 1×20', Và 20-24 tấn trong container 1×40'.
Tại sao chọn chúng tôi?
Để di chuyển theo thời gian, HWALU liên tục giới thiệu các thiết bị và kỹ thuật hiện đại để nâng cao khả năng cạnh tranh. Luôn tuân thủ triết lý kinh doanh lấy chất lượng làm trung tâm và khách hàng là trên hết, để cung cấp các dòng sản phẩm vòng tròn đĩa nhôm chất lượng cao nhất cho mọi nơi trên thế giới. Hơn …