Aluminium disc kukanyaga na usindikaji wa kuchora: Uchambuzi wa sababu kuu za kupasuka na kuchafua kwa rekodi za aluminium kwa jikonireware
Diski ya alumini usindikaji wa kukanyaga na kuchora ndio teknolojia kuu ya kukanyaga-na-kunyoosha kwa diski za alumini kwa vyombo vya jikoni. (Vifaa vya msingi vya WOK na sufuria za supu) ndani ya miundo ya cavity. Hata hivyo, mara kwa mara “Kupasuka” na “Wrinkling” kasoro wakati wa usindikaji hupunguza kiwango cha kufuzu kwa bidhaa iliyokamilishwa hadi tu 75%-85%, kwa kiasi kikubwa kuongeza gharama za uzalishaji. Kuzingatia kanuni ya stamping ya diski ya alumini na usindikaji wa kuchora, karatasi hii inachambua kwa utaratibu sababu za kasoro kwa kuchanganya mali ya nyenzo za aloi ya alumini, udhibiti wa parameta ya mchakato, na mahitaji ya muundo wa ukungu: Kupasuka kunatokana na kutoweza kubadilika kwa nyenzo, vigezo vya mchakato usio na usawa, ukolezi wa mkazo wa ukungu, na ukosefu wa matibabu ya mapema wakati wa usindikaji; Kukunjamana kunahusiana moja kwa moja na kizuizi kisichofaa cha nguvu tupu, uwiano wa mchoro usiolingana, kupotoka kwa nyenzo za kijiometri, na kosa la kuweka ukungu wakati wa usindikaji. Karatasi inaonyesha athari za mwingiliano wa mambo mbalimbali kupitia data ya majaribio ya kiasi (n.k., mabadiliko ya kiwango cha kasoro chini ya vigezo tofauti vya usindikaji) na inapendekeza mipango inayolengwa ya uwekaji mihuri ya diski ya alumini na usindikaji wa kuchora, kutoa msaada wa kiufundi kwa ajili ya kuboresha uthabiti wa mchakato.

1. Utangulizi
Kama mchakato wa deformation ya plastiki baridi, upigaji chapa wa diski za alumini na usindikaji wa kuchora una jukumu muhimu katika kubadilisha diski za alumini kwa vyombo vya jikoni (2.0-4.0mm nene) ndani ya miundo ya cavity. Kwa mfano, kuzalisha wok na kipenyo cha 30cm, mchakato huu unahitajika kunyoosha diski ya alumini ndani ya cavity ya umbo la arc na kina cha 12-15mm.; kutengeneza sufuria ya gorofa, kukanyaga kunahitajika ili kufikia kukunja kingo na kujaa chini. Kwa sasa, mchakato huu hesabu kwa zaidi 80% jumla ya ujazo wa usindikaji wa diski za alumini kwa vyombo vya jikoni na hutumika kama kiunga cha msingi cha utengenezaji wa wingi wa vyombo vya jikoni vya aloi ya kati hadi ya chini..
Hata hivyo, “Kupasuka” (mara nyingi hutokea kwenye minofu ya chini ya cavity na katikati ya ukuta wa kando) na “Wrinkling” (iliyojilimbikizia eneo la mpito la makali na ukuta wa kando wa ndani) kasoro ni maarufu katika kukanyaga diski za alumini na usindikaji wa kuchora. Takwimu za tasnia zinaonyesha kuwa kiwango cha nyufa cha laini za kawaida za uzalishaji ni 8%-12% na kiwango cha mikunjo ni 5%-8%. Mchanganyiko wa kasoro hizi mbili husababisha kiwango cha bidhaa iliyomalizika nusu ya juu 15%, na hasara ya kila siku ya zaidi ya 20,000 RMB kwa kila mstari wa uzalishaji. Kwa sasa, tasnia inategemea zaidi marekebisho ya kitaalamu (n.k., urekebishaji mzuri wa mwongozo wa vigezo vya mchakato) kushughulikia kasoro, kukosa uchambuzi wa kimfumo wa kiini cha kukanyaga diski za alumini na usindikaji wa kuchora. Kwa hiyo, uchunguzi wa kina wa sababu kuu za kasoro chini ya mchakato huu ni muhimu kwa kuboresha mtiririko wa usindikaji na kupunguza gharama..
2. Sifa na Maonyesho ya Kasoro ya Upigaji Chapa wa Diski ya Alumini na Uchakataji wa Michoro
2.1 Tabia za Mchakato wa Msingi
Upigaji chapa wa diski za alumini na usindikaji wa kuchora lazima ukidhi mahitaji mawili ya msingi: “kutengeneza uadilifu” na “utulivu wa mitambo”. Ya kwanza hauhitaji nyufa au wrinkles katika cavity baada ya usindikaji, na uvumilivu wa dimensional wa ≤±0.5mm; mwisho hauhitaji ugumu mwingi wa substrate ya alumini baada ya usindikaji (ili kuepuka deformation wakati wa matumizi ya baadaye). Wakati wa usindikaji, diski za alumini kwa vifaa vya jikoni zinakabiliwa na mikazo ya pamoja ya “Kikosi cha Blank Holder (kuzuia mtiririko wa makali) – nguvu ya kuchora (kuendesha nyenzo kwenye cavity ya mold) – nguvu ya msuguano (yanayotokana na mgusano wa ukungu wa nyenzo)”. Usawa wa usambazaji wa dhiki huamua moja kwa moja ikiwa kasoro hutokea - hii ndiyo kipengele cha msingi kinachotofautisha upigaji wa diski za alumini na usindikaji wa kuchora kutoka kwa teknolojia nyingine za usindikaji wa alumini..
2.2 Dhihirisho za Kasoro za Kawaida
- Kasoro za Kupasuka: Imeainishwa kulingana na eneo katika kukanyaga diski za alumini na usindikaji wa kuchora, wao ni pamoja na “kupasuka kwa chini” (kwenye minofu ya ukungu, na urefu wa ufa wa 1-5mm, nyingi hupenya) na “kupasuka kwa ukuta wa pembeni” (katikati ya sidewall au eneo la mpito, longitudinal isiyo ya kupenya). Imeainishwa kwa sababu, wao ni pamoja na “kupasuka kwa brittle” (ugumu wa nyenzo nyingi wakati wa usindikaji, yenye kingo za ufa) na “kupasuka kwa plastiki” (usindikaji mkazo unaozidi nguvu ya mvutano wa nyenzo, na deformation ya mvutano kwenye kingo za ufa).
- Kasoro za Kukunjamana: Imeainishwa kwa mofolojia katika kukanyaga diski za alumini na usindikaji wa kuchora, wao ni pamoja na “makunyanzi makali” (kingo za diski za alumini hazizuiliwi na kishikilia tupu, kutengeneza wrinkles annular na urefu wa 0.3-1mm) na “ukuta wa pembeni kukunjamana” (mkusanyiko wa nyenzo kwenye ukuta wa pembeni, kutengeneza wrinkles ya longitudinal au diagonal inayoathiri kujitoa kwa mipako). Imeainishwa kwa sababu, wao ni pamoja na “mikunjo ya mgandamizo” (ukandamizaji wa nyenzo unaovuka kupita kiasi cha matumizi ya kuchora wakati wa usindikaji) na “shear wrinkling” (kiwango cha mtiririko wa nyenzo zisizo sawa na kusababisha mkazo wa kukata manyoya wakati wa usindikaji).

3. Sababu Kuu za Kupasuka kwa Diski za Alumini na Uchakataji wa Kuchora
3.1 Utoshelevu wa Nyenzo za Kubadilika: Kutolingana Kati ya Uchakataji na Sifa za Daraja
Upigaji chapa wa diski za alumini na usindikaji wa kuchora una mahitaji madhubuti ya utendaji wa nyenzo. Tofauti za ubadilikaji wa usindikaji wa darasa za kawaida za diski za alumini kwa vifaa vya jikoni (1050 alumini safi, 3003 alumini-aloi ya manganese) kuathiri moja kwa moja hatari ya kupasuka, na vigezo maalum vilivyoonyeshwa kwenye Jedwali 1:
Jedwali 1 Utendaji na Kubadilika Ulinganisho wa Alama za Kawaida za Diski za Alumini kwa Vifaa vya Jikoni katika Uwekaji Stampu za Alumini na Uchakataji wa Kuchora.
| Daraja la Aloi ya Alumini |
Usafi (%) |
Nguvu ya Mkazo (MPa) |
Kurefusha (%) |
Matukio Yanayofaa ya Uchakataji kwa Upigaji na Kuchora Diski za Alumini |
Uchakataji Matukio Yenye Kukabiliwa na Kupasuka |
| 1050 (Aluminium Safi) |
≥99.5 |
≥75 |
≥35 |
Mchoro wa kina (kina ≤5mm, n.k., sufuria za gorofa) |
Kuchora kwa kina (n.k., kazi), uwiano wa kuchora >1:1.5 |
| 3003 (Al-Mn Aloi) |
≥99.0 |
≥110 |
≥20 |
Kuchora kwa kina (kina 5-15 mm, n.k., kazi) |
Nguvu ya mtupu >0.6MPa, annealing haitoshi |
- Uteuzi wa Daraja Usio Sahihi: Katika alumini disc stamping na kuchora usindikaji, 1050 alumini safi ina nguvu ya chini ya mkazo na inafaa tu kwa kuchora kwa kina. Ikiwa hutumiwa kwa kuchora kwa kina kwa woks, sidewall inakabiliwa na kupasuka kwa sababu mkazo wa kuchora unazidi uwezo wa mzigo wa nyenzo. Ingawa 3003 aloi ya alumini-manganese inafaa kwa kuchora kwa kina, nguvu nyingi tupu za mmiliki wakati wa usindikaji husababisha ugumu wa makali, kusababisha ufa katika eneo la mpito.
- Kasoro za Usafi wa Nyenzo: Ikiwa diski za alumini za jikoni zina uchafu mwingi (Al₂O₃, SiO₂ >0.5% au Fe, Na >0.3%), uchafu huu kuwa “pointi za mkusanyiko wa mkazo” wakati wa usindikaji. Kwa mfano, kiwanja cha Al₃Fe (Ugumu wa Vickers (HV) 150) inayoundwa na Fe na Al ni ngumu zaidi kuliko substrate ya alumini (HV 30). Wakati wa kupiga muhuri na kuchora, microcracks huunda kwa urahisi karibu na uchafu na kupanua zaidi katika nyufa kubwa. Majaribio yanaonyesha kuwa maudhui ya uchafu yanapoongezeka kutoka 0.2% kwa 0.8%, kiwango cha ufa katika kukanyaga diski za alumini na usindikaji wa kuchora hupanda kutoka 5% kwa 18%.
3.2 Vigezo vya mchakato usio na usawa: Usambazaji Usiodhibitiwa wa Dhiki Wakati wa Uchakataji
Uratibu wa vigezo vya msingi (kasi ya kuchora, Kikosi cha Blank Holder, uwiano wa kuchora) katika kukanyaga diski za alumini na usindikaji wa kuchora huathiri moja kwa moja usambazaji wa dhiki, na usawa wa parameta ndio sababu kuu ya kupasuka:
- Kasi ya Juu ya Kuchora: Kiwango cha kuridhisha cha kasi ya kuchora kwa kukanyaga diski za alumini na usindikaji wa kuchora ni 50-80mm/s (kulingana na 1050/3003 alama). Ikiwa kasi inazidi 100mm / s, deformation ya nyenzo haiwezi kupitishwa kwa usawa, na maeneo ya ndani kama vile minofu ya ukungu yana uwezekano wa kupasuka kutokana na “kilele cha mkazo wa papo hapo” (2-3 mara ya juu kuliko nguvu ya mavuno ya nyenzo). Kwa mfano, kiwanda kilipochakatwa 3003 diski za alumini (3mm nene) na kuongeza kasi kutoka 70mm/s hadi 120mm/s, kasi ya kupasuka kwa ukuta wa pembeni iliongezeka kutoka 8% kwa 25%.
- Nguvu isiyo na maana ya Wamiliki Wamiliki: Wakati wa usindikaji, nguvu tupu ya mmiliki lazima usawa “kingo za kuzuia” na “kuepuka kusagwa”, na anuwai ya kuridhisha ya 0.3-0.5MPa (kwa diski za alumini na kipenyo cha 20-35cm). Upungufu wa nguvu ya kishikilia tupu husababisha mtiririko mwingi wa makali, inayoongoza kwa kukonda kwa ukuta wa pembeni (kupotoka >20%) na mkazo wa mkazo wa ndani ngozi. Wakati nguvu ya mmiliki tupu inazidi 0.6MPa, kingo za nyenzo ni ngumu (HV huongezeka kutoka 35 kwa 50) na ductility hupungua, kusababisha kupasuka katika eneo la mpito wakati wa kuchora.
- Uwiano Mkubwa wa Kuchora: Katika alumini disc stamping na kuchora usindikaji, uwiano wa kuchora (kipenyo cha diski ya alumini / kufungua kipenyo cha workpiece kusindika) lazima ifanane na urefu wa nyenzo - uwiano wa juu wa kuchora ni 1:1.5 kwa 1050 alumini safi na 1:1.8 kwa 3003 aloi ya alumini-manganese. Ikiwa uwiano wa kuchora unazidi kikomo (n.k., 3003 aloi kutumika kwa 1:2.0 usindikaji), kiwango cha kukonda kwa ukuta wa pembeni kinazidi 30%, na kupasuka kwa urahisi hutokea kutokana na “unene wa kutosha – mkazo kupita kiasi”.
3.3 Kasoro za Kubuni Mold: Usambazaji wa Stress Isiyo ya Kawaida Wakati wa Uchakataji
Moulds ni wabebaji wa maambukizi ya mkazo katika kukanyaga diski za alumini na usindikaji wa kuchora, na kasoro za muundo husababisha moja kwa moja kupasuka:
- Radi ya Minofu Ndogo Kupita Kiasi: Minofu iliyo chini ya ukungu na mpito wa ukuta wa kando ni maeneo ya mkusanyiko wa mafadhaiko wakati wa usindikaji. Radi ya busara inapaswa kuwa 3-5 mara unene wa diski ya alumini (n.k., ≥7.5mm kwa diski za alumini zenye unene wa 2.5mm). Ikiwa radius iko <5mm (n.k., 3mm), mkazo wa kupiga huongezeka kwa kasi wakati nyenzo inapita (sababu ya mkusanyiko wa mkazo huongezeka kutoka 1.2 kwa 2.5), kuongeza hatari ya kupasuka chini. Majaribio ya uigaji yanaonyesha kuwa wakati radius ya minofu inapungua kutoka 8mm hadi 4mm, kiwango cha chini cha ngozi wakati wa usindikaji huongezeka kutoka 4% kwa 16%.
- Uwazi usio sawa na Ukali Kupita Kiasi: Kibali cha busara kati ya punch ya mold na kufa ni 1.05-1.1 mara unene wa diski ya alumini (n.k., 2.1-2.2mm kwa diski 2mm nene). Ikiwa kibali hakina usawa (n.k., 2.0mm kwa upande mmoja na 2.4 mm kwa upande mwingine), tofauti ya deformation kati ya pande mbili za nyenzo huzidi 15% wakati wa usindikaji, na upande mwembamba una uwezekano wa kupasuka kutokana na kuchora kupita kiasi. Wakati mold uso Ukwaru Ra >1.6m, mgawo wa msuguano huongezeka kutoka 0.15 kwa 0.3, kusababisha upinzani wa mtiririko wa nyenzo zisizo sawa na kupasuka kwa ukuta wa pembeni kwa sababu ya “mkazo wa kuvuta”.
3.4 Ukosefu wa Matibabu: Hali ya Nyenzo Iliyo Chini Kabla ya Kuchakatwa
Matibabu kabla ya kukanyaga diski ya alumini na usindikaji wa kuchora huathiri moja kwa moja utendakazi wa uundaji. Michakato ya matibabu ya mapema na uwezo wa kuchakata wa madaraja tofauti yanaonyeshwa kwenye Jedwali 2:
Jedwali 2 Vigezo vya Mchakato wa Kuunganisha na Utendaji wa Uundaji wa Diski za Alumini Kabla ya Kupiga chapa na Kuchora
| Daraja la Aloi ya Alumini |
Anealing Joto (℃) |
Kushikilia wakati (h) |
Mbinu ya Kupoeza |
Ugumu Baada ya Kufunga (HV) |
Elongation Baada ya Annealing (%) |
Hatari ya Kupasuka Ikiwa Isiyo na Kiwango Wakati wa Uchakataji |
| 1050 (Aluminium Safi) |
300-320 |
1.0-1.5 |
Kupoeza Hewa |
≤35 |
≥35 |
Kiwango cha nyufa huongezeka kwa 15% wakati ugumu >40 |
| 3003 (Al-Mn Aloi) |
320-350 |
1.5-2.0 |
Kupoeza Hewa |
≤45 |
≥20 |
Kiwango cha kupasuka kwa plastiki kinaongezeka kwa 12% wakati wa kurefusha <18% |
- Ufungaji wa kutosha: Diski za alumini zina “kazi ngumu” baada ya kuzungusha, na annealing inahitajika ili kuondoa mkazo wa ndani. Kama 1050 alumini safi huchujwa tu kwa 250 ℃ kwa 0.5h, ugumu wa nyenzo huongezeka hadi HV 45 wakati wa usindikaji, kuifanya iwe rahisi kupasuka kwa brittle. Ikiwa ni wakati wa kushikilia 3003 aloi ya alumini-manganese ni chini ya 1h, elongation matone chini 18%, kusababisha kupasuka kwa ukuta wa pembeni kwa sababu ya uduni wa kutosha wakati wa usindikaji.
- Uchafuzi wa uso: Mabaki ya mafuta ya kusongesha (>5mg/m²) au vumbi (>1m) kwenye uso wa diski ya alumini huunda “safu ya kutengwa” wakati wa usindikaji. Mafuta yanayozunguka hupunguza mgawo wa msuguano, kusababisha mtiririko wa nyenzo za ndani kuwa haraka sana na kupasuka kwa ukuta wa kando; vumbi hutengeneza indentations kwenye uso wa nyenzo, kuwa sehemu ya kuanzia ya kupasuka.

4. Sababu Kuu za Kukunjamana kwa Diski za Alumini na Uchakataji wa Kuchora
4.1 Kizuizi cha Nguvu ya Mwenye Kimiliki Kisichofaa: Mtiririko wa Ukingo usiodhibitiwa Wakati wa Uchakataji
Nguvu ya kishikilia tupu ndio kigezo cha msingi cha kukandamiza mikunjo ya ukingo katika kukanyaga kwa diski za alumini na usindikaji wa kuchora., na kizuizi kisichofaa huleta kasoro moja kwa moja:
- Nguvu ya Washikiliaji Tupu Chini ya Thamani Muhimu: Wakati wa usindikaji, kingo za diski ya alumini hutoa “transverse compressive deformation” kutokana na “mkazo wa kuchora radial”. Ikiwa nguvu ya mmiliki tupu haifikii thamani muhimu (formula ya hesabu: F=k×t×D, ambapo k ni mgawo wa nyenzo, t ni unene, na D ni kipenyo), nyenzo za makali hujilimbikiza ili kuunda wrinkles ya annular. Kwa mfano, nguvu muhimu tupu ya mmiliki 3003 diski za alumini (2.5mm nene, 30kipenyo cha cm) uwezo wa 0.35MPa; wakati nguvu ya mmiliki tupu inapungua hadi 0.2MPa, kiwango cha mikunjo makali wakati wa usindikaji huongezeka kutoka 3% kwa 22%.
- Mkengeuko wa Umakini wa Kishikilia Tupu: Ikiwa mkengeuko wa umakini kati ya kishikilia tupu na kificho unazidi 0.1mm, nguvu ya mmiliki tupu haitoshi wakati wa usindikaji (n.k., 0.2MPa upande mmoja na 0.4MPa kwa upande mwingine). Nyenzo katika eneo la kutosha inapita kupita kiasi, kutengeneza “mkunjo wa kienyeji”, na mwelekeo wa mkunjo unaoendana na mwelekeo wa kupotoka.
4.2 Uwiano Usiolingana wa Kuchora: Ziada ya Nyenzo Kupita Kiasi Wakati wa Uchakataji
Uwiano mdogo sana wa kuchora katika njia za kukanyaga diski za alumini na usindikaji wa kuchora “tofauti nyingi kati ya eneo la diski ya alumini na eneo la uso wa sehemu iliyochakatwa”. Nyenzo za ziada haziwezi kuliwa kwa njia ya deformation, kupelekea kukunjamana:
- Uwiano wa Kipenyo Kidogo Sana: Kwa mfano, wakati wa kuzalisha wok na kipenyo cha 25cm, ikiwa disc ya alumini yenye kipenyo cha 28cm hutumiwa (uwiano wa kipenyo 1:1.12), ambayo ni ya chini sana kuliko uwiano wa kipenyo unaofaa (1:1.8) kwa 3003 usindikaji wa aloi, nyenzo za ziada huunda wrinkles longitudinal kwenye sidewall. Majaribio yanaonyesha kuwa wakati uwiano wa kipenyo unapungua kutoka 1:1.8 kwa 1:1.2, kiwango cha mikunjo ya ukuta wa pembeni wakati wa usindikaji huongezeka kutoka 4% kwa 19%.
- Usawa wa Uwiano wa Michoro ya Karibu Unaosababishwa na Unene Usiosawazisha: Ikiwa kupotoka kwa unene wa diski ya alumini inazidi ± 5% (n.k., kiwango cha 2 mm, halisi 1.8mm/2.2mm), uwiano wa kuchora huongezeka katika eneo nyembamba (nyenzo kikamilifu deformed) na hupungua katika eneo nene (nyenzo zisizo na ulemavu wa kutosha) wakati wa usindikaji. Eneo nene linaunda “mikunjo ya mkusanyiko”.
4.3 Hitilafu ya Kuweka Mold: Mkazo wa Nyenzo Isiyosawazika Wakati wa Uchakataji
Usahihi wa uwekaji wa ukungu katika kukanyaga diski ya alumini na usindikaji wa kuchora huathiri moja kwa moja usawa wa dhiki ya nyenzo.. Uhusiano kati ya kupotoka kwa nafasi na kiwango cha mikunjo umeonyeshwa kwenye Jedwali 3:
Jedwali 3 Madhara ya Ukungu Kuweka Mkengeuko wa Pini kwenye Kiwango cha Kukunjamana cha 3003 Diski za Alumini (2.5mm nene, 30Kipenyo cha cm) katika Uchakataji wa Stampu na Kuchora
| Inatafuta Mkengeuko wa Pini (mm) |
Umakini Kati ya Diski ya Alumini na Mold |
Kiwango cha Kukunjamana Wakati wa Usindikaji (%) |
Nafasi ya Kukunjamana |
Udhihirisho wa kasoro |
| ≤0.05 |
Nzuri (kupotoka <0.1mm) |
≤3 |
Hakuna mkunjo dhahiri |
Uso wa uso wa gorofa, hakuna mkusanyiko wa makali |
| 0.1-0.2 |
Wastani (kupotoka 0.1-0.2mm) |
8-12 |
Unilateral makali |
Wrinkles za annular za mitaa, urefu ≤0.5mm |
| 0.2-0.3 |
Maskini (kupotoka 0.2-0.3mm) |
20-25 |
Unilateral sidewall + makali |
Longitudinal sidewall wrinkles, mkusanyiko wa makali ya wazi |
| >0.3 |
Maskini Sana (kupotoka >0.3mm) |
>30 |
Ukuta wa pande mbili + makali |
Mikunjo ya eneo kubwa, haiwezi kusindika zaidi |
- Inatafuta Mkengeuko wa Pini: Ikiwa mkengeuko wa pini ya kutafuta unazidi 0.2mm wakati wa kuchakata, katikati ya diski ya alumini sio coaxial na kituo cha mold. Nyenzo za upande mmoja zimechorwa kupita kiasi (shinikizo la juu) na kukandamizwa kwa upande mwingine (dhiki ya chini), kusababisha mikunjo kwenye upande uliobanwa. Kwa mfano, wakati pini ya kutafuta njia ya uzalishaji ilipotoka kwa 0.3mm, kiwango cha mikunjo ya upande mmoja wakati wa usindikaji kilifikiwa 30%.
- Kuongoza Bushing Vaa: Kuvaa kwa bushing ya mwongozo husababisha kibali kisicho sawa kati ya punch na kufa (n.k., 2.1mm kwa upande mmoja na 2.3 mm kwa upande mwingine). Wakati wa usindikaji, nyenzo inapita kwa kasi katika eneo na kibali kikubwa na polepole katika eneo na kibali kidogo, kusababisha mkusanyiko wa nyenzo na mikunjo kwenye upande wa polepole.
5. Matendo Maingiliano ya Kupasuka na Kukunjamana katika Kukanyaga Diski za Alumini na Uchakataji wa Kuchora
Kupasuka na kukunjamana hakujitegemei katika upigaji chapa wa diski za alumini na uchakataji wa kuchora lakini huonyesha athari shirikishi za “uhamisho wa usawa wa mkazo”. Data mahususi ya kiasi imeonyeshwa kwenye Jedwali 4:
Jedwali 4 Viwango vya Kupasuka na Kukunjamana kwa 3003 Diski za Alumini (2.5mm nene, 30Kipenyo cha cm) Chini ya Vikosi Mbalimbali vya Wamiliki Wasio na Kitu katika Kupiga chapa na Uchakataji wa Kuchora
| Kikosi cha Blank Holder (MPa) |
Kasi ya kuchora (mm/s) |
Kiwango cha Kupasuka Wakati wa Usindikaji (%) |
Kiwango cha Kukunjamana Wakati wa Usindikaji (%) |
Aina kuu ya kasoro |
Uchambuzi wa Sababu |
| 0.2 |
70 |
5 |
22 |
Kukunja kwa makali hasa |
Kikosi cha kutosha cha mmiliki, mkusanyiko wa nyenzo za makali |
| 0.35 |
70 |
8 |
3 |
Hakuna kasoro dhahiri |
Nguvu ya kuridhisha isiyo na kitu, mtiririko wa nyenzo sawa |
| 0.5 |
70 |
18 |
2 |
Upasuaji wa ukuta wa kando hasa |
Nguvu nyingi ya mmiliki tupu, kuongezeka kwa ugumu wa nyenzo |
| 0.35 |
100 |
25 |
4 |
Kupasuka kwa chini hasa |
Kasi ya kuchora ya juu kupita kiasi, mkazo mwingi wa ndani |
| 0.35 |
40 |
6 |
15 |
Sidewall wrinkling hasa |
Kasi ya kuchora ni ya chini sana, mtiririko wa nyenzo usio na usawa |
Kama inavyoonyeshwa kwenye Jedwali 4, katika kukanyaga diski za alumini na usindikaji wa kuchora, kiwango cha kasoro ni cha chini kabisa (jumla ya kiwango cha kasoro 11%) wakati nguvu ya mmiliki tupu ni 0.35MPa na kasi ya kuchora ni 70mm / s. Wakati nguvu tupu ya kishikiliaji inapotoka kwenye masafa ya kuridhisha au kasi ni isiyo ya kawaida, viwango vya ngozi na mikunjo vinaonyesha “mabadiliko ya nyuma” - nguvu isiyotosha ya kishikilia tupu huongeza kiwango cha mikunjo na kupunguza kiwango cha ngozi, wakati nguvu nyingi za kishikilia tupu huongeza kiwango cha ngozi na kupunguza kiwango cha mikunjo. Hii kimsingi inaonyesha uhamishaji wa usawa wa usambazaji wa mkazo wakati wa usindikaji.
6. Mikakati ya Uboreshaji kwa Upigaji Chapa wa Diski ya Alumini na Uchakataji wa Kuchora
6.1 Uboreshaji wa Nyenzo na Matayarisho
- Uteuzi Sahihi wa Nyenzo: Katika alumini disc stamping na kuchora usindikaji, 1050 alumini safi huchaguliwa kwa kuchora kwa kina (sufuria za gorofa, kina ≤5mm), na 3003 aloi ya alumini-manganese imechaguliwa kwa kuchora kwa kina (kazi, kina 10-15 mm). Nyenzo inapaswa kuwa na uchafu ≤0.2% na mkengeuko wa unene ≤±3%.
- Matibabu Sanifu: Rejelea mchakato kwenye Jedwali 2 - 1050 alumini safi huchujwa kwa 300-320 ℃ kwa 1.2h na kupoeza hewa., na 3003 aloi ya alumini-manganese huingizwa kwa 330-350 ℃ kwa 1.8h na kupoeza hewa.. “Kusafisha kwa alkali (2% Naoh, 50℃, 30s) + kusafisha maji + kukausha hewa ya moto” hutumika kuhakikisha kiwango cha mafuta ya uso ≤1mg/m² na vumbi ≤0.5μm.
6.2 Udhibiti Ulioratibiwa wa Vigezo vya Mchakato
- Kasi ya kuchora: Dhibiti kasi ya usindikaji kwa 60-70mm/s kwa 1050 alumini safi na 50-60mm/s kwa 3003 aloi ya alumini-manganese, na mabadiliko ya kasi ya ≤±5mm/s.
- Uhesabuji wa Nguvu ya Mshikaji Tupu: Hesabu kwa kutumia fomula F=0.35×t×D (t = unene, D = kipenyo, kitengo: mm). Kwa mfano, nguvu tupu ya mmiliki 3003 diski za alumini (2.5mm nene, 30kipenyo cha cm) ni 0.35×2.5×300=262.5N (takriban 0.36MPa), na safu halisi ya marekebisho ya ± 0.02MPa.
- Udhibiti wa Uwiano wa Kuchora: Uwiano wa kipenyo kwa 1050 usindikaji safi wa alumini ni ≤1:1.5, na kwa 3003 aloi ya alumini-manganese ni ≤1:1.8. Uwiano wa unene (unene wa chini baada ya usindikaji / unene wa awali) ni ≥0.7 ili kuepuka kuchora kupita kiasi.
6.3 Uboreshaji wa Muundo wa Mold
- Ubunifu wa Fillet na Usafishaji: Radi ya minofu ya chini = 4×t (t = unene wa diski ya alumini), na radius ya fillet ya mpito ya sidewall = 3×t (n.k., 10minofu ya chini ya mm na minofu ya mpito ya 7.5mm kwa diski za alumini zenye unene wa 2.5mm). Kibali cha punch-die = 1.08×t (±0.02mm).
- Msimamo na Matibabu ya uso: Rejelea mahitaji katika Jedwali 3 - Mkengeuko wa umakini kati ya pini ya kupata na ukungu ni ≤0.05mm, na kuvaa kichaka cha mwongozo ni ≤0.03mm (kagua na ubadilishe sehemu zilizochakaa kila 5,000 workpieces kusindika). Ukwaru wa uso wa kazi wa ukungu Ra ≤0.6μm, yenye tofauti ya ukali wa ≤0.2μm kati ya maeneo tofauti.

7. Hitimisho
Katika alumini disc stamping na kuchora usindikaji, kupasuka na kukunjamana kwa diski za alumini kwa vifaa vya jikoni ni matokeo ya hatua ya pamoja ya “kubadilika kwa nyenzo – Viwango vya mchakato – kubuni mold – matibabu”. Sababu kuu za kupasuka ni uteuzi usio sahihi wa nyenzo, vigezo visivyo na usawa, ukolezi wa mkazo wa ukungu, na ukosefu wa matibabu ya mapema wakati wa usindikaji; sababu za msingi za mikunjo ni kikwazo kisichofaa cha nguvu tupu, uwiano wa mchoro usiolingana, na kupotoka kwa nafasi ya ukungu wakati wa usindikaji. Kasoro hizo mbili huingiliana kupitia “uhamisho wa usawa wa mkazo”, kuongeza hatari ya kasoro.
Kupitia uboreshaji unaolengwa - kuhakikisha ubadilikaji wa usindikaji kwenye upande wa nyenzo, kufikia uratibu wa parameta kwa upande wa mchakato, kuboresha nafasi na usahihi wa kijiometri kwenye upande wa mold, na kusanifisha uwekaji na usafishaji kwenye upande wa utayarishaji - kasi ya kupasuka katika kukanyaga diski za alumini na usindikaji wa kuchora inaweza kupunguzwa hadi chini. 5%, kiwango cha mikunjo hadi chini 3%, na jumla ya kiwango cha kasoro hadi ndani 8%. Katika siku zijazo, kuchanganya ukaguzi wa kuona wa AI (kitambulisho cha kasoro ya wakati halisi wakati wa usindikaji) na uigaji wa kipengele kikomo (kutabiri usambazaji wa mafadhaiko ya usindikaji) inaweza kuboresha zaidi usahihi wa udhibiti wa mchakato na kukuza maendeleo ya akili ya kukanyaga diski za alumini na usindikaji wa kuchora.
Tabia za mduara wa alumini:
Mzunguko wa alumini unafaa kwa masoko mengi, ikiwa ni pamoja na vyombo vya kupikia, viwanda vya magari na taa, na kadhalika., shukrani kwa sifa nzuri za bidhaa:
- Anisotropy ya chini, ambayo inawezesha kuchora kwa kina
- Sifa kali za kiufundi
- Usambazaji wa joto wa hali ya juu na sawa
- Uwezo wa kuwa na enameled, kufunikwa na PTFE (au wengine), kubakwa
- Tafakari nzuri
- Uwiano wa juu wa nguvu-kwa-uzito
- Kudumu na upinzani dhidi ya kutu
Mchakato wa Miduara ya Alumini
Ingot / Master Alloys — Tanuru Inayeyuka - Shika Tanuru — D.C. Caster — Slab —- Scalper — Kiwanda cha Rolling Moto - Kiwanda cha Baridi cha Baridi - Kuchomwa - Tanuru ya Annealing — Ukaguzi wa Mwisho - Ufungashaji — Uwasilishaji
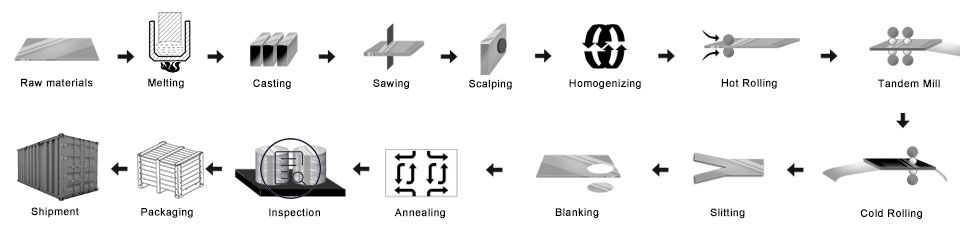
- Andaa aloi kuu
- Tanuru ya kuyeyuka: weka aloi kwenye tanuru ya kuyeyuka
- DCcast ingot ya alumini: Ili kumfanya mama aingie
- Piga ingot ya aluminium: kufanya uso na upande laini
- Tanuru inapokanzwa
- Kiwanda cha kugeuza moto moto: alifanya coil mama
- Baridi rolling kinu: coil mama ilizungushwa kama unene unaotaka kununua
- Mchakato wa kuchomwa: kuwa saizi unayotaka
- Tanuru ya nyongeza: badilisha hasira
- Ukaguzi wa mwisho
- Ufungashaji: kesi ya mbao au godoro la mbao
- Uwasilishaji
Udhibiti wa Ubora
Uhakikisho Chini ukaguzi utafanyika katika uzalishaji.
- a. diski ya alumini—diski ya alumini;
- b. diski ya alumini—diski ya alumini;
- c. Upimaji wa Chembe Magnetic-MT;
- d. kupima kupenya-PT;
- e. kugundua kasoro ya sasa ya eddy-ET
1) Kuwa huru kutoka kwa Madoa ya Mafuta, Kinyesi, Kujumuisha, Mikwaruzo, Doa, Kubadilika rangi kwa oksidi, Mapumziko, Kutu, Alama za Roll, Michirizi ya Uchafu, na kasoro zingine ambazo zitaingilia matumizi.
2) Uso usio na mstari mweusi, safi-kata, doa mara kwa mara, kasoro za uchapishaji wa roller, kama vile viwango vingine vya Udhibiti wa ndani wa gko.
Ufungaji wa diski za alumini:
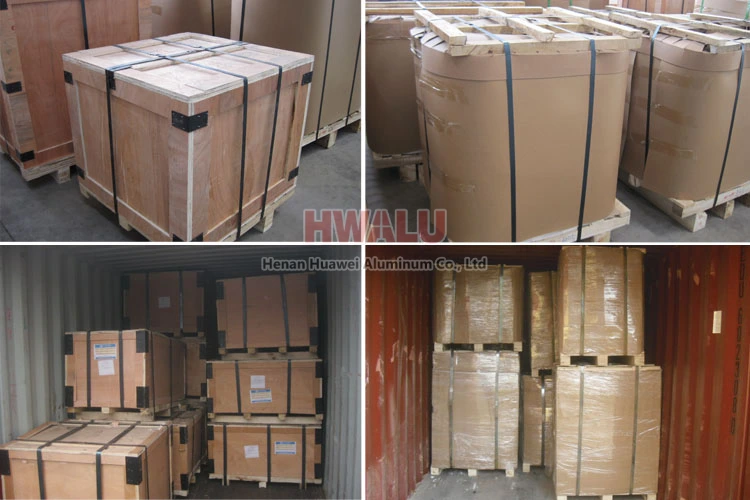
Miduara ya alumini inaweza kujazwa na viwango vya usafirishaji, kufunika na karatasi ya kahawia na filamu ya plastiki. Hatimaye, Mzunguko wa Alumini umewekwa kwenye godoro la mbao / kesi ya mbao.
- Weka vikaushio kwenye mduara wa alumini, kuweka bidhaa kavu na safi.
- Tumia karatasi safi ya plastiki, pakiti mduara wa alumini, weka muhuri mzuri.
- Tumia karatasi ya ngozi ya nyoka, pakiti ya uso wa karatasi ya plastiki, weka muhuri mzuri.
- Inayofuata, kuna njia mbili za ufungaji: Njia moja ni ufungaji wa pallet ya mbao, kwa kutumia karatasi ya ukoko iliyopakia uso; Njia nyingine ni ufungaji wa kesi ya mbao, kwa kutumia kesi ya mbao kufunga uso.
- Hatimaye, diski ya alumini, kuweka sanduku la mbao kwa kasi na salama.
Mduara wa Alumini wa Henan Huawei Aluminium. kufikia kiwango cha kuuza nje. Filamu ya plastiki na karatasi ya kahawia inaweza kufunikwa kwa mahitaji ya wateja. Nini zaidi, kesi ya mbao au pallet ya mbao inachukuliwa kulinda bidhaa kutokana na uharibifu wakati wa kujifungua. Kuna aina mbili za ufungaji, ambazo ni jicho kwa ukuta au jicho kwa anga. Wateja wanaweza kuchagua mmoja wao kwa urahisi wao. Kwa ujumla, kuna 2 tani katika kifurushi kimoja, na kupakia 18-22 tani katika chombo 1 × 20, na 20-24 tani katika chombo 1 × 40 '.
Kwa nini tuchague?
Ili kwenda na wakati, HWALU inaendelea kutambulisha vifaa na mbinu za hali ya juu ili kuboresha ushindani wake. Daima shikamana na falsafa ya biashara ya ubora kama kituo na mteja kwanza, kutoa bidhaa bora zaidi za safu ya duru ya diski ya alumini kwa sehemu zote za ulimwengu. Zaidi …