Sıcak Haddelenmiş Alüminyum Boş Dalgalılık: Kök Neden Analizi ve Sistematik Düzeltme Kılavuzu
Sıcak haddelenmiş alüminyum boşluklar, tencere gibi derin çekilmiş ürünler için temel başlangıç malzemesidir, aydınlatma armatürleri, ve otomotiv parçaları. Düzlükleri sonraki damgalama ve çekme işlemlerinin stabilitesini doğrudan belirler., ve nihai ürün verimi. “dalgalılık” (olarak da bilinir “kenar dalgası” veya “toka”) En yaygın ve en etkili şekil kusurlarından biridir, periyodik olarak ortaya çıkan, işlenmemiş parçanın kenarlarında veya lokalize alanlarında dalga benzeri deformasyon. Bu yalnızca otomatik besleme ve konumlandırma doğruluğunu etkilemekle kalmaz, aynı zamanda damgalama sırasında eşit olmayan kuvvet dağılımına da neden olur, Kırışma gibi kalite sorunlarına yol açan, çatlama, veya tutarsız kalınlık.
Bu makale, sıcak haddelenmiş alüminyum boşluklardaki dalgalanmanın nedenlerini sistematik olarak analiz etmekte ve eksiksiz bir iş akışı çözümü sunmaktadır., hızlı değerlendirme ve acil durum müdahalesinden profesyonel düzeltme ve temel nedenlerin önlenmesine kadar.
1. Dalgalanmanın Nedenlerinin Derinlemesine Analizi
Dalgalılığın özü, boşluktaki artık gerilimin eşit olmayan dağılımıdır., Yerel verim istikrarsızlığına yol açan. Üretimi, haddelemeden kesmeye kadar tüm süreci kapsar.
1.1 Uygunsuz Sıcak Haddeleme İşlemi (Ana neden)
- Yuvarlanma Kuvveti ve Gerilim Arasındaki Uyumsuzluk: Yuvarlanma sırasında, eğer bükülme kuvveti, yuvarlanma kuvveti, ve giriş/çıkış gerilimleri dengesiz, şerit genişliği boyunca uzama tutarsız hale gelir. Merkez kenarlardan daha fazla uzuyorsa, “kenar dalgası” meydana gelmek; kenarlar daha fazla uzarsa, “merkezi toka” meydana gelmek. Bu şekil kusuru bobin aşamasında mevcuttur ve bireysel işlenmemiş parçalar tarafından miras alınır..
- Kötü Rulo Yığın Durumu: Aşınmış, düzensiz termal olarak taçlandırılmış, veya yanlış yapılandırılmış iş ruloları veya yedek rulolar, şeride tekdüze deformasyon uygulayamaz, doğrudan periyodik dalgalanmayı basmak.
- Düzensiz Sıcaklık: Haddeleme sırasında şerit genişliği boyunca sıcaklık gradyanları (E.G., kenarlarda daha hızlı soğutma) farklı metal akış direnci yaratın, termal strese neden olan dalgalarla.
1.2 Körleme/Dilme İşlemi Sırasında İndüklenen
- Uygunsuz Kalıp Açıklığı: Zımbalama veya kesme kalıplarındaki eşit olmayan boşluk veya kör kenarlar dengesiz sıkmaya neden olur, bükme, ve kesme sırasında ham kenardaki çekme gerilmeleri, kenar dalgaları olarak salınan.
- Yetersiz Boş Tutucu Kuvveti: Boşaltma sırasında, eğer ham tutucudan gelen basınç (basınç yastığı) yetersiz veya düzensiz, malzemeyi uygun şekilde tutamamak, işlenmemiş parça kesme kuvveti altında bükülebilir ve dalgalar oluşturabilir.
1.3 Malzeme ve Soğutma Faktörleri
- Bobindeki Doğal Stres: Gelen alüminyum bobin kendisi önemli miktarda iç stres içerebilir. Tek tek parçalara bölündüğünde, bobin gerginliğinin kaybı bu stresin serbest bırakılmasını sağlar, deformasyona neden olmak.
- Düzgün Olmayan Soğutma: Yuvarlama veya kesme işleminden sonra, eğer soğutma hızı işlenmemiş parça boyunca önemli ölçüde değişiyorsa, düzensiz büzülme ek termal stres oluşturur, artan dalgalılık.
2. Dalgalılık için Hızlı Ölçme ve Değerlendirme Standartları
Düzeltmeden önce, kusurun niceliği belirlenmelidir.
- Görsel Muayene: İşlenmemiş parçayı standart düz bir yüzeye yerleştirin ve kenarı ile yüzey arasındaki boşluğu gözlemleyin. Boşluğu yavaşça sallamak, dalgalı alanların yukarı ve aşağı hareket ettiğini gösterecektir..
- Filer Ölçer Ölçümü: Maksimum boşluğu ölçmek için kalınlık ölçer kullanın (H) dalganın en yüksek noktası ile düz yüzey arasında.
- Nicel Değerlendirme Standartları:
- Hafif Dalgalanma: Boşluk h ≤ 0.5 metre çap başına mm. Genellikle tolere edilebilir ve sonraki damgalama işlemleriyle absorbe edilebilir, ancak ileri teknoloji ürünleri etkileyebilir.
- Orta Dalgalılık: Açıklık 0.5 < sa ≤ 2.0 mm/m. Düzeltme gerekli, aksi takdirde otomatik beslemeyi ve ilk şekillendirme işlemini ciddi şekilde etkileyecektir.
- Şiddetli Dalgalanma: Boşluk h > 2.0 mm/m. Geleneksel tesviye ile düzeltilemeyebilir; hurdaya çıkarılmalı, ve yuvarlama/boşaltma işlemi araştırılmalıdır.
3. Sistematik Düzeltme Çözümleri
Ciddiyet ve atölye koşullarına bağlı olarak farklı çözümler uygulanır:
Çözüm A: Çevrimiçi Acil Durum & Basit Düzeltme (Küçük Kusurlar İçin)
- Kör Kalıpların Ayarlanması:
- Derhal kontrol edin ve zımba/kalıp açıklığını ayarlayıntekdüze olduğundan ve malzeme kalınlığı için önerilen değerle eşleştiğinden emin olmak için (tipik olarak 8%-12% kalınlık).
- Keskinleştir donuk kalıp kenarları.
- Arttırmak boş tutucu kuvveti kesme sırasında işlenmemiş parçanın sıkı bir şekilde tutulmasını sağlamak için.
- Manuel Silindir Tesviyesi (Küçük partiler veya büyük boşluklar için):
- Dalgalı alan üzerinde işlenmemiş parçanın merkezinden dışarıya doğru radyal bir desenle tekrar tekrar basınç uygulamak için bir el silindiri veya basit bir tesviye cihazı kullanın. Bu yöntem operatörün becerisine dayanır ve etkinliği sınırlıdır..
Çözüm B: Çevrimdışı Profesyonel Mekanik Tesviye (Temel Çözüm)
Orta ve şiddetli dalgalanmalar için, profesyonel ekipman - bir hassas tesviye makinesi—önemlidir.
Çalışma Prensibi: İşlenmemiş parça, birden fazla kademeli tesviye silindiri seti aracılığıyla tekrarlanan bükülmeye ve ters bükülmeye tabi tutulur. Bu, dalgalı alanlardaki lifleri plastik olarak uzatır (daha uzun lifler), sonunda fiber uzunluğunun tüm düzlem boyunca eşit olmasını sağlar, böylece artık gerilimi ortadan kaldırır ve düzlüğü geri kazandırır.
Çalıştırma Prosedürü ve Parametre Ayarlama Kılavuzu:
| Adım |
Önemli Noktalar |
Kritik Parametreler & İpuçları |
| 1. Makine Kurulumu |
Yeterli ruloya sahip bir dengeleyici seçin (tipik olarak 7-11). Tesviye rulolarını ve besleme tablasını temizleyin. |
Daha fazla rulo daha hassas düzeltmeye olanak tanır. |
| 2. İlerleme Ayarı |
Boş parçanın tesviye silindirlerine düzgün ve ortalanmış şekilde girmesini sağlamak için besleme kılavuzlarını ayarlayın. |
Yeni hasarı önlemek için açılı girişten kaçının. |
| 3. Rulo Boşluğu Ayarı |
Bu en kritik adım. Şunu kullanın: “aşamalı azalma” prensip. |
Giriş Boşluğu ≈ Malzeme Kalınlığı – (0.1~0,2 mm)
Orta Boşluklar giderek azalır
Çıkış Boşluğu ≈ Malzeme Kalınlığı + (0.02~0,05 mm) |
| 4. Basınç/Sapma Telafisi |
Dalga düzenine göre tesviye makinesinin sapma dengeleme sistemini etkinleştirin. |
Kenar Dalgası: Orta bölgedeki basıncı artırın (pozitif bükülme).
Merkezi Toka: Kenarlardaki basıncı artırın (negatif bükülme). |
| 5. Duruşma & Denetleme |
Hurda veya test parçalarıyla düşük hızda deneme yapın. Parçayı dinlenmeye bırakın, daha sonra düzlüğü yeniden ölçün. |
Bir yüzey plakası ve kalınlık mastarı veya lazer düzlük dedektörüniceliksel değerlendirme için. |
| 6. Toplu Tesviye |
Parametreleri kilitleyin ve toplu işleme devam edin. Periyodik nokta kontrolleri gerçekleştirin. |
Tutarlı bir beslenme ritmini koruyun; boşlukları istiflemekten kaçının. |
Tesviye İşleminin Şeması:
Wavy Blank → [Entry Guides] → [Leveling Roll Stack (Staggered Reverse Bending)] → [Exit Guides] → Flat Blank
              (Roll Gap Decreases, Stress is Homogenized)
4. Kalite Kontrol ve Önleyici Tedbirler
“Düzeltme” bir çare; “Önleme” temeldir.
- Kaynak Kontrolü (Haddeleme İşlemi):
- Sıcak değirmenin performansını izleyin ve optimize edin şekil kontrol sistemiOptimum bükme kuvvetini sağlamak için, yuvarlanma kuvveti, ve gerilim parametreleri.
- için düzenli bir program uygulayın rulo taşlama ve muayene rulo yığını hassasiyetini korumak için.
- Haddeleme sonu sıcaklığının homojenliğini kontrol edin.
- Proses Kontrolü (Körleme İşlemi):
- Bir önleyici bakım planıölmek için, düzenli bileme ve açıklık ayarı dahil.
- Kullanmak servo delme veya hassas döner kesmekesme stresini azaltan ekipmanlar.
- Eklemek çevrimiçi optik düzlük denetimiGerçek zamanlı ayıklama için kesme istasyonunda.
- Giriş Denetim Standartlarını Oluşturun:
- Katmak bobin şekli toleransıve boş başlangıçtaki düzlükTedarikçi kalite anlaşmalarında.
- Sorunları erken tespit etmek için gelen bobinlerde numune alma incelemeleri yapın.
5. Yaygın Yanılgılar ve Önemli Notlar
- Yanlış kanı 1: Düz bir şekilde çekiçlemek.Kesinlikle yasak! Bu yeni tanıtıyor, kontrolsüz stres konsantrasyonları, iç malzeme yapısına zarar verir, ve sonraki işlemlerde çatlamaya neden olabilir.
- Yanlış kanı 2: Daha dar rulo boşlukları daha iyidir.Aşırı sıkı boşluklar aşırı iş sertleşmesine neden olur, yüzey çizikleri, ve hatta boşluğun aşırı incelmesi.
- Malzeme Temperlenmesine İlişkin Not: O-öfke (yumuşak) boşlukların hizalanması H-temper'den daha kolaydır (zor) olanlar ama aynı zamanda yeniden deformasyona daha yatkındırlar; tesviye miktarını kontrol edin.
- Önce Güvenlik: Çalışma sırasında asla ellerinizi tesviye silindiri alanının yakınına koymayın. Tüm güvenlik korumalarının ve cihazlarının çalışır durumda olduğundan emin olun.
Özet
Sıcak haddelenmiş alüminyum boşluklardaki dalgalılığın çözümü, kapalı döngü yaklaşımını gerektirir. “kök neden teşhisi” ile “hassas düzeltme,” sonuçta odaklanıldı “sistematik önleme.” Üretim katı için, kesme kalıbının durumunun anında kontrol edilmesi ve düzeltilmesien hızlı yanıttır. Sürdürülebilir kalite iyileştirmesi için, yatırım yapmak hassas tesviye makinesive işleyişine hakim olmak önemlidir. Nihayetinde, şekil kontrolünü haddeleme prosesinin yukarısına doğru iterek ve sıkı giriş ve proses içi denetim standartları oluşturarak, Dalgalılık kaynağında en aza indirilebilir. Bu, alüminyum ham parçaların daha yüksek katma değerli şekillendirme süreçlerine en iyi durumda girmesini sağlar, Genel üretim verimliliğini ve ürün kalitesini artırmak.
Alüminyum çemberin özellikleri:
Alüminyum çember birçok pazara uygundur, tencere seti dahil, otomotiv ve aydınlatma endüstrileri, vesaire., iyi ürün özellikleri sayesinde:
- Düşük anizotropi, derin çekmeyi kolaylaştıran
- Güçlü mekanik özellikler
- Yüksek ve homojen ısı yayılımı
- Emaye edilebilme özelliği, PTFE kapsamındadır (veya diğerleri), anodize edilmiş
- İyi yansıtma
- Yüksek mukavemet/ağırlık oranı
- Dayanıklılık ve korozyona karşı direnç
Alüminyum Çemberler Süreci
Külçe/Ana Alaşımlar — Eritme Fırını – Tutma Fırını — DC. Teker — Döşeme —- kafa derisi — Sıcak Haddehane – Soğuk Haddehane – Delme – Tav Fırını — Son Muayene – Paketleme — Teslimat
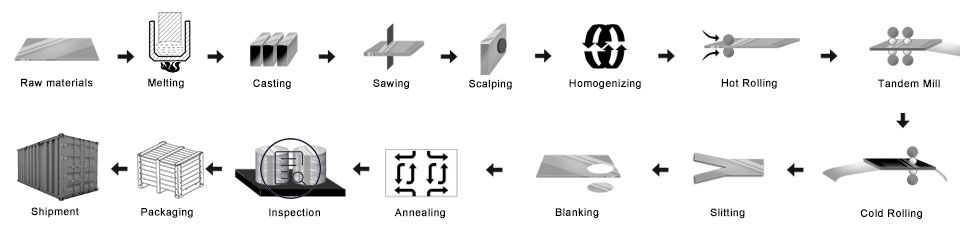
- Ana alaşımları hazırlayın
- Eritme fırını: alaşımları eritme fırınına koyun
- D.C. dökme alüminyum külçe: Anneyi külçe yapmak için
- Alüminyum külçeyi frezeleyin: yüzeyi ve yanları pürüzsüz hale getirmek için
- Isıtma fırını
- Sıcak haddehane: ana bobini yaptım
- Soğutma haddehanesi: ana bobin satın almak istediğiniz kalınlıkta yuvarlandı
- Delme işlemi: istediğin büyüklükte ol
- Tav fırını: öfkeyi değiştir
- Son muayene
- Ambalaj: Tahta sandık veya ahşap palet
- Teslimat
Kalite Kontrol
Güvence Üretimde aşağıdaki muayene yapılacaktır.
- A. ışın algılama—RT;
- B. ultrasonik test—UT;
- C. Manyetik Parçacık Testi-MT;
- D. Sızma testi-PT;
- e. girdap akımı kusur tespiti-ET
1) Yağ Lekesinden Kurtulun, Göçük, Dahil etme, çizikler, Lekelemek, Oksit Renk Değişikliği, Molalar, Korozyon, Rulo İşaretleri, Kir Çizgileri, ve kullanıma engel olacak diğer kusurlar.
2) Siyah çizgi olmayan yüzey, temiz kesim, periyodik leke, rulo baskı kusurları, diğer gko dahili Kontrol standartları gibi.
Alüminyum diskler ambalajı:
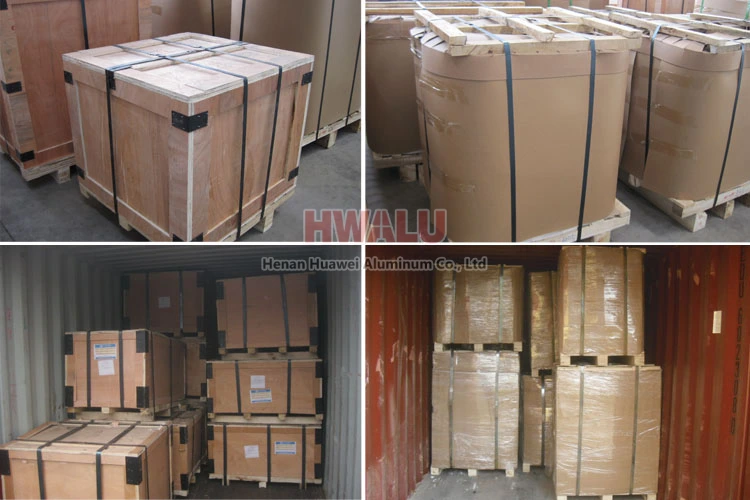
Alüminyum çemberler ihracat standartlarına göre paketlenebilir, kahverengi kağıt ve plastik film ile kaplama. Nihayet, Alüminyum Yuvarlak ahşap bir palet/tahta sandık üzerine sabitlenir.
- Kurutucuları alüminyum dairenin yanına koyun, ürünleri kuru ve temiz tutun.
- Temiz plastik kağıt kullanın, alüminyum daireyi paketleyin, iyi sızdırmazlık sağlayın.
- Yılan derisi kağıdını kullanın, Plastik kağıdın yüzeyini paketleyin, iyi sızdırmazlık sağlayın.
- Sonraki, paketlemenin iki yolu var: Tek yol ahşap palet ambalajıdır, yüzeyi paketleyen huysuz kağıdı kullanarak; Başka bir yol tahta sandık ambalajıdır, Yüzeyi paketleyen tahta sandık kullanarak.
- Nihayet, çelik kemeri ahşap kutunun yüzeyine yerleştirin, ahşap kutunun sağlamlığını ve güvenliğini korumak.
Henan Huawei Alüminyum'un alüminyum çemberi. ihracat standardını karşılamak. Müşterilerin ihtiyaçlarına göre plastik film ve kahverengi kağıt kaplanabilir. Dahası, Ürünleri teslimat sırasında hasardan korumak için tahta sandık veya ahşap palet benimsenmiştir. İki çeşit ambalaj var, hangisi duvara göz veya gökyüzüne göz. Müşteriler kolaylık sağlamak için bunlardan herhangi birini seçebilirler. Genel olarak konuşursak, var 2 Tonlarca tek pakette, ve yükleniyor 18-22 1×20′ konteynerde ton, Ve 20-24 1×40′ konteynerde ton.
Neden bizi seçmelisiniz??
Zamana ayak uydurabilmek için, HWALU rekabet gücünü artırmak için en son teknolojiye sahip ekipman ve teknikleri sunmaya devam ediyor. Her zaman merkez ve müşteri olarak kalite iş felsefesine bağlı kalın, dünyanın her yerine en kaliteli alüminyum disk daire serisi ürünlerini sunmak. Daha …