Sıcak Haddelenmiş Alüminyum Disklerdeki Merkezi Gözenekliliğin Nedenlerinin ve İyileştirme Önlemlerinin Analizi
Sıcak haddelenmiş alüminyum diskler, alüminyum işleme endüstrisi zincirinde kritik ara ürünlerdir, tencere gibi üst düzey alanlarda yaygın olarak kullanılır, elektrikli ev aletleri, otomobiller, ve havacılık. İç kaliteleri doğrudan mekanik özellikleri belirler, şekillendirilebilirlik, ve nihai ürünlerin servis ömrü. Merkez gözenekliliğiSıcak haddelenmiş alüminyum disklerdeki en yaygın iç kusurlardan biridir, iyi olarak tezahür etti, merkezi alanda dağınık gözenekler veya gevşek yapılar. Malzemenin yoğunluğunu önemli ölçüde azaltır, kuvvet, ve plastisite, ve damgalama gibi sonraki işlemlerde kolayca çatlak kaynağı haline gelebilir, çizim, ve kaynak, ürün reddi oranlarının ve üretim maliyetlerinin artmasına neden olur. Öyleyse, merkez gözenekliliğinin oluşum mekanizmasının sistematik bir analizi ve bilimsel iyileştirme önlemlerinin geliştirilmesi, ürün kalitesinin arttırılması ve işletmelerin pazar rekabet gücünün güçlendirilmesi için büyük mühendislik değeri taşır..

1. Sıcak Haddelenmiş Alüminyum Disklerde Merkez Gözenekliliğin Nedenlerinin Analizi
Merkez gözenekliliği, tüm üretim zinciri boyunca süreçlerin ve mikroyapısal evrimin birleşik etkilerinin sonucudur., içermek eritme/döküm, sıcak haddeleme, ve soğutma. Sebepleri aşağıdaki dört kategoride özetlenebilir::
1.1 Külçedeki Orijinal Kusurların Mirası ve Muhafazası
Sıcak haddelenmiş disklerin hammaddesi yarı sürekli döküm alüminyum külçelerdir. Külçe içindeki orijinal gözeneklilik birincil kaynaktır:
- Katılaşma Büzülmesi için Yetersiz Besleme
Alüminyum alaşımları katılaşma sırasında yaklaşık %6-7 oranında hacim daralmasına uğrar.. Külçenin merkezinin son katılaşması, halihazırda katılaşmış olan kabuk tarafından engelleniyorsa, dendritler arasındaki kalan sıvı izole edilir, ve büzülme boşlukları doldurulamaz, şekillendirme büzülme gözenekliliği—en baskın biçim.
- Gaz Gelişimi ve Tuzaklanma
Erimiş alüminyum Erime ve tutma sırasında hidrojeni kolayca emer. Katılaşma üzerine, Hidrojenin çözünürlüğü keskin bir şekilde düşüyor, ve aşırı doymuş hidrojen kabarcıklar halinde çöker. Kabarcıklar zamanla dışarı çıkamıyorsa ve dendritik ağ tarafından engelleniyorsa, gaz gözenekliliğiformlar, büzülme gözenekliliği ile birleştiğinde kusurları daha da kötüleştirir.
- Düzgün Olmayan Katılaşma Yapısı
Yarı sürekli döküm sırasında, külçe yüzeyi hızla soğurken merkez yavaşça soğur, bir yapı oluşturan “yüzeydeki ince taneler, ortada iri taneler var.” Merkezdeki iri taneler ve gelişmiş dendritler beslenmeyi ve gazın dışarı atılmasını engeller, ve düzensiz deformasyon nedeniyle sıcak haddeleme sırasında gözenekliliğin iyileşmesinde zorluğa yol açar.
- Kapanımların ve Ayrışmanın Etkileri
Kapsamalar (E.G., alümina) erimiş alüminyumda kabarcıklar için çekirdeklenme yerleri görevi görebilir ve eriyik akışını engelleyebilir. Ayrışma (E.G., çözünen zenginleştirme) merkezi bölgede yerel katılaşma davranışını değiştirir, gözeneklilik eğilimini daha da arttırmak.
1.2 Mantıksız Sıcak Haddeleme Proses Parametreleri
Sıcak haddeleme gözenekliliğin iyileştirilmesinde anahtar işlemdir. Uygun olmayan parametreler yalnızca orijinal kusurları ortadan kaldırmakla kalmaz, aynı zamanda yenilerini de tetikler.:
- Yetersiz Toplam Azaltma
Çok düşük toplam yuvarlanma azalması (tipik olarak <60%) merkezde yetersiz deformasyona neden olur, yetersiz metal akışı, ve orijinal gözenekli boşlukların sıkışıp iyileşmesini önler, doğrudan onların tutulmasına yol açar.
- Geçiş İndirimlerinin Dengesiz Dağılımı
Erken geçişlerde aşırı azalmalar ve daha sonra yetersiz azalmalar, veya yalnızca yüzeyde yoğunlaşan deformasyon, merkezin yeterli üç eksenli basınç stresi almasını önlemek; sonraki geçişlerdeki yetersiz azalmalar da gözenekliliğin iyileşmeden kalmasına neden olabilir.
- Yanlış Yuvarlanma Sıcaklığı Kontrolü
- Sıcaklık çok düşük: Alüminyum alaşımının plastisitesi azalır, deformasyon direnci artar, merkezdeki deformasyonu zorlaştırmak, zayıf iyileşme etkilerine ve iş parçasının sertleşmesine ve çatlamasına neden olma eğilimine yol açar.
- Sıcaklık çok yüksek: Tane irileşmesi meydana gelir, ve aşırı metal akışkanlığı “yanan” veya merkezde yapısal homojensizlik, gözenekliliğin onarımına zararlıdır.
- Makul Olmayan Yuvarlanma Hızı ve Yağlama
Aşırı yuvarlanma hızı deformasyon süresini kısaltır, merkezde yeterli akışın önlenmesi; yetersiz yağlama sürtünmeyi artırır, merkezden daha fazla yüzey deformasyonuna neden olur, ağırlaştırıcı deformasyon homojensizliği.

1.3 Soğutma ve Isıl İşlem Proseslerindeki Kusurlar
Haddeleme sonrası soğutma ve sonraki ısıl işlemler, yapının iyileşmiş durumunu ve stabilitesini doğrudan etkiler.:
- Düzgün Olmayan Soğutma Hızı
Aşırı soğutma (E.G., doğrudan su söndürme) merkez geride kalırken hızlı yüzey daralmasına neden olur, İyileşmiş gözenekleri yeniden açabilecek yüksek iç gerilimler yaratmak. Yavaş soğutma tane irileşmesine neden olabilir, yoğunluğun azaltılması.
- Yetersiz Homojenizasyon Tavlaması
Sıcak haddelemeden önce külçenin homojenizasyon tavlaması, dendritik ayrışmayı ortadan kaldırmayı ve mikro yapısal bütünlüğü iyileştirmeyi amaçlar. Tavlama sıcaklığı çok düşükse veya bekletme süresi yetersizse, Denge dışı fazlar tamamen çözülmedi, ve orijinal gözeneklilik ve ayrışma, sıcak haddelenmiş disk tarafından miras alınır.
- Tavlama Sonrası Yanlış Soğutma
Hızlı soğutma iç gerilimler oluşturur ve atomik difüzyon için yetersiz zaman sağlar; aşırı yavaş soğutma tane irileşmesine neden olabilir.
1.4 Ekipman ve Operasyonel Faktörler
Ekipman hassasiyeti ve operasyonel standardizasyon gözeneklilik kontrolünü dolaylı olarak etkiler:
- Yetersiz Değirmen Rijitliği
Haddehane tezgahının düşük sertliği, haddeleme sırasında önemli elastik deformasyona yol açar, düzensiz döşeme kalınlığına ve merkezde yetersiz deformasyona neden olur.
- Döşemenin Düzensiz Isınması
Yeniden ısıtma fırınındaki sıcaklık kontrolü sapmaları veya uygunsuz levha yerleşimi, külçe kesiti boyunca sıcaklık gradyanlarına neden olur, haddeleme sırasında düzensiz deformasyona neden olur.
- Standartlaştırılmamış Operasyonlar
Haddeleme sırasında kütüğün gezinmesi gibi sorunlar, Geçişler arasında aşırı sıcaklık kaybı, veya yağlayıcının eşit olmayan şekilde uygulanması deformasyonun düzensizliğini şiddetlendirebilir, gözenekliliğin iyileştirilmesini etkileyen.
2. Sıcak Haddelenmiş Alüminyum Disklerde Merkez Gözenekliliğine İlişkin Sistematik İyileştirme Önlemleri
Kapsamlı bir iyileştirme planı gerekli, itibaren tüm süreci ele alıyor eritme/döküm kaynağı, sıcak haddeleme proses optimizasyonu, soğutma/ısıl işlem iyileştirmesi, ekipman ve yönetime.
2.1 Eritme ve Döküm Aşaması: Orijinal Külçe Porozitesinin Kaynakta Azaltılması
Temel amaç, eriyik temizliğini iyileştirin, katılaşma sürecini optimize edin, ve besleme ve gaz gidermeyi geliştirin.
2.1.1 Eriyik Rafinasyon Prosesini Optimize Edin
- Gelişmiş Gaz Giderme: Kullanmak döner inert gaz (Ar/N₂) enjeksiyonlu gaz giderme, zamanı kontrol etmek (15-25 dk.), rotor hızı (200-300 devir/dakika), ve gaz akışı (0.5-1.0 m³/saat) Hidrojen içeriğinin azaltılmasını sağlamak için altında 0.12 mL/100g. Etkili gaz giderme maddeleri ekleyin (E.G., heksakloroetan) gerekirse.
- Sıkı Cüruf Giderme ve Filtrasyon: Erimenin yerleşmesine izin verin ≥30 dakikaeritildikten sonra; kullanmak seramik köpük filtreler (30-50 ÜFE) veya metalik olmayan kalıntıları gidermek için derin yatak filtrasyonu.
- Kontrol Eritme ve Tutma Parametreleri: Erime sıcaklığı: 720-750°C; Tutma süresi: ≤2 saat; Boyunca akı kapağı veya inert gaz koruması kullanın.
2.1.2 Döküm İşlemini Optimize Edin
- Döküm Sıcaklığını ve Hızını Kontrol Edin: Döküm sıcaklığı: 50-80° Liquidus'un üstünde; Döküm hızını külçe boyutuna göre ayarlayın (daha büyük külçeler için daha yavaş).
- Soğutma Sistemini Optimize Edin: Evlat edinmek düzgün soğutma teknolojisiyüzey ve merkez arasındaki soğuma hızı farkını en aza indirmek için. Büyük külçeler için, bölümlü soğutmakullanılabilir.
- Besleme Tasarımını Geliştirin: Kullanmak yalıtım veya ekzotermik yükselticiler, prensibini takip ederek “yönlü katılaşma”. Elektromanyetik karıştırmaDendritleri parçalamak ve eriyik akışını teşvik etmek için kullanılabilir.
- Tahıl Rafinerleri Ekle: Eklemek Al-Ti-B veya Al-Ti-C rafinerileri, Ti içeriğini kontrol etmek 0.05-0.25%.
2.1.3 Mükemmel Külçe Homojenizasyon Tavlaması
- Tavlama Sıcaklığı: 0.9-0.95 katılaşma sıcaklığının (E.G., ~580-600°C için 1050 alaşım).
- Tutma Süresi: 4-8 H (külçe boyutuna ve alaşım tipine bağlı olarak).
- Soğutma Yöntemi: Fırın soğutma veya hava soğutmatavlama sonrasında.
Masa 1: Eritme ve Döküm Sürecinde Temel Kontrol Noktaları
| Kontrol Alanı |
Anahtar Parametre |
Hedef / Kontrol Aralığı |
| Eriyik Rafinasyonu |
Erime Sıcaklığı |
720-750°C |
|
Gazdan Arındırma Sonrası H₂ İçeriği |
≤0,12 mL/100g |
|
Yerleşme Zamanı |
≥30 dakika |
|
Filtrasyon Hassasiyeti |
30-50 ppi Seramik Filtre |
| Döküm Süreci |
Döküm Sıcaklığı |
Sıvı Sıcaklığı. + (50-80°C) |
|
Tahıl Arındırıcı (İle ilgili) |
0.05-0.25% |
|
Soğutma Kontrolü |
Üniforma Soğutma, Büyük Külçeler için Segmentlere Ayrılmış |
|
Besleme Önlemleri |
Yalıtım/Ekzotermik Yükselticiler, EMS |
| Homojenizasyon |
Tavlama Sıcaklığı |
0.9-0.95 x Katılaşma Sıcaklığı. |
|
Tutma Süresi |
4-8 saat |
|
Soğutma Yöntemi |
Fırın Soğutma / Hava Soğutmalı |
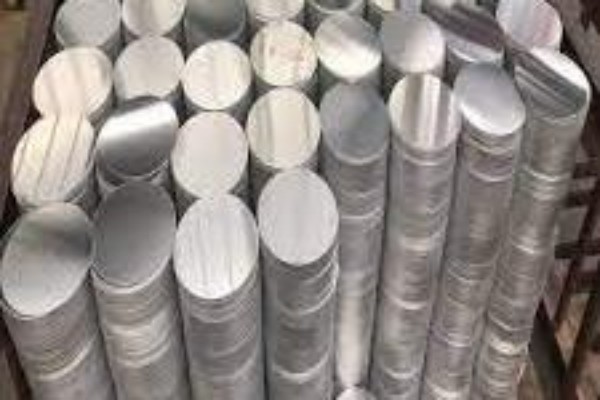 1060 alüminyum gofret geri dönüşümü
2.2 Sıcak Haddeleme Aşaması: Etkili Gözenek İyileştirmesi için Sürecin Optimize Edilmesi
Çekirdek, makul bir azaltma yoluyla merkeze yeterli üç eksenli basınç gerilimi uygulamaktır., sıcaklık, ve hız kontrolü.
2.2.1 Azaltma Oranının Rasyonel Dağılımı
- Toplam Azaltma: Emin olmak ≥70% (E.G., 200 mm külçeden ≤60 mm diske kadar). 7XXX serisi alaşımlar için, ≥75%tavsiye edilir.
- Geçiş Azaltma Optimizasyonu: ilkesini benimseyin “başlangıçta küçük, ortadaki büyük, sonunda istikrarlı“:
- İlk Geçişler: 10–�, yüzeydeki kaba taneleri kırmak ve direnci azaltmak için.
- Orta Paslar: 20–0, merkeze güçlü deformasyon uygulamak, iyileşmeyi teşvik etmek.
- Son Geçişler: 5–�, boyutsal doğruluğu ve yüzey kalitesini kontrol etmek için.
- Yüksek İndirgeme Haddeleme: Ekipmanın merkezdeki hidrostatik basıncı artırmaya izin verdiği yerlerde tek geçişli azaltmayı artırın.
2.2.2 Haddeleme Sıcaklığının Hassas Kontrolü
- İlk Haddeleme Sıcaklığı: 450–500°C (alaşım başına ayarlanmış, E.G., 460–480°C 3XXX serisi için).
- Bitirme Haddeleme Sıcaklığı: 300–350°Cişin sertleşmesini önlemek için (çok düşük) veya tane irileşmesi (çok yüksek). Düzgün kesit sıcaklığını korumak için geçişler arasında yeniden ısıtma gereklidir.
2.2.3 Haddeleme Hızını ve Yağlamayı Optimize Edin
- Yuvarlanma Hızı Stratejisi: “Isırma için düşük hız, haddeleme için orta hız, teslimat için yüksek hız”.
- Yağlama: Kullanmak verimli sıcak haddeleme yağlarıSürtünmeyi azaltmak ve düzgün deformasyon sağlamak için eşit şekilde püskürtülür.
Masa 2: Çekirdek Sıcak Haddeleme Proses Parametrelerinin Optimizasyonu
| Proses Parametresi |
Önerilen Kontrol Aralığı / Strateji |
Temel Hedef |
| Toplam Azaltma |
≥70% (7XXX serisi için ≥u önerilir) |
Merkezde yeterli deformasyon olduğundan emin olun |
| Geçiş Azaltma Dağıtımı |
İlk: 10-15%
Orta: 20-30%
Final: 5-10% |
Takip etmek “Başlangıçta Küçük, Ortadaki Büyük, Sonunda Kararlı” |
| İlk Haddeleme Sıcaklığı. |
450-500°C (alaşıma bağımlı) |
Malzemenin optimum plastisite aralığında olduğundan emin olun |
| Bitirme Haddeleme Sıcaklığı. |
300-350°C |
İş parçası sertleşmesini ve tane irileşmesini önleyin |
| Yuvarlanma Hızı Stratejisi |
Düşük kapanış, Orta haddeleme, Yüksek teslimat |
Yeterli deformasyon ve üretim ritmi sağlayın |
| Yağlama |
Verimli sıcak haddeleme yağı kullanın, eşit şekilde püskürtün |
Sürtünmeyi azaltın, düzgün deformasyonu teşvik etmek |
2.3 Soğutma ve Isıl İşlem: Yapının Stabilizasyonu, Porozite Tekrarının Önlenmesi
2.3.1 Haddeleme Sonrası Soğutma Hızını Kontrol Edin
- Evlat edinmek yavaş ve düzgün soğutma (hava soğutma veya istifleme), iyileşmiş gözenekleri yeniden açabilecek termal stresi en aza indirmek için doğrudan su/söndürme soğutmasından kaçınmak.
2.3.2 Mükemmel Sonraki Isıl İşlem
- Tavlama (E.G., 350-4003XXX serisi için) Stresi azaltmak için gerektiğinde uygulanabilir, yapıyı stabilize etmek, ve kalan gözenekliliği daha da iyileştirin. Tavlamadan sonra yavaşça soğutun.
2.4 Ekipman ve Yönetim: Kararlı Süreç Yürütülmesinin Sağlanması
- Ekipman Bakımı & Yükseltmeler: Değirmenleri düzenli olarak denetleyin, fırınlar, soğutma sistemleri. Yüksek hassasiyetli frezelere yükseltme, gerekirse akıllı fırınlar.
- Standartlaştırılmış Operasyonlar & Süreç İzleme: SOP'lar geliştirin. Çevrimiçi denetimi uygulayın (E.G., ultrasonik test) gerçek zamanlı dahili kalite izleme için.
- Personel Eğitimi & Kalite Kontrol: Operatör eğitimini geliştirin. Tam proses kalitesinde bir numune alma sistemi kurun.
3. İyileştirme Etkinliğinin ve Kalite Kontrolünün Doğrulanması
İyileştirme tedbirlerinin etkinliğini sağlamak için bilimsel bir kalite kontrol ve doğrulama sistemi kurmak:
- Makroyapısal İnceleme
Bölüm, aşındırmak, ve merkezi alanı gözlemleyin. Gözeneklilik seviyesini ulusal standartlara göre derecelendirin (E.G., GB/T 3246.1), hedefleme Seviye 1 veya daha düşük.
- Ultrasonik Test (UT)
Rol yapmak 100% Standartları aşan hiçbir kusur olmadığından emin olmak için ultrasonik muayene.
- Mekanik Özellik Testi
Çekme mukavemetini test edin, akma dayanımı, ve iyileşmeyi doğrulamak için uzama.
- Proses Parametresi İzlenebilirliği
Her parti için temel parametreleri izlemek üzere bir üretim parametresi veri tabanı oluşturun, sürekli süreç optimizasyonunu mümkün kılmak.
Masa 3: Merkez Gözenekliliği için Kalite Kontrol Yöntemleri ve Standartları
| Muayene Öğesi |
Yöntem |
Değerlendirme Standardı / Kontrol Hedefi |
| İç Kusurlar |
Ultrasonik Test (UT) |
100% denetleme, reddedilebilir kusur yok (dahili standart başına) |
| Makro yapı |
Bölümleme, Makroetch Gözlemi |
Gözeneklilik derecesi ≤ Sınıf 1 (referans. GB/T 3246.1) |
| Mekanik Özellikler |
Oda Sıcaklığında Çekme Testi |
İlgili sınıf için ulusal standardı karşılayın veya aşın |
| Süreç İzleme |
Kayıt & Temel Proses Parametrelerinin Takibi |
Veritabanı oluştur, Parametrelerin sabit ve pencere dahilinde olduğundan emin olun |
4. Çözüm
Sıcak haddelenmiş alüminyum disklerde merkez gözenekliliğinin iyileştirilmesi, üç temel hususa odaklanan sistematik bir projedir:
- Külçe Kaynağındaki Kontrol Kusurları: Eriyik rafinasyonunu güçlendirin, katılaşmayı ve beslemeyi optimize edin, mükemmel homojenizasyon tavlaması.
- Sıcak Haddeleme Prosesinin Çekirdek Optimizasyonu: Yeterli toplam azalmanın sağlanması (≥70%), Geçişleri rasyonel bir şekilde dağıtın, ve sıcaklığı ve hızı hassas bir şekilde kontrol edin.
- Sonraki Soğutmada Yapıyı Stabilize Edin: Düzgün yavaş soğutma kullanın, iç gerilimleri ve yapısal kusurları önlemek için uygun ısıl işlemle birleştirilmiştir.
İşletmeler kendi ekipmanlarına göre özelleştirilmiş süreç planları geliştirmelidir, alaşım türleri, ve ürün özellikleri. Sürekli denetim yoluyla, optimizasyon, ve tam süreç ceza yönetimi, merkez gözenekliliği sorunu temelden çözülebilir, yüksek kalitede üretim yapılmasını sağlayan, Alt endüstrilerin giderek daha sıkı hale gelen kalite gereksinimlerini karşılamak için son derece dayanıklı sıcak haddelenmiş alüminyum diskler.