Analyse van oorzaken en verbeteringsmaatregelen voor centrale porositeit in warmgewalste aluminium schijven
Warmgewalste aluminium schijven zijn cruciale tussenproducten in de keten van de aluminiumverwerkende industrie, veel gebruikt in high-end velden zoals kookgerei, elektrische apparaten, auto's, en ruimtevaart. Hun interne kwaliteit bepaalt rechtstreeks de mechanische eigenschappen, vervormbaarheid, en levensduur van de eindproducten. Porositeit in het midden is een van de meest voorkomende interne defecten bij warmgewalste aluminium schijven, als prima gemanifesteerd, verspreide poriën of losse structuren in het centrale gebied. Het vermindert de dichtheid van het materiaal aanzienlijk, kracht, en plasticiteit, en kan gemakkelijk een bron van scheuren worden bij daaropvolgende processen zoals stampen, tekening, en lassen, wat leidt tot hogere productafkeuringspercentages en hogere productiekosten. Daarom, een systematische analyse van het vormingsmechanisme van centrumporositeit en de ontwikkeling van wetenschappelijke verbeteringsmaatregelen zijn van grote technische waarde voor het verbeteren van de productkwaliteit en het versterken van het marktconcurrentievermogen van ondernemingen.

1. Analyse van de oorzaken van middenporositeit in warmgewalste aluminium schijven
Centrumporositeit is het resultaat van de gecombineerde effecten van processen en microstructurele evolutie gedurende de gehele productieketen, inbegrepen smelten/gieten, hete rollen, en koeling. De oorzaken ervan kunnen worden samengevat in de volgende vier categorieën:
1.1 Overerving en behoud van oorspronkelijke gebreken in de staaf
De grondstof voor warmgewalste schijven zijn semi-continu gegoten aluminium blokken. De oorspronkelijke porositeit in de staaf is de voornaamste bron:
- Onvoldoende voeding voor stollingskrimp
Aluminiumlegeringen ondergaan tijdens het stollen een volumecontractie van ongeveer 6% -7%. Als de uiteindelijke stolling van het midden van de staaf wordt belemmerd door de reeds gestolde schaal, de resterende vloeistof tussen de dendrieten raakt geïsoleerd, en de krimpholten kunnen niet worden gevuld, vormen krimpporositeit– de meest dominante vorm.
- Gasontwikkeling en insluiting
Gesmolten aluminium absorbeert gemakkelijk waterstof tijdens het smelten en vasthouden. Bij verharding, de oplosbaarheid van waterstof neemt sterk af, en oververzadigde waterstof slaat neer als bellen. Als bellen niet op tijd naar buiten kunnen zweven en worden geblokkeerd door het dendritische netwerk, gasporositeitformulieren, verergering van defecten in combinatie met krimpporositeit.
- Niet-uniforme stollingsstructuur
Tijdens semi-continu gieten, het oppervlak van de staaf koelt snel af, terwijl het midden langzaam afkoelt, het vormen van een structuur van “fijne korrels op het oppervlak, grove korrels in het midden.” De grove korrels en ontwikkelde dendrieten in het midden belemmeren de toevoer en gasafvoer, en leiden tot moeilijkheden bij het genezen van de porositeit tijdens warmwalsen als gevolg van ongelijkmatige vervorming.
- Effecten van inclusie en segregatie
Insluitsels (bijv., aluminiumoxide) in het gesmolten aluminium kunnen fungeren als kiemplaatsen voor bellen en de smeltstroom belemmeren. Segregatie (bijv., verrijking van opgeloste stoffen) in de centrale regio verandert het lokale stollingsgedrag, waardoor de neiging tot porositeit verder toeneemt.
1.2 Onredelijke warmwalsprocesparameters
Heetwalsen is het belangrijkste proces voor het genezen van porositeit. Onjuiste parameters kunnen niet alleen de oorspronkelijke defecten niet elimineren, maar ook nieuwe defecten veroorzaken:
- Onvoldoende totale reductie
Een totale rolreductie die te laag is (typisch <60%) resulteert in onvoldoende vervorming in het midden, onvoldoende metaalstroom, en voorkomt dat de oorspronkelijke poreuze holtes worden verdicht en genezen, die rechtstreeks tot hun behoud leiden.
- Onevenwichtige verdeling van paskortingen
Overmatige reducties in vroege passen en onvoldoende later, of vervorming die alleen op het oppervlak is geconcentreerd, voorkomen dat het centrum voldoende triaxiale drukspanning ontvangt; onvoldoende reducties in latere passages kunnen de porositeit ook ongenezen laten.
- Onjuiste controle van de walstemperatuur
- Temperatuur te laag: De plasticiteit van aluminiumlegeringen neemt af, de vervormingsweerstand neemt toe, waardoor vervorming in het midden moeilijk wordt, wat leidt tot slechte genezingseffecten en de neiging om verharding en barsten van het werk te veroorzaken.
- Temperatuur te hoog: Er treedt vergroving van het graan op, en overmatige metaalvloeibaarheid kan leiden tot “branden” of structurele inhomogeniteit in het centrum, wat schadelijk is voor het herstel van de porositeit.
- Onredelijke rolsnelheid en smering
Een te hoge rolsnelheid verkort de vervormingstijd, waardoor voldoende doorstroming in het centrum wordt voorkomen; onvoldoende smering verhoogt de wrijving, waardoor een grotere oppervlaktevervorming ontstaat dan het midden, verergerende inhomogeniteit van de vervorming.

1.3 Defecten in koel- en warmtebehandelingsprocessen
Koeling na het walsen en daaropvolgende warmtebehandelingen hebben rechtstreeks invloed op de genezen toestand en stabiliteit van de constructie:
- Niet-uniforme koelsnelheid
Overmatige koeling (bijv., directe waterafkoeling) veroorzaakt een snelle samentrekking van het oppervlak terwijl het centrum achterblijft, het genereren van hoge interne spanningen die genezen poriën kunnen heropenen. Langzame afkoeling kan leiden tot verruwing van het graan, verminderen van de dichtheid.
- Onvoldoende homogenisatie-gloeien
Homogenisatie-gloeien van de staaf vóór heet walsen heeft tot doel dendritische segregatie te elimineren en de microstructurele uniformiteit te verbeteren. Als de gloeitemperatuur te laag is of de houdtijd onvoldoende is, niet-evenwichtsfasen worden niet volledig opgelost, en de oorspronkelijke porositeit en segregatie worden geërfd door de warmgewalste schijf.
- Onjuiste koeling na het gloeien
Snelle afkoeling genereert interne spanningen en biedt onvoldoende tijd voor atomaire diffusie; te langzame koeling kan vergroving van het graan veroorzaken.
1.4 Apparatuur en operationele factoren
De precisie van de apparatuur en de operationele standaardisatie hebben indirect invloed op de porositeitscontrole:
- Onvoldoende stijfheid van de molen
De lage stijfheid van het walsstel leidt tot aanzienlijke elastische vervorming tijdens het walsen, resulterend in een ongelijkmatige plaatdikte en onvoldoende vervorming in het midden.
- Ongelijkmatige verwarming van de plaat
Afwijkingen in de temperatuurregeling in de herverhittingsoven of een onjuiste plaatsing van de plaat veroorzaken temperatuurgradiënten over de dwarsdoorsnede van de staaf, wat leidt tot ongelijkmatige vervorming tijdens het walsen.
- Niet-gestandaardiseerde bewerkingen
Problemen zoals het ronddwalen van de plaat tijdens het walsen, overmatig temperatuurverlies tussen passages, of een ongelijkmatige toepassing van smeermiddel kan de niet-uniformiteit van de vervorming verergeren, die de verbetering van de porositeit beïnvloeden.
2. Systematische verbeteringsmaatregelen voor de middenporositeit van warmgewalste aluminium schijven
Er is een uitgebreid verbeterplan nodig, vanaf het aanpakken van het gehele proces smelt/gietbron, optimalisatie van het warmwalsproces, verbetering van de koeling/warmtebehandeling, tot apparatuur en beheer.
2.1 Smelt- en gietfase: Vermindering van de porositeit van de originele ingots bij de bron
Het kerndoel is om verbeter de reinheid van de smelt, optimaliseer het stollingsproces, en verbeter het voeden en ontgassen.
2.1.1 Optimaliseer het smeltraffinageproces
- Verbeterde ontgassing: Gebruik roterend inert gas (Ar/N₂) injectie ontgassing, tijd beheersen (15-25 min), rotorsnelheid (200-300 toerental), en gasstroom (0.5-1.0 m³/u) om ervoor te zorgen dat het waterstofgehalte wordt verlaagd onderstaand 0.12 ml/100g. Voeg efficiënte ontgassers toe (bijv., hexachloorethaan) indien nodig.
- Strikte verwijdering en filtratie van schuim: Laat de smelt bezinken ≥30 minna het smelten; gebruik keramische schuimfilters (30-50 ppi) of diepbedfiltratie om niet-metalen insluitsels te verwijderen.
- Controle van de smelt- en houdparameters: Smelttemperatuur: 720-750℃; Tijd vasthouden: ≤2 uur; Gebruik overal een fluxafdekking of bescherming tegen inert gas.
2.1.2 Optimaliseer het gietproces
- Controle van de giettemperatuur en -snelheid: Giettemperatuur: 50-80℃ boven de liquidus; Pas de gietsnelheid aan op basis van de staafgrootte (langzamer voor grotere blokken).
- Optimaliseer het koelsysteem: Adopteren uniforme koeltechnologie om het verschil in koelsnelheid tussen oppervlak en midden te minimaliseren. Voor grote blokken, gesegmenteerde koelingkan worden gebruikt.
- Verbeter het voedingsontwerp: Gebruik isolerende of exotherme stijgbuizen, volgens het principe van “gerichte verharding”. Elektromagnetisch roeren kan worden gebruikt om dendrieten te fragmenteren en de smeltstroom te bevorderen.
- Voeg graanverfijners toe: Toevoegen Al-Ti-B- of Al-Ti-C-raffinaderijen, het controleren van Ti-inhoud 0.05-0.25%.
2.1.3 Perfecte homogenisatie van blokken
- Gloeitemperatuur: 0.9-0.95 van de solidustemperatuur (bijv., ~580-600℃ voor 1050 legering).
- Tijd vasthouden: 4-8 H (afhankelijk van de staafgrootte en het legeringstype).
- Koelmethode: Ovenkoeling of luchtkoelingna het uitharden.
Tafel 1: Belangrijke controlepunten in het smelt- en gietproces
| Controlegebied |
Sleutelparameter |
Doel / Controlebereik |
| Smeltraffinage |
Smelttemperatuur |
720-750℃ |
|
Na-ontgassing H₂-inhoud |
≤0,12 ml/100 g |
|
Tijd regelen |
≥30 minuten |
|
Filtratieprecisie |
30-50 ppi Keramisch filter |
| Gietproces |
Giettemperatuur |
Vloeistoftemp. + (50-80℃) |
|
Graanverfijner (Van) |
0.05-0.25% |
|
Koelregeling |
Uniforme koeling, Gesegmenteerd voor grote blokken |
|
Voedingsmaatregelen |
Isolerende/exotherme stijgbuizen, EMS |
| Homogenisatie |
Gloeitemperatuur |
0.9-0.95 x Solidus-temp. |
|
Tijd vasthouden |
4-8 uur |
|
Koelmethode |
Oven Koel / Luchtkoeling |
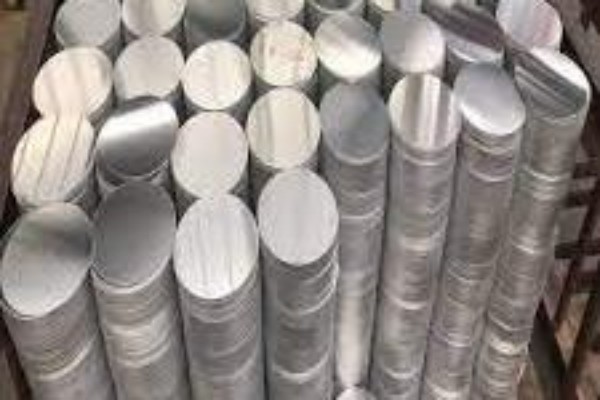 1060 recycling van aluminium wafels
2.2 Heetwalsstadium: Optimalisatie van het proces voor effectieve genezing van porositeiten
De kern moet voldoende triaxiale drukspanning op het midden uitoefenen door middel van een redelijke reductie, temperatuur, en snelheidscontrole.
2.2.1 Rationele verdeling van het reductiepercentage
- Totale reductie: Ervoor zorgen ≥70% (bijv., van 200 mm staaf tot ≤60 mm schijf). Voor legeringen uit de 7XXX-serie, ≥75%wordt aanbevolen.
- Optimalisatie van passreductie: Neem het principe over van “aanvankelijk klein, groot in het midden, stabiel op het einde“:
- Eerste passen: 10–15%, om grove korrels aan het oppervlak te breken en de weerstand te verminderen.
- Middelste passen: 20–30%, om sterke vervorming op het midden toe te passen, het bevorderen van genezing.
- Laatste passen: 5–10%, om de maatnauwkeurigheid en oppervlakteafwerking te controleren.
- Rollen met hoge reductie: Verhoog de single-pass-reductie waar apparatuur het mogelijk maakt de hydrostatische druk in het midden te vergroten.
2.2.2 Nauwkeurige controle van de walstemperatuur
- Initiële walstemperatuur: 450–500℃ (aangepast per legering, bijv., 460–480℃ voor 3XXX-serie).
- Afwerkingswalstemperatuur: 300–350℃om verharding van het werk te voorkomen (te laag) of korrelvergroving (te hoog). Opwarmen tussen de passages is nodig om een uniforme temperatuur in de dwarsdoorsnede te behouden.
2.2.3 Optimaliseer de rolsnelheid en smering
- Strategie voor rolsnelheid: “Lage snelheid om te bijten, gemiddelde snelheid voor rollen, hoge snelheid voor levering”.
- Smering: Gebruik efficiënte warmwalssmeermiddelen gelijkmatig gespoten om wrijving te verminderen en uniforme vervorming te garanderen.
Tafel 2: Optimalisatie van de kernparameters van het warmwalsproces
| Procesparameter |
Aanbevolen regelbereik / Strategie |
Kerndoelstelling |
| Totale reductie |
≥70% (≥75% aanbevolen voor 7XXX-serie) |
Zorg voor voldoende vervorming in het midden |
| Distributie van pasreductie |
Voorletter: 10-15%
Midden: 20-30%
Finale: 5-10% |
Volgen “Aanvankelijk klein, Groot in het midden, Stabiel aan het einde” |
| Initiële walstemperatuur. |
450-500℃ (legeringsafhankelijk) |
Zorg ervoor dat het materiaal zich in het optimale plasticiteitsbereik bevindt |
| Afwerking walstemp. |
300-350℃ |
Voorkom verharding van het werk en vergroving van de korrels |
| Strategie voor rolsnelheid |
Lage beet, Middelmatig rollend, Hoge levering |
Zorg voor voldoende vervorming en productieritme |
| Smering |
Gebruik efficiënt warmwalssmeermiddel, gelijkmatig spuiten |
Verminder wrijving, uniforme vervorming bevorderen |
2.3 Koeling en warmtebehandeling: Het stabiliseren van de structuur, Voorkomen van herhaling van porositeit
2.3.1 Controle van de koelsnelheid na het rollen
- Adopteren langzame en uniforme koeling (luchtkoeling of stapelen), het vermijden van directe water-/quenchkoeling om thermische stress te minimaliseren die genezen poriën zou kunnen heropenen.
2.3.2 Perfecte daaropvolgende warmtebehandeling
- Gloeien (bijv., 350-400℃ voor 3XXX-serie) kan indien nodig worden toegepast om stress te verlichten, stabiliseren van de structuur, en de resterende porositeit verder genezen. Na het uitgloeien langzaam afkoelen.
2.4 Apparatuur en beheer: Zorgen voor een stabiele procesuitvoering
- Onderhoud van apparatuur & Upgrades: Inspecteer molens regelmatig, ovens, koelsystemen. Upgrade naar uiterst nauwkeurige molens, intelligente ovens indien nodig.
- Gestandaardiseerde operaties & Procesbewaking: Ontwikkel SOP's. Online inspectie implementeren (bijv., ultrasoon testen) voor realtime interne kwaliteitsmonitoring.
- Personeelstraining & Kwaliteitscontrole: Verbeter de training van operators. Zet een kwaliteitsbemonsteringssysteem voor het volledige proces op.
3. Verificatie van de effectiviteit van verbeteringen en kwaliteitscontrole
Zet een wetenschappelijk kwaliteitsinspectie- en verificatiesysteem op om de effectiviteit van verbeteringsmaatregelen te garanderen:
- Macrostructureel onderzoek
Sectie, etsen, en observeer het centrale gebied. Beoordeel het porositeitsniveau volgens nationale normen (bijv., GB/T 3246.1), gericht Cijfer 1 of lager.
- Ultrasoon testen (UT)
Presteren 100% ultrasone inspectie om er zeker van te zijn dat er geen defecten zijn die de normen overschrijden.
- Testen van mechanische eigenschappen
Treksterkte testen, vloeigrens, en verlenging om verbetering te verifiëren.
- Traceerbaarheid van procesparameters
Zet een database met productieparameters op om de belangrijkste parameters voor elke batch te traceren, waardoor continue procesoptimalisatie mogelijk is.
Tafel 3: Kwaliteitsinspectiemethoden en -normen voor centrumporositeit
| Inspectie-item |
Methode |
Evaluatiestandaard / Controledoel |
| Interne defecten |
Ultrasoon testen (UT) |
100% inspectie, geen afkeurbare gebreken (per interne standaard) |
| Macrostructuur |
Secties, Macroetch-observatie |
Porositeitsgraad ≤ Kwaliteit 1 (ref. GB/T 3246.1) |
| Mechanische eigenschappen |
Trekproef bij kamertemperatuur |
Voldoen aan of overtreffen van de nationale norm voor overeenkomstige kwaliteit |
| Procesbewaking |
Opname & Tracering van belangrijke procesparameters |
Database opzetten, zorg ervoor dat de parameters stabiel zijn en binnen het venster vallen |
4. Conclusie
Het verbeteren van de middenporositeit van warmgewalste aluminium schijven is een systematisch project dat zich richt op drie belangrijke aspecten:
- Controlefouten bij de bron van de staaf: Versterk de smeltraffinage, optimaliseer de stolling en voeding, perfecte homogenisatie-gloeien.
- Kernoptimalisatie van het warmwalsproces: Zorg voor voldoende totale reductie (≥70%), verdeel de passen rationeel, en controleer nauwkeurig de temperatuur en snelheid.
- Stabiliseer de structuur bij daaropvolgende afkoeling: Gebruik uniforme langzame koeling, gecombineerd met de juiste warmtebehandeling om interne spanningen en structurele defecten te voorkomen.
Bedrijven moeten op maat gemaakte procesplannen ontwikkelen op basis van hun eigen apparatuur, legering soorten, en productspecificaties. Door voortdurende inspectie, optimalisatie, en volledig procesfijn beheer, het probleem van de centrumporositeit kan fundamenteel worden opgelost, waardoor de productie van hoge kwaliteit mogelijk wordt, zeer stabiele warmgewalste aluminium schijven om te voldoen aan de steeds strengere kwaliteitseisen van de downstream-industrieën.