Vermeidung von Blattversetzungen bei der Mehrblattlaminierung von 1070 Scheiben aus reinem Aluminium für Transformatorkerne: Optimales Führungsstift-Buchsenspiel-Design
1. Einführung: Anwendungshintergrund und Kernlaminierungsanforderungen von 1070 Scheiben aus reinem Aluminium für Transformatorkerne
Transformatorkerne sind Kernkomponenten für die Umwandlung elektrischer Energie, und ihre magnetische Permeabilität und ihr Verlust bestimmen direkt den Wirkungsgrad des Transformators. 1070 Scheiben aus reinem Aluminium für Transformatorkerne (Al-Gehalt ≥99,7 %) haben sich aufgrund ihrer hohen elektrischen Leitfähigkeit zu idealen Substraten für kleine und mittlere Transformatorkerne entwickelt (≥62 % IACS bei 20℃), geringer magnetischer Verlust (Hystereseverlust ≤0,3 W/kg bei 50 Hz), und ausgezeichnete Duktilität – besonders geeignet für Hochfrequenz, verlustarme Szenarien (z.B., Neue Energie-Fahrzeugtransformatoren).
Typischerweise, Solche Kerne übernehmen die “Stanzen und Laminieren mehrerer Blätter” Verfahren: Spulenmaterialien von 1070 Scheiben aus reinem Aluminium für Transformatorkerne (0.3mm dick) werden in Scheiben mit einem Durchmesser von 50–200 mm ausgestanzt, dann laminiert (10-50 Blätter pro Laminierung) um Kernsäulen oder Joche zu bilden. Der zentrale Qualitätsindikator ist hier Laminierungsfaktor ≥0,95 (erweiterte Anforderung von GB/T 13789-2022 Kaltgewalzte Siliziumstahlbleche für Transformatoren und Reaktoren; Laminierungsfaktor = tatsächliche Laminierungsdichte/theoretische Dichte, was die Festigkeit der Laminierung widerspiegelt).
In der industriellen Praxis, 35% Die Nichteinhaltung des Laminierungsfaktors ist darauf zurückzuführen Blattversetzung– d.h., Randversetzung zwischen benachbarten Bandscheiben >0.03mm. Dadurch entstehen Luftspalte im Inneren des Kerns, Erhöhung des magnetischen Widerstands um 15%-20% und Leerlaufverlust um 8%-12%. Der Ursache auf der Spur, Unkontrolliertes Spiel zwischen den Führungsstiften und den Buchsen der Schneidwerkzeuge ist der Hauptauslöser: Ein zu großes Spiel verringert die Führungsgenauigkeit, Dies führt beim Stanzen zu einer Fehlausrichtung zwischen Ober- und Unterwerkzeug; unzureichender Abstand, im Gegensatz dazu, führt zu Verschleiß und Verklemmen der Führungsstifte und Buchsen, Es entstehen Metallablagerungen, die die Positionierungsoberfläche verunreinigen. daher, basierend auf den Materialeigenschaften von 1070 Scheiben aus reinem Aluminium für Transformatorkerne und das 0,3-mm-Dünnblech-Stanzverfahren, Es ist notwendig, den angemessenen Spielbereich für Führungsstifte und Buchsen zu bestimmen, um eine Blattverschiebung an der Quelle zu vermeiden.

2. Grundlegende charakteristische Analyse von 1070 Scheiben aus reinem Aluminium für Transformatorkerne und Mehrblechlaminierung
(1) Material- und Dickeneigenschaften von 1070 Scheiben aus reinem Aluminium für Transformatorkerne (0.3mm)
- Einfluss mechanischer Eigenschaften auf die Stanzpositionierung: 1070 Scheiben aus reinem Aluminium für Transformatorkerne haben eine geringe Härte von nur HV25-30, ein Elastizitätsmodul E=70GPa, und eine Dehnung δ5≥35 %. Vor allem, die dünnen Bleche (0.3mm) neigen zu elastischen Verformungen aufgrund von Führungsabweichungen beim Stanzen, und diese Verformung ist irreversibel – sie führt direkt zu einer Kantenverschiebung während der Laminierung. Zum Beispiel, wenn das Spiel zwischen Führungsbolzen und Buchsen zu groß ist, die Stanzkraft (ca. 8–12 kN, abhängig vom Scheibendurchmesser) verschiebt die obere Matrize um 0,02 mm, Dies führt zu einer plastischen Verformung von 0,015 mm am Rand der Scheibe. Die während der Laminierung akkumulierte Versetzung wird dann 0,03 mm überschreiten.
- Oberflächenbeschaffenheit und Laminierhaftung: Zusätzlich, eine natürliche Oxidschicht (Al₂O₃) von 2-5 nm bildet sich leicht auf der Oberfläche von 1070 Scheiben aus reinem Aluminium für Transformatorkerne. Obwohl es die Isolierung nicht beeinträchtigt, es erhöht den Reibungswiderstand beim Laminieren. Wenn ein zu großer Abstand zwischen Führungsstiften und Buchsen Grate verursacht (>0.01mm) an den Scheibenrändern, Diese Grate beeinträchtigen die Haftung zusätzlich, Reduzierung des Laminierungsfaktors ab 0.96 nach unten 0.93.
(2) Kernanforderungen für die Mehrblattlaminierung (Laminierungsfaktor ≥0,95)
- Quantitative Definition des Laminierungsfaktors: Laminierfaktor K = (tatsächliche Laminierungsdicke/(Einzelblattdicke × Anzahl der laminierten Blätter)) × 100%. Für 20 Blätter von 1070 Scheiben aus reinem Aluminium für Transformatorkerne (0.3mm dick), die theoretische Laminierungsdicke = 6,0 mm. Wenn die tatsächliche Dicke 5,7 mm beträgt, K=95 %; wenn pro Blatt eine Versetzung von 0,03 mm vorliegt, die angesammelte Luxation von 20 Blätter = 0,6 mm, und die tatsächliche effektive Laminierungsdicke = 5,4 mm – was zu K = 90 % führt. (nicht konform).
- Zusammenhang zwischen Versetzung und Laminierungsfaktor: Finite-Elemente-Simulation (ABAQUS) Dies zeigt weiter, dass die Dislokation einer einzelnen Scheibe ≤0,02 mm beträgt, der Laminierungsfaktor von 20 Blätter ≥0,95; bei Luxation >0.02mm, K nimmt mit zunehmender Versetzung linear ab (Steigung -1,67 %/0,01 mm), wie in der Tabelle unten gezeigt:
| Luxation einer einzelnen Bandscheibe (mm) |
0.01 |
0.02 |
0.03 |
0.04 |
0.05 |
| Laminierungsfaktor von 20 Blätter (%) |
96.7 |
95.0 |
93.3 |
91.7 |
90.0 |
3. Mechanismus und quantitative Analyse des Einflusses des Spiels zwischen Führungsstift und Buchse auf die Blattversetzung
Die Führungsstifte und Buchsen von Stanzwerkzeugen sind Kernkomponenten, die die Ausrichtungsgenauigkeit zwischen Ober- und Unterwerkzeug gewährleisten. Ihre Freigabe (D) wird durch den Führungsstiftdurchmesser bestimmt (D) und Buchseninnendurchmesser (D), d.h., d=(D-d)/2. Sowohl ein übermäßiger als auch ein unzureichender Abstand führen zu einer Verschiebung des Blattes 1070 Scheiben aus reinem Aluminium für Transformatorkerne, mit spezifischen Mechanismen wie folgt:
(1) Zu großer Abstand (D>0.015mm): “Starre Luxation” Verursacht durch verlorene Führungsgenauigkeit
In erster Linie, Ein zu großes Spiel beeinträchtigt die Führungsgenauigkeit, führt dazu “starre Luxation.”
- Mechanisches Modell: Während des Ausblendens, Auf das Oberwerkzeug wirkt die Schnittkraft F (kN), Erzeugen einer Querkraft F_side = F×tanθ auf den Führungsstift (θ ist der Austastkantenwinkel, normalerweise 5°-8°). Für 1070 Scheiben aus reinem Aluminium für Transformatorkerne mit einem Durchmesser von 100mm, F≈10kN und θ=6°, sind F_side≈10×tan6°≈1,05kN.
- Verschiebungsberechnung: Führungsstifte bestehen typischerweise aus SUJ2 (Lagerstahl, E=206GPa). Für einen Führungsstift mit Durchmesser d=20mm und Länge L=150mm, nach der materialmechanischen Durchbiegungsformel:
Δ= F_Seite×L³/(3×E×I)
wobei I=πd⁴/64 (Trägheitsmoment). Ersetzen der Daten: Δ≈1,05×10³×(150)³/(3×206×10³×π×20⁴/64)≈0,008 mm.
Wenn das Führungsbolzen-Buchsen-Spiel δ=0,02 mm ist, die Gesamtverschiebung des Oberwerkzeugs = Δ+δ≈0,028 mm. Dies führt zu einer Kantenverschiebung des Stanzteils 1070 Scheiben aus reinem Aluminium für Transformatorkerne ungefähr 0,028 mm betragen, Daraus ergibt sich ein Laminierungsfaktor K≈93,8 % für 20 Blätter (nicht konform).

(2) Unzureichender Abstand (D<0.005mm): “Dynamische Luxation” Verursacht durch Verschleiß und Blockierung
Umgekehrt, Unzureichendes Spiel führt zu Verschleiß und Verklemmungen, führt dazu “dynamische Luxation.”
- Verschleißmechanismus: Führungsstifte und Buchsen haben eine H7/h6-Passform (Toleranzklasse). Wenn Freigabe <0.005mm, schlechte Schmierung (Beim Stanzen dieser Aluminiumbleche entstehen leicht Aluminiumspäne, die das Fett verunreinigen) führt dazu “trockene Reibung,” Dies kann zu Kratzern auf der Oberfläche des Führungsstifts führen (Tiefe >0.003mm).
- Luxationsleistung: Abgenutzte Führungsstifte und Buchsen sind sichtbar “Jammen-Springen” Verhalten: Bei der Abwärtsbewegung klemmt zuerst die Obermatrize, dann plötzlich losgelassen. Dies führt während des Stanzens zu einer sofortigen Ausrichtungsabweichung von 0,02–0,03 mm zwischen Ober- und Unterwerkzeug, und die Abweichung ist zufällig, was es schwierig macht, sie während der Laminierung zu korrigieren 1070 Scheiben aus reinem Aluminium für Transformatorkerne.
(3) Abzug eines angemessenen Abstandsbereichs: Schwellenwert basierend auf einem Laminierungsfaktor ≥0,95
Basierend auf den oben genannten dualen Mechanismen, Der angemessene Abstandsbereich muss ausgeglichen sein “Vermeidung einer starren Luxation” Und “Verhinderung einer dynamischen Luxation.” Speziell, es ist notwendig zu befriedigen “Gesamtverschiebung der oberen Matrize ≤0,02 mm” (Sicherstellung der Luxation eines einzelnen 1070 Scheibe aus reinem Aluminium für Transformatorkerne ≤0,02 mm und K≥0,95), d.h.:
Δ+δ≤0,02 mm
Gegeben ist Δ≈0,008mm (Durch die Schneidkraft verursachte Durchbiegung des Führungsstifts), δ≤0,012 mm.
In der Zwischenzeit, um Verschleiß durch unzureichendes Spiel zu vermeiden, bezogen auf GB/T 12444-2016 Die Komponenten – Führungsstifte, Der minimal zulässige Abstand für Führungsstifte und Buchsen beträgt 0,005 mm (für H7/h6 passend mit d=20mm, Führungsstifttoleranz h6=0/-0,013mm, Buchsentoleranz H7=+0,021/0mm, Mindestabstand = 0,005 mm).
Zusammenfassend, Der Abstand zwischen Führungsstiften und Buchsen sollte zwischen 0,005 und 0,012 mm liegen. Dieser Bereich gewährleistet die Luxation eines einzelnen 1070 Scheibe aus reinem Aluminium für Transformatorkerne ≤0,02 mm und Laminierungsfaktor ≥0,95.

4. Unterstützende technische Lösungen für die Abstandskontrolle (Sterben + Verfahren)
Die alleinige Kontrolle des Spiels zwischen Führungsstift und Buchse reicht nicht aus, um eine Blattverschiebung vollständig zu vermeiden 1070 Scheiben aus reinem Aluminium für Transformatorkerne. Es ist notwendig, die Optimierung der Werkzeugstruktur und die Anpassung der Prozessparameter zu einem integrierten Ergebnis zu kombinieren “Führen-Positionieren-Ausblenden” Steuerungssystem:
(1) Optimierung des Gesenkführungssystems
Zunächst einmal, Durch die Optimierung des Matrizenführungssystems wird der Grundstein für eine stabile Spaltkontrolle gelegt.
- Material und Genauigkeit der Führungsstifte und Buchsen:
-
- Führungsstifte: SUJ2 abgeschreckt (HRC58-62), Oberflächenrauheit Ra≤0,4μm, Zylindrizität ≤0,002 mm;
-
- Buchsen: SUJ2 abgeschreckt (HRC55-58), Innenlochrauheit Ra≤0,2μm, Koaxialität ≤0,003mm;
-
- Passungstoleranz: Die H7/h6-Passung sorgt für ein Anfangsspiel von 0,005 bis 0,012 mm, Anpassung an die Anforderungen an die Austastgenauigkeit von 1070 Scheiben aus reinem Aluminium für Transformatorkerne.
- Anzahl und Anordnung der Führungsstifte:
-
- Für 1070 Scheiben aus reinem Aluminium für Transformatorkerne mit Durchmessern von 50-200mm, zwei Führungsstifte (φ16-20mm) werden verwendet, symmetrisch außerhalb der Stanzkante angeordnet (Abstand vom Rand ≥15mm) um eine Beeinträchtigung der Führung durch die Stanzkraft zu vermeiden;
-
- “Hilfsführung” (z.B., Führungsstifte der Abstreifplatte) wird hinzugefügt, um die Ausrichtungsabweichung zwischen Ober- und Unterwerkzeug weiter auf 0,005 mm zu kontrollieren.
(2) Anpassung der Parameter des Blanking-Prozesses
Nächste, hinsichtlich der Prozessparameter, Die Anpassung der Blanking-Bedingungen an die Abstandskontrolle erhöht die Stabilität.
- Austastgeschwindigkeit: Kontrolliert bei 100-150 Hübe/min, um Vibrationen von Führungsstiften und Buchsen zu vermeiden, die durch Hochgeschwindigkeitsschneiden verursacht werden (wenn Schwingungsamplitude >0.003mm, der Clearance-Effekt wird verstärkt), Gewährleistung der Positionierungsstabilität von 1070 Scheiben aus reinem Aluminium für Transformatorkerne während des Ausblendens;
- Schmiermethode: “Sprühschmierung” wird übernommen (Schmierölmodell: ISO VG32, mit aluminiumspezifischen Verschleißschutzadditiven). Das Sprühen wird jeden Tag durchgeführt 500 Schneidhübe zur Reduzierung der Aluminiumspäne und des Führungsverschleißes, Schutz der Kantenqualität von 1070 Scheiben aus reinem Aluminium für Transformatorkerne;
- Positionierung der Laminierung: Nach dem Ausblenden, “Vakuumsauger + Positionierungsstifte” Es wird eine Doppelpositionierung verwendet. Die Positionierungsstifte haben einen Durchmesser von φ3-5mm, und der Abstand mit den vorgestanzten Löchern von 1070 Scheiben aus reinem Aluminium für Transformatorkerne ≤0,01 mm, um die axiale Ausrichtung beim Laminieren mehrerer Blätter sicherzustellen.
(3) Abstandsüberwachung und Wartung
Über die Ersteinrichtung hinaus, Kontinuierliche Überwachung und Wartung sind ebenso wichtig für die Aufrechterhaltung der Räumungsleistung.
- Online-Überwachung: Ein Laser-Wegsensor (Genauigkeit 0,001 mm) wird außerhalb der Buchse installiert, um den Rundlauf des Führungsstifts in Echtzeit zu überwachen. Beim Auslaufen >0.008mm (weist auf ein zu großes Spiel hin), Die Maschine stoppt automatisch, um eine Massenproduktion nicht konformer Produkte zu vermeiden 1070 Scheiben aus reinem Aluminium für Transformatorkerne;
- Regelmäßige Wartung: Nach dem Ausblenden 100,000 1070 Scheiben aus reinem Aluminium für Transformatorkerne, Die Führungsstifte und Buchsen sind demontiert, und das Spiel wird mit einem Mikrometer gemessen. Wenn Freigabe >0.015mm, Die Buchse wird ersetzt (Führungsstifte weisen in der Regel einen minimalen Verschleiß auf und können wiederverwendet werden).
5. Industrielle Verifizierung und Fallanalyse
(1) Laborverifizierung (Testdaten eines Transformatorkernherstellers)
Zur experimentellen Validierung des abgeleiteten Clearance-Bereichs, Labortests wurden mit standardisierten Proben durchgeführt.
Nehmen “φ120mm×0,3mm 1070 Scheiben aus reinem Aluminium für Transformatorkerne, 20-Blattlaminierung” als Testobjekt, Es wurden unterschiedliche Führungsstift-Buchsen-Abstände eingestellt, um den Laminierungsfaktor und die Versetzung zu testen:
| Spiel zwischen Führungsstift und Buchse (mm) |
Luxation einer einzelnen Bandscheibe (mm) |
Laminierungsfaktor von 20 Blätter (%) |
Leerlaufverlust des Kerns (W/kg, 50Hz) |
| 0.003 (Unzureichend) |
0.025 (zufällig) |
92.5 |
1.25 |
| 0.008 (Vernünftig) |
0.012 |
96.3 |
1.02 |
| 0.012 (Obergrenze des Angemessenen) |
0.020 |
95.0 |
1.05 |
| 0.018 (Übermäßig) |
0.035 |
91.7 |
1.32 |
Abschluss: Wenn der Abstand zwischen 0,005 und 0,012 mm liegt, der Laminierungsfaktor von 1070 Scheiben aus reinem Aluminium für Transformatorkerne ≥95 % und Leerlaufverlust ≤1,05 W/kg, gemäß GB/T 6451-2015 Technische Parameter und Anforderungen für Öl-Leistungstransformatoren.
(2) Industrieller Anwendungsfall (Ein neues Energiefahrzeug-montiertes Transformatorprojekt)
Für eine praktische Veranschaulichung dieser Erkenntnisse in industriellen Umgebungen, Es wird eine Fallstudie eines neuen Energietransformatorprojekts für Fahrzeuge vorgestellt.
Bei der Produktion von fahrzeugmontierten Transformatorkernen eines Automobilherstellers, anfängliches unkontrolliertes Spiel zwischen Führungsbolzen und Buchse (0.02-0.025mm) ergab einen Laminierungsfaktor von nur 92%-93% für 1070 Scheiben aus reinem Aluminium für Transformatorkerne Und 30% übermäßiger Kernverlust. Nach Übernahme der Lösungen in diesem Dokument:
- Führungsbolzen und Buchsen mit H7/h6-Passung wurden ersetzt, Kontrollspiel innerhalb von 0,008–0,010 mm;
- Hilfsführung und Vakuumpositionierung wurden hinzugefügt;
- Es wurde eine Online-Abfertigungsüberwachung implementiert.
Nach der Optimierung, der Laminierungsfaktor von 1070 Scheiben aus reinem Aluminium für Transformatorkerne stabilisiert bei 95.5%-96.2%, und der Kernverlust sank auf 1,03 W/kg – was den verlustarmen Anforderungen von Fahrzeugtransformatoren entspricht. Die Produktqualifizierungsrate stieg von 75% Zu 99%.

6. Schlussfolgerungen und Ausblick
(1) Kernschlussfolgerungen
Zusammenfassung der wichtigsten Erkenntnisse, zum Stanzen und Laminieren mehrerer Blätter 1070 Scheiben aus reinem Aluminium für Transformatorkerne (0.3mm dick) mit einem Laminierungsfaktor ≥0,95, Der Abstand zwischen den Führungsstiften und den Buchsen der Schneidwerkzeuge muss streng kontrolliert werden 0.005-0.012mm. Dieser Bereich vermeidet starre Versetzungen, die durch übermäßiges Spiel verursacht werden (Verschiebung des Oberwerkzeugs >0.02mm) und dynamische Versetzung aufgrund unzureichenden Spiels (Verschleiß und Blockierung), Gewährleistung der Verschiebung einer einzelnen Scheibe ≤0,02 mm und eines konformen Laminierungsfaktors.
(2) Zukünftige Entwicklungsrichtungen
Wir blicken voraus auf zukünftige Fortschritte, Drei Schwerpunktbereiche kristallisieren sich heraus, um die Leistung weiter zu verbessern:
- Intelligente Leitsysteme: Integrieren Sie KI-Algorithmen und piezoelektrische Sensoren, um das Spiel von Führungsstiften und Buchsen in Echtzeit anzupassen (z.B., Verschleißausgleich durch Wärmeausdehnung), Realisierung einer Optimierung des dynamischen Abstands und einer weiteren Verbesserung der Laminiergenauigkeit von 1070 rein Aluminiumscheiben für Transformatorkerne;
- Lückenlose Führungstechnologie: Entwickeln “Magnetschwebeführung” (Berührungslose Passung von Führungsstiften und Buchsen durch elektromagnetische Kraft) um den Einfluss des Spiels auf die Führungsgenauigkeit vollständig zu eliminieren, Anpassung an höhere Präzisionsschneideanforderungen von 1070 Scheiben aus reinem Aluminium für Transformatorkerne;
- Materialmodifikation: Beschichten Sie die Oberfläche 1070 Scheiben aus reinem Aluminium für Transformatorkerne mit einer 0,5–1 μm dicken TiN-Schicht zur Erhöhung der Oberflächenhärte (HV300-400), Reduzierung von Stanzgraten und Laminierungsreibung, und eine weitere Erweiterung des Toleranzbereichs der Spaltkontrolle.
(3) Grundprinzip
Letztlich, Das dieser Arbeit zugrunde liegende Kernprinzip ist das Stanzen und Laminieren mehrerer dünner Blätter 1070 Scheiben aus reinem Aluminium für Transformatorkerne muss sich auf die Synergie konzentrieren “Leitgenauigkeit-Materialeigenschaften-Laminierungsanforderungen”. Die Kontrolle des Führungsbolzen-Buchsen-Spiels ist die Grundlage, Es muss jedoch mit der Struktur- und Prozessoptimierung der Matrize kombiniert werden, um eine effiziente Leistung zu erzielen, Verlustarme Herstellung von Transformatorkernen.
Eigenschaften des Aluminiumkreises:
Aluminiumkreis ist für viele Märkte geeignet, inklusive Kochgeschirr, Automobil- und Beleuchtungsindustrie, usw., dank guter Produkteigenschaften:
- Geringe Anisotropie, was das Tiefziehen erleichtert
- Starke mechanische Eigenschaften
- Hohe und homogene Wärmeverteilung
- Emaillierbar, mit PTFE überzogen (oder andere), eloxiert
- Gutes Reflexionsvermögen
- Hohes Verhältnis von Festigkeit zu Gewicht
- Haltbarkeit und Korrosionsbeständigkeit
Aluminiumkreisprozess
Barren/Vorlegierungen — Schmelzofen – Warmhalteofen — D.C. Zauberer — Platte —- Scalper — Warmwalzwerk – Kaltwalzwerk – Stanzen – Glühofen — Endkontrolle – Verpackung — Lieferung
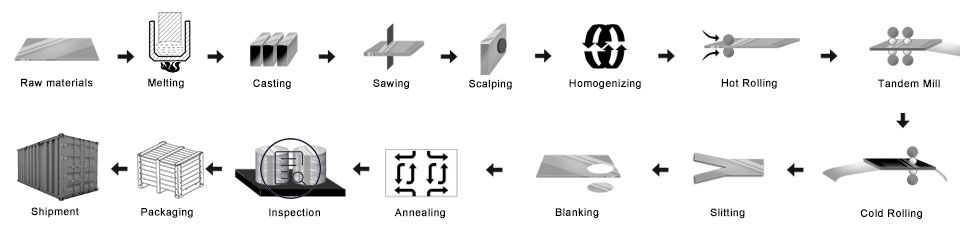
- Bereiten Sie die Vorlegierungen vor
- Schmelzofen: Geben Sie die Legierungen in den Schmelzofen
- Gleichstromguss-Aluminiumbarren: Um den Mutterbarren herzustellen
- Fräsen Sie den Aluminiumbarren: um die Oberfläche und die Seite glatt zu machen
- Heizofen
- Warmwalzwerk: machte die Mutterspule
- Kaltwalzwerk: Die Mutterspule wurde in der Dicke gewalzt, die Sie kaufen möchten
- Stanzvorgang: Werden Sie zu der Größe, die Sie wollen
- Glühofen: die Stimmung ändern
- Endkontrolle
- Verpackung: Holzkiste oder Holzpalette
- Lieferung
Qualitätskontrolle
Sicherheit Die nachstehende Prüfung wird in der Produktion durchgeführt.
- A. Strahlenerkennung—RT;
- B. Ultraschallprüfung—UT;
- C. Magnetpulverprüfung-MT;
- D. Penetrationstests-PT;
- e. Wirbelstrom-Fehlererkennung-ET
1) Seien Sie frei von Ölflecken, Delle, Aufnahme, Kratzer, Fleck, Oxidverfärbung, Pausen, Korrosion, Rollspuren, Schmutzstreifen, und andere Mängel, die die Nutzung beeinträchtigen.
2) Oberfläche ohne schwarze Linie, sauber geschnitten, periodischer Fleck, Mängel beim Walzendruck, wie andere GKO-interne Kontrollstandards.
Verpackung mit Aluminiumscheiben:
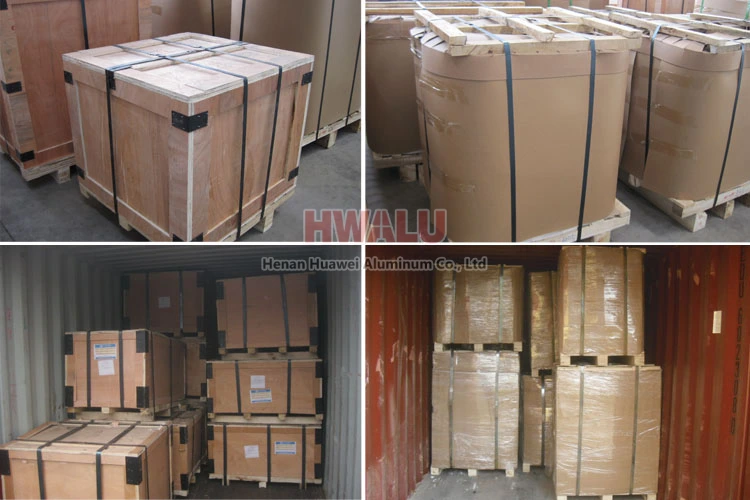
Aluminiumkreise können nach Exportstandards verpackt werden, Mit braunem Papier und Plastikfolie abdecken. Endlich, Das Aluminium Round wird auf einer Holzpalette/Holzkiste befestigt.
- Stellen Sie die Trockner neben den Aluminiumkreis, Halten Sie die Produkte trocken und sauber.
- Verwenden Sie sauberes Plastikpapier, Packen Sie den Aluminiumkreis ein, Halten Sie eine gute Abdichtung.
- Verwenden Sie das Schlangenlederpapier, Packen Sie die Oberfläche des Plastikpapiers ein, Halten Sie eine gute Abdichtung.
- Nächste, Es gibt zwei Arten der Verpackung: Eine Möglichkeit ist die Verpackung auf Holzpaletten, Verwenden Sie das krustige Papier, um die Oberfläche zu verpacken; Eine andere Möglichkeit ist die Verpackung in Holzkisten, Verwenden Sie die Holzkiste, um die Oberfläche zu verpacken.
- Endlich, Legen Sie das Stahlband auf die Oberfläche der Holzkiste, Halten Sie die Holzkiste fest und sicher.
Aluminiumkreis aus Henan Huawei Aluminium. den Exportstandard erfüllen. Kunststofffolie und braunes Papier können je nach Kundenwunsch abgedeckt werden. Was mehr ist, Zum Schutz der Produkte vor Beschädigungen während der Lieferung wird eine Holzkiste oder eine Holzpalette verwendet. Es gibt zwei Arten von Verpackungen, die Auge zur Wand oder Auge zum Himmel sind. Kunden können aus Bequemlichkeit zwischen beiden Optionen wählen. Allgemein gesprochen, es gibt 2 Tonnen in einem Paket, und laden 18-22 Tonnen im 1×20′-Container, Und 20-24 Tonnen im 1×40′-Container.
Warum sollten Sie sich für uns entscheiden??
Um mit der Zeit zu gehen, HWALU führt weiterhin modernste Ausrüstung und Technik ein, um seine Wettbewerbsfähigkeit zu verbessern. Halten Sie sich stets an die Geschäftsphilosophie, dass Qualität im Mittelpunkt steht und der Kunde an erster Stelle steht, um die Produkte der Aluminium-Disc-Circle-Serie in höchster Qualität in alle Teile der Welt zu liefern. Mehr …