Verschillen in oorverhouding tussen warmgewalste en koudgewalste aluminium schijven voor binnenpotten van rijstkokers: Impact op de uniformiteit van de wanddikte, Isolatiehechting, en thermische prestaties
HW-A. Invoering: Toepassingsachtergrond van aluminium binnenpotten en procesgerelateerde vereisten
Aluminium binnenpotten worden veel gebruikt in keukenapparatuur zoals rijstkokers, elektrische snelkookpannen, en vacuüm thermosflessen. Hun populariteit komt voort uit “lichtgewicht, uniforme warmtegeleiding, en goede vervormbaarheid” kenmerken.
Onder deze toepassingen, De binnenpotten van de rijstkoker zijn goed voor meer dan 60% van de markt. Opmerkelijk, in 2024, de mondiale marktomvang van aluminium schijven voor binnenpotten van rijstkokers bereikt 5.2 biljoen yuan (bron: China Non-ferro Metals Industry Association), weerspiegelt de cruciale rol van deze grondstoffen in de industrie.
De meeste binnenpotten voor rijstkokers zijn vervaardigd uit aluminium schijven voor binnenpotten van rijstkokers via een proces van vier stappen: “blanking → rekvormen → gloeien → vormgeven”. Specifiek, deze procesketen bepaalt direct de uiteindelijke kwaliteit van de binnenpot.
Hun kernkwaliteitsindicatoren omvatten twee belangrijke aspecten: ① Uniformiteit van de wanddikte (tolerantie ≤5%, in lijn met QB/T 4099 Binnenpotten van aluminium en aluminiumlegering voor huishoudelijke en soortgelijke elektrische verwarmingstoestellen); ② Vlakheid van de buitenmuur (ruwheid Ra ≤0,8μm). Over deze twee indicatoren kan niet worden onderhandeld als het gaat om het garanderen van prestaties.
Opmerkelijk, deze twee indicatoren bepalen rechtstreeks de hechting van de isolatielaag, meestal polyurethaanschuim of gemodificeerde fenolhars. Ze beïnvloeden verder de thermische isolatieprestaties van rijstkokers, wat strikt vereist is “temperatuurdaling ≤5℃ na 12 uur isolatie bij 60℃”.
Uit brancheonderzoek blijkt dat dit ongeveer het geval is 23% van de fabrikanten van de binnenpotten van rijstkokers heeft te maken gehad met buitensporige afwijkingen in de wanddikte (>8%). Cruciaal, dit probleem komt voort uit het gebruik aluminium schijven voor binnenpotten van rijstkokers geproduceerd door verschillende walsprocessen, waarbij het verband tussen grondstoffen en productkwaliteit wordt benadrukt.
Een te grote afwijking van de wanddikte leidt tot plaatselijke gaten van 0,1-0,3 mm in de isolatielaag. Het veroorzaakt ook een 15%-25% afname van de thermische isolatieprestaties, directe impact op de gebruikerservaring.
Het kernprobleem ligt in de verschillen in de oorwinstverhoudingen. Aluminium schijven voor binnenpotten van rijstkokers geproduceerd door warmwals- en koudwalsprocessen hebben verschillende oorverhoudingen als gevolg van variaties in de walstemperatuur, vervorming bedrag, en korreloriëntatie.
Deze parameter domineert rechtstreeks de uniformiteit van de plastische stroming tijdens het rekvormen. Uiteindelijk, het veroorzaakt afwijkingen in de wanddikte en problemen met de hechting van de isolatielaag. Een diepgaande analyse vanuit het kruisperspectief van materiaalverwerking en thermische engineeringprincipes is daarom noodzakelijk om deze uitdaging aan te pakken.

HW-B. Kernverschillen tussen warmwals- en koudwalsprocessen voor aluminium schijven voor binnenpotten van rijstkokers en het mechanisme van de vorming van de oorverhouding
De oorverhouding is een belangrijke indicator voor het evalueren van de anisotropie van aluminium schijven voor binnenpotten van rijstkokers tijdens rekvorming. Het dient als een kritische maatstaf voor de geschiktheid van grondstoffen.
Het wordt gedefinieerd als “de verhouding van de hoogte van de oren op het uitgerekte deel tot de gemiddelde hoogte van de billen”. De sector vereist doorgaans een Earing Ratio van ≤3% voor aluminium schijven voor binnenpotten van rijstkokers, omdat hogere verhoudingen leiden tot vormfouten.
Verschillen in de winstverhoudingen vloeien voort uit de verschillende regulerende effecten van warmwals- en koudwalsprocessen. Specifiek, deze processen hebben invloed op de microstructuur (korreloriëntatie, textuur soort) van aluminium schijven voor binnenpotten van rijstkokers op verschillende manieren, wat tot wisselende prestaties leidt.
(A) Vergelijking van de belangrijkste parameters tussen warmwals- en koudwalsprocessen (Gebruikelijke aluminiumlegeringen 1060 En 3003 voor binnenpotten van rijstkokers als voorbeelden)
| Rollend proces |
Roltemperatuurbereik |
Vervormingssnelheid bij één doorgang |
Korrelgrootte |
Hoofdtextuurtype |
Typisch bereik van de Earing-ratio (voor deze aluminium schijven) |
Toepasselijke dikte van de binnenpotten van de rijstkoker |
Standaardreferentie |
| Heetwalsen |
350-500℃ (boven herkristallisatietemperatuur) |
30%-50% |
50-80urn |
Willekeurige oriëntatie + zwak {111}<110> |
3.0%-5.5% (18% van deze aluminium schijven overtreft de norm) |
≥2,0 mm |
GB/T 3880.2 |
| Koudwalsen |
20-80℃ (dichtbij kamertemperatuur) |
15%-30% |
10-25urn |
Sterk {100}<011> + {112}<110> |
1.5%-3.0% (voldoet aan de eisen voor deze aluminium schijven) |
0.8-2.0mm |
GB/T 3880.3 |
(B) Microscopisch mechanisme van verschillen in oorverhouding
- Verschillen in korreloriëntatie:
-
- Ten eerste, tijdens het warmwalsproces, dynamische herkristallisatie van aluminium schijven voor binnenpotten van rijstkokers ontstaat bij hoge temperaturen. Dit resulteert in relatief willekeurige korreloriëntaties langs de walsrichting (RD) en dwarsrichting (TD), het ontbreekt aan richtingsuniformiteit.
-
- Vervolgens, alleen zwak {111}<110> textuur wordt gevormd. Deze structuur leidt tot aanzienlijke verschillen in de plastische stromingsweerstand in verschillende richtingen tijdens het rekvormen. Bijvoorbeeld, de verlenging in de RD-richting is 8%-12% hoger dan die in de TD-richting.
-
- Deze ongelijkmatige stroom wordt gemakkelijk duidelijk “oren” (hoogteverschil 0,2-0,5 mm) in de richting van 45° of 0°. Dergelijke oren voldoen niet aan de nauwkeurigheidseisen van de binnenpotten van rijstkokers, toenemende risico's op defecten.
-
- In tegenstelling, het koudwalsproces omvat walsen bij lage temperatuur in meerdere doorgangen (gebruikelijk 3-5 gaat voorbij). Deze geforceerde vervorming dwingt de korrels van deze aluminium schijven om in specifieke richtingen uit te lijnen, het creëren van geordende microstructuren.
-
- Er ontstaan twee sterke texturen: “kubus textuur” ({100}<011>) En “messing textuur” ({112}<110>). Het synergetische effect van deze twee texturen verkleint het verschil in verlenging tussen verschillende richtingen 3%-5%, een aanzienlijke verbetering ten opzichte van warmgewalste schijven.
-
- Deze aanzienlijke vermindering van het rekverschil verlaagt de oorverhouding, het maken van koudgewalste schijven geschikt voor het gelijkmatig strekvormen van binnenpotten van rijstkokers, vooral voor producten met hoge precisie.
- Dislocatiedichtheid en reststress:
De dislocatiedichtheid van deze aluminium schijven tijdens koudwalsen (10¹⁴-10¹⁵ m⁻²) is veel hoger dan die bij warmwalsen (10¹²-10¹³ m⁻²). Deze hogere dichtheid draagt bij aan een betere mechanische stabiliteit.
Aanvullend, koudgewalste schijven hebben een meer uniforme restspanningsverdeling, waardoor vervormingsinconsistenties tijdens het daaropvolgende rekvormen tot een minimum worden beperkt.
Echter, als aluminium schijven voor binnenpotten van rijstkokers ondergaan onvoldoende gloeien tijdens het warmwalsen (bijv., tijd vasthouden <2H), lokale spanningsconcentratie zal optreden bij korrelgrenzen. Dit is een belangrijk verborgen gevaar voor de daaropvolgende verwerking.
Deze spanningsconcentratie verergert de ongelijkmatige vervorming tijdens het rekvormen nog verder. Het verhoogt de oorverhouding en verhoogt het risico op defecten in de binnenpotten van rijstkokers, zoals scheuren of oneffen muren.

HW-C. Vormmechanisme en kwantitatieve analyse van oneffenheden in de wanddikte in de binnenpotten van rijstkokers, veroorzaakt door verschillen in de oorverhouding
Het rekvormen van binnenpotten voor rijstkokers uit aluminium schijven voor binnenpotten van rijstkokers is in wezen een plastisch vervormingsproces. Het impliceert “radiaal uitrekken + axiale verdunning”, waarbij de oorverhouding een beslissende factor is in de uniformiteit van de vervorming.
Verschillen in oorverhoudingen veroorzaken direct oneffenheden in de wanddikte “anisotropie van plastische stroming”. Specifiek, de volgende manifestaties en kwantitatieve gegevens illustreren deze relatie duidelijk:
(A) Wanddikteverdeling van binnenpotten van rijstkokers onder verschillende oorverhoudingen
| Aluminium schijftype |
Oorverhouding (%) |
Bodemdikte (mm) |
Dikte zijwand (mm) |
Dikte van het oorgebied (mm) |
Maximale dikteafwijking (%) |
Defectpercentage (Kraken) (%) |
| Koudgewalst (1060) |
1.5 |
1.48-1.52 |
1.25-1.30 |
1.20-1.25 |
≤6 |
2 |
| Koudgewalst (3003) |
2.0 |
1.45-1.50 |
1.20-1.30 |
1.15-1.20 |
≤8 |
3 |
| Warmgewalst (1060, Gegloeid) |
3.5 |
1.46-1.51 |
1.15-1.25 |
1.05-1.15 |
24 |
8 |
| Warmgewalst (3003, Niet-gegloeid) |
4.8 |
1.48-1.52 |
1.10-1.25 |
0.95-1.05 |
37 |
12 |
(B) Wet van de evolutie van de wanddikte tijdens rekvormen
Als we als voorbeeld een reguliere rijstkoker nemen – met een diameter van 220 mm en een initiële dikte van deze aluminium schijven van 1,5 mm – eindige-elementenanalyse (ABAQUS) en experimentele verificatie werden gebruikt om de wanddikteverdeling te verkrijgen. Deze casestudy biedt concrete inzichten in de prestaties in de praktijk.
- Koudgewalste aluminium schijven voor binnenpotten van rijstkokers (Oorverhouding 2.0%):
-
- Na rekvorming, de wanddikte van de bodem van de binnenpot (gebied met minimale stress) varieert van 1,45-1,50 mm, minimale variatie vertonen.
-
- De zijwand (belangrijkste vervormingsgebied) heeft een dikte van 1,20-1,30 mm, behoud van een goede uniformiteit.
-
- De oren (45° richting) meet 1,15-1,20 mm dik, met slechts een lichte verdunning.
-
- De maximale wanddikteafwijking is ≤8% (1.50mm versus 1,15 mm). Dit voldoet aan de eis van “wanddikteafwijking van binnenpotten van rijstkoker ≤10%” in QB/T 4099, het garanderen van naleving van industriële normen.
- Warmgewalste aluminium schijven voor binnenpotten van rijstkokers (Oorverhouding 4.5%):
-
- De dikte van de onderste wand varieert van 1,48-1,52 mm, relatief stabiel vanwege lage stress.
-
- De zijwanddikte is 1,10-1,25 mm, met grotere variatie vergeleken met koudgewalste schijven.
-
- De oren (0°/90° richting) zijn aanzienlijk dunner, bij 0,95-1,05 mm, een gevolg van een ongelijkmatige plastische stroming.
-
- De maximale wanddikteafwijking bereikt 37% (1.52mm versus 0,95 mm), ver boven de standaardlimiet. Deze afwijking is onaanvaardbaar voor functionele rijstkokers.
-
- Aanvullend, het oorgebied is gevoelig voor scheuren tijdens de daaropvolgende vormgeving. Het defectpercentage van binnenpotten voor rijstkokers bereikt 12%, wat tot aanzienlijke productieverliezen leidt.
(C) Kernoorzaak van oneffenheden in de wanddikte: “Lokaal verdunningseffect” Gedomineerd door Earing Ratio
Volgens de “Anisotropisch vloeicriterium voor heuvels” in de materiaalmechanica, de relatie tussen wanddiktevariatie Δt en rek ε van deze aluminium schijven tijdens rekvormen is: Δt = t₀×(1-e) (waarbij t₀ de initiële dikte is). Deze formule kwantificeert het verband tussen rek en dikteverandering.
Fundamenteel, een hoge oorverhouding duidt op een groot verschil in verlenging ε tussen verschillende richtingen. Deze richtingsinconsistentie vertaalt zich direct in een ongelijkmatige dikte.
Voor warmgewalste aluminium schijven, de ε_max (oor richting) is 15%-20% hoger dan ε_min (niet-oorrichting). Dit grote verschil resulteert in een grotere Δt en een dunnere wanddikte in het oorgebied, het creëren van een “lokaal verdunningseffect”.
Voor koudgewalste aluminium schijven, het verschil tussen ε_max en ε_min is slechts 5%-8%. Deze kleine variatie leidt tot een uniforme Δt-verdeling en een kleine afwijking in de wanddikte, afgestemd op de functionele behoeften van rijstkokers.
Deze uniforme dikte is meer geschikt voor de uniforme warmtegeleidingsvereiste van binnenpotten van rijstkokers, omdat oneffen muren tijdens het koken hete plekken kunnen veroorzaken.
Aanvullend, de grove korrels (50-80urn) van warmgewalste aluminium schijven zijn gevoelig voor “intergranulaire slip” tijdens rekvorming. Dit microscopische fenomeen verergert de macroscopische oneffenheden.
Deze slip veroorzaakt “golvende golvingen” in lokale wanddikte (afwijking 0,05-0,10 mm). Het verergert de oneffenheden nog verder en beïnvloedt de nauwkeurigheid van de hechting tussen de binnenpot van de rijstkoker en de verwarmingsplaat, waardoor de verwarmingsefficiëntie mogelijk wordt verminderd.
HW-D. Impact van oneffenheden in de wanddikte op de hechting van de isolatielaag en de thermische isolatieprestaties van rijstkokers
“Spleetvrije hechting” tussen de binnenpot van de rijstkoker en de isolatielaag is cruciaal voor het garanderen van de thermische isolatieprestaties. Zonder goede hechting, het warmteverlies neemt dramatisch toe, ondermijning van de kernfunctie van het product.
Oneffenheden in de wanddikte verminderen de thermische isolatieprestaties via een dubbel mechanisme: “gap-generatie → verandering in warmtegeleidingspad”. De volgende analyse analyseert dit mechanisme in detail:
(A) Vergelijking van thermische isolatieprestaties van rijstkokers bij verschillende wanddikteafwijkingen
| Type binnenpot |
Afwijking wanddikte (%) |
Isolatielaagopening (mm) |
Hechtingssnelheid (%) |
Initiële watertemperatuur (℃) |
Watertemperatuur Na 6 uur (℃) |
Watertemperatuur Na 12 uur (℃) |
Dempingspercentage thermische isolatie (%) |
| Koudgewalste schijven (1060) |
6 |
≤0,05 |
99 |
95 |
83 |
76 |
≤7 |
| Koudgewalste schijven (3003) |
8 |
≤0,05 |
98 |
95 |
82 |
75 |
≤8 |
| Warmgewalste schijven (Gegloeid) |
24 |
0.10-0.15 |
88 |
95 |
78 |
68 |
18 |
| Warmgewalste schijven (Niet-gegloeid) |
37 |
0.15-0.25 |
82 |
95 |
75 |
63 |
23 |
(B) Schade aan de hechting van de isolatielaag
De gebruikelijke isolatielaag voor rijstkokers is “polyurethaan schuim” (dichtheid 35kg/m³, thermische geleidbaarheid λ=0,022 W/(m·K)). De lage thermische geleidbaarheid maakt het ideaal voor isolatie, maar dit voordeel gaat verloren als de hechting slecht is.
De hechting hangt af van de vlakheid en de uniformiteit van de wanddikte van de buitenwand van de binnenpot. Dit wordt direct bepaald door de oorverhouding van aluminium schijven voor binnenpotten van rijstkokers, het creëren van een duidelijke keten van oorzaak en gevolg.
- Binnenpotten gemaakt van koudgewalste aluminium schijven (Afwijking wanddikte 8%):
-
- De buitenmuurruwheid Ra is 0,5-0,6 μm, zonder duidelijke uitsteeksels of depressies, waardoor een glad oppervlak ontstaat voor hechting.
-
- Na het schuimen, de opening tussen de isolatielaag en de binnenpot is ≤0,05 mm. Het hechtingspercentage is ≥98%, vrijwel volledig contact garanderen.
-
- De dikte van de luchtlaag in de spleet is verwaarloosbaar, voldoen aan de thermische isolatie-eisen van rijstkokers op lange termijn en consistente prestaties in de loop van de tijd.
- Binnenpotten van warmgewalste aluminium schijven (Afwijking wanddikte 37%):
-
- Vanwege een te dunne wanddikte in het oorgebied, “lokale depressies” vorm na vormgeving. Deze depressies hebben een diepte van 0,15-0,30 mm, het creëren van fysieke barrières voor hechting.
-
- De buitenwandruwheid Ra neemt toe tot 1,2-1,5 μm, het verder verkleinen van het contactoppervlak tussen de isolatielaag en de binnenpot.
-
- Tijdens het schuimen, polyurethaan kan de depressies niet opvullen. Dit vormt luchtlaagopeningen van 0,10-0,25 mm, die fungeren als warmteoverdrachtskanalen.
-
- Het hechtingspercentage is slechts 82%. De gaten zijn geconcentreerd in het gebied rond de oren – een actief warmtewisselingsgebied van de binnenpot van de rijstkoker – wat de thermische isolatieprestaties rechtstreeks beïnvloedt en tot snel warmteverlies leidt.
- Impact van luchtlaagopeningen op thermisch verlies:
De luchtlaag in spleten heeft een thermische geleidbaarheid λ_air=0,026 W/(m·K), iets hoger dan die van polyurethaan. Terwijl dit verschil klein is, de impact ervan wordt versterkt door convectie.
Verder, de lucht in de spleet genereert natuurlijke convectie als gevolg van temperatuurverschillen (stroomsnelheid 0,1-0,3 m/s). Deze convectie verbetert de warmteoverdracht aanzienlijk, veel verder dan statische geleiding.
Deze convectie verhoogt de convectieve warmteoverdrachtscoëfficiënt h van 0.5 met(m²·K) (geen kloof) naar 2.5 met(m²·K), een vervijfvoudiging.
Het leidt tot een 3-4 voudige toename van warmteverlies, waardoor het thermische isolatie-effect van de rijstkoker aanzienlijk wordt verzwakt en niet wordt voldaan aan de verwachtingen van de gebruiker wat betreft het langdurig vasthouden van warmte.

HW-E. Oplossingen voor procesoptimalisatie: Controle van de oorverhouding en kwaliteitsverbetering voor aluminium schijven voor binnenpotten van rijstkokers
Om het defect in de oorverhouding van warmgewalst materiaal aan te pakken aluminium schijven voor binnenpotten van rijstkokers, gerichte optimalisatie is nodig. Een one size fits all-aanpak is niet effectief; in plaats van, oplossingen moeten worden afgestemd op de specifieke oorzaken van hoge oorpercentages.
Oplossingen moeten de vormvereisten van binnenpotten van rijstkokers combineren en zich op drie aspecten concentreren: “aanpassing van procesparameters”, “optimalisatie van de voorbehandeling”, En “procesverbetering vormgeven”. De volgende specifieke oplossingen zijn bewezen effectief in de industriële praktijk:
(A) Belangrijkste indicatoren van aluminium schijven voor en na procesoptimalisatie
| Optimalisatiemaatregel |
Earing-ratio vóór optimalisatie (%) |
Earing-ratio na optimalisatie (%) |
Korrelgrootte na optimalisatie (urn) |
Dislocatiedichtheid na optimalisatie (×10¹⁴ m⁻²) |
Afwijking wanddikte na optimalisatie (%) |
| Multi-pass warmwalsen bij lage temperatuur |
4.5 |
3.2 |
35-40 |
1.2-1.5 |
18 |
| Tussentijds gloeien (380℃×3u) |
4.5 |
2.8 |
30-35 |
0.8-1.0 |
15 |
| 5-passeren koudwalsen + 320℃ Gloeien |
2.5 |
1.8 |
15-20 |
2.0-2.5 |
6 |
| 10% Voorrekken + 2-passeren Vorming |
4.2 |
3.0 |
32-38 |
1.0-1.3 |
16 |
(B) Optimalisatie van het walsproces voor schijven van ruw aluminium
- Verbetering van het warmwalsproces:
-
- Voor aluminium schijven voor binnenpotten van rijstkokers, adopteren “multi-pass warmwalsen bij lage temperatuur”. De begintemperatuur is 450℃, afnemend tot 350℃ in opeenvolgende passages. Deze geleidelijke temperatuurverlaging regelt de herkristallisatiesnelheid en korrelgroei.
-
- Deze aanpak vermindert de korrelvergroving veroorzaakt door dynamische herkristallisatie. De korrelgrootte wordt geregeld op 30-40 μm, een assortiment dat kracht en vervormbaarheid in evenwicht brengt.
-
- Toevoegen “tussentijds gloeien” (380℃×3u) restspanning te elimineren. Deze stap is van cruciaal belang voor het verminderen van de spanningsconcentratie aan de korrelgrenzen.
-
- Vervolgens, de oorringverhouding van deze aluminium schijven is verlaagd 4.5% naar beneden 3.0%, waardoor ze geschikt zijn voor de basisproductie van de binnenpot van rijstkokers.
- Verbetering van het koudwalsproces:
-
- Voor middeldunne binnenpotten van rijstkokers (0.8-1.5mm), adopteren “5-koudwalsen doorstaan” met een totale vervormingssnelheid van 70%. Multi-pass walsen zorgt voor uniforme vervorming zonder het materiaal te overbelasten.
-
- Controleer de vervormingssnelheid van elke doorgang 15%-20%. Deze gematigde vervorming verbetert de kubustextuursterkte van deze aluminium schijven, wat de sleutel is tot het verminderen van anisotropie.
-
- Pas de uiteindelijke gloeitemperatuur aan op 320 ℃ × 2 uur om de dislocatiedichtheid te homogeniseren. Deze stap stabiliseert de microstructuur en voorkomt vervorming na het vormen.
-
- Als resultaat, de oorringverhouding van deze aluminium schijven is gestabiliseerd 1.5%-2.0%, geschikt voor de productie van zeer nauwkeurige binnenpotten voor rijstkokers die een strikte dikte-uniformiteit vereisen.
- Voorbehandeling en vormingsprocesoptimalisatie:
-
- Voor warmgewalst aluminium schijven voor binnenpotten van rijstkokers, voeg een toe “10% voorrekken” stap. Deze voorvervorming past de korreloriëntatie aan en vermindert de anisotropie, het voorbereiden van het materiaal voor verdere vorming.
-
- Verander het traditionele single-pass rekvormen naar “2-passeren rekvorming + tussentijds gloeien”. Deze aanpak van verspreide vervorming vermindert de lokale spanning en minimaliseert het dunner worden van het oorgebied.
HW-F. Toepassingscasus voor de industrie: Procesoptimalisatiepraktijk van ruwe aluminiumschijven in een rijstkokeronderneming
Een toonaangevend bedrijf voor binnenlandse rijstkokers, met een jaarlijkse productie van 5 miljoen eenheden – geconfronteerd met aanzienlijke problemen in 2023. Deze problemen hadden niet alleen een negatieve invloed op de productkwaliteit, maar leidden ook tot aanzienlijke financiële verliezen.
De onderneming gebruikte warmgewalst aluminium schijven voor binnenpotten van rijstkokers om binnenpotten te maken. Er kwamen twee belangrijke problemen naar voren:
① Een ongelijkmatige wanddikte leidde tot een slechte hechting van de isolatielaag. Specifiek, Dat hebben gebruikers gemeld “de thermische isolatietijd van de rijstkoker werd teruggebracht van 12 uur naar 8 uur”, een duidelijke indicatie van prestatiefalen.
② Het aantal scheurdefecten in het oorgebied is bereikt 12%, resulterend in een jaarlijks verlies van ruim 8 miljoen yuan. Dit percentage defecten was onhoudbaar voor massaproductie.
Om deze problemen op te lossen, de onderneming implementeerde drie gerichte optimalisatiemaatregelen, elk richt zich op een specifieke hoofdoorzaak:
- Grondstofprocesschakelaar: Warmgewalst vervangen aluminium schijven voor binnenpotten van rijstkokers (oorverhouding 4.2%) met koudgewalste exemplaren (oorverhouding 2.1%). Voeg een toe 10% voorrekbehandeling om anisotropie verder te verminderen.
- Vormprocesaanpassing: In lijn met de kenmerken van deze aluminium schijven, adopteren “2-passeren rekvorming + tussentijds gloeien” om het lokale risico op verdunning en barsten te verminderen.
- Verbetering van het inspectiesysteem: Introduceer laserdiktemeting en ultrasone foutdetectie. Gedrag 100% inspectie van binnenpotten gemaakt van elke batch van deze aluminium schijven om defecten vroegtijdig op te sporen.
De optimalisatie heeft aanzienlijke resultaten opgeleverd, het valideren van de effectiviteit van de maatregelen:
- Opmerkelijk, de wanddikteafwijking van de binnenpot van de rijstkoker werd binnenin gecontroleerd 8%, voldoen aan de industrienormen.
- Het hechtingspercentage van de isolatielaag bereikte ≥97%, het herstellen van de thermische isolatieprestaties van het product.
- De watertemperatuur na 12 uur isolatie steeg van 63℃ naar 74℃, de verwachtingen van de gebruiker overtreffen.
- Gebruikersklachten daalden met 90%, verbetering van de merkreputatie en klanttevredenheid.
- Jaarlijkse kostenbesparing bereikt 6.5 miljoen yuan, waardoor de winstgevendheid direct wordt vergroot.
- In de tussentijd, de benuttingsgraad van de grondstoffen van deze aluminium schijven nam toe met 5%, het verminderen van afval en de impact op het milieu.

HW-G. Conclusies en vooruitzichten
(A) Kernconclusies
Algemeen, tijdens het rekvormen van binnenpotten van rijstkokers aluminium schijven voor binnenpotten van rijstkokers, Verschillen in oorverhoudingen tussen warmwals- en koudwalsprocessen zijn de hoofdoorzaak van aanzienlijke oneffenheden in de wanddikte. Deze conclusie wordt ondersteund door zowel experimentele gegevens als de industriële praktijk.
Warmgewalste schijven hebben een oorringverhouding van 3.0%-5.5%, terwijl koudgewalste schijven variëren van 1.5%-3.0%. Dit verschil is substantieel genoeg om functionele defecten te veroorzaken.
Deze variatie leidt tot anisotropie van de plastische stroming. Specifiek, Binnenpotten gemaakt van warmgewalste aluminium schijven hebben een maximale wanddikteafwijking van maximaal 37%, die de industriële normen ver overtreffen en het product niet-functioneel maken.
In tegenstelling, binnenpotten gemaakt van koudgewalste aluminium schijven hebben een afwijking van ≤8%, voldoen aan de vereisten en zorgen voor consistente prestaties.
Oneffenheden in de wanddikte hebben een verdere negatieve invloed op de hechting van de isolatielaag: de hechtingssnelheid is 82% voor warmgewalste schijven en 98% voor koudgewalste exemplaren. Dit verschil vertaalt zich rechtstreeks in hiaten in de thermische isolatieprestaties.
Het verergert ook het warmteverlies door convectie in de luchtlaagspleten, leidend tot een 23% of meer afname van de thermische isolatieprestaties van rijstkokers. Dit prestatieverlies is onaanvaardbaar voor consumentenproducten.
(B) Toekomstige onderzoeksrichtingen
In de toekomst, diepgaand onderzoek naar deze aluminium schijven zou zich moeten concentreren op drie aspecten om voortdurende verbetering te bewerkstelligen:
① Ontwikkel een “warmwalsen + koudgewalst composietproces”. Gebruik warmwalsen voor ruw walsen (om de kosten te verlagen) en koudwalsen voor afwerkingswalsen (om de Earing-ratio te controleren). Deze hybride aanpak balanceert kosten en prestaties.
② Pas AI-gestuurde optimalisatie van rollende parameters toe. Voorspel de oorverhouding van deze aluminium schijven op basis van machine learning-algoritmen om realtime adaptieve procesaanpassingen te realiseren, het verminderen van menselijke fouten en het verbeteren van de consistentie.
③ Ontwikkel nieuwe isolatiematerialen, zoals aerogelcomposietschuim. Dit geavanceerde materiaal heeft een ultralage thermische geleidbaarheid, wat de afhankelijkheid van de binnenpotten van rijstkokers van de uniformiteit van de wanddikte van deze aluminium schijven kan verminderen, het vergroten van de ontwerpflexibiliteit.
(C) Kernprincipe
Uiteindelijk, de “proces selectie” van aluminium schijven voor binnenpotten van rijstkokers moet streven naar de synergie van drie factoren: “uniformiteit van de wanddikte van de binnenpotten van de rijstkoker – hechting van de isolatielaag – thermische isolatieprestaties”. Geen enkele factor kan prioriteit krijgen ten koste van de andere.
Het koudwalsproces heeft aanzienlijke voordelen in middeldunne binnenpotten voor rijstkokers (<2.0mm), waar precisie cruciaal is.
Warmgewalste aluminium schijven, na parameteroptimalisatie, kan worden toegepast op dikwandige binnenpotten van rijstkokers (≥2,0 mm), waar de kostengevoeligheid hoger is en de diktetolerantie soepeler.
Rationele afstemming op basis van de productpositionering en prestatie-eisen van rijstkokers is essentieel. Er wordt een evenwicht bereikt tussen “kwaliteit van de grondstoffen – prestaties van het eindproduct – productiekosten”, het garanderen van een duurzame en concurrerende productie.
Eigenschappen van de aluminium cirkel:
Aluminium cirkel is geschikt voor vele markten, inclusief kookgerei, auto- en verlichtingsindustrie, enz., dankzij goede producteigenschappen:
- Lage anisotropie, wat het dieptrekken vergemakkelijkt
- Sterke mechanische eigenschappen
- Hoge en homogene warmteverspreiding
- Mogelijkheid om te emailleren, bedekt met PTFE (of anderen), geanodiseerd
- Goede reflectiviteit
- Hoge sterkte-gewichtsverhouding
- Duurzaamheid en weerstand tegen corrosie
Aluminium cirkels proces
Ingots/Master-legeringen — Smeltoven – Houdoven — DC. Caster — Plaat —- Scalper — Warmwalserij – Koudwalserij – Ponsen – Gloeioven — Eindinspectie – verpakking — Levering
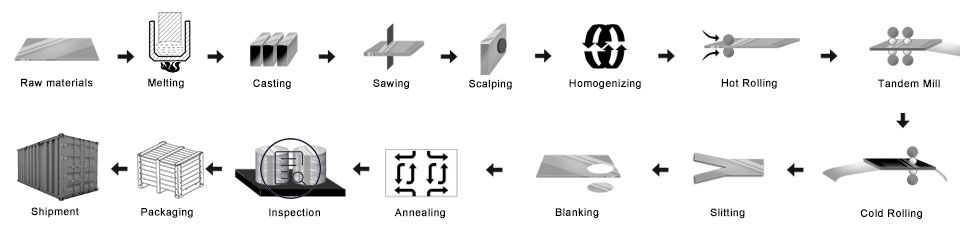
- Bereid de masterlegeringen voor
- Smeltoven: plaats de legeringen in de smeltoven
- D.C. gegoten aluminium staaf: Om de moederbaar te maken
- Frees de aluminium staaf: om het oppervlak en de zijkant glad te maken
- Verwarming oven
- Warmwalserij: de moederspoel gemaakt
- Koudewalserij: de moederspoel werd gerold in de dikte die u wilt kopen
- Ponsen proces: word de maat die je wilt
- Gloeioven: verander het humeur
- Eind inspectie
- Inpakken: houten kist of houten pallet
- Levering
Kwaliteitscontrole
Zekerheid Onderstaande inspectie zal tijdens de productie worden uitgevoerd.
- A. straal detectie—RT;
- B. ultrasoon testen—UT;
- C. Magnetische deeltjestesten-MT;
- D. penetratietesten-PT;
- e. wervelstroomfoutdetectie-ET
1) Wees vrij van olievlekken, Deuk, Inclusie, Krassen, Vlek, Oxideverkleuring, Pauzes, Corrosie, Rolmarkeringen, Vuil strepen, en andere gebreken die het gebruik hinderen.
2) Oppervlak zonder zwarte lijn, zuiver gesneden, periodieke vlek, defecten bij het afdrukken van rollen, zoals andere interne controlenormen van de gko.
Aluminium schijven verpakking:
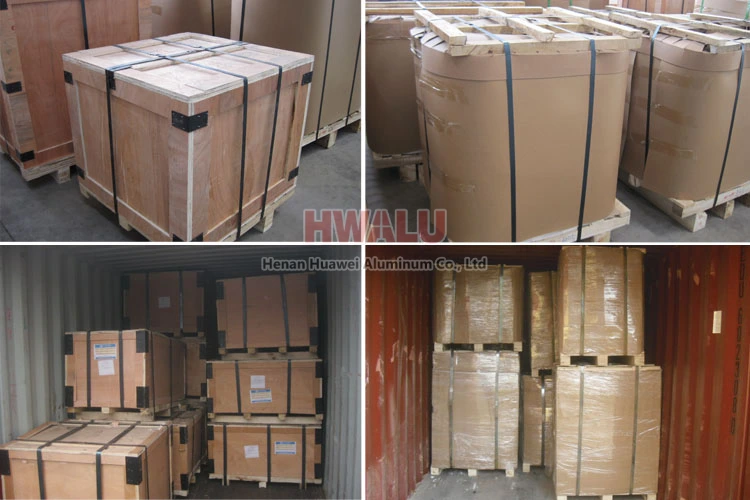
Aluminiumcirkels kunnen volgens exportnormen worden verpakt, bedekken met bruin papier en plastic folie. Eindelijk, de Aluminium Round wordt op een houten pallet/houten kist bevestigd.
- Plaats de drogers naast de aluminium cirkel, houd de producten droog en schoon.
- Gebruik schoon plastic papier, pak de aluminium cirkel in, goede afdichting behouden.
- Gebruik het slangenleerpapier, pak het oppervlak van het plastic papier in, goede afdichting behouden.
- Volgende, Er zijn twee manieren van verpakken: Eén manier is het verpakken van houten pallets, gebruik het knapperige papier dat het oppervlak bedekt; Een andere manier is het verpakken van houten kistjes, met behulp van de houten kist die het oppervlak inpakt.
- Eindelijk, leg de stalen riem op het oppervlak van de houten kist, het houden van de houten kistvastheid en veiligheid.
Aluminium cirkel van Henan Huawei Aluminium. voldoen aan de exportnorm. Plastic folie en bruin papier kunnen naar wens van de klant worden afgedekt. Bovendien, Er wordt een houten kist of houten pallet gebruikt om producten tijdens de levering tegen schade te beschermen. Er zijn twee soorten verpakkingen, die oog in oog staan met de muur of oog naar de lucht. Klanten kunnen voor hun gemak een van beide kiezen. In het algemeen, er zijn 2 ton in één pakket, en laden 18-22 ton in 1×20′ container, En 20-24 ton in 1×40′ container.
Waarom voor ons kiezen?
Om met de tijd mee te gaan, HWALU blijft de modernste apparatuur en techniek introduceren om zijn concurrentiepositie te verbeteren. Houd u altijd eerst aan de bedrijfsfilosofie van kwaliteit als centrum en klant, om producten uit de aluminium schijfcirkelserie van de hoogste kwaliteit aan alle delen van de wereld te leveren. Meer …