Tofauti za uwiano kati ya diski za aluminium zilizotiwa moto na baridi-baridi kwa sufuria za ndani za mchele: Athari juu ya unene wa ukuta, Insulation kujitoa, na utendaji wa mafuta
HW-A. Utangulizi: Asili ya matumizi ya sufuria za ndani za alumini na mahitaji yanayohusiana na mchakato
Sufuria za ndani za aluminium hutumiwa sana katika vifaa vya jikoni kama wapishi wa mchele, Wapishi wa shinikizo la umeme, na utupu wa thermos. Umaarufu wao unatokana na “nyepesi, Unifomu ya joto, na muundo mzuri” Tabia.
Kati ya programu hizi, Mchele wa sufuria za ndani za sufuria huchukua zaidi 60% ya soko. Haswa, katika 2024, saizi ya soko la kimataifa la Diski za aluminium kwa sufuria za ndani za mchele kufikiwa 5.2 trilioni Yuan (Chanzo: China Chama cha Viwanda cha Metali Nonferrous), kuonyesha jukumu muhimu la malighafi hizi kwenye tasnia.
Sufuria nyingi za ndani za mchele zinatengenezwa kutoka Diski za aluminium kwa sufuria za ndani za mchele kupitia mchakato wa hatua nne: “Kuweka wazi → Kunyoosha kutengeneza → Annealing → kuchagiza”. Haswa, Mchanganyiko huu wa mchakato huamua moja kwa moja ubora wa mwisho wa sufuria ya ndani.
Viashiria vya ubora wa msingi ni pamoja na mambo mawili muhimu: ① unene wa ukuta (uvumilivu ≤5%, Sanjari na QB/T. 4099 Aluminium na alumini alloy ndani sufuria kwa kaya na vifaa sawa vya kupokanzwa umeme); ② ukuta wa nje wa gorofa (Ukali RA ≤0.8μm). Viashiria hivi viwili haviwezi kujadiliwa kwa kuhakikisha utendaji.
Haswa, Viashiria hivi viwili huamua moja kwa moja kujitoa kwa safu ya insulation -kawaida povu ya polyurethane au resin iliyorekebishwa ya phenolic. Zinaathiri zaidi utendaji wa insulation ya mafuta ya wapishi wa mchele, ambayo inahitaji madhubuti “Kushuka kwa joto ≤5 ℃ baada ya insulation 12h kwa 60 ℃”.
Utafiti wa tasnia unaonyesha kuwa takriban 23% Watengenezaji wa sufuria wa ndani wa mchele wamepata kupotoka kwa unene wa ukuta kupita kiasi (>8%). Kimsingi, Suala hili linatokana na kutumia Diski za aluminium kwa sufuria za ndani za mchele zinazozalishwa na michakato tofauti ya kusonga, Kuangazia kiunga kati ya malighafi 工艺 na ubora wa bidhaa.
Kupotoka kwa unene wa ukuta kupita kiasi husababisha mapungufu ya ndani ya 0.1-0.3mm kwenye safu ya insulation. Pia husababisha a 15%-25% Kupungua kwa utendaji wa insulation ya mafuta, Kuathiri moja kwa moja uzoefu wa watumiaji.
Suala la msingi liko katika kutofautisha tofauti za uwiano. Diski za aluminium kwa sufuria za ndani za mchele zinazozalishwa na michakato ya kuchoma moto na baridi-ina uwiano tofauti wa kupata kwa sababu ya tofauti katika joto la kusonga, kiasi cha deformation, na mwelekeo wa nafaka.
Param hii inatawala moja kwa moja umoja wa mtiririko wa plastiki wakati wa kutengeneza kunyoosha. Mwishowe, husababisha kupotoka kwa unene wa ukuta na maswala ya safu ya wambiso ya insulation. Mchanganuo wa kina kutoka kwa mtazamo wa usindikaji wa nyenzo na kanuni za uhandisi wa mafuta kwa hivyo ni muhimu kushughulikia changamoto hii.

Hw-b. Tofauti za msingi kati ya michakato ya kuzungusha moto na baridi-kwa diski za aluminium kwa sufuria za ndani za mchele na utaratibu wa malezi ya uwiano
Uwiano wa kipato ni kiashiria muhimu cha kutathmini anisotropy ya diski za alumini Kwa sufuria za ndani za mchele Wakati wa kutengeneza kunyoosha. Inatumika kama alama muhimu ya utaftaji wa malighafi.
Hufafanuliwa kama “uwiano wa urefu wa masikio kwenye sehemu iliyowekwa kwa urefu wa wastani wa chini”. Sekta kawaida inahitaji uwiano wa kipato cha ≤3% kwa Diski za aluminium kwa sufuria za ndani za mchele, Kama viwango vya juu vinaongoza kwa kutengeneza kasoro.
Tofauti za uwiano wa kupata huibuka kutoka kwa athari tofauti za kisheria za michakato ya kuchoma moto na baridi. Haswa, Taratibu hizi zinaathiri muundo wa kipaza sauti (mwelekeo wa nafaka, aina ya muundo) ya Diski za aluminium kwa sufuria za ndani za mchele kwa njia tofauti, inayoongoza kwa utendaji tofauti.
(A) Ulinganisho wa vigezo muhimu kati ya michakato ya kusongesha moto na baridi-rolling (Kuchukua aloi za kawaida za aluminium 1060 na 3003 Kwa sufuria za ndani za mchele kama mifano)
| Mchakato wa Rolling |
Rolling joto anuwai |
Kiwango cha deformation moja |
Saizi ya nafaka |
Aina kuu ya muundo |
Aina ya kawaida ya uwiano wa kipato (Kwa rekodi hizi za aluminium) |
Unene unaotumika wa sufuria za ndani za mchele |
Kumbukumbu ya kawaida |
| Moto-moto |
350-500℃ (Juu ya joto la kuchakata tena) |
30%-50% |
50-80m |
Mwelekeo wa nasibu + dhaifu {111}<110> |
3.0%-5.5% (18% Kati ya rekodi hizi za alumini huzidi kiwango) |
≥2.0mm |
GB/T 3880.2 |
| Baridi-rolling |
20-80℃ (Karibu na joto la kawaida) |
15%-30% |
10-25m |
Nguvu {100}<011> + {112}<110> |
1.5%-3.0% (Inakidhi mahitaji ya rekodi hizi za aluminium) |
0.8-2.0mm |
GB/T 3880.3 |
(B) Utaratibu wa microscopic wa tofauti za uwiano wa kipato
- Tofauti za mwelekeo wa nafaka:
-
- Kwanza, Wakati wa mchakato wa kuchoma moto, Urekebishaji wa nguvu wa Diski za aluminium kwa sufuria za ndani za mchele hufanyika kwa joto la juu. Hii husababisha mwelekeo wa nafaka bila mpangilio kando ya mwelekeo unaozunguka (Rd) na mwelekeo wa kupita (Td), Ukosefu wa mwelekeo wa mwelekeo.
-
- Kwa hivyo, dhaifu tu {111}<110> Mchanganyiko huundwa. Muundo huu husababisha tofauti kubwa katika upinzani wa mtiririko wa plastiki katika mwelekeo tofauti wakati wa kutengeneza kunyoosha. Kwa mfano, Kuinua katika mwelekeo wa RD ni 8%-12% juu kuliko ile katika mwelekeo wa TD.
-
- Mtiririko huu usio na usawa unaunda dhahiri “Masikio” (Tofauti ya urefu 0.2-0.5mm) katika mwelekeo wa 45 ° au 0 °. Masikio kama haya yanashindwa kukidhi mahitaji ya usahihi wa sufuria za ndani za mchele, kuongeza hatari za kasoro.
-
- Kwa kulinganisha, Mchakato wa kusongesha baridi unajumuisha kupunguka kwa joto la chini (kawaida 3-5 hupita). Hii deformation ya kulazimishwa inalazimisha nafaka za rekodi hizi za aluminium kuoanisha katika mwelekeo maalum, kuunda muundo wa kipaza sauti.
-
- Nakala mbili kali huundwa: “Mchanganyiko wa mchemraba” ({100}<011>) na “muundo wa shaba” ({112}<110>). Athari ya ushirika wa maumbo haya mawili hupunguza tofauti katika uinuko kati ya mwelekeo tofauti hadi 3%-5%, Uboreshaji mkubwa juu ya rekodi zilizochomwa moto.
-
- Upungufu huu mkubwa wa tofauti za elongation hupunguza uwiano wa kipato, Kufanya diski zilizo na baridi-zinazofaa kwa kunyoosha sare kutengeneza sufuria za ndani za mchele, Hasa kwa bidhaa za usahihi.
- Uzani wa kutengana na mafadhaiko ya mabaki:
Uzani wa dislocation ya diski hizi za alumini wakati wa baridi-baridi (10¹⁴-10¹⁵ m⁻²) ni ya juu zaidi kuliko ile wakati wa kusonga moto (10¹²-10¹³ m⁻²). Uzani huu wa juu unachangia utulivu bora wa mitambo.
Zaidi ya hayo, Diski zilizo na baridi zina usambazaji wa mabaki ya mafadhaiko sawa, ambayo hupunguza kutokubaliana wakati wa kutengeneza.
Hata hivyo, ikiwa Diski za aluminium kwa sufuria za ndani za mchele Kupitia annealing ya kutosha wakati wa kusonga moto (n.k., kushikilia wakati <2h), Mkusanyiko wa mafadhaiko ya ndani utatokea katika mipaka ya nafaka. Hii ni hatari muhimu ya siri kwa usindikaji wa baadaye.
Mkusanyiko huu wa mkazo unazidisha deformation isiyo sawa wakati wa kutengeneza kunyoosha. Inaongeza uwiano wa kipato na huongeza hatari ya kuunda kasoro katika sufuria za ndani za mchele, kama kuta za kupasuka au zisizo sawa.

Hw-c. Kutengeneza utaratibu na uchambuzi wa kiwango cha unene wa ukuta katika sufuria za ndani za mchele zinazosababishwa na tofauti za uwiano
Kunyoosha kutengeneza sufuria za ndani za mchele kutoka Diski za aluminium kwa sufuria za ndani za mchele kimsingi ni mchakato wa deformation ya plastiki. Inahusisha “kunyoosha radial + axial nyembamba”, na uwiano wa kipato kuwa sababu ya kuamua kwa usawa wa deformation.
Kuweka tofauti za uwiano husababisha unene wa ukuta moja kwa moja kupitia “Anisotropy ya mtiririko wa plastiki”. Haswa, Maonyesho yafuatayo na data ya upimaji inaonyesha uhusiano huu wazi:
(A) Usambazaji wa unene wa ukuta wa sufuria za ndani za mchele chini ya uwiano tofauti wa kipato
| Aina ya diski ya aluminium |
Uwiano wa kupata (%) |
Unene wa chini (mm) |
Unene wa ukuta wa upande (mm) |
Unene wa eneo la sikio (mm) |
Upungufu wa unene wa kiwango cha juu (%) |
Kiwango cha kasoro (Kupasuka) (%) |
| Baridi-iliyochorwa (1060) |
1.5 |
1.48-1.52 |
1.25-1.30 |
1.20-1.25 |
≤6 |
2 |
| Baridi-iliyochorwa (3003) |
2.0 |
1.45-1.50 |
1.20-1.30 |
1.15-1.20 |
≤8 |
3 |
| Moto-uliochomwa (1060, Annealed) |
3.5 |
1.46-1.51 |
1.15-1.25 |
1.05-1.15 |
24 |
8 |
| Moto-uliochomwa (3003, Haijafungiwa) |
4.8 |
1.48-1.52 |
1.10-1.25 |
0.95-1.05 |
37 |
12 |
(B) Sheria ya unene wa ukuta wakati wa kutengeneza
Kuchukua sufuria ya ndani ya mchele wa ndani kama mfano -na kipenyo cha 220mm na unene wa awali wa rekodi hizi za aluminium kwa 1.5mm -uchambuzi wa vitu vya mwisho (Abaqus) na uthibitisho wa majaribio ulitumiwa kupata usambazaji wa unene wa ukuta. Utafiti huu wa kesi hutoa ufahamu halisi katika utendaji wa ulimwengu wa kweli.
- Diski za aluminium zilizochorwa baridi kwa sufuria za ndani za mchele (Uwiano wa kupata 2.0%):
-
- Baada ya kutengeneza kutengeneza, Unene wa ukuta wa chini ya sufuria ya ndani (eneo lenye mafadhaiko ya chini) ni safu kutoka 1.45-1.50mm, kuonyesha tofauti ndogo.
-
- Ukuta wa upande (eneo kuu la deformation) ina unene wa 1.20-1.30mm, kudumisha usawa mzuri.
-
- Masikio (45° mwelekeo) Pima 1.15-1.20mm katika unene, na nyembamba kidogo tu.
-
- Kupotoka kwa unene wa ukuta ni ≤8% (1.50mm vs 1.15mm). Hii inakidhi mahitaji ya “Kupotoka kwa ukuta kwa sufuria za ndani za mchele ≤10%” katika QB/T. 4099, Kuhakikisha kufuata viwango vya tasnia.
- Diski za aluminium zilizochomwa moto kwa sufuria za ndani za mchele (Uwiano wa kupata 4.5%):
-
- Unene wa ukuta wa chini unaanzia 1.48-1.52mm, thabiti kwa sababu ya mafadhaiko ya chini.
-
- Unene wa ukuta wa upande ni 1.10-1.25mm, na tofauti kubwa ikilinganishwa na diski zilizo na baridi.
-
- Masikio (0°/90 ° mwelekeo) ni nyembamba sana, saa 0.95-1.05mm, matokeo ya mtiririko wa plastiki usio na usawa.
-
- Upungufu wa unene wa ukuta hufikia 37% (1.52mm vs 0.95mm), kuzidi kikomo cha kawaida. Kupotoka hii haikubaliki kwa wapishi wa kazi wa mchele.
-
- Zaidi ya hayo, eneo la sikio linakabiliwa na kupasuka wakati wa kuchagiza baadaye. Kiwango cha kasoro ya sufuria za ndani za mchele hufikia 12%, na kusababisha upotezaji mkubwa wa uzalishaji.
(C) Sababu ya msingi ya unene wa ukuta: “Athari ya kukonda ya ndani” Inaongozwa na uwiano wa kipato
Kulingana na “Kigezo cha mavuno ya mlima anisotropic” katika mechanics ya nyenzo, Urafiki kati ya utofauti wa unene wa ukuta ΔT na elongation ε ya rekodi hizi za alumini wakati wa kutengeneza ni kutengeneza: ΔT = T₀ ×(1-e) (ambapo t₀ ni unene wa awali). Mfumo huu unaonyesha uhusiano kati ya mabadiliko ya unene na unene.
Kimsingi, Kiwango cha juu cha kipato kinaonyesha tofauti kubwa katika elongation ε kati ya mwelekeo tofauti. Kukosekana kwa mwelekeo huu hutafsiri moja kwa moja kwa unene usio na usawa.
Kwa Diski za aluminium zilizochomwa moto, ε_max (mwelekeo wa sikio) ni 15%-20% juu kuliko ε_min (mwelekeo usio wa sikio). Tofauti hii kubwa husababisha ΔT kubwa na unene wa ukuta mwembamba katika eneo la sikio, Kuunda a “Athari ya kukonda ya ndani”.
Kwa diski za aluminium zilizochorwa baridi, Tofauti kati ya ε_max na ε_min ni tu 5%-8%. Tofauti hii ndogo husababisha usambazaji wa sare ΔT na kupotoka kwa unene wa ukuta mdogo, Kupatana na mahitaji ya kazi ya wapishi wa mchele.
Unene huu sawa unafaa zaidi kwa mahitaji ya uzalishaji wa joto, Kama kuta zisizo na usawa zinaweza kusababisha matangazo ya moto wakati wa kupikia.
Zaidi ya hayo, nafaka coarse (50-80m) ya diski za aluminium zilizochomwa moto zinakabiliwa na “kuingizwa kwa ndani” Wakati wa kutengeneza kunyoosha. Jambo hili la microscopic linazidisha usawa wa macroscopic.
Kuteremka husababisha “undulations wavy” katika unene wa ukuta wa ndani (Kupotoka 0.05-0.10mm). Inazidisha zaidi kutokuwa na usawa na inaathiri usahihi wa wambiso kati ya sufuria ya ndani ya mchele na sahani ya joto, uwezekano wa kupunguza ufanisi wa joto.
Hw-d. Athari za unene wa ukuta juu ya umbizo wa safu ya insulation na utendaji wa insulation ya mafuta ya wapishi wa mchele
“Adhesion isiyo na pengo” Kati ya sufuria ya ndani ya mchele na safu ya insulation ni muhimu kwa kuhakikisha utendaji wa insulation ya mafuta. Bila kujitoa sahihi, Upotezaji wa joto huongezeka sana, kudhoofisha kazi ya msingi ya bidhaa.
Unene wa ukuta unasababisha utendaji wa insulation ya mafuta kupitia utaratibu wa pande mbili: “Kizazi cha pengo → Badilisha katika njia ya uzalishaji wa joto”. Mchanganuo ufuatao unavunja utaratibu huu kwa undani:
(A) Ulinganisho wa Utendaji wa Mafuta
| Aina ya sufuria ya ndani |
Kupotoka kwa unene wa ukuta (%) |
Pengo la safu ya insulation (mm) |
Kiwango cha wambiso (%) |
Joto la kwanza la maji (℃) |
Joto la maji baada ya 6h (℃) |
Joto la maji baada ya 12h (℃) |
Kiwango cha insulation ya insulation (%) |
| Diski zilizopigwa baridi (1060) |
6 |
≤0.05 |
99 |
95 |
83 |
76 |
≤7 |
| Diski zilizopigwa baridi (3003) |
8 |
≤0.05 |
98 |
95 |
82 |
75 |
≤8 |
| Diski za moto-moto (Annealed) |
24 |
0.10-0.15 |
88 |
95 |
78 |
68 |
18 |
| Diski za moto-moto (Haijafungiwa) |
37 |
0.15-0.25 |
82 |
95 |
75 |
63 |
23 |
(B) Uharibifu kwa wambiso wa safu ya insulation
Safu ya kawaida ya insulation kwa wapishi wa mchele ni “povu ya polyurethane” (wiani 35kg/m³, conductivity ya mafuta λ = 0.022 w/(m · k)). Utaratibu wake wa chini wa mafuta hufanya iwe bora kwa insulation, Lakini faida hii inapotea ikiwa kujitoa ni duni.
Kujitoa kwake inategemea gorofa na unene wa ukuta wa ukuta wa nje wa sufuria. Hii imedhamiriwa moja kwa moja na uwiano wa kipato cha Diski za aluminium kwa sufuria za ndani za mchele, kuunda mlolongo wazi wa sababu na athari.
- Sufuria za ndani zilizotengenezwa na diski za aluminium zilizochomwa baridi (Kupotoka kwa unene wa ukuta 8%):
-
- Ukali wa ukuta wa nje RA ni 0.5-0.6μm, bila protrusions dhahiri au unyogovu, Kutoa uso laini kwa kujitoa.
-
- Baada ya povu, Pengo kati ya safu ya insulation na sufuria ya ndani ni ≤0.05mm. Kiwango cha kujitoa ni ≥98%, kuhakikisha karibu mawasiliano kamili.
-
- Unene wa safu ya hewa kwenye pengo haueleweki, Kukutana na mahitaji ya insulation ya muda mrefu ya mafuta ya wapishi wa mchele na kudumisha utendaji thabiti kwa wakati.
- Sufuria za ndani zilizotengenezwa na diski za aluminium zenye moto (Kupotoka kwa unene wa ukuta 37%):
-
- Kwa sababu ya unene mwembamba wa ukuta katika eneo la sikio, “Unyogovu wa ndani” fomu baada ya kuchagiza. Unyogovu huu una kina cha 0.15-0.30mm, Kuunda vizuizi vya mwili kwa kujitoa.
-
- Ukali wa ukuta wa nje RA huongezeka hadi 1.2-1.5μm, Kupunguza zaidi eneo la mawasiliano kati ya safu ya insulation na sufuria ya ndani.
-
- Wakati wa povu, Polyurethane haiwezi kujaza unyogovu. Hii inaunda mapengo ya safu ya hewa ya 0.10-0.25mm, ambayo hufanya kama njia za kuhamisha joto.
-
- Kiwango cha kujitoa ni tu 82%. Mapungufu yamejilimbikizia katika eneo la sikio - eneo linalofanya kazi la kubadilishana joto la sufuria ya ndani ya mchele -inayoathiri utendaji wa insulation ya mafuta na kusababisha upotezaji wa joto haraka.
- Athari za mapungufu ya safu ya hewa juu ya upotezaji wa mafuta:
Safu ya hewa kwenye mapungufu ina conductivity ya mafuta λ_air = 0.026 w/(m · k), juu kidogo kuliko ile ya polyurethane. Wakati tofauti hii ni ndogo, Athari zake zinakuzwa na convection.
na mahesabu yanajumuishwa ambayo yanaongeza hata ugawaji wa mamlaka, Hewa katika pengo hutoa convection asili kwa sababu ya tofauti za joto (kasi ya mtiririko 0.1-0.3m/s). Convection hii huongeza sana uhamishaji wa joto, mbali zaidi ya uzalishaji wa tuli.
Convection hii huongeza mgawo wa uhamishaji wa joto h kutoka 0.5 W/(m² · k) (Hakuna pengo) kwa 2.5 W/(m² · k), ongezeko mara tano.
Inaongoza kwa a 3-4 Mara kuongezeka kwa upotezaji wa joto, Kudhoofisha sana athari ya insulation ya mpishi wa mchele na kushindwa kufikia matarajio ya watumiaji kwa utunzaji wa joto wa muda mrefu.

HW-E. Mchakato wa Optimization Suluhisho: Udhibiti wa uwiano wa uwiano na uboreshaji wa ubora kwa diski za aluminium kwa sufuria za ndani za mchele
Ili kushughulikia kasoro ya uwiano wa kipato cha moto-moto Diski za aluminium kwa sufuria za ndani za mchele, Uboreshaji uliolengwa unahitajika. Njia ya ukubwa mmoja inafaa-yote haifai; badala yake, Suluhisho lazima zirekebishwe kwa sababu maalum za uwiano wa kiwango cha juu.
Suluhisho zinapaswa kuchanganya mahitaji ya kutengeneza sufuria za ndani za mchele na kuzingatia mambo matatu: “Mchakato wa marekebisho ya parameta”, “Uboreshaji wa uboreshaji”, na “Kuunda Uboreshaji wa Mchakato”. Suluhisho zifuatazo zinathibitishwa kuwa nzuri katika mazoezi ya viwandani:
(A) Viashiria muhimu vya rekodi za aluminium kabla na baada ya mchakato wa mchakato
| Kipimo cha optimization |
Uwiano wa kupata kabla ya optimization (%) |
Uwiano wa kupata baada ya optimization (%) |
Saizi ya nafaka baada ya optimization (m) |
Uzani wa dislocation baada ya optimization (× 10¹⁴ m⁻²) |
Kupotoka kwa unene wa ukuta baada ya optimization (%) |
| Multi-pass-chini-temp moto-rolling |
4.5 |
3.2 |
35-40 |
1.2-1.5 |
18 |
| Kuingiliana kwa kati (380℃ × 3H) |
4.5 |
2.8 |
30-35 |
0.8-1.0 |
15 |
| 5-kupitisha baridi-rolling + 320℃ Annealing |
2.5 |
1.8 |
15-20 |
2.0-2.5 |
6 |
| 10% Kabla ya kunyoosha + 2-kupita kutengeneza |
4.2 |
3.0 |
32-38 |
1.0-1.3 |
16 |
(B) Utaftaji wa mchakato wa rolling kwa discs mbichi za alumini
- Uboreshaji wa mchakato wa kuchoma moto:
-
- Kwa Diski za aluminium kwa sufuria za ndani za mchele, APT “Multi-pass-joto-joto-rolling”. Joto la awali ni 450 ℃, kupungua hadi 350 ℃ katika kupita mfululizo. Kiwango hiki cha kupunguza joto hudhibiti kiwango cha kuchakata tena na ukuaji wa nafaka.
-
- Njia hii inapunguza uboreshaji wa nafaka unaosababishwa na kuchakata tena nguvu. Saizi ya nafaka inadhibitiwa hadi 30-40μm, anuwai ambayo inasawazisha nguvu na muundo.
-
- ADD “Kuingiliana kwa kati” (380℃ × 3H) Kuondoa mafadhaiko ya mabaki. Hatua hii ni muhimu kwa kupunguza mkusanyiko wa mafadhaiko katika mipaka ya nafaka.
-
- Kwa hivyo, Uwiano wa mapato ya rekodi hizi za aluminium hupunguzwa kutoka 4.5% chini 3.0%, Kuwafanya wafaa kwa uzalishaji wa msingi wa sufuria ya mchele wa ndani.
- Uboreshaji wa mchakato wa baridi-baridi:
-
- Kwa sufuria za ndani za mchele wa kati (0.8-1.5mm), APT “5-kupitisha baridi-rolling” na kiwango cha jumla cha mabadiliko ya 70%. Kupitisha kwa anuwai huhakikisha uharibifu wa sare bila kufanya kazi kwa nyenzo.
-
- Dhibiti kiwango cha deformation ya kila kupita 15%-20%. Deformation hii ya wastani huongeza nguvu ya umbo la mchemraba wa rekodi hizi za aluminium, ambayo ni ufunguo wa kupunguza anisotropy.
-
- Rekebisha joto la mwisho la kushinikiza hadi 320 ℃ × 2H ili homogenize wiani wa kutengana. Hatua hii inatuliza muundo wa kipaza sauti na inazuia deformation ya kuunda baada ya kuunda.
-
- Matokeo yake, Uwiano wa kipato cha rekodi hizi za aluminium umetulia 1.5%-2.0%, Inafaa kwa utengenezaji wa sufuria za ndani za mchele wa juu ambazo zinahitaji unene mkali.
- Utapeli na kutengeneza mchakato wa kutengeneza:
-
- Kwa moto-uliochomwa Diski za aluminium kwa sufuria za ndani za mchele, Ongeza a “10% kabla ya kunyoosha” Hatua. Uchafuzi huu wa kabla hurekebisha mwelekeo wa nafaka na hupunguza anisotropy, Kuandaa nyenzo kwa kutengeneza baadaye.
-
- Badilisha kunyoosha kwa jadi moja-moja “2-Pass kunyoosha kutengeneza + Kuingiliana kwa kati”. Njia hii iliyotawanyika inapunguza mafadhaiko ya ndani na hupunguza nyembamba katika eneo la sikio.
HW-F. Kesi ya Maombi ya Viwanda: Mchakato wa utaftaji wa mazoezi ya diski za aluminium kwenye biashara ya kupika ya mchele
Biashara inayoongoza ya kupika ya mchele wa ndani -na pato la kila mwaka la 5 Vitengo milioni - vilipata maswala muhimu katika 2023. Shida hizi hazikuathiri tu ubora wa bidhaa lakini pia zilisababisha upotezaji mkubwa wa kifedha.
Biashara ilitumia moto-moto Diski za aluminium kwa sufuria za ndani za mchele Ili kutoa sufuria za ndani. Shida kuu mbili ziliibuka:
Unene wa ukuta usio na usawa ulisababisha wambiso duni wa insulation. Haswa, Watumiaji waliripoti kuwa “Wakati wa insulation ya mafuta ya mpishi wa mchele ilipunguzwa kutoka 12h hadi 8h”, ishara wazi ya kutofaulu kwa utendaji.
② Kiwango cha kasoro ya kupasuka katika eneo la sikio kilifikiwa 12%, kusababisha upotezaji wa kila mwaka 8 milioni Yuan. Kiwango hiki cha kasoro hakikuweza kudumu kwa uzalishaji wa wingi.
Ili kutatua maswala haya, Biashara ilitekeleza hatua tatu za malengo yaliyokusudiwa, kila kushughulikia sababu maalum ya mizizi:
- Mchakato wa Mchakato wa Malighafi: Badilisha moto moto Diski za aluminium kwa sufuria za ndani za mchele (uwiano wa kupata 4.2%) na zile zilizo na baridi-baridi (uwiano wa kupata 2.1%). Ongeza a 10% Matibabu ya kunyoosha mapema ili kupunguza zaidi anisotropy.
- Kutengeneza marekebisho ya mchakato: Sambamba na sifa za diski hizi za aluminium, APT “2-Pass kunyoosha kutengeneza + Kuingiliana kwa kati” Ili kupunguza hatari za ndani na za kupasuka.
- Uboreshaji wa mfumo wa ukaguzi: Tambulisha kipimo cha unene wa laser na ugunduzi wa dosari ya ultrasonic. Mwenendo 100% Ukaguzi juu ya sufuria za ndani zilizotengenezwa kutoka kwa kila kundi la rekodi hizi za aluminium ili kupata kasoro mapema.
Uboreshaji ulipata matokeo muhimu, kudhibitisha ufanisi wa hatua:
- Haswa, Kupotoka kwa unene wa ukuta wa sufuria ya ndani ya mchele ilidhibitiwa ndani 8%, Viwango vya Sekta ya Mkutano.
- Kiwango cha wambiso wa insulation kilifikia ≥97%, Kurejesha utendaji wa mafuta ya bidhaa.
- Joto la maji baada ya insulation ya 12h iliongezeka kutoka 63 ℃ hadi 74 ℃, Matarajio ya watumiaji zaidi.
- Malalamiko ya watumiaji yamepungua 90%, Kuboresha sifa ya chapa na kuridhika kwa wateja.
- Akiba ya gharama ya kila mwaka ilifikiwa 6.5 milioni Yuan, kuongeza faida moja kwa moja.
- Wakati huo huo, Kiwango cha utumiaji wa malighafi ya rekodi hizi za alumini ziliongezeka kwa 5%, Kupunguza taka na athari za mazingira.

Hw-g. Hitimisho na mtazamo
(A) Hitimisho la msingi
Kwa jumla, Wakati wa kunyoosha kutengeneza sufuria za ndani za mchele kutoka Diski za aluminium kwa sufuria za ndani za mchele, Tofauti za uwiano kati ya michakato ya kuchoma moto na baridi-laini ndio sababu ya unene mkubwa wa ukuta. Hitimisho hili linaungwa mkono na data ya majaribio na mazoezi ya viwandani.
Diski za moto-moto zina uwiano wa kupata 3.0%-5.5%, wakati discs baridi-rolled kutoka 1.5%-3.0%. Tofauti hii ni kubwa ya kutosha kusababisha kasoro za kazi.
Tofauti hii husababisha anisotropy ya mtiririko wa plastiki. Haswa, Sufuria za ndani zilizotengenezwa kutoka kwa diski za aluminium zenye moto zina kiwango cha juu cha unene wa ukuta hadi hadi 37%, Viwango vya zaidi vya tasnia na kutoa bidhaa isiyo ya kazi.
Kwa kulinganisha, Sufuria za ndani zilizotengenezwa kutoka kwa diski za aluminium zilizo na baridi zina kupotoka kwa ≤8%, mahitaji ya mkutano na kuhakikisha utendaji thabiti.
Unene wa ukuta unene zaidi husababisha wambiso wa safu ya insulation: Kiwango cha kujitoa ni 82% kwa diski zilizochomwa moto na 98% kwa wale walio na baridi-baridi. Tofauti hii hutafsiri moja kwa moja kwa mapungufu ya utendaji wa mafuta.
Pia inazidisha upotezaji wa joto kupitia convection katika mapungufu ya safu ya hewa, Kuongoza kwa a 23% au kupungua zaidi kwa utendaji wa insulation ya mafuta ya wapishi wa mchele. Upotezaji huu wa utendaji haukubaliki kwa bidhaa za watumiaji.
(B) Mwelekeo wa utafiti wa baadaye
Katika siku zijazo, Utafiti wa kina juu ya rekodi hizi za aluminium unapaswa kuzingatia mambo matatu ili kuendesha uboreshaji unaoendelea:
① Kuendeleza a “moto-rolling + Mchakato wa mchanganyiko wa baridi”. Tumia kusongesha moto kwa rolling mbaya (Ili kupunguza gharama) na kuzungusha baridi kwa kumaliza (Ili kudhibiti uwiano wa kipato). Mbinu hii ya mseto inagharimu na utendaji.
② Kupitisha utaftaji wa paramu ya AI-inayoendeshwa. Tabiri uwiano wa mapato ya rekodi hizi za aluminium kulingana na algorithms ya kujifunza mashine ili kutambua marekebisho ya mchakato wa wakati halisi, Kupunguza kosa la mwanadamu na kuboresha msimamo.
③ Kuendeleza vifaa vipya vya insulation, kama povu ya mchanganyiko wa airgel. Nyenzo hii ya hali ya juu ina ubora wa chini wa mafuta, ambayo inaweza kupunguza utegemezi wa sufuria za ndani za mchele kwenye unene wa ukuta wa diski hizi za aluminium, Kupanua kubadilika kwa muundo.
(C) Kanuni ya msingi
Mwishowe, the “uteuzi wa mchakato” ya Diski za aluminium kwa sufuria za ndani za mchele inapaswa kulenga umoja wa mambo matatu: “Unene wa ukuta wa sufuria za ndani za mchele – Insulation safu ya kujitoa – Utendaji wa insulation ya mafuta”. Hakuna sababu moja inayoweza kutangulizwa kwa gharama ya wengine.
Mchakato wa kuzungusha baridi una faida kubwa katika sufuria za ndani za mchele wa kati na nyembamba (<2.0mm), ambapo usahihi ni muhimu.
Diski za aluminium zilizochomwa moto, Baada ya optimization ya parameta, Inaweza kutumika kwa sufuria za ndani za mchele zenye ukuta (≥2.0mm), Ambapo unyeti wa gharama ni wa juu na uvumilivu wa unene ni zaidi.
Kulinganisha kwa busara kulingana na msimamo wa bidhaa na mahitaji ya utendaji wa wapishi wa mchele ni muhimu. Inafikia usawa kati ya “Ubora wa malighafi – Utendaji wa bidhaa uliomalizika – Gharama ya uzalishaji”, Kuhakikisha utengenezaji endelevu na wa ushindani.
Tabia za mduara wa alumini:
Mzunguko wa alumini unafaa kwa masoko mengi, ikiwa ni pamoja na vyombo vya kupikia, viwanda vya magari na taa, na kadhalika., shukrani kwa sifa nzuri za bidhaa:
- Anisotropy ya chini, ambayo inawezesha kuchora kwa kina
- Sifa kali za kiufundi
- Usambazaji wa joto wa hali ya juu na sawa
- Uwezo wa kuwa na enameled, kufunikwa na PTFE (au wengine), kubakwa
- Tafakari nzuri
- Uwiano wa juu wa nguvu-kwa-uzito
- Kudumu na upinzani dhidi ya kutu
Mchakato wa Miduara ya Alumini
Ingot / Master Alloys — Tanuru Inayeyuka - Shika Tanuru — D.C. Caster — Slab —- Scalper — Kiwanda cha Rolling Moto - Kiwanda cha Baridi cha Baridi - Kuchomwa - Tanuru ya Annealing — Ukaguzi wa Mwisho - Ufungashaji — Uwasilishaji
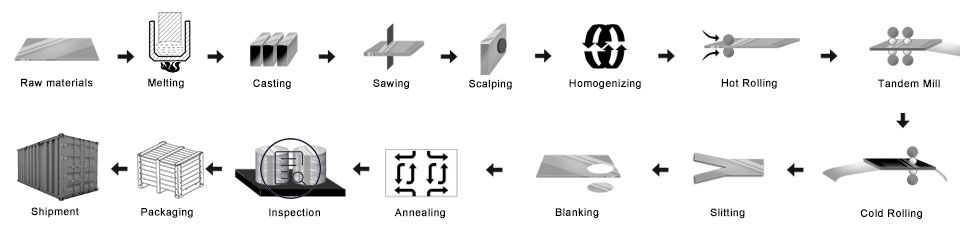
- Andaa aloi kuu
- Tanuru ya kuyeyuka: weka aloi kwenye tanuru ya kuyeyuka
- DCcast ingot ya alumini: Ili kumfanya mama aingie
- Piga ingot ya aluminium: kufanya uso na upande laini
- Tanuru inapokanzwa
- Kiwanda cha kugeuza moto moto: alifanya coil mama
- Baridi rolling kinu: coil mama ilizungushwa kama unene unaotaka kununua
- Mchakato wa kuchomwa: kuwa saizi unayotaka
- Tanuru ya nyongeza: badilisha hasira
- Ukaguzi wa mwisho
- Ufungashaji: kesi ya mbao au godoro la mbao
- Uwasilishaji
Udhibiti wa Ubora
Uhakikisho Chini ukaguzi utafanyika katika uzalishaji.
- a. diski ya alumini—diski ya alumini;
- b. diski ya alumini—diski ya alumini;
- c. Upimaji wa Chembe Magnetic-MT;
- d. kupima kupenya-PT;
- e. kugundua kasoro ya sasa ya eddy-ET
1) Kuwa huru kutoka kwa Madoa ya Mafuta, Kinyesi, Kujumuisha, Mikwaruzo, Doa, Kubadilika rangi kwa oksidi, Mapumziko, Kutu, Alama za Roll, Michirizi ya Uchafu, na kasoro zingine ambazo zitaingilia matumizi.
2) Uso usio na mstari mweusi, safi-kata, doa mara kwa mara, kasoro za uchapishaji wa roller, kama vile viwango vingine vya Udhibiti wa ndani wa gko.
Ufungaji wa diski za alumini:
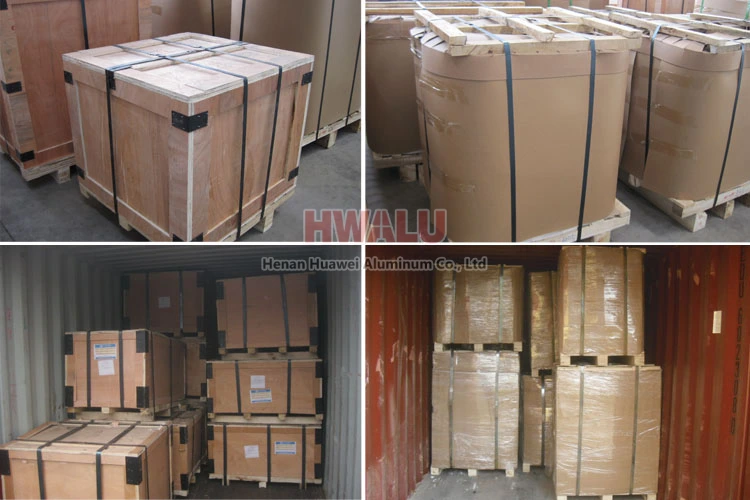
Miduara ya alumini inaweza kujazwa na viwango vya usafirishaji, kufunika na karatasi ya kahawia na filamu ya plastiki. Hatimaye, Mzunguko wa Alumini umewekwa kwenye godoro la mbao / kesi ya mbao.
- Weka vikaushio kwenye mduara wa alumini, kuweka bidhaa kavu na safi.
- Tumia karatasi safi ya plastiki, pakiti mduara wa alumini, weka muhuri mzuri.
- Tumia karatasi ya ngozi ya nyoka, pakiti ya uso wa karatasi ya plastiki, weka muhuri mzuri.
- Inayofuata, kuna njia mbili za ufungaji: Njia moja ni ufungaji wa pallet ya mbao, kwa kutumia karatasi ya ukoko iliyopakia uso; Njia nyingine ni ufungaji wa kesi ya mbao, kwa kutumia kesi ya mbao kufunga uso.
- Hatimaye, diski ya alumini, kuweka sanduku la mbao kwa kasi na salama.
Mduara wa Alumini wa Henan Huawei Aluminium. kufikia kiwango cha kuuza nje. Filamu ya plastiki na karatasi ya kahawia inaweza kufunikwa kwa mahitaji ya wateja. Nini zaidi, kesi ya mbao au pallet ya mbao inachukuliwa kulinda bidhaa kutokana na uharibifu wakati wa kujifungua. Kuna aina mbili za ufungaji, ambazo ni jicho kwa ukuta au jicho kwa anga. Wateja wanaweza kuchagua mmoja wao kwa urahisi wao. Kwa ujumla, kuna 2 tani katika kifurushi kimoja, na kupakia 18-22 tani katika chombo 1 × 20, na 20-24 tani katika chombo 1 × 40 '.
Kwa nini tuchague?
Ili kwenda na wakati, HWALU inaendelea kutambulisha vifaa na mbinu za hali ya juu ili kuboresha ushindani wake. Daima shikamana na falsafa ya biashara ya ubora kama kituo na mteja kwanza, kutoa bidhaa bora zaidi za safu ya duru ya diski ya alumini kwa sehemu zote za ulimwengu. Zaidi …