1060 हॉट रोल्ड एल्यूमिनियम सर्कल: भूतल स्केल नियंत्रण के लिए संपूर्ण समाधान
1060 हॉट रोल्ड एल्यूमीनियम सर्कल, उनकी उच्च शुद्धता के कारण (≥99.6%) और मजबूत प्रतिक्रियाशीलता, आसानी से एक घना रूप बनाएं Al₂O₃ तराजूगर्म रोलिंग तापमान पर ऑक्सीजन के साथ प्रतिक्रिया के माध्यम से. अपर्याप्त नियंत्रण से स्केल इंडेंटेशन जैसे दोष उत्पन्न होते हैं, पपड़ी, और खड़ा होना, बाद के प्रसंस्करण और उपस्थिति को प्रभावित करना. स्केल नियंत्रण के लिए तीन मुख्य सिद्धांतों का पालन आवश्यक है “स्रोत में कमी - प्रक्रिया में निष्कासन - समापन बिंदु सुरक्षा”, इनगोट से हीटिंग तक की पूरी प्रक्रिया में बंद-लूप प्रबंधन स्थापित करना, हॉट रोलिंग, और ठंडा करना. यह एक समान स्केल मोटाई सुनिश्चित करता है, पूरी तरह से हटाना, और कोई द्वितीयक संदूषण नहीं.
मैं. स्केल निर्माण तंत्र और खतरे
1. गठन तंत्र
- उच्च तापमान ऑक्सीकरण:में 400-500°Cगर्म रोलिंग तापमान रेंज, सतह एल्यूमीनियम तेजी से ऑक्सीजन के साथ प्रतिक्रिया करके बनता है सघन Al₂O₃ ऑक्साइड फिल्म. उच्च तापमान और लंबे समय तक रखने के परिणामस्वरूप मोटा पैमाना बनता है.
- पर्यावरणीय त्वरण:उच्च ऑक्सीजन सामग्री (>1%) या हीटिंग भट्टी में उच्च आर्द्रता, या रोलिंग के दौरान लंबे समय तक हवा में रहना, बड़े पैमाने पर विकास को तेज करता है और स्थानीयकृत गाढ़ापन पैदा कर सकता है.
- द्वितीयक ऑक्सीकरण:स्थानांतरण या रोलिंग रुकने के दौरान एल्यूमीनियम सर्कल के तेजी से ठंडा होने से एक ढीली ऑक्साइड परत बन सकती है, जो बाद में रोलिंग के दौरान आसानी से सब्सट्रेट में दब जाता है, दोष पैदा करना.
2. मुख्य खतरे
- उपस्थिति और प्रसंस्करण जोखिम: सतह में दबाया गया स्केल धक्कों/गड्ढों का निर्माण करता है, जिसके परिणामस्वरूप बाद में स्टैम्पिंग/स्पिनिंग या खराब कोटिंग आसंजन में दरारें पड़ जाती हैं.
- प्रदर्शन और जीवनकाल प्रभाव: स्केल एल्यूमीनियम मैट्रिक्स की निरंतरता को बाधित करता है, संक्षारण प्रतिरोध और थकान शक्ति को कम करना, उत्पाद की विश्वसनीयता प्रभावित हो रही है.
- लागत और अनुपालन हानियाँ: बाद में पीसने/अचार निकालने की लागत बढ़ जाती है. गैर-अनुरूपता वाले उत्पादों को वापस मंगाया जा सकता है और इससे निर्यात ऑर्डरों की डिलीवरी प्रभावित हो सकती है.
 1050 एल्यूमीनियम शीट
द्वितीय. स्रोत नियंत्रण: इनगोट से हीटिंग तक स्केल को कम करना
1. प्रीट्रीटमेंट भूल गया: प्राथमिक पैमाने के जोखिमों को दूर करें
- कच्चे माल का शुद्धिकरण:उच्च शुद्धता वाले इलेक्ट्रोलाइटिक एल्यूमीनियम सिल्लियों का उपयोग करें (शुद्धता ≥99.6%). स्क्रैप एल्युमीनियम को अच्छी तरह से छांटना चाहिए, ऑक्सीकरण को खराब करने वाली अशुद्धियों से बचने के लिए सतह के पैमाने को हटा दिया गया है.
- समरूपीकरण और स्कैल्पिंग: सिल्लियां गुजरती हैं 480-520°C, 4-6 घंटासंरचनागत पृथक्करण को खत्म करने के लिए समरूपीकरण की घोषणा. सतह स्केलिंग भत्ता ≥1.5 मिमी कास्टिंग स्केल और समावेशन को पूरी तरह से हटा देता है, शुरू से ही स्केल स्रोत को कम करना.
- सतह की सफाई: स्कैल्पिंग के बाद, सतहों को पोंछें isopropanol + एसीटोनतेल निकालने के लिए, फर्नेस चार्जिंग से पहले यह सुनिश्चित करने के लिए कि सतहें तेल और नमी से मुक्त हैं, इसके बाद 80-100 डिग्री सेल्सियस गर्म हवा में सुखाना चाहिए.
2. तापन प्रक्रिया अनुकूलन: स्केल गठन दर को सख्ती से नियंत्रित करें
(1) तापमान और समय व्यवस्था
- तापन तापमान: के लिए 1060 शुद्ध एल्यूमीनियम, हॉट रोलिंग हीटिंग तापमान को नियंत्रित करें 480-510°C. स्केल को तेजी से गाढ़ा होने से बचाने के लिए 520°C से अधिक तापमान से बचें.
- अपने पास रखने की अवधि: पिंड की मोटाई के आधार पर सटीक नियंत्रण (2मोटाई ≤300 मिमी के लिए -3 घंटे, के लिए 3-4 घंटे तक बढ़ाएँ >300मिमी) उच्च तापमान पर रुकने के समय और पैमाने के गठन को कम करने के लिए.
- तापन रणनीति: प्रयोग करें चरणबद्ध तापन (1 घंटे के लिए 200°C पर पहले से गरम करें → 1 घंटे के लिए 400°C पर रखें → लक्ष्य तापमान तक गर्म करें) स्थानीयकृत ओवरहीटिंग और असमान पैमाने पर वृद्धि को कम करने के लिए.
(2) फर्नेस वातावरण नियंत्रण (मूल कदम)
- कम ऑक्सीजन/सुरक्षात्मक वातावरण का तापन:भट्ठी में ऑक्सीजन सामग्री को नियंत्रित करें ≤0.5%. प्राथमिकता नाइट्रोजन संरक्षण (प्रवाह दर 50-100 m³/h) एल्यूमीनियम को ऑक्सीजन से अलग करने के लिए, पैमाने के गठन को अधिक से कम करना 80%.
- आर्द्रता नियंत्रण:भट्ठी की आर्द्रता को नियंत्रित करें 20-30%. उच्च आर्द्रता सतह ऑक्सीकरण को तेज करती है, भट्ठी और फिक्स्चर को नियमित रूप से सुखाने की आवश्यकता होती है.
- फर्नेस वायुमंडल परिसंचरण: पूरी भट्टी में एक समान ऑक्सीजन सामग्री और तापमान सुनिश्चित करने के लिए परिसंचरण प्रणालियाँ स्थापित करें, पैमाने की मोटाई में बड़े स्थानीय बदलावों से बचना.
 8011 एल्यूमीनियम सर्कल
तृतीय. प्रक्रिया नियंत्रण: हॉट रोलिंग के दौरान पूरी तरह से स्केल हटाना
1. उच्च दाब जल उतराई: कोर भौतिक निष्कासन विधि
(1) मुख्य पैरामीटर और सेटअप
- डीस्केलिंग समय:रफ रोलिंग से पहले एक बार डीस्केलिंग करें और प्रत्येक पास के बाद एक बार नए बने स्केल को तुरंत हटा दें और इसे रोल करने से रोकें।.
- दबाव और प्रवाह: डीस्केलिंग दबाव को नियंत्रित करें 15-25 एमपीए (के लिए उपयुक्त 1060 शुद्ध एल्यूमीनियम पैमाने की विशेषताएं), प्रवाह दर ≥ 800 एल/मिनट, यह सुनिश्चित करना कि जल प्रभाव बल स्केल को हटाने के लिए पर्याप्त है.
- नोजल विन्यास: प्रयोग करें सीधे जेट उच्च दबाव नोजल (स्प्रे कोण 22°-30°), वृत्त की सतह से नोजल की दूरी 80-120 मिमी, मृत क्षेत्रों के बिना पूर्ण कवरेज के लिए 4-6 सेटों में समान रूप से व्यवस्थित किया गया.
- पानी की गुणवत्ता: प्रयोग करें नरम पानी (कठोरता ≤50 mg/L) तीन-चरण निस्पंदन के साथ (चक्रवात पृथक्करण → सटीक निस्पंदन → चुंबकीय पृथक्करण) जलजनित अशुद्धियों से खरोंच से बचने के लिए.
(2) परिचालन बिंदु
- जब डीस्केलिंग करें एल्यूमीनियम सर्कल तापमान ≥ है 400डिग्री सेल्सियस, यह सुनिश्चित करना कि स्केल भंगुर हो और पानी से आसानी से अलग हो जाए.
- स्केलिंग के तुरंत बाद, का उपयोग करो गर्म हवा का पर्दा (80-100°C) हवा से अलग करना, द्वितीयक ऑक्सीकरण समय को न्यूनतम करना.
2. हॉट रोलिंग प्रक्रिया: स्केल गठन और इंडेंटेशन को कम करें
(1) रोलिंग पैरामीटर अनुकूलन
- कटौती वितरण: रफिंग पास रिडक्शन को नियंत्रित करें 30%-50%, अत्यधिक एकल-पास कटौती से बचना जो स्केल विखंडन और इंडेंटेशन का कारण बन सकता है. फिनिशिंग पास कमी ≤ 20%सतह की गुणवत्ता सुनिश्चित करने के लिए.
- घूमने की गति: खुरदुरी गति 1.5-2.0 मी/से (शीतलन को धीमा करने के लिए विरूपण ऊष्मा का उपयोग करना), समाप्ति की गति 0.8-1.2 मी/से, पैमाने के गठन को सीमित करने के लिए उच्च तापमान के संपर्क के समय को कम करना.
- रोलिंग तापमान समाप्त करें:पर नियंत्रण 380-420°C. बहुत कम होने से स्केल सब्सट्रेट से बहुत कसकर चिपक जाता है, हटाना कठिन बना रहा है; बहुत अधिक माध्यमिक ऑक्सीकरण को तेज करता है.
(2) कार्य रोल और स्नेहन प्रबंधन
- कार्य रोल की स्थिति: रोल सतह खत्म ≥ आरए 0.8 सुक्ष्ममापी. एल्युमीनियम के टूटने या स्केल इंडेंटेशन पैदा करने वाली खरोंचों से बचने के लिए नियमित रूप से रोल को पीसें और ठीक करें.
- स्नेहन प्रणाली: प्रयोग करें समर्पित हॉट रोलिंग एल्यूमीनियम इमल्शन (एकाग्रता 5%-8%), घर्षण गर्मी और ऑक्सीकरण को कम करने के लिए रोल/बिलेट संपर्क क्षेत्र पर एक समान कवरेज सुनिश्चित करना.
- रोल की सफाई: प्रयोग करें उच्च दबाव वाली हवा + अनुभव कियाद्वितीयक संदूषण को रोकने के लिए रोलिंग के दौरान स्केल और मलबे की रोल सतहों को लगातार साफ करना.
3. स्थानांतरण और अंतराल संरक्षण: द्वितीयक ऑक्सीकरण को रोकें
- स्थनांतरण समय: रोलिंग पासों के बीच स्थानांतरण समय को ≤ तक सीमित करें 30 सेकंड. हवा के संपर्क को कम करने के लिए एल्यूमीनियम सर्कल के लिए इंसुलेटेड कवर का उपयोग करें.
- पर्यावरण नियंत्रण: बनाए रखें ए सकारात्मक दबावहॉट रोलिंग क्षेत्र में (वेंटिलेशन दर ≥10 वायु परिवर्तन/घंटा) बाहरी हवा के प्रवेश को कम करने के लिए. तापमान बनाए रखें 25-35°C, नमी 40%-50%ऑक्सीकरण दर कम करने के लिए.
- स्थिरता संरक्षण:गैल्वेनिक संक्षारण पैदा करने वाले एल्यूमीनियम सर्कल के सीधे संपर्क से बचने और हवा से अलग करने के लिए उच्च तापमान प्रतिरोधी सिरेमिक फिक्स्चर का उपयोग करें.
 एल्यूमीनियम गोल शीट पैकेजिंग
चतुर्थ. समापन बिंदु नियंत्रण: हॉट रोलिंग के बाद तीव्र शीतलन और सुरक्षा
1. शीतलन प्रक्रिया: नियंत्रण स्केल संरचना और मोटाई
- ठंडा करने की विधि: प्रयोग करें संयुक्त धुंध + पानी का पर्दा ठंडा करना. शीतलन दर को नियंत्रित करें 50-80°C/मिनटतेजी से ठंडा होने से स्केल क्रैकिंग से बचने के लिए.
- शीतलक समापन बिंदु तापमान: कूल टू 150°C से नीचेहवा के संपर्क में आने से पहले, क्योंकि स्केल स्थिर हो जाता है और ढीली ऑक्साइड परत बनने की संभावना कम होती है.
- शीतलन एकरूपता:एल्युमीनियम सर्कल में लगातार शीतलन गति सुनिश्चित करने के लिए रिंग के आकार के कूलिंग नोजल का उपयोग करें, असमान स्थानीय पैमाने की मोटाई को रोकना.
2. तैयार उत्पाद संरक्षण: बाद के ऑक्सीकरण को रोकें
- सतह का उपचार:ठंडा होने के बाद, ए से साफ करें तटस्थ सफाई एजेंट अवशिष्ट इमल्शन और पानी के दाग हटाने के लिए, इसके बाद नमी और तेल से मुक्त सतह सुनिश्चित करने के लिए 80-100 डिग्री सेल्सियस गर्म हवा में सुखाना.
- सुरक्षात्मक कोटिंग:अल्पावधि भंडारण के लिए, ए लागू करें पानी में घुलनशील जंग रोधी कोटिंग (मोटाई 1-2 माइक्रोमीटर) हवा और नमी से अलग करने के लिए. दीर्घकालिक भंडारण के लिए, वैक्यूम या नाइट्रोजन से भरी पैकेजिंग का उपयोग करें.
- गोदाम प्रबंधन: तापमान पर स्टोर करें 20-28°C, आर्द्रता ≤ 45%. तंग स्टैकिंग से स्थानीय नमी और ऑक्सीकरण से बचने के लिए एल्यूमीनियम सर्कल को परतों में ढेर करें.
वी. मुख्य नियंत्रण पैरामीटर और निरीक्षण मानक
1. कोर नियंत्रण पैरामीटर तालिका
| प्रक्रिया चरण |
मुख्य पैरामीटर |
नियंत्रण सीमा |
नियंत्रण उद्देश्य |
| गरम करना |
फर्नेस ऑक्सीजन सामग्री |
≤0.5% |
पैमाने का गठन कम करें |
| गरम करना |
अपने पास रखने की अवधि |
2-4 घंटे (मोटाई द्वारा समायोजित) |
लंबे समय तक उच्च-तापमान ऑक्सीकरण से बचें |
| स्केलिंग |
दबाव |
15-25 एमपीए |
स्केल को अच्छी तरह से छीलें |
| स्केलिंग |
नोजल दूरी |
80-120 मिमी |
पूर्ण डीस्केलिंग कवरेज सुनिश्चित करें |
| हॉट रोलिंग |
रोलिंग तापमान समाप्त करें |
380-420°C |
ऑक्सीकरण और प्लास्टिसिटी को संतुलित करें |
| शीतलक |
दर |
50-80°C/मिनट |
स्केल क्रैकिंग से बचें |
| स्थानांतरण |
संसर्ग का समय |
≤30 एस |
द्वितीयक ऑक्सीकरण कम करें |
2. स्केल निरीक्षण मानक
- मोटाई निरीक्षण: प्रयोग करें एड़ी वर्तमान मोटाई गेज. हॉट रोलिंग के बाद स्केल की मोटाई ≤ 5 सुक्ष्ममापी, तैयार उत्पाद सतह पैमाने की मोटाई ≤ 2 सुक्ष्ममापी.
- दृश्य निरीक्षण: सतह स्केल इंडेंटेशन से मुक्त, पपड़ी, खड़ा. कोई धूसर-सफ़ेद ऑक्साइड परत दिखाई नहीं देती. स्थानीय दोष लंबाई ≤ 0.5 मिमी और लगातार वितरित नहीं किया गया.
- आसंजन परीक्षण:क्रॉस-कट परीक्षण करें (1×1 मिमी ग्रिड), टेप लगाएं और छीलें. स्केल अलग नहीं होना चाहिए (कक्षा 0 मानक).
- निरीक्षण आवृत्ति: प्रति बैच 3-5 नमूनों का परीक्षण करें, हर नमूना 2 प्रक्रिया की स्थिरता सुनिश्चित करने के लिए घंटे.
 एल्यूमीनियम गोल शीट पैकेजिंग
छठी. सामान्य समस्याएँ एवं समाधान
| समस्या घटना |
मूल कारण |
समाधान |
| असमान स्केल मोटाई |
असमान भट्ठी का माहौल; अवरूद्ध डीस्केलिंग नोजल |
भट्ठी के वायुमंडल परिसंचरण को अनुकूलित करें; समान जल प्रवाह के लिए नोजलों को नियमित रूप से साफ करें |
| स्केल सतह पर इंडेंट किया गया |
असामयिक उतरना; रोल पर एल्यूमीनियम पिकअप |
डीस्केलिंग आवृत्ति बढ़ाएँ; रोल सतह के मलबे को लगातार साफ करें |
| गंभीर माध्यमिक ऑक्सीकरण |
अत्यधिक स्थानांतरण समय; उच्च परिवेश आर्द्रता |
स्थानांतरण का समय कम करें, इंसुलेटेड कवर का उपयोग करें; गोदाम की नमी को नियंत्रित करें |
| ठंडा होने के बाद ढीली ऑक्साइड परत |
शीतलन दर बहुत तेज़ |
शीतलन दर कम करें, संयुक्त धुंध+जल पर्दा शीतलन का उपयोग करें |
सातवीं. सारांश और दीर्घकालिक नियंत्रण
1060 हॉट रोल्ड एल्यूमीनियम सर्कल स्केल नियंत्रण एक है पूर्ण-प्रक्रिया व्यवस्थित परियोजना. के सिद्धांत की आवश्यकता है “नींव के रूप में स्रोत में कमी, कोर के रूप में प्रक्रिया में निष्कासन, सुरक्षा के रूप में समापन बिंदु सुरक्षा”. पांच प्रमुख चरणों के समन्वित प्रयासों के माध्यम से - पिंड स्केलिंग, सुरक्षात्मक वातावरण का तापन, उच्च दबाव वाले पानी का उतरना, सटीक हॉट रोलिंग, और तेजी से शीतलन-पैमाने की मोटाई को स्थिर रूप से नियंत्रित किया जा सकता है ≤2 μm, दृश्य योग्यता दर के साथ ≥ 99.5%.
और गणनाओं को शामिल किया गया है जो शक्ति के विनियोग को भी जोड़ते हैं, ए की स्थापना पूर्ण-प्रक्रिया ट्रैसेबिलिटी प्रणाली आवश्यक है, हीटिंग तापमान रिकॉर्ड करना, डीस्केलिंग पैरामीटर, और प्रत्येक बैच के लिए हॉट रोलिंग डेटा. पैमाने पर नियंत्रण के लिए दीर्घकालिक तंत्र बनाने के लिए नियमित प्रक्रिया अनुकूलन और उपकरण रखरखाव आयोजित किया जाना चाहिए, डाउनस्ट्रीम प्रसंस्करण और उच्च-स्तरीय निर्यात बाजारों की कठोर सतह गुणवत्ता आवश्यकताओं को पूरा करना.
एल्यूमीनियम सर्कल के गुण:
एल्यूमिनियम सर्कल कई बाजारों के लिए उपयुक्त है, कुकवेयर सहित, मोटर वाहन और प्रकाश उद्योग, आदि।, अच्छे उत्पाद विशेषताओं के लिए धन्यवाद:
- कम अनिसोट्रॉपी, जो गहरी ड्राइंग की सुविधा प्रदान करता है
- मजबूत यांत्रिक गुण
- उच्च और सजातीय गर्मी प्रसार
- तामचीनी होने की क्षमता, PTFE द्वारा कवर किया गया (या अन्य), एनोड किए गए
- अच्छा परावर्तन
- उच्च शक्ति-से-वजन अनुपात
- जंग के लिए स्थायित्व और प्रतिरोध
एल्यूमिनियम सर्किल प्रक्रिया
पिंड/मास्टर मिश्र — मेल्टिंग फर्नेस - होल्डिंग फर्नेस — डी.सी.. कास्टर — पत्थर की पटिया —- स्कैल्पर — हॉट रोलिंग मिल - कोल्ड रोलिंग मिल - पंचिंग - एनीलिंग फर्नेस — अंतिम निरीक्षण - पैकिंग — वितरण
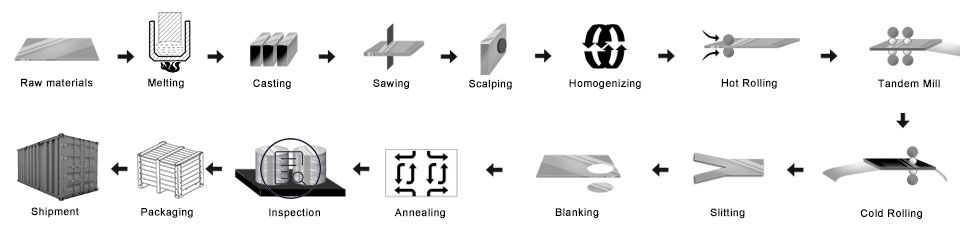
- मास्टर मिश्र तैयार करें
- पिघलती भट्टी: मिश्र धातुओं को पिघलने वाली भट्टी में डालें
- डीसी कास्ट एल्यूमीनियम पिंड: माँ को पिंड बनाने के लिए
- एल्यूमीनियम पिंड मिल: सतह और साइड को चिकना बनाने के लिए
- ताप भट्टी
- हॉट रोलिंग मिल: माँ का तार बनाया
- कोल्ड रोलिंग मिल: मदर कॉइल को उस मोटाई के रूप में रोल किया गया था जिसे आप खरीदना चाहते हैं
- छिद्रण प्रक्रिया: आप जो चाहते हैं उसका आकार बनें
- एनीलिंग भट्टी: मिजाज बदलो
- अंतिम निरीक्षण
- पैकिंग: लकड़ी के मामले या लकड़ी के फूस
- वितरण
गुणवत्ता नियंत्रण
आश्वासन नीचे निरीक्षण उत्पादन में किया जाएगा.
- ए. किरण का पता लगाना—आर टी;
- बी. अल्ट्रासोनिक परीक्षण—केन्द्र शासित प्रदेशों;
- सी. चुंबकीय कण परीक्षण-एमटी;
- डी. पैठ परीक्षण-पीटी;
- इ. एड़ी वर्तमान दोष का पता लगाने-ET
1) तेल के दाग से मुक्त रहें, काटने का निशान, समावेश, स्क्रैच, धब्बा, ऑक्साइड मलिनकिरण, ब्रेक, जंग, रोल मार्क्स, गंदगी की धारियाँ, और अन्य दोष जो उपयोग में हस्तक्षेप करेंगे.
2) काली रेखा के बिना सतह, तेज़ बाहर की रेखाओंवालअ, आवधिक दाग, रोलर मुद्रण दोष, जैसे अन्य gko आंतरिक नियंत्रण मानक.
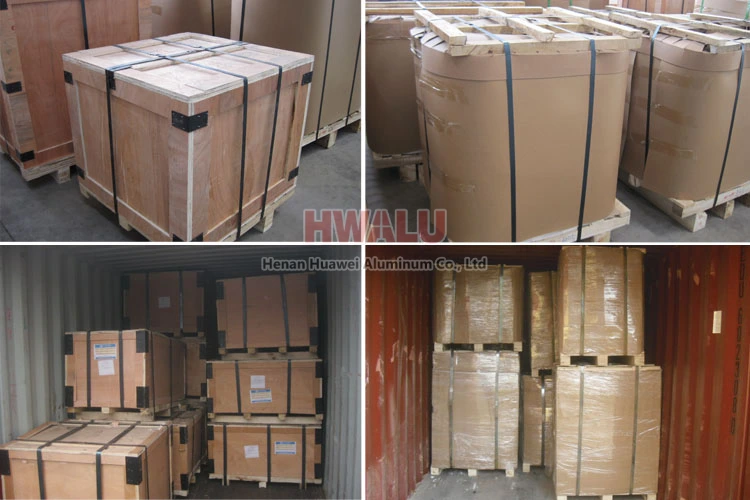
एल्यूमिनियम डिस्क पैकिंग:
एल्यूमिनियम सर्किल निर्यात मानकों द्वारा पैक किया जा सकता है, भूरे रंग के कागज और प्लास्टिक की फिल्म के साथ कवर करना. आखिरकार, एल्यूमिनियम दौर लकड़ी के फूस / लकड़ी के मामले पर तय किया गया है.
- एल्युमिनियम सर्कल के ऊपर ड्रायर्स लगा दें, उत्पादों को सूखा और साफ रखें.
- स्वच्छ प्लास्टिक पेपर का प्रयोग करें, एल्यूमीनियम सर्कल पैक करें, सीलिंग अच्छी रखें.
- सांप की खाल के कागज का प्रयोग करें, प्लास्टिक पेपर की सतह को पैक करें, सीलिंग अच्छी रखें.
- अगला, पैकेजिंग के दो तरीके हैं: लकड़ी के फूस की पैकेजिंग का एक तरीका है, सतह को पैक करने वाले क्रस्टी पेपर का उपयोग करना; दूसरा तरीका लकड़ी के मामले की पैकेजिंग है, सतह को पैक करने वाले लकड़ी के मामले का उपयोग करना.
- आखिरकार, लकड़ी के बक्से की सतह पर स्टील की बेल्ट बिछाएं, लकड़ी के बक्से को तेज और सुरक्षित रखना.
हेनान हुआवेई एल्यूमिनियम का एल्यूमिनियम सर्कल. निर्यात मानक को पूरा करें. प्लास्टिक की फिल्म और भूरे रंग के कागज को ग्राहकों की जरूरतों पर कवर किया जा सकता है. इससे ज्यादा और क्या, डिलीवरी के दौरान उत्पादों को नुकसान से बचाने के लिए लकड़ी के मामले या लकड़ी के फूस को अपनाया जाता है. पैकेजिंग दो प्रकार की होती है, जो आंख से दीवार या आंख से आसमान की ओर हैं. ग्राहक अपनी सुविधा के लिए इनमें से किसी एक को चुन सकते हैं. आम तौर पर बोलना, वहां 2 एक पैकेज में टन, और लोड हो रहा है 18-22 1×20′ कंटेनर में टन, तथा 20-24 1×40′ कंटेनर में टन.
हमारा चयन क्यों?
समय के साथ चलने के लिए, HWALU अपनी प्रतिस्पर्धात्मकता में सुधार के लिए अत्याधुनिक उपकरण और तकनीक पेश करता रहता है. हमेशा केंद्र और ग्राहक के रूप में गुणवत्ता के व्यापार दर्शन का पालन करें, दुनिया के सभी हिस्सों में उच्चतम गुणवत्ता वाले एल्यूमीनियम डिस्क सर्कल श्रृंखला उत्पाद प्रदान करने के लिए. अधिक …