Giảm căng thẳng Ủ của 3003 Đĩa nhôm cho đáy hộp Nut: Kiểm soát độ phồng trong điều kiện làm đầy ở nhiệt độ cao
Tóm tắt
Trang trắng này khám phá các chiến lược kiểm soát quá trình và hành vi cơ-nhiệt của 3003 đĩa nhôm cho đáy lon hạt trong điều kiện làm đầy nhiệt độ cao. Một vấn đề thường xuyên xảy ra trong ngành đóng hộp hạt là hiện tượng phồng lên hoặc biến dạng do nhiệt ở đáy sau khi đổ đầy đồ nóng vào. (thông thường là 80–95 °C). Biến dạng này làm ảnh hưởng đến tính toàn vẹn của sản phẩm, nhận thức của người tiêu dùng, và an toàn đóng gói.
Để giải quyết vấn đề này, nghiên cứu tìm hiểu vai trò của ủ giảm căng thẳng trong việc giảm thiểu sự tích tụ ứng suất dư trong 3003 hợp kim vi cấu trúc. Bằng cách tối ưu hóa nhiệt độ, thời gian, và tốc độ làm mát, nhà sản xuất có thể giảm độ phồng một cách hiệu quả mà không làm mất đi độ cứng hoặc khả năng định hình. Bài báo kết hợp các mô hình lý thuyết, nguyên lý luyện kim, và dữ liệu thực nghiệm thu được từ các thử nghiệm ở quy mô sản xuất.

1. Giới thiệu
Khi thị trường bao bì hạt và đồ ăn nhẹ toàn cầu tiếp tục mở rộng, bao bì kim loại nhẹ đã trở thành lựa chọn ưu tiên cho các ứng dụng cao cấp và bền vững. Ưu điểm của nhôm - trọng lượng nhẹ, chống ăn mòn, và khả năng định hình tuyệt vời—làm cho nó trở thành vật liệu quan trọng cho đáy lon hạt.
Tuy nhiên, Các quy trình đóng gói thường bao gồm các bước hàn nóng và khử trùng để thân và đáy lon tiếp xúc với nhiệt độ cao trong thời gian dài.. Sự không phù hợp giữa giãn nở nhiệt và ứng suất dư tồn tại từ trước có thể dẫn đến phồng nhiệt, làm gián đoạn độ kín khí và có thể làm biến dạng hình dạng sản phẩm.
Mục tiêu của sách trắng này là xác định các giải pháp ở cấp độ quy trình cho vấn đề này thông qua ủ giảm căng thẳng tối ưu hóa. Hợp kim được chọn, 3003 nhôm, là vật liệu dòng Al-Mn có độ bền vừa phải, khả năng chống ăn mòn tuyệt vời, và độ dẻo tốt—các đặc tính lý tưởng cho các ứng dụng tạo hình và dập.
Trọng tâm của nghiên cứu này là:
- Định lượng mức độ ảnh hưởng của quá trình ủ giảm căng thẳng đến sự phân bổ ứng suất bên trong;
- Xác định các thông số ủ tối ưu để giảm thiểu độ phồng;
- Đảm bảo tính khả thi công nghiệp với năng suất cao và chất lượng ổn định;
- Cung cấp hướng dẫn kỹ thuật theo ASTM B209, GB/T 3880, Và NBB 00152002 tiêu chuẩn.
2. Tổng quan về vật liệu: 3003 Hợp kim nhôm
2.1 Thành phần hợp kim
3003 hợp kim nhôm chủ yếu bao gồm nhôm với mangan là nguyên tố hợp kim chính, thông thường trong khoảng 1,0–1,5 %. Một lượng nhỏ đồng (0.05–0,2 %) cũng được đưa vào để tăng cường sức mạnh một chút.
| Yếu tố |
Phạm vi sáng tác (%) |
Tiêu chuẩn tham khảo |
| Al |
Sự cân bằng |
ASTM B209 |
| Mn |
1.0–1,5 |
GB/T 3190 |
| Củ |
0.05–0,2 |
ASTM B209 |
| Fe + Và |
.70,7 |
GB/T 3190 |
| Zn |
.10,10 |
ASTM B209 |
Thành phần này đảm bảo độ mịn, cấu trúc hạt ổn định duy trì độ bền sau khi gia công nguội và cho phép ủ giảm ứng suất mà không bị nứt kết tinh.
2.2 Tính chất cơ lý
| Tài sản |
Như cuộn (H14) |
Ủ (Ô) |
Phương pháp kiểm tra |
| Độ bền kéo (MPa) |
150–180 |
95–125 |
GB/T 228.1 |
| Sức mạnh năng suất (MPa) |
120–140 |
35–60 |
ASTM E8 |
| Độ giãn dài (%) |
10–15 |
25–30 |
GB/T 228.1 |
| Tỉ trọng (g/cm³) |
2.73 |
2.73 |
ASTM B311 |
| Hệ số giãn nở nhiệt (10⁻⁶/K) |
23.2 |
23.4 |
ASTM E831 |
Đã được làm mềm (Ô) điều kiện nhiệt độ lý tưởng cho việc vẽ sâu và tạo hình thành đáy lon. Tuy nhiên, ứng suất dư và biến dạng cục bộ từ quá trình dập phải được xử lý cẩn thận để tránh biến dạng dưới nhiệt.

3. Cơ chế phồng lên khi làm đầy ở nhiệt độ cao
Trong quá trình đổ đầy nóng, hộp đựng hạt được tiếp xúc với nhiệt độ từ 80–100 °C. Bảng điều khiển phía dưới, bao gồm mỏng 3003 đĩa nhôm, trải qua sự giãn nở nhiệt không đồng đều.
Các yếu tố sau đây góp phần làm phồng lên:
- Căng thẳng còn sót lại từ công việc nguội:
Dập và vẽ sâu tạo ra ứng suất nén và kéo dọc theo độ dày của đĩa.
- gradient nhiệt trong quá trình làm đầy:
Bề mặt bên trong nóng lên nhanh chóng trong khi bề mặt bên ngoài vẫn mát hơn, tạo ra sự mở rộng khác biệt.
- Giảm căng thẳng không đủ:
Nếu ủ không đầy đủ, ứng suất giữ lại tác động hiệp đồng với ứng suất nhiệt, đẩy đáy ra ngoài.
- Độ dày hoặc cấu trúc hạt không đủ:
Các hạt không đồng nhất hoặc ranh giới yếu khuyến khích năng suất cục bộ dưới áp lực.
Các mô hình phần tử hữu hạn và phân tích kim loại cho thấy ứng suất phồng có xu hướng đạt cực đại ở mức 70–90% cường độ chảy đối với các mẫu không được ủ, trong khi những chất được ủ vẫn ở mức dưới 40% - cho thấy hiệu quả giảm căng thẳng.
4. Nguyên tắc cơ bản của quá trình luyện tập giảm căng thẳng
Ủ giảm căng thẳng nhằm mục đích giảm căng thẳng bên trong mà không làm hạt tăng trưởng hoặc mất độ bền đáng kể. Vì 3003 đĩa nhôm cho đáy lon hạt, phạm vi nhiệt độ tới hạn nằm trong khoảng 250–380 ° C.
4.1 Nguyên lý phục hồi và kết tinh lại
- Giai đoạn phục hồi (250–310°C):
Sự sắp xếp lại vị trí và sự hủy diệt xảy ra, giảm ứng suất dư mà không làm thay đổi hình thái hạt.
- Kết tinh lại một phần (310–360°C):
Các hạt mới tạo mầm dọc theo ranh giới năng lượng cao, tăng cường độ dẻo và tính đồng nhất của ứng suất.
- Ủ quá mức (>380 °C):
Sự phát triển hạt quá mức làm suy yếu tính toàn vẹn của cấu trúc và giảm khả năng chống phồng cơ học.
4.2 Thông số điều khiển chính
| tham số |
Phạm vi đề xuất |
Ảnh hưởng đến cấu trúc vi mô |
| Nhiệt độ |
300–350°C |
Thúc đẩy phục hồi, hạn chế sự phát triển của hạt |
| Thời gian nắm giữ |
30–90 phút |
Đảm bảo thư giãn căng thẳng hoàn toàn |
| Tốc độ sưởi ấm |
3-5°C/phút |
Ngăn chặn quá trình oxy hóa bề mặt |
| Tốc độ làm mát |
10°C/phút |
Giảm ứng suất gradient nhiệt |
Việc tuân thủ các thông số này phù hợp với GB/T 3190, ASTM B918, Và NBB 00202003 hướng dẫn quy trình.

5. Phương pháp thí nghiệm
Các thử nghiệm ở quy mô công nghiệp được tiến hành tại Công ty Nhôm Huawi Thâm Quyến., Công ty TNHH. sử dụng 0.65 dày mm, 95 đường kính mm 3003 đĩa nhôm.
5.1 Thiết lập thử nghiệm
- lò nung: Lò ủ kiểu đai liên tục có điều khiển PID
- Bầu không khí: Nitơ + 0.5% hydro
- Đo lường: Máy đo biến dạng và phát hiện độ phẳng quang học
- Mô phỏng điền: 95 °C nước khử ion dùng cho 2 phút, niêm phong ngay lập tức
5.2 Ma trận mẫu
| Mẫu số. |
Nhiệt độ ủ (°C) |
Thời gian nắm giữ (phút) |
Tốc độ làm mát (°C/phút) |
Chiều cao phình ra (mm) |
| S1 |
280 |
30 |
15 |
1.82 |
| S2 |
320 |
60 |
10 |
0.93 |
| S3 |
340 |
45 |
8 |
0.61 |
| S4 |
360 |
90 |
5 |
0.88 |
| S5 |
380 |
60 |
5 |
1.44 |
5.3 Kết quả Thảo luận
Các mẫu được ủ trong khoảng 320–340 °C có độ phồng thấp nhất (<1 mm). Nhiệt độ trên 370 ° C gây ra sự thô ráp vi cấu trúc, dẫn đến giảm độ ổn định cơ học.
6. Phân tích vi cấu trúc
Kính hiển vi quang học và phân tích SEM cho thấy các mẫu được ủ trước có hạt thon dài (tỷ lệ khung hình >2.5), trong khi các mẫu được ủ tối ưu hiển thị các hạt cân bằng (~15–20 µm).
Xác nhận bản đồ ứng suất dư thông qua nhiễu xạ tia X:
- Như cuộn: 38–42 MPa ứng suất dư
- Sau khi ủ ở 330 °C/60 phút: 12 MPa
- Tỷ lệ giảm: 70%
Điều này tương quan trực tiếp với sự cải thiện quan sát được về độ phẳng và khả năng chống phồng.

7. Mô hình tối ưu hóa quy trình
Một phương trình thực nghiệm đã được phát triển để dự đoán nhiệt độ ủ tối ưu (T_opt) như là một hàm của tỷ lệ giảm nguội (R) và căng thẳng mục tiêu (σ_target):
[T_{chọn} = 290 + 0.9R + 0.8\sigma_{mục tiêu}]
Trong đó R tính bằng phần trăm và σ_target tính bằng MPa.
Ví dụ:
Với R = 35% và σ_target = 12 MPa,
[T_{chọn} = 290 + 0.9(35) + 0.8(12) = 343.6 °C]
Điều này tương quan với phạm vi tối ưu thử nghiệm là 320–340 ° C.
8. Ứng dụng và xác nhận công nghiệp
8.1 Tích hợp vào sản xuất
Dây chuyền công nghiệp tại Huawi Aluminium triển khai quy trình ủ tối ưu:
- Lò ủ liên tục được đặt ở 335 °C
- Tốc độ đường truyền: 1.2 tôi/của tôi
- Làm mát bằng luồng không khí được kiểm soát (8 °C/phút)
Kiểm tra sau quá trình cho thấy một 92% sự giảm bớt về tỷ lệ lỗi phồng lên và 12% sự cải tiến trong sự ổn định kích thước.
8.2 Hiệu suất trong điều kiện điền thực tế
- Đổ đầy nóng: 92 Hỗn hợp dầu đậu phộng °C
- thời gian nắm giữ: 3 phút
- làm mát: đối lưu không khí tự nhiên
Không quan sát thấy hiện tượng phồng lên ở >98% của các mẫu sau 24 h lưu trữ.
8.3 Tác động kinh tế
Hiệu suất năng lượng tăng lên bởi 8% do giảm quá trình ủ, trong khi tỷ lệ từ chối sản phẩm giảm từ 3.4% ĐẾN 0.3%.
9. Cuộc thảo luận
Các phát hiện xác nhận rằng ủ giảm căng thẳng cơ chế giảm thiểu đáng kể biến dạng nhiệt bằng cách ổn định các cấu trúc lệch vị trí và tinh chỉnh ranh giới hạt.
Quan sát chính:
- Sự phồng lên chủ yếu bị chi phối bởi cường độ ứng suất dư, không phải hợp kim hóa học.
- Độ dốc nhiệt trong quá trình lấp đầy khuếch đại các trường ứng suất có sẵn.
- Ủ có kiểm soát (320–340°C) mang lại sự thỏa hiệp tối ưu giữa giảm căng thẳng và duy trì cơ học.
- Quy mô công nghiệp của quá trình này nâng cao độ tin cậy và tính nhất quán của thương hiệu.
10. Kết luận
- Giảm căng thẳng dư thừa:
Tối ưu hóa quá trình ủ giảm căng thẳng ở 330 ± 10 °C trong 45–60 phút giúp giảm ứng suất bên trong ~70%.
- Kiểm soát phồng:
Chiều cao phình có thể được giới hạn ở <1.0 mm, đảm bảo tính toàn vẹn về hình ảnh và cấu trúc.
- Ổn định cấu trúc vi mô:
Các hạt mịn cân bằng tăng cường độ đồng đều của năng suất trong khi vẫn duy trì khả năng định dạng tốt.
- Tính khả thi công nghiệp:
Lò ủ liên tục và hệ thống làm mát được kiểm soát đảm bảo khả năng tái sản xuất ở quy mô lớn.
- Lợi ích kinh tế:
Thực hiện tiết kiệm được khoảng USD 0.018 mỗi lon thông qua việc giảm thiểu khuyết tật và cải thiện năng suất.
Quá trình tối ưu hóa này cho phép 3003 đĩa nhôm cho đáy lon hạt để đáp ứng các tiêu chuẩn chất lượng quốc tế và mở rộng khả năng ứng dụng của chúng trong môi trường làm đầy nhiệt độ cao.
Tính chất của vòng tròn nhôm:
Vòng nhôm phù hợp với nhiều thị trường, bao gồm cả dụng cụ nấu nướng, ngành công nghiệp ô tô và chiếu sáng, vân vân., nhờ đặc tính sản phẩm tốt:
- Tính dị hướng thấp, tạo điều kiện cho việc vẽ sâu
- Tính chất cơ học mạnh mẽ
- Khuếch tán nhiệt cao và đồng đều
- Khả năng tráng men, được bao phủ bởi PTFE (hoặc những người khác), anod hóa
- Độ phản xạ tốt
- Tỷ lệ cường độ trên trọng lượng cao
- Độ bền và khả năng chống ăn mòn
Quy trình vòng tròn nhôm
Hợp kim phôi/chủ — Lò nung chảy – Lò giữ — D.C.. bánh xe — Tấm —- Scalper — Nhà máy cán nóng – Nhà máy cán nguội – Đột – Lò ủ — Kiểm tra lần cuối – Đóng gói — Vận chuyển
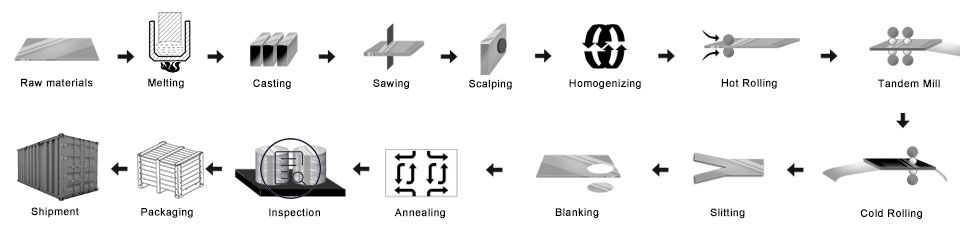
- Chuẩn bị các hợp kim chính
- Lò nấu chảy: đưa hợp kim vào lò nấu chảy
- Phôi nhôm D.C.cast: Để làm phôi mẹ
- Nghiền phôi nhôm: để làm cho bề mặt và mặt bên mịn màng
- Lò sưởi
- Nhà máy cán nóng: làm cuộn dây mẹ
- Máy cán nguội: cuộn dây mẹ đã được cán theo độ dày bạn muốn mua
- quá trình đấm: trở thành kích thước những gì bạn muốn
- Lò ủ: thay đổi tính khí
- Kiểm tra lần cuối
- đóng gói: vỏ gỗ hoặc pallet gỗ
- Vận chuyển
Kiểm soát chất lượng
Đảm bảo Kiểm tra dưới đây sẽ được thực hiện trong quá trình sản xuất.
- Một. phát hiện tia—RT;
- b. kiểm tra siêu âm—UT;
- c. Kiểm tra hạt từ tính-MT;
- d. thử nghiệm thâm nhập-PT;
- e. phát hiện khuyết tật dòng điện xoáy-ET
1) Thoát khỏi vết dầu, vết lõm, Bao gồm, Vết xước, vết bẩn, Sự đổi màu oxit, Giải lao, Ăn mòn, Dấu cuộn, Vệt bẩn, và các khiếm khuyết khác sẽ cản trở việc sử dụng.
2) Bề mặt không có đường màu đen, gọn gàng, vết bẩn định kỳ, lỗi in con lăn, chẳng hạn như các tiêu chuẩn Kiểm soát nội bộ gko khác.
Đóng gói đĩa nhôm:
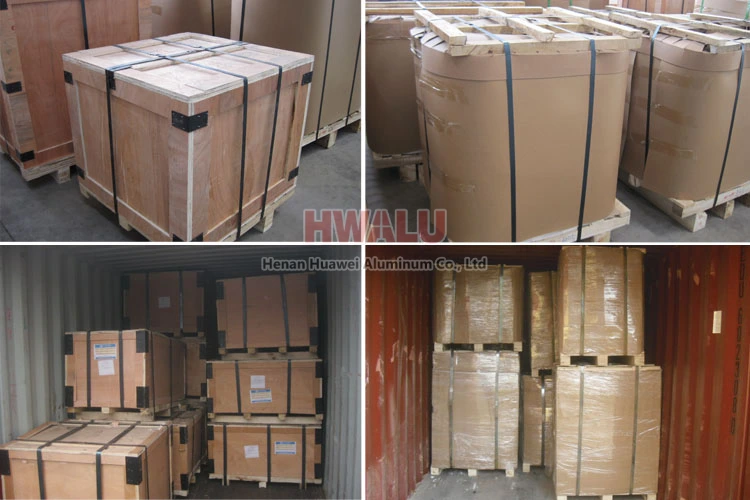
Vòng nhôm có thể được đóng gói theo tiêu chuẩn xuất khẩu, phủ bằng giấy màu nâu và màng nhựa. Cuối cùng, Vòng nhôm được cố định trên pallet gỗ/vỏ gỗ.
- Đặt bên máy sấy vào vòng tròn nhôm, giữ cho sản phẩm khô ráo và sạch sẽ.
- Sử dụng giấy nhựa sạch, đóng gói vòng tròn nhôm, giữ niêm phong tốt.
- Dùng giấy da rắn, đóng gói bề mặt của giấy nhựa, giữ niêm phong tốt.
- Kế tiếp, có hai cách đóng gói: Một cách là đóng gói pallet gỗ, sử dụng giấy giòn đóng gói bề mặt; Một cách khác là đóng gói bằng vỏ gỗ, sử dụng vỏ gỗ đóng gói bề mặt.
- Cuối cùng, đặt đai thép lên bề mặt hộp gỗ, giữ hộp gỗ bền và an toàn.
Vòng nhôm của Henan Huawei Aluminium. đáp ứng tiêu chuẩn xuất khẩu. Có thể phủ màng nhựa và giấy màu nâu theo nhu cầu của khách hàng. Còn gì nữa, hộp gỗ hoặc pallet gỗ được sử dụng để bảo vệ sản phẩm khỏi bị hư hỏng trong quá trình giao hàng. Có hai loại bao bì, mắt nhìn vào tường hay mắt nhìn trời. Khách hàng có thể chọn một trong hai để thuận tiện cho mình. Nói chung, có 2 tấn trong một gói, và tải 18-22 tấn trong container 1×20', Và 20-24 tấn trong container 1×40'.
Tại sao chọn chúng tôi?
Để di chuyển theo thời gian, HWALU liên tục giới thiệu các thiết bị và kỹ thuật hiện đại để nâng cao khả năng cạnh tranh. Luôn tuân thủ triết lý kinh doanh lấy chất lượng làm trung tâm và khách hàng là trên hết, để cung cấp các dòng sản phẩm vòng tròn đĩa nhôm chất lượng cao nhất cho mọi nơi trên thế giới. Hơn …