5052 অ্যালুমিনিয়াম সার্কেল হট রোলিং: কিভাবে সঠিকভাবে লক ইন “গোল্ডেন টেম্পারেচার উইন্ডো”?
অ্যালুমিনিয়াম প্রক্রিয়াকরণের ক্ষেত্রে, 5052 অ্যালুমিনিয়াম খাদ, তার চমৎকার জারা প্রতিরোধের সঙ্গে, মাঝারি শক্তি, এবং ভাল গঠনযোগ্যতা, ক্যান এন্ডের মত পণ্যের জন্য একটি জনপ্রিয় বেস উপাদান, স্বয়ংচালিত অংশ, এবং ইলেকট্রনিক হাউজিং. যাহোক, একটি হট-ঘূর্ণিত অ্যালুমিনিয়াম বৃত্তের গুণমান, অভিন্ন গঠন এবং যোগ্য বৈশিষ্ট্য সহ একটি শীট থেকে একটি শীটে রূপান্তর, গরম ঘূর্ণায়মান প্রক্রিয়ার সময় মূলত নির্ধারিত হয়. কারণগুলির মধ্যে, গরম ঘূর্ণায়মান তাপমাত্রা উইন্ডোর সুনির্দিষ্ট নিয়ন্ত্রণকাস্ট-কাস্ট স্ট্রাকচারকে কাঙ্ক্ষিত চূড়ান্ত বৈশিষ্ট্যের সাথে সংযুক্ত করার মূল প্রক্রিয়া লাইফলাইন.
এই নিবন্ধটি পদ্ধতিগতভাবে সংকল্পের যুক্তি বিশ্লেষণ করবে, ব্যবহারিক অপারেটিং রেঞ্জ, এবং হট ঘূর্ণায়মান দুটি কী থ্রেশহোল্ডের জন্য নিয়ন্ত্রণ পয়েন্ট 5052 অ্যালুমিনিয়াম বৃত্ত: দ্য শুরু-ঘূর্ণায়মান তাপমাত্রাএবং ফিনিস-ঘূর্ণায়মান তাপমাত্রা, আপনাকে একটি পরিষ্কার অপারেশনাল গাইড প্রদান করে.
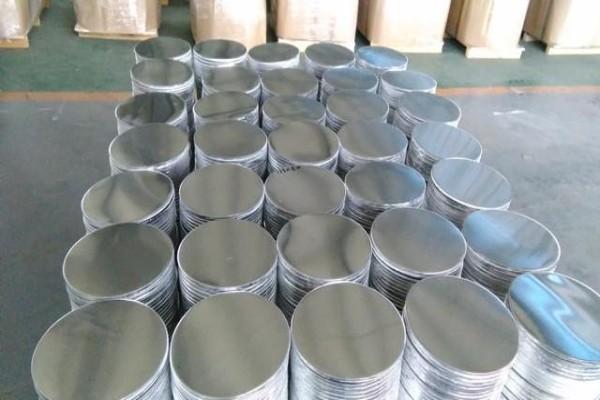 অতিরিক্ত পুরু হট-ঘূর্ণিত অ্যালুমিনিয়াম শীট
1. বুনিয়াদি বোঝা: কেন তাপমাত্রা উইন্ডো এত সমালোচনামূলক?
5052 অ-তাপ-চিকিত্সাযোগ্য শক্তিশালীকরণ সংকর ধাতুগুলির Al-Mg সিরিজের অন্তর্গত. এর বৈশিষ্ট্যগুলি প্রাথমিকভাবে কঠিন সমাধান শক্তিশালীকরণ এবং পরবর্তী কাজ শক্ত করার মাধ্যমে অর্জন করা হয়. হট রোলিং এর মূল উদ্দেশ্য শুধু নয় “বিকৃতি” কিন্তু “বিনোদন”:
- অ্যাজ-কাস্ট কাঠামো ভেঙে ফেলা: মোটা ডেনড্রাইট এবং কম্পোজিশন সেগ্রিগেশন দূর করা.
- সম্পূর্ণ পুনঃক্রিস্টালাইজেশন প্ররোচিত করা: ইউনিফর্ম প্রাপ্তি, গরম বিকৃতি এবং গতিশীল পুনঃক্রিস্টালাইজেশন মাধ্যমে সূক্ষ্ম equiaxed শস্য.
- পরবর্তী প্রক্রিয়াকরণের জন্য ভিত্তি স্থাপন: একটি ফাঁকা প্রদান (বিলেট) ভাল প্লাস্টিকতা এবং একটি অভিন্ন কাঠামো সহ, উচ্চ হ্রাস হার বা গভীর অঙ্কন সঙ্গে পরে কোল্ড রোলিং সুবিধা.
তাপমাত্রার জানালা নির্ধারণ করা হল এর মধ্যে সর্বোত্তম ভারসাম্য খুঁজে বের করার বিষয়ে “অতিরিক্ত গরম প্রতিরোধ” এবং “recrystallization প্রচার,” এবং মধ্যে “বিকৃতি প্রতিরোধের হ্রাস” এবং “শস্য মোটা হওয়া এড়ানো।”
2. স্টার্টিং পয়েন্ট কন্ট্রোল: স্টার্ট-রোলিং তাপমাত্রা কীভাবে নির্ধারণ করবেন?
স্টার্ট-রোলিং টেম্পারেচার হল একজাতকরণ ট্রিটমেন্টের পর পিণ্ডের তাপমাত্রা যখন এটি প্রথম রোলিং পাসে প্রবেশ করে।. এটি নির্ধারণ করে যে গরম রোলিং মসৃণভাবে শুরু হতে পারে এবং প্রাথমিক কাঠামোর গুণমান.
নির্ধারণের মূল ভিত্তি:
- ফেজ ডায়াগ্রাম সীমাবদ্ধতা: এর সলিডাস লাইন 5052 প্রায় 607 ডিগ্রি সেলসিয়াস. অতিরিক্ত গরম হওয়া রোধ করতে এটি অবশ্যই এই তাপমাত্রার নীচে ভাল রাখতে হবে. এটি নিম্ন-গলনা-বিন্দু ইউটেটিক পর্যায়গুলির গলনা পরিসীমা এড়াতে হবে (যেমন, Al₃Mg₂).
- সমজাতীয়করণের প্রয়োজনীয়তা: দ্রবণীয় পর্যায়গুলি দ্রবীভূত করতে এবং গঠনগত অভিন্নতা অর্জনের জন্য প্রথমে ইনগটটিকে অবশ্যই 500-540 ডিগ্রি সেলসিয়াসে সম্পূর্ণরূপে একজাত করতে হবে. শুরু-ঘূর্ণায়মান তাপমাত্রা এর সাথে সংযোগ করা উচিত, ঠাণ্ডা করার কারণে সমজাতীয়করণ প্রভাব হারিয়ে না যায় তা নিশ্চিত করা.
প্রাক-চিকিৎসা: সমজাতকরণ প্রক্রিয়া পরামিতি
হট রোলিং আগে হোমোজেনাইজেশন একটি অপরিহার্য প্রাক-চিকিত্সা প্রক্রিয়া. এর পরামিতিগুলি রোলিং শুরু করার সম্ভাব্যতা এবং প্রাথমিক কাঠামোর গুণমানকে সরাসরি প্রভাবিত করে.
টেবিল 1: জন্য রেফারেন্স হোমোজেনাইজেশন প্রক্রিয়া পরামিতি 5052 অ্যালুমিনিয়াম খাদ খাদ
| খাদ রাজ্য |
ইনগট পুরুত্ব |
প্রস্তাবিত হোমোজেনাইজেশন টেম্প. |
ভিজানোর সময় |
প্রাথমিক উদ্দেশ্য |
| 5052-H112 |
≤400 মিমি |
500 – 520°সে |
8 – 12 ঘন্টার |
ইন্ট্রাক্রিস্টালাইন বিভাজন দূর করুন, Mg₂Si এর মত দ্রবণীয় পর্যায়গুলি দ্রবীভূত করুন |
| 5052-H112 |
>400মিমি |
520 – 540°সে |
12 – 24 ঘন্টার |
পুরু ইনগটগুলির মূল অংশে পুঙ্খানুপুঙ্খভাবে একজাতকরণ নিশ্চিত করুন |
| প্রক্রিয়া কীআমি |
/ |
গরম করার হার: ≤80°C/ঘণ্টাআমি |
কুলিং রেট: ≤30°C/h থেকে 300°Cআমি |
তাপীয় চাপ ক্র্যাকিং প্রতিরোধ করুন, মোটা পর্যায়গুলির বৃষ্টিপাত এড়ান |
প্রস্তাবিত উইন্ডো এবং ব্যবহারিক পয়েন্ট:
- তাপমাত্রা পরিসীমা: 500-540°C. সাধারণত, 510-530°Cপছন্দ করা হয়.
- দৃশ্যকল্প পরিমার্জন:
- থিন-গেজ পণ্য (≤3 মিমি): নিম্ন সীমা ব্যবহার করতে পারেন (~500°C), পরবর্তী নির্ভুলতা যন্ত্রের জন্য সূক্ষ্ম শস্য প্রাপ্তির জন্য সহায়ক.
- থিক-গেজ পণ্য (>3মিমি): মাঝারি থেকে উচ্চ সীমা ব্যবহার করতে পারেন (520-540°C), প্রাথমিক পাসে বিকৃতি প্রতিরোধের কমাতে উচ্চতর প্লাস্টিকতা ব্যবহার করা.
- কী নিয়ন্ত্রণ:
- হিটিং ইউনিফর্ম হতে হবে; ইনগটের ক্রস-সেকশন তাপমাত্রার পার্থক্য ≤ ±5°C হওয়া উচিত.
- যোগাযোগহীন পাইরোমিটার ব্যবহারকে অগ্রাধিকার দিন (যেমন, ইনফ্রারেড) রিয়েল-টাইম পৃষ্ঠের তাপমাত্রা পর্যবেক্ষণের জন্য, কন্টাক্ট থার্মোকলগুলি প্রতিস্থাপন করা যা বেশি ল্যাগ রয়েছে.
 অ্যালুমিনিয়াম শীট বিবরণ
3. এন্ড পয়েন্ট কন্ট্রোল: ফিনিশ-রোলিং তাপমাত্রা কীভাবে নির্ধারণ করবেন?
ফিনিস-রোলিং তাপমাত্রা হট রোলিং শেষে উপাদানের তাপমাত্রা. এটি সরাসরি আউটপুট পণ্যের মাইক্রোস্ট্রাকচার এবং প্রাথমিক বৈশিষ্ট্য নির্ধারণ করে এবং এটি সর্বোচ্চ অগ্রাধিকারতাপমাত্রা উইন্ডো নিয়ন্ত্রণ.
নির্ধারণের মূল ভিত্তি:
- পুনর্নির্মাণ আইন: খাদের সম্পূর্ণ পুনঃক্রিস্টালাইজেশন তাপমাত্রার উপরে হতে হবে (~330°C এর জন্য 5052) বিকৃত কাঠামো নতুন দ্বারা প্রতিস্থাপিত হয় তা নিশ্চিত করতে, স্ট্রেন-মুক্ত ইকুয়াক্সড শস্য.
- শস্য আকার সীমাবদ্ধতা: অত্যধিক উচ্চ তাপমাত্রা (>380°সে) অস্বাভাবিক শস্য বৃদ্ধি বাড়ে (মোটা করা) পুনঃপ্রতিষ্ঠার পরে, যান্ত্রিক বৈশিষ্ট্য এবং পৃষ্ঠের গুণমান নষ্ট করে.
প্রস্তাবিত উইন্ডো এবং দৃশ্যকল্প অ্যাপ্লিকেশন:
- সাধারণ নিরাপদ উইন্ডো: 330-350°C. এই সীমার মধ্যে, সম্পূর্ণ পুনর্নির্মাণ এবং উপযুক্ত শস্য আকারের মধ্যে একটি ভারসাম্য সাধারণত অর্জন করা যেতে পারে.
| পণ্যের ধরন / স্পেসিফিকেশন |
প্রস্তাবিত ফিনিশ-রোলিং টেম্প. |
মূল বিবেচনা |
| থিন-গেজ বৃত্তআমি (≤3 মিমি) |
330-340°C |
দানা মোটা হওয়া দমন করুন, পরবর্তী কোল্ড রোলিং বা স্ট্যাম্পিংয়ের জন্য পৃষ্ঠের ফিনিস নিশ্চিত করুন (যেমন, ব্যাটারি ফয়েল, উচ্চ শেষ ঢাকনা স্টক). |
| পুরু-গেজ বৃত্তআমি (>3মিমি) |
340-350°C |
পাশাপাশি মূল অংশে সম্পূর্ণ পুনর্নির্মাণ নিশ্চিত করুন, এবং ভারসাম্য ঘূর্ণায়মান দক্ষতা লোড কমাতে. |
| উচ্চ গঠনযোগ্যতা প্রয়োজনীয়তা সঙ্গে অংশআমি |
335-345°C |
কাঠামোগত অভিন্নতা এবং প্লাস্টিকতার মধ্যে সর্বোত্তম ভারসাম্য অর্জন করুন, পরবর্তী গভীর অঙ্কন মধ্যে ক্র্যাকিং ঝুঁকি হ্রাস. |
কী নিয়ন্ত্রণ:
- ডাইনামিক অ্যাডজাস্টমেন্ট: ঘূর্ণায়মান গতি এবং ইমালসন কুলিংয়ের তীব্রতা সামঞ্জস্য করে ফিনিস-রোলিং তাপমাত্রা সঠিকভাবে নিয়ন্ত্রণ করুন. ~10% গতি বৃদ্ধির ফলে তাপমাত্রা ~5-10°C বৃদ্ধি পায়.
- সুনির্দিষ্ট পর্যবেক্ষণ: চূড়ান্ত পাস থেকে বেরিয়ে আসার সময়, পর্যবেক্ষণের জন্য একটি উচ্চ-প্রতিক্রিয়া পাইরোমিটার ব্যবহার করা আবশ্যক, মধ্যে নিয়ন্ত্রিত বিচ্যুতি সঙ্গে ±5°সে.
4. সম্পূর্ণ-প্রক্রিয়া তাপমাত্রা নিয়ন্ত্রণ অনুশীলন মানচিত্র
শুরু এবং শেষ তাপমাত্রা জানা যথেষ্ট নয়; পুরো প্রক্রিয়া জুড়ে তাপমাত্রার ওঠানামা হতে হবে “রিয়েল-টাইমে ট্র্যাক করা এবং গতিশীলভাবে পরিচালিত।” নীচের চিত্রটি গরম রোলিংয়ের সময় সাধারণ তাপমাত্রা বিবর্তনের পথ এবং কী নিয়ন্ত্রণ নোডগুলি প্রকাশ করে:
মূল নিয়ন্ত্রণ পয়েন্ট ব্যাখ্যা:
- রাফিং স্টেজ: তাপমাত্রা স্বাভাবিকভাবেই শুরু বিন্দু থেকে নেমে যায়. যাহোক, রোল প্রিহিটিং এর মত পদ্ধতির মাধ্যমে, এটা নিশ্চিত করা উচিত যে যখন একটি মধ্যবর্তী বেধে পাকানো হয় (যেমন, 20মিমি), বিকৃতি প্রতিরোধের তীব্র বৃদ্ধি রোধ করতে তাপমাত্রা 400 ডিগ্রি সেলসিয়াসের চেয়ে কম নয়.
- সমাপ্তি পর্যায়: উপাদান তাপমাত্রা অবিকল লক্ষ্য ফিনিস-ঘূর্ণায়মান তাপমাত্রা উইন্ডো মাধ্যমে নিয়ন্ত্রিত হয় “অন-অফ” এবং ইমালসন স্প্রে প্রবাহ নিয়ন্ত্রণ. এটি আধুনিক রোলিং মিল স্বয়ংক্রিয় নিয়ন্ত্রণ ব্যবস্থার একটি মূল কাজ.
- ব্যতিক্রম হ্যান্ডলিং: চার্টে দেখানো হয়েছে, একবার তাপমাত্রা জানালা থেকে deviates, স্পষ্ট সংশোধনমূলক ব্যবস্থা থাকতে হবে. খুব কম চুল্লি প্রয়োজন “প্রতিকার,” ব্যাচের কাঠামোগত ত্রুটি প্রতিরোধ করার জন্য খুব বেশি জরুরী শীতলকরণের প্রয়োজন.
5. সরঞ্জাম এবং যাচাইকরণ: উইন্ডো বাস্তবায়নের জন্য সমর্থন
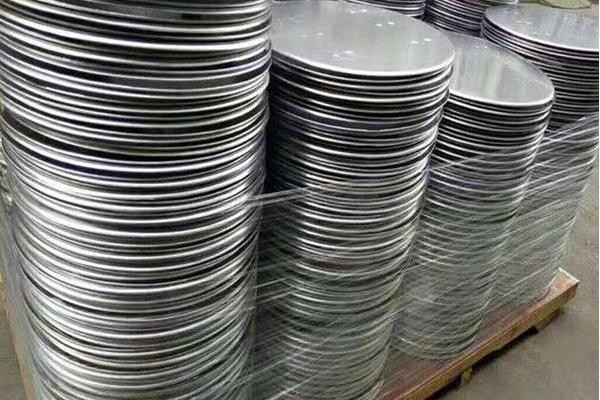
- সরঞ্জাম সমর্থন: আধুনিক গরম রোলিং লাইন সজ্জিত করা উচিত মাল্টি পয়েন্ট, অ-যোগাযোগ ইনফ্রারেড তাপমাত্রা পরিমাপ সিস্টেম, নিয়ন্ত্রণের জন্য মিলের গতি এবং কুলিং সিস্টেমের সাথে একটি বন্ধ লুপে সংযুক্ত. রোলগুলিকে অতিরিক্ত গরম করার কারণে স্টকের স্থানীয় গরম রোধ করতে রোলগুলির অভ্যন্তরীণ কুলিং চ্যানেলগুলির প্রয়োজন৷.
- কর্মক্ষমতা যাচাই: সঠিক তাপমাত্রার উইন্ডোর মধ্যে উত্পাদিত হট-ঘূর্ণিত কয়েল (যেমন, 520 ডিগ্রি সেলসিয়াস শুরু করুন, 340 ডিগ্রি সেলসিয়াস শেষ করুন) একটি ইউনিফর্ম থাকতে হবে, ইকুয়াক্সড রিক্রিস্টালাইজড শস্য কাঠামো. পরবর্তী কোল্ড রোলিং এবং annealing পরে (ও-মেজাজ), সাধারণ যান্ত্রিক বৈশিষ্ট্য স্থিরভাবে পৌঁছানো উচিত: প্রসার্য শক্তি (আরএম) ≥175 MPa, উত্পাদন শক্তি (Rp0.2) ≥65 MPa, প্রসারণ (ক) ≥32%. তাপমাত্রা উইন্ডো যুক্তিসঙ্গত কিনা তা পরীক্ষা করার জন্য এটি চূড়ান্ত বেঞ্চমার্ক.
6. উপসংহার
জন্য গরম ঘূর্ণায়মান তাপমাত্রা উইন্ডো নির্ধারণ 5052 অ্যালুমিনিয়াম চেনাশোনা মূলত উপকরণ বিজ্ঞান নীতি অনুসরণ করে একটি সুনির্দিষ্ট প্রক্রিয়া নকশা:
- স্টার্ট রোলিং তাপমাত্রা (510-530°C)নিরাপত্তা এবং প্লাস্টিকতার সূচনা বিন্দু, একজাতকরণ প্রভাব এগিয়ে নিতে প্রয়োজন.
- ফিনিশ-ঘূর্ণায়মান তাপমাত্রা (330-350°C)গঠন এবং বৈশিষ্ট্যের জন্য শেষ বিন্দু, এবং সম্পূর্ণ পুনর্নির্মাণ নিশ্চিত করতে হবে.
এই “সোনালী জানালা” একটি নির্দিষ্ট মান নয় এবং এর উপর ভিত্তি করে ফাইন-টিউনিং প্রয়োজন পণ্যের শেষ ব্যবহার, স্পেসিফিকেশন বেধ, এবং সরঞ্জাম ক্ষমতা. সাফল্যের চাবিকাঠি তাপমাত্রা পরিবর্তনের মধ্যে নিহিত “সেটপয়েন্ট” মধ্যে a “স্থিতিশীল পরিমাপ মান” উৎপাদন লাইনে, যা সঠিক সনাক্তকরণের উপর নির্ভর করে, দ্রুত প্রতিক্রিয়া, এবং বন্ধ লুপ স্বয়ংক্রিয় নিয়ন্ত্রণ. শুধুমাত্র এই ভাবে চমৎকার সহজাত গুণাবলী হতে পারে 5052 অ্যালুমিনিয়াম খাদ পুরোপুরি সক্রিয় এবং গরম ঘূর্ণায়মান প্রক্রিয়ার মাধ্যমে পাস করা হবে.