5052 Alüminyum Çember Sıcak Haddeleme: Tam Olarak Nasıl Kilitlenir? “Altın Sıcaklık Penceresi”?
Alüminyum işleme alanında, 5052 alüminyum alaşımı, mükemmel korozyon direnci ile, orta güç, ve iyi şekillendirilebilirlik, kutu uçları gibi ürünler için popüler bir temel malzemedir, otomotiv parçaları, ve elektronik muhafazalar. Fakat, sıcak haddelenmiş alüminyum çemberin kalitesi, külçeden tekdüze yapıya ve nitelikli özelliklere sahip bir levhaya geçiş, büyük ölçüde sıcak haddeleme işlemi sırasında belirlenir. Faktörler arasında, Sıcak haddeleme sıcaklık penceresinin hassas kontrolüdöküm yapısını istenen nihai özelliklere bağlayan temel süreç yaşam çizgisidir.
Bu makale, belirleme mantığını sistematik olarak analiz edecektir., pratik çalışma aralıkları, ve sıcak haddelemede iki önemli eşik için kontrol noktaları 5052 alüminyum çevreler: the yuvarlanmaya başlama sıcaklığı ve bitirme haddeleme sıcaklığı, size net bir operasyonel rehber sağlamak.
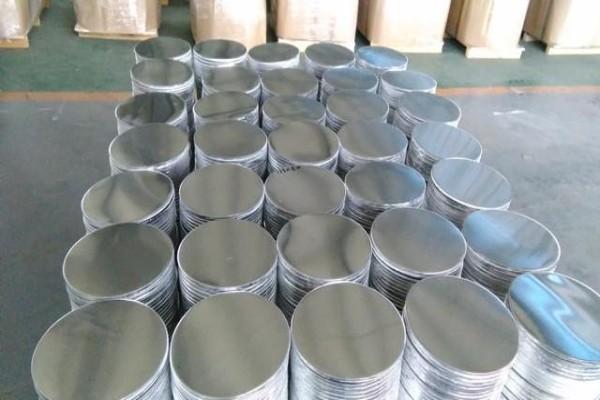 Ekstra kalın sıcak haddelenmiş alüminyum levhalar
1. Temelleri Anlamak: Sıcaklık Penceresi Neden Bu Kadar Kritik??
5052 Isıl işlem görmeyen güçlendirme alaşımlarının Al-Mg serisine aittir. Özellikleri öncelikle katı çözelti güçlendirmesi ve ardından iş sertleştirmesi yoluyla elde edilir.. Sıcak haddelemenin temel amacı sadece “deformasyon” Ancak “rekreasyon”:
- Döküm yapısının parçalanması: Kaba dendritlerin ve bileşim ayrışmasının ortadan kaldırılması.
- Tam yeniden kristalleşmeyi tetiklemek: Üniforma edinme, Sıcak deformasyon ve dinamik yeniden kristalleşme yoluyla ince eş eksenli taneler.
- Sonraki işlemler için temel atma: Boş sağlamak (kütük) iyi plastisite ve düzgün bir yapıya sahip, yüksek indirgeme oranları veya derin çekme ile daha sonra soğuk haddelemeyi kolaylaştırır.
Sıcaklık penceresini belirlemek tam olarak sıcaklıklar arasındaki optimum dengeyi bulmakla ilgilidir. “aşırı ısınmanın önlenmesi” Ve “yeniden kristalleşmeyi teşvik etmek,” ve arasında “deformasyon direncinin azaltılması” Ve “tane irileşmesini önlemek.”
2. Başlangıç Noktası Kontrolü: Başlangıç-Haddelenme Sıcaklığı Nasıl Belirlenir??
Haddeleme başlangıç sıcaklığı, külçenin homojenleştirme işleminden sonraki ilk haddeleme geçişine girdiği andaki sıcaklığıdır.. Sıcak haddelemenin sorunsuz bir şekilde başlayıp başlamayacağını ve ilk yapının kalitesini belirler..
Belirlemenin Temel Esası:
- Faz Diyagramı Kısıtlamaları: Solidus çizgisi 5052 yaklaşık 607°C. Aşırı ısınmayı önlemek için bu sıcaklığın oldukça altında tutulmalıdır.. Ayrıca düşük erime noktalı ötektik fazların erime aralığından da kaçınması gerekir. (E.G., Al₃Mg₂).
- Homojenizasyon Gereksinimi: Çözünür fazları çözmek ve bileşimsel tekdüzelik elde etmek için külçenin ilk önce 500–540°C'de tamamen homojenleştirilmesi gerekir.. Başlangıç haddeleme sıcaklığı bununla bağlantılı olmalıdır, homojenizasyon etkisinin soğuma nedeniyle kaybolmamasını sağlamak.
Ön Arıtma: Homojenizasyon Proses Parametreleri
Homojenizasyon, sıcak haddeleme öncesinde vazgeçilmez bir ön işlem prosesidir. Parametreleri, haddelemeye başlamanın fizibilitesini ve ilk yapının kalitesini doğrudan etkiler..
Masa 1: Referans Homojenizasyon Proses Parametreleri 5052 Alüminyum Alaşımlı Külçe
| Alaşım Durumu |
Külçe Kalınlığı |
Önerilen Homojenizasyon Sıcaklığı. |
Islatma Süresi |
Birincil Hedef |
| 5052-H112 |
≤400mm |
500 – 520°C |
8 – 12 saat |
Kristal içi ayrışmayı ortadan kaldırın, Mg₂Si gibi çözünür fazları çözer |
| 5052-H112 |
>400mm |
520 – 540°C |
12 – 24 saat |
Kalın külçelerin merkezinde tam homojenizasyon sağlayın |
| İşlem Anahtarı |
/ |
Isıtma Hızı: ≤80°C/saat |
Soğutma Hızı: ≤30°C/saat ila 300°C |
Termal stres çatlamasını önleyin, kaba fazların çökelmesini önleyin |
Önerilen Pencere ve Pratik Noktalar:
- Sıcaklık Aralığı: 500–540°C. Genellikle, 510–530°Ctercih edilir.
- Senaryo İyileştirme:
- İnce ölçülü ürünler (≤3mm): Alt limiti kullanabilir (~500°C), sonraki hassas işleme için daha ince taneler elde etmeye yardımcı olur.
- Kalın ölçülü ürünler (>3mm): Orta-üst limiti kullanabilir (520–540°C), İlk geçişlerde deformasyon direncini azaltmak için daha yüksek plastisite kullanılması.
- Anahtar Kontrolü:
- Isıtma eşit olmalıdır; külçenin kesit sıcaklık farkı ≤ ±5°C olmalıdır.
- Temassız pirometrelerin kullanımına öncelik verin (E.G., kızılötesi) gerçek zamanlı yüzey sıcaklığı izleme için, Daha büyük gecikmeye sahip kontak termokupllarının değiştirilmesi.
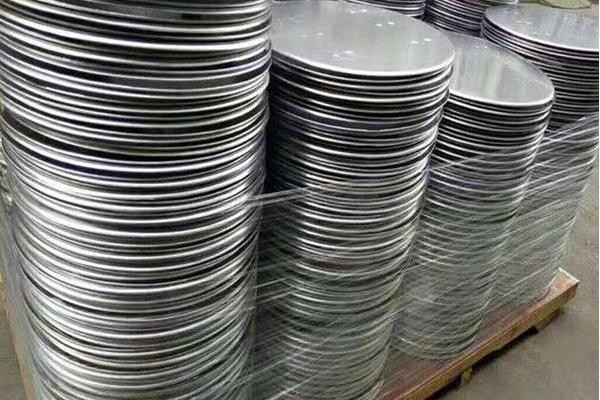
 Alüminyum levhanın detayları
3. Bitiş Noktası Kontrolü: Son Haddeleme Sıcaklığı Nasıl Belirlenir??
Bitirme haddeleme sıcaklığı, sıcak haddelemenin sonunda malzemenin sıcaklığıdır. Çıktı ürününün mikro yapısını ve başlangıç özelliklerini doğrudan belirler ve en yüksek önceliksıcaklık penceresi kontrolü.
Belirlemenin Temel Esası:
- Yeniden Kristalleşme Yasası: Alaşımın tam yeniden kristalleşme sıcaklığının üzerinde olmalıdır (~330°C için 5052) Deforme olmuş yapının yenisiyle değiştirilmesini sağlamak, gerilimsiz eş eksenli taneler.
- Tane Boyutu Kısıtlaması: Aşırı yüksek sıcaklık (>380°C) anormal tahıl büyümesine yol açar (kabalaşma) yeniden kristalleşmeden sonra, mekanik özelliklerin ve yüzey kalitesinin bozulması.
Önerilen Pencere ve Senaryo Uygulaması:
- Genel Güvenli Pencere: 330–350°C. Bu aralıkta, Tam yeniden kristalleşme ile uygun tane boyutu arasında bir denge genellikle sağlanabilir.
| Ürün Tipi / Spesifikasyon |
Tavsiye Edilen Son Haddeleme Sıcaklığı. |
Temel Hususlar |
| İnce ölçülü daireler (≤3mm) |
330–340°C |
Tahıl irileşmesini bastırın, sonraki soğuk haddeleme veya damgalama için yüzey kalitesinin sağlanması (E.G., pil folyo, üst düzey kapak stoğu). |
| Kalın ölçülü daireler (>3mm) |
340–350°C |
Çekirdekte de tam yeniden kristalleşme sağlayın, ve yükü azaltmak için yuvarlanma verimliliğini dengeleyin. |
| Yüksek şekillendirilebilirlik gereksinimleri olan parçalar |
335–345°C |
Yapısal tekdüzelik ve esneklik arasında en iyi dengeyi elde edin, sonraki derin çekme işleminde çatlama riskinin azaltılması. |
Anahtar Kontrolü:
- Dinamik Ayarlama: Haddeleme hızını ve emülsiyon soğutma yoğunluğunu ayarlayarak son haddeleme sıcaklığını hassas bir şekilde kontrol edin. ~�'luk hız artışı ~5-10°C sıcaklık artışına neden olur.
- Hassas İzleme: Son geçişin çıkışında, İzleme için yüksek tepkili bir pirometre kullanılmalıdır, sapma kontrollü olarak ±5°C.
4. Tam Proses Sıcaklık Kontrolü Uygulama Haritası
Başlangıç ve bitiş sıcaklıklarını bilmek yeterli değildir; Tüm süreç boyunca sıcaklık dalgalanmaları “gerçek zamanlı olarak takip edilir ve dinamik olarak yönetilir.” Aşağıdaki diyagram, sıcak haddeleme sırasındaki tipik sıcaklık gelişim yolunu ve temel kontrol düğümlerini göstermektedir.:
Temel Kontrol Noktalarının Yorumlanması:
- Kaba İşleme Aşaması: Sıcaklık doğal olarak başlangıç noktasından düşer. Fakat, rulo ön ısıtma gibi yöntemlerle, orta kalınlığa kadar haddelendiğinde emin olunmalıdır. (E.G., 20mm), deformasyon direncinde keskin bir artışı önlemek için sıcaklık 400°C'den düşük değildir.
- Bitirme Aşaması: Malzeme sıcaklığı, hedef son haddeleme sıcaklığı penceresinde hassas bir şekilde kontrol edilir. “açma-kapama” ve emülsiyon spreyinin akış regülasyonu. Bu, modern haddehane otomatik kontrol sistemlerinin temel işlevidir..
- İstisna İşleme: Grafikte gösterildiği gibi, sıcaklık pencereden saptığında, Açık düzeltici önlemler olmalı. Çok düşük fırın gerektirir “çare,” çok yüksek parti yapısal kusurlarını önlemek için acil soğutma gerektirir.
5. Ekipman ve Doğrulama: Pencere Uygulama Desteği
- Ekipman Desteği: Modern sıcak haddeleme hatları aşağıdakilerle donatılmalıdır: çok noktalı, temassız kızılötesi sıcaklık ölçüm sistemleri, Kontrol için değirmen hızı ve soğutma sistemleri ile kapalı bir döngüye bağlı. Ruloların aşırı ısınması nedeniyle stokun yerel olarak ısınmasını önlemek için ruloların dahili soğutma kanallarına ihtiyacı vardır..
- Performans Doğrulaması: Doğru sıcaklık aralığında üretilen sıcak haddelenmiş rulolar (E.G., 520°C'yi başlat, bitiş 340°C) bir üniformaya sahip olmalı, eş eksenli yeniden kristalize tane yapısı. Sonraki soğuk haddeleme ve tavlamadan sonra (O-öfke), tipik mekanik özellikler istikrarlı bir şekilde ulaşmalıdır: Gerilme mukavemeti (Rm) ≥175 MPa, Akma dayanımı (0,2 ₺) ≥65 MPa, Uzama (A) ≥2. Bu, sıcaklık penceresinin makul olup olmadığını test etmek için nihai kriterdir.
6. Çözüm
Sıcak haddeleme sıcaklık penceresinin belirlenmesi 5052 alüminyum çemberler esasen malzeme bilimi ilkelerini takip eden hassas bir süreç tasarımıdır:
- Başlangıç haddeleme sıcaklığı (510–530°C)Güvenlik ve esneklik için başlangıç noktasıdır, Homojenizasyon etkisini ilerletmeye ihtiyaç var.
- Bitirme haddeleme sıcaklığı (330–350°C)yapı ve özellikler için son noktadır, ve tamamen yeniden kristalleşmeyi sağlamalıdır.
Bu “altın pencere” sabit bir değer değildir ve duruma göre ince ayar yapılması gerekir. ürünün son kullanımı, spesifikasyon kalınlığı, ve ekipman kapasitesi. Başarının anahtarı sıcaklığı dönüştürmekte yatıyor “ayar noktası” bir içine “kararlı ölçülen değer” üretim hattında, doğru tespite dayanan, hızlı tepki, ve kapalı döngü otomatik kontrol. Ancak bu şekilde mükemmel doğal nitelikler ortaya çıkabilir. 5052 alüminyum alaşımı mükemmel şekilde etkinleştirilir ve sıcak haddeleme işleminden geçirilir.