5052 Aluminium cirkel warmwalsen: Hoe u de “Gouden temperatuurvenster”?
Op het gebied van aluminiumverwerking, 5052 aluminium legering, met zijn uitstekende corrosiebestendigheid, gemiddelde sterkte, en goede vervormbaarheid, is een populair basismateriaal voor producten als blikeinden, auto-onderdelen, en elektronische behuizingen. Echter, de kwaliteit van een warmgewalste aluminium cirkel, de overgang van een staaf naar een plaat met een uniforme structuur en gekwalificeerde eigenschappen, wordt grotendeels bepaald tijdens het warmwalsproces. Onder de factoren, nauwkeurige controle van het temperatuurvenster voor warmwalsen is de kernproceslevenslijn die de as-cast-structuur verbindt met de gewenste uiteindelijke eigenschappen.
In dit artikel wordt de determinatielogica systematisch geanalyseerd, praktische werkbereiken, en controlepunten voor de twee belangrijkste drempels bij het warmwalsen 5052 aluminium cirkels: de beginwalstemperatuuren de afwerkingswalstemperatuur, waardoor u een duidelijke operationele handleiding krijgt.
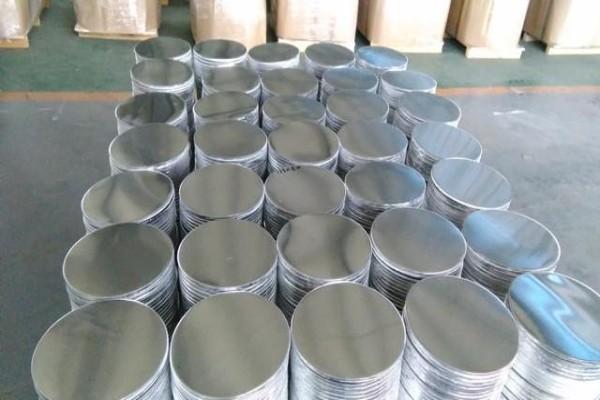 Extra dikke warmgewalste aluminiumplaten
1. De basisprincipes begrijpen: Waarom is het temperatuurvenster zo cruciaal??
5052 behoort tot de Al-Mg-serie van niet-warmtebehandelbare versterkingslegeringen. De eigenschappen worden voornamelijk bereikt door middel van versterking van de vaste oplossing en daaropvolgende verharding. Het kerndoel van warmwalsen is niet alleen “vervorming” Maar “recreatie”:
- Het doorbreken van de as-cast-structuur: Het elimineren van grove dendrieten en samenstellingssegregatie.
- Het induceren van volledige herkristallisatie: Uniform verkrijgen, fijne gelijkassige korrels door hete vervorming en dynamische herkristallisatie.
- De basis leggen voor verdere verwerking: Het verstrekken van een spatie (knuppel) met goede plasticiteit en een uniforme structuur, waardoor later koudwalsen met hoge reductiesnelheden of dieptrekken mogelijk wordt.
Bij het bepalen van het temperatuurvenster gaat het juist om het vinden van de optimale balans daartussen “het voorkomen van oververhitting” En “het bevorderen van herkristallisatie,” en tussen “vermindering van de vervormingsweerstand” En “het vermijden van korrelvergroving.”
2. Controle van het startpunt: Hoe u de startwalstemperatuur kunt bepalen?
De startwalstemperatuur is de temperatuur van de gieteling na de homogenisatiebehandeling wanneer deze de eerste walsgang binnengaat. Het bepaalt of het warmwalsen soepel kan beginnen en de kwaliteit van de initiële structuur.
Kernbasis voor bepaling:
- Beperkingen van fasediagrammen: De soliduslijn van 5052 bedraagt ongeveer 607°C. Het moet ruim onder deze temperatuur worden gehouden om oververhitting te voorkomen. Het moet ook het smeltbereik van eutectische fasen met een laag smeltpunt vermijden (bijv., Al₃Mg₂).
- Homogenisatievereiste: De staaf moet eerst volledig worden gehomogeniseerd bij 500–540 °C om de oplosbare fasen op te lossen en een uniforme samenstelling te bereiken. De startwalstemperatuur moet hierop aansluiten, ervoor zorgen dat het homogenisatie-effect niet verloren gaat door koeling.
Voorbehandeling: Homogenisatieprocesparameters
Homogenisatie is een onmisbaar voorbehandelingsproces vóór het warmwalsen. De parameters ervan hebben rechtstreeks invloed op de haalbaarheid van het rollen en de kwaliteit van de initiële structuur.
Tafel 1: Referentie homogenisatieprocesparameters voor 5052 Ingots van aluminiumlegering
| Legering staat |
Dikte van de baar |
Aanbevolen homogenisatietemp. |
Inweektijd |
Primaire doelstelling |
| 5052-H112 |
≤400 mm |
500 – 520°C |
8 – 12 uur |
Elimineer intrakristallijne segregatie, los oplosbare fasen zoals Mg₂Si op |
| 5052-H112 |
>400mm |
520 – 540°C |
12 – 24 uur |
Zorg voor een grondige homogenisatie in de kern van dikke blokken |
| Processleutel |
/ |
Verwarmingssnelheid: ≤80°C/u |
Koelsnelheid: ≤30°C/u tot 300°C |
Voorkom thermische spanningsscheuren, vermijd precipitatie van grove fasen |
Aanbevolen venster en praktische punten:
- Temperatuurbereik: 500–540°C. Gebruikelijk, 510–530°Cheeft de voorkeur.
- Scenarioverfijning:
- Dunne producten (≤3 mm): Kan de ondergrens gebruiken (~500°C), bevorderlijk voor het verkrijgen van fijnere korrels voor daaropvolgende precisiebewerking.
- Dikke producten (>3mm): Kan de gemiddelde tot hoge limiet gebruiken (520–540°C), gebruik makend van een hogere plasticiteit om de vervormingsweerstand bij de eerste passages te verminderen.
- Sleutelcontrole:
- De verwarming moet uniform zijn; het temperatuurverschil in dwarsdoorsnede van de staaf moet ≤ ±5°C zijn.
- Geef prioriteit aan het gebruik van contactloze pyrometers (bijv., infrarood) voor realtime monitoring van de oppervlaktetemperatuur, ter vervanging van contactthermokoppels die een grotere vertraging hebben.
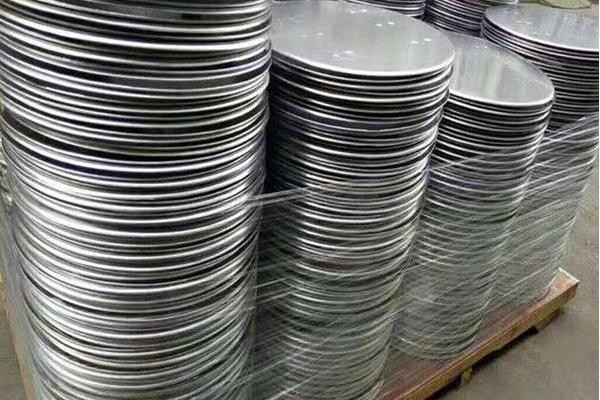
 Details van de aluminiumplaat
3. Eindpuntcontrole: Hoe de eindwalstemperatuur te bepalen?
De eindwalstemperatuur is de temperatuur van het materiaal aan het einde van het warmwalsen. Het bepaalt direct de microstructuur en initiële eigenschappen van het outputproduct en is de topprioriteitvan temperatuurvensterregeling.
Kernbasis voor bepaling:
- Herkristallisatie wet: Moet boven de volledige herkristallisatietemperatuur van de legering liggen (~330°C voor 5052) om ervoor te zorgen dat de vervormde structuur wordt vervangen door een nieuwe, spanningsvrije gelijkassige korrels.
- Beperking van de korrelgrootte: Te hoge temperatuur (>380°C) leidt tot abnormale graangroei (verruwing) na herkristallisatie, waardoor de mechanische eigenschappen en oppervlaktekwaliteit worden aangetast.
Aanbevolen venster- en scenariotoepassing:
- Algemeen veilig venster: 330–350°C. Binnen dit bereik, Meestal kan een evenwicht tussen volledige herkristallisatie en de juiste korrelgrootte worden bereikt.
| Producttype / Specificatie |
Aanbevolen afwerkingswalstemperatuur. |
Kernoverweging |
| Dunne cirkels (≤3 mm) |
330–340°C |
Onderdruk de korrelvergroving, zorgen voor een oppervlakteafwerking voor daaropvolgend koudwalsen of stempelen (bijv., batterij folie, hoogwaardige dekselvoorraad). |
| Dikke cirkels (>3mm) |
340–350°C |
Zorg ook voor volledige herkristallisatie in de kern, en balanceer de rolefficiëntie om de belasting te verminderen. |
| Onderdelen met hoge vervormbaarheidseisen |
335–345°C |
Bereik de beste balans tussen structurele uniformiteit en plasticiteit, waardoor het risico op scheuren bij het daaropvolgende dieptrekken wordt verminderd. |
Sleutelcontrole:
- Dynamische aanpassing: Controleer nauwkeurig de eindwalstemperatuur door de walssnelheid en de koelintensiteit van de emulsie aan te passen. Een snelheidsverhoging van ~10% leidt tot een temperatuurstijging van ~5-10°C.
- Nauwkeurige bewaking: Bij de uitgang van de laatste pas, Voor de bewaking moet een pyrometer met hoge respons worden gebruikt, met afwijking binnenin gecontroleerd ±5°C.
4. Praktijkkaart voor volledige procestemperatuurregeling
Het kennen van de begin- en eindtemperaturen is niet voldoende; temperatuurschommelingen gedurende het gehele proces moeten voorkomen “realtime gevolgd en dynamisch beheerd.” Het onderstaande diagram toont het typische temperatuurevolutiepad en de belangrijkste controleknooppunten tijdens warmwalsen:
Interpretatie van kerncontrolepunten:
- Voorbewerken fase: De temperatuur daalt natuurlijk vanaf het startpunt. Echter, via methoden zoals het voorverwarmen van rollen, er moet voor worden gezorgd dat wanneer het tot een tussenliggende dikte wordt gerold (bijv., 20mm), de temperatuur is niet lager dan 400°C om een sterke toename van de vervormingsweerstand te voorkomen.
- Afwerkingsfase: De materiaaltemperatuur wordt nauwkeurig geregeld in het beoogde naroltemperatuurvenster via de “aan-uit” en stroomregeling van de emulsiespray. Dit is een kernfunctie van moderne automatische besturingssystemen voor walserijen.
- Afhandeling van uitzonderingen: Zoals weergegeven in de grafiek, zodra de temperatuur afwijkt van het raam, Er moeten duidelijke corrigerende maatregelen zijn. Te laag vereist een oven “remedie,” te hoog vereist noodkoeling om structurele defecten van de batch te voorkomen.
5. Apparatuur en verificatie: Ondersteuning voor Windows-implementatie
- Ondersteuning van apparatuur: Moderne warmwalslijnen moeten worden uitgerust met meerpunts, contactloze infrarood temperatuurmeetsystemen, gekoppeld in een gesloten lus met molensnelheid en koelsystemen voor controle. Rollen hebben interne koelkanalen nodig om lokale opwarming van het materiaal als gevolg van oververhitting van de rollen zelf te voorkomen.
- Prestatieverificatie: Warmgewalst breedband geproduceerd binnen het juiste temperatuurvenster (bijv., begin 520°C, afwerking 340°C) een uniform moeten hebben, gelijkassige herkristalliseerde korrelstructuur. Na aansluitend koudwalsen en gloeien (O-temper), typische mechanische eigenschappen moeten stabiel worden bereikt: Treksterkte (Kamer) ≥175 MPa, Opbrengststerkte (Rp0,2) ≥65 MPa, Verlenging (A) ≥32%. Dit is de ultieme maatstaf om te testen of het temperatuurvenster redelijk is.
6. Conclusie
Bepaling van het warmwalstemperatuurvenster voor 5052 aluminium cirkels is in wezen een nauwkeurig procesontwerp volgens de principes van de materiaalkunde:
- Beginwalstemperatuur (510–530°C) is het uitgangspunt voor veiligheid en plasticiteit, noodzaak om het homogeniseringseffect voort te zetten.
- Afwerkingswalstemperatuur (330–350°C) is het eindpunt voor structuur en eigenschappen, en moet volledige herkristallisatie garanderen.
Dit “gouden raam” is geen vaste waarde en vereist afstemming op basis van de eindgebruik van het product, specificatie dikte, en uitrustingsmogelijkheden. De sleutel tot succes ligt in het transformeren van de temperatuur “instelpunt” in een “stabiele meetwaarde” op de productielijn, die afhankelijk is van nauwkeurige detectie, snelle reactie, en automatische regeling met gesloten lus. Alleen op deze manier kunnen de uitstekende inherente kwaliteiten van 5052 aluminiumlegering perfect worden geactiveerd en doorgegeven via het warme walsproces.