5052 Warmwalzen von Aluminiumkreisen: So verriegeln Sie das präzise “Goldenes Temperaturfenster”?
Im Bereich Aluminiumverarbeitung, 5052 Aluminiumlegierung, mit seiner hervorragenden Korrosionsbeständigkeit, mittlere Stärke, und gute Formbarkeit, ist ein beliebtes Grundmaterial für Produkte wie Dosendeckel, Automobilteile, und Elektronikgehäuse. Jedoch, die Qualität eines warmgewalzten Aluminiumkreises, Übergang von einem Barren zu einem Blech mit einheitlicher Struktur und qualifizierten Eigenschaften, wird maßgeblich während des Warmwalzprozesses bestimmt. Zu den Faktoren, Präzise Steuerung des Warmwalztemperaturfensters ist die zentrale Lebensader des Prozesses, die die Struktur im Gusszustand mit den gewünschten Endeigenschaften verbindet.
In diesem Artikel wird die Bestimmungslogik systematisch analysiert, praktische Betriebsbereiche, und Kontrollpunkte für die beiden Schlüsselschwellen beim Warmwalzen von 5052 Aluminiumkreise: Die Startwalztemperatur und die Fertigwalztemperatur, Bereitstellung einer klaren Betriebsanleitung.
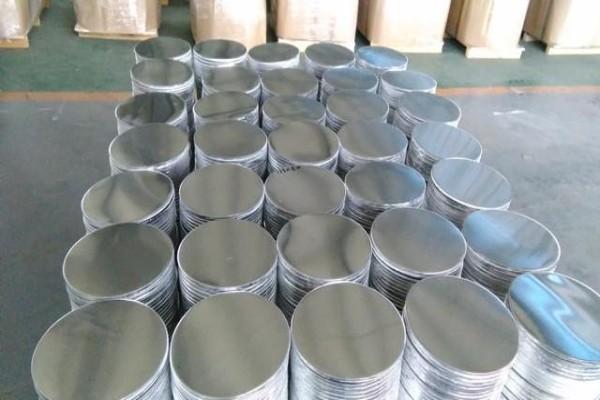 Extra dicke warmgewalzte Aluminiumbleche
1. Die Grundlagen verstehen: Warum ist das Temperaturfenster so kritisch??
5052 gehört zur Al-Mg-Reihe nicht aushärtbarer Verstärkungslegierungen. Seine Eigenschaften werden in erster Linie durch Mischkristallverfestigung und anschließende Kaltverfestigung erreicht. Der Hauptzweck des Warmwalzens ist nicht nur “Verformung” Aber “Erholung”:
- Aufschlüsselung der Struktur im Gusszustand: Eliminiert grobe Dendriten und Zusammensetzungssegregation.
- Herbeiführung einer vollständigen Rekristallisation: Uniform erhalten, feine gleichachsige Körner durch Heißverformung und dynamische Rekristallisation.
- Den Grundstein für die Weiterverarbeitung legen: Bereitstellung eines Rohlings (Knüppel) mit guter Plastizität und gleichmäßiger Struktur, Dies erleichtert das spätere Kaltwalzen mit hohen Reduktionsraten oder das Tiefziehen.
Bei der Bestimmung des Temperaturfensters geht es genau darum, die optimale Balance zwischen zu finden “Überhitzung verhindern” Und “Förderung der Rekristallisation,” und dazwischen “Verringerung des Verformungswiderstands” Und “Vermeidung einer Kornvergröberung.”
2. Startpunktkontrolle: So bestimmen Sie die Start-Walz-Temperatur?
Die Walzstarttemperatur ist die Temperatur des Barrens nach der Homogenisierungsbehandlung beim Eintritt in den ersten Walzstich. Sie entscheidet darüber, ob das Warmwalzen reibungslos beginnen kann und über die Qualität des Ausgangsgefüges.
Kerngrundlage für die Bestimmung:
- Einschränkungen des Phasendiagramms: Die Soliduslinie von 5052 beträgt etwa 607°C. Um eine Überhitzung zu vermeiden, muss die Temperatur deutlich unter dieser Temperatur gehalten werden. Außerdem muss der Schmelzbereich von eutektischen Phasen mit niedrigem Schmelzpunkt vermieden werden (z.B., Al₃Mg₂).
- Homogenisierungsanforderung: Der Barren muss zunächst bei 500–540 °C vollständig homogenisiert werden, um lösliche Phasen aufzulösen und eine einheitliche Zusammensetzung zu erreichen. Daran sollte sich die Anwalztemperatur orientieren, Dadurch wird sichergestellt, dass der Homogenisierungseffekt nicht durch die Abkühlung verloren geht.
Vorbehandlung: Parameter des Homogenisierungsprozesses
Die Homogenisierung ist ein unverzichtbarer Vorbehandlungsprozess vor dem Warmwalzen. Seine Parameter wirken sich direkt auf die Durchführbarkeit des Walzbeginns und die Qualität der Ausgangsstruktur aus.
Tisch 1: Referenzparameter des Homogenisierungsprozesses für 5052 Aluminiumlegierungsbarren
| Legierungszustand |
Barrendicke |
Empfohlene Homogenisierungstemp. |
Einweichzeit |
Hauptziel |
| 5052-H112 |
≤400mm |
500 – 520°C |
8 – 12 Std. |
Beseitigen Sie intrakristalline Segregation, lösen lösliche Phasen wie Mg₂Si auf |
| 5052-H112 |
>400mm |
520 – 540°C |
12 – 24 Std. |
Sorgen Sie für eine gründliche Homogenisierung im Kern dicker Barren |
| Prozessschlüssel |
/ |
Heizrate: ≤80°C/h |
Kühlrate: ≤30°C/h bis 300°C |
Vermeiden Sie thermische Spannungsrisse, Vermeiden Sie die Ausfällung grober Phasen |
Empfohlene Fenster und praktische Punkte:
- Temperaturbereich: 500–540°C. Normalerweise, 510–530°C wird bevorzugt.
- Szenarioverfeinerung:
- Produkte mit geringer Stärke (≤3mm): Kann die untere Grenze verwenden (~500°C), förderlich für die Erzielung feinerer Körner für die anschließende Präzisionsbearbeitung.
- Dickwandige Produkte (>3mm): Kann die mittlere bis obere Grenze verwenden (520–540°C), Nutzung einer höheren Plastizität, um den Verformungswiderstand in den ersten Durchgängen zu verringern.
- Schlüsselkontrolle:
- Die Erwärmung muss gleichmäßig sein; Die Querschnittstemperaturdifferenz des Barrens sollte ≤ ±5°C betragen.
- Priorisieren Sie den Einsatz berührungsloser Pyrometer (z.B., Infrarot) zur Echtzeitüberwachung der Oberflächentemperatur, Ersetzen von Kontaktthermoelementen, die eine größere Verzögerung aufweisen.
 Details zum Aluminiumblech
3. Endpunktkontrolle: So ermitteln Sie die Fertigwalztemperatur?
Die Fertigwalztemperatur ist die Temperatur des Materials am Ende des Warmwalzens. Es bestimmt direkt die Mikrostruktur und die anfänglichen Eigenschaften des Ausgangsprodukts und ist das oberste Priorität der Temperaturfenstersteuerung.
Kerngrundlage für die Bestimmung:
- Rekristallisationsgesetz: Muss über der vollständigen Rekristallisationstemperatur der Legierung liegen (~330°C für 5052) um sicherzustellen, dass die deformierte Struktur durch eine neue ersetzt wird, spannungsfreie gleichachsige Körner.
- Korngrößenbeschränkung: Zu hohe Temperatur (>380°C) führt zu abnormalem Kornwachstum (Vergröberung) nach Umkristallisation, Beeinträchtigung der mechanischen Eigenschaften und der Oberflächenqualität.
Empfohlene Fenster- und Szenarioanwendung:
- Allgemeines sicheres Fenster: 330–350°C. Innerhalb dieses Bereichs, In der Regel kann ein Gleichgewicht zwischen vollständiger Rekristallisation und geeigneter Korngröße erreicht werden.
| Produkttyp / Spezifikation |
Empfohlene Fertigwalztemperatur. |
Kernüberlegung |
| Dünne Kreise (≤3mm) |
330–340°C |
Kornvergröberung unterdrücken, Stellen Sie die Oberflächenbeschaffenheit für das anschließende Kaltwalzen oder Prägen sicher (z.B., Batteriefolie, High-End-Deckellager). |
| Dicke Kreise (>3mm) |
340–350°C |
Stellen Sie auch im Kern eine vollständige Rekristallisation sicher, und balancieren Sie die Rolleffizienz aus, um die Belastung zu reduzieren. |
| Teile mit hohen Anforderungen an die Umformbarkeit |
335–345°C |
Erreichen Sie das beste Gleichgewicht zwischen struktureller Gleichmäßigkeit und Plastizität, Reduzierung der Rissgefahr beim anschließenden Tiefziehen. |
Schlüsselkontrolle:
- Dynamische Anpassung: Steuern Sie die Endwalztemperatur präzise, indem Sie die Walzgeschwindigkeit und die Intensität der Emulsionskühlung anpassen. Eine Geschwindigkeitserhöhung von ca. 10 % führt zu einem Temperaturanstieg von ca. 5–10 °C.
- Präzise Überwachung: Am Ausgang des letzten Passes, Zur Überwachung muss ein hochempfindliches Pyrometer verwendet werden, mit kontrollierter Abweichung innerhalb ±5°C.
4. Übungskarte für die vollständige Prozesstemperaturregelung
Es reicht nicht aus, die Start- und Endtemperaturen zu kennen; Temperaturschwankungen während des gesamten Prozesses müssen vermieden werden “in Echtzeit verfolgt und dynamisch verwaltet.” Das folgende Diagramm zeigt den typischen Temperaturentwicklungspfad und die wichtigsten Steuerknoten beim Warmwalzen:
Interpretation der Kernkontrollpunkte:
- Schruppphase: Die Temperatur sinkt vom Ausgangspunkt aus auf natürliche Weise. Jedoch, durch Methoden wie Walzenvorwärmung, Es sollte darauf geachtet werden, dass beim Walzen auf eine Zwischendicke gewalzt wird (z.B., 20mm), Die Temperatur darf nicht unter 400 °C liegen, um einen starken Anstieg des Verformungswiderstands zu verhindern.
- Abschlussphase: Die Materialtemperatur wird durch das Ziel-Endwalztemperaturfenster präzise gesteuert “Ein-Aus” und Durchflussregulierung des Emulsionssprays. Dies ist eine Kernfunktion moderner automatischer Walzwerkssteuerungssysteme.
- Ausnahmebehandlung: Wie in der Tabelle dargestellt, sobald die Temperatur vom Fenster abweicht, Es muss klare Korrekturmaßnahmen geben. Zu niedrig erfordert einen Ofen “Abhilfe,” zu hoch, erfordert eine Notkühlung, um strukturelle Defekte der Charge zu verhindern.
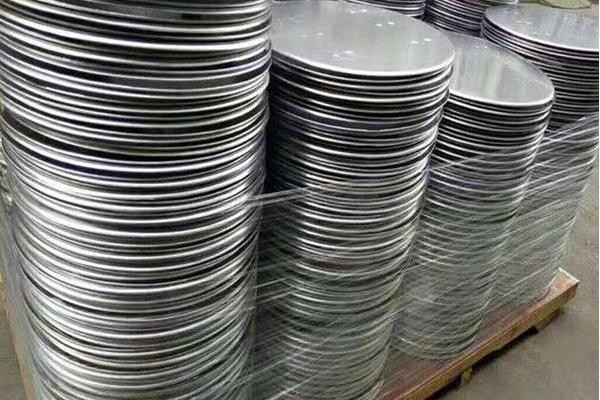
5. Ausrüstung und Überprüfung: Unterstützung für die Fensterimplementierung
- Ausrüstungsunterstützung: Moderne Warmwalzlinien sollten ausgestattet sein mit Mehrpunkt, berührungslose Infrarot-Temperaturmesssysteme, in einem geschlossenen Kreislauf mit Mühlengeschwindigkeits- und Kühlsystemen zur Steuerung verbunden. Rollen benötigen interne Kühlkanäle, um eine lokale Erwärmung des Materials aufgrund einer Überhitzung der Rollen selbst zu verhindern.
- Leistungsüberprüfung: Warmgewalzte Coils werden im richtigen Temperaturfenster hergestellt (z.B., Start 520°C, Fertig stellen bei 340°C) sollte eine Uniform haben, gleichachsige rekristallisierte Kornstruktur. Nach anschließendem Kaltwalzen und Glühen (O-Temperament), typische mechanische Eigenschaften sollten stabil erreicht werden: Zugfestigkeit (Rm) ≥175 MPa, Streckgrenze (Rp0,2) ≥65 MPa, Verlängerung (A) ≥32 %. Dies ist der ultimative Maßstab zum Testen, ob das Temperaturfenster angemessen ist.
6. Abschluss
Bestimmung des Warmwalztemperaturfensters für 5052 Bei der Herstellung von Aluminiumkreisen handelt es sich im Wesentlichen um ein präzises Prozessdesign, das den Prinzipien der Materialwissenschaft folgt:
- Anwalztemperatur (510–530°C) ist der Ausgangspunkt für Sicherheit und Plastizität, Der Homogenisierungseffekt muss weitergeführt werden.
- Fertigwalztemperatur (330–350°C) ist der Endpunkt für Struktur und Eigenschaften, und muss eine vollständige Rekristallisation gewährleisten.
Das “goldenes Fenster” ist kein fester Wert und erfordert eine Feinabstimmung basierend auf Endverwendung des Produkts, Spezifikationsdicke, und Ausstattungsfähigkeit. Der Schlüssel zum Erfolg liegt in der Transformation der Temperatur “Sollwert” in ein “stabiler Messwert” auf der Produktionslinie, die auf einer genauen Erkennung beruht, schnelle Reaktion, und automatische Regelung mit geschlossenem Regelkreis. Nur so können die hervorragenden inhärenten Eigenschaften von 5052 Aluminiumlegierung perfekt aktiviert und durch den Warmwalzprozess weitergegeben werden.