5052 Alumini Circle Moto Rolling: Jinsi ya Kufunga kwa Usahihi kwenye “Dirisha la Joto la Dhahabu”?
Katika uwanja wa usindikaji wa alumini, 5052 aloi ya alumini, na upinzani wake bora wa kutu, Nguvu ya kati, na muundo mzuri, ni nyenzo maarufu ya msingi kwa bidhaa kama miisho ya makopo, Sehemu za magari, na nyumba za kielektroniki. Hata hivyo, ubora wa mduara wa alumini iliyovingirwa moto, mpito kutoka ingot hadi karatasi yenye muundo sare na sifa zinazostahiki, kwa kiasi kikubwa imedhamiriwa wakati wa mchakato wa rolling ya moto. Miongoni mwa sababu, udhibiti sahihi wa dirisha la joto la joto ni njia kuu ya mchakato inayounganisha muundo wa kama-kutupwa kwa sifa za mwisho zinazohitajika.
Nakala hii itachambua kwa utaratibu mantiki ya uamuzi, safu za uendeshaji wa vitendo, na pointi za udhibiti kwa vizingiti viwili muhimu katika kuviringisha moto kwa 5052 miduara ya alumini: the joto la kuanzana joto la kumaliza-rolling, kukupa mwongozo wazi wa uendeshaji.
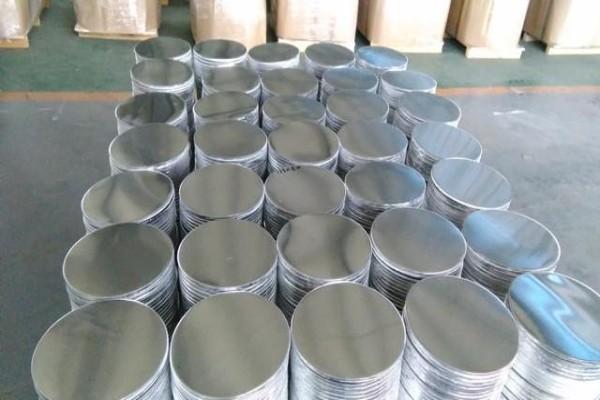 Karatasi nene za ziada za alumini iliyovingirwa moto
1. Kuelewa Mambo ya Msingi: Kwa nini Dirisha la Halijoto ni Muhimu Sana?
5052 ni ya mfululizo wa Al-Mg wa aloi za kuimarisha zisizoweza kutibiwa na joto. Sifa zake zinapatikana kimsingi kupitia uimarishaji wa suluhisho thabiti na ugumu wa kazi unaofuata. Kusudi la msingi la rolling ya moto sio tu “deformation” lakini “burudani”:
- Kuvunja muundo wa as-cast: Kuondoa dendrites coarse na mgawanyiko wa utungaji.
- Inducing recrystallization kamili: Kupata sare, nafaka laini zilizosawazishwa kwa njia ya deformation ya moto na urekebishaji wa nguvu.
- Kuweka msingi kwa usindikaji unaofuata: Kutoa tupu (billet) na plastiki nzuri na muundo sare, kuwezesha baadaye baridi rolling na viwango vya juu kupunguza au kuchora kina.
Kuamua dirisha la hali ya joto ni kwa usahihi kupata usawa bora kati yao “kuzuia overheating” na “kukuza recrystallization,” na kati “kupunguza upinzani wa deformation” na “kuepuka kuganda kwa nafaka.”
2. Udhibiti wa Pointi ya Kuanzia: Jinsi ya Kuamua Joto la Kuanza-Rolling?
Joto la kuanza-rolling ni joto la ingot baada ya matibabu ya homogenization inapoingia kwenye njia ya kwanza ya kusonga.. Huamua kama kuviringisha moto kunaweza kuanza vizuri na ubora wa muundo wa awali.
Msingi wa Msingi wa Uamuzi:
- Vikwazo vya Mchoro wa Awamu: Mstari wa solidus wa 5052 ni takriban 607°C. Lazima ihifadhiwe vizuri chini ya joto hili ili kuzuia overheating. Inahitaji pia kuzuia myeyuko wa awamu za eutectic za kiwango cha chini cha myeyuko (n.k., Al₃Mg₂).
- Mahitaji ya Homogenization: Ingot lazima kwanza iwe na homogenized katika 500-540 ° C ili kuyeyusha awamu zinazoyeyuka na kufikia usawa wa utunzi.. Joto la kuanza-rolling inapaswa kuunganishwa na hii, kuhakikisha athari ya homogenization haipotei kutokana na baridi.
Matibabu ya Kabla: Vigezo vya Mchakato wa Homogenization
Homogenization ni mchakato wa lazima wa matibabu ya awali kabla ya joto la joto. Vigezo vyake vinaathiri moja kwa moja uwezekano wa kuanza rolling na ubora wa muundo wa awali.
Jedwali 1: Vigezo vya Mchakato wa Marejeleo ya Homogenization kwa 5052 Ingot ya Alumini ya Aloi
| Jimbo la Aloi |
Unene wa Ingot |
Joto la Kuongeza Homogenization linalopendekezwa. |
Wakati wa Kuogelea |
Lengo la Msingi |
| 5052-H112 |
≤400mm |
500 – 520° C. |
8 – 12 masaa |
Kuondoa mgawanyiko wa intracrystalline, kuyeyusha awamu mumunyifu kama Mg₂Si |
| 5052-H112 |
>400mm |
520 – 540° C. |
12 – 24 masaa |
Kuhakikisha homogenization kamili katika msingi wa ingots nene |
| Ufunguo wa Mchakato |
/ |
Kiwango cha joto: ≤80°C/h |
Kiwango cha baridi: ≤30°C/h hadi 300°C |
Kuzuia kupasuka kwa shinikizo la joto, epuka kunyesha kwa awamu mbaya |
Dirisha na Vidokezo vya Vitendo vinavyopendekezwa:
- Kiwango cha joto: 500-540°C. Kwa kawaida, 510-530°Cinapendekezwa.
- Uboreshaji wa Mazingira:
- Bidhaa za kupima nyembamba (≤3mm): Inaweza kutumia kikomo cha chini (~500°C), inafaa kupata nafaka bora zaidi kwa usindikaji wa usahihi unaofuata.
- Bidhaa za kupima nene (>3mm): Inaweza kutumia kikomo cha kati-hadi-juu (520-540°C), kutumia plastiki ya juu ili kupunguza upinzani wa deformation katika pasi za awali.
- Udhibiti muhimu:
- Inapokanzwa lazima iwe sare; tofauti ya joto ya sehemu ya msalaba ya ingot inapaswa kuwa ≤ ± 5 ° C.
- Weka kipaumbele kwa matumizi ya pyrometers zisizo za mawasiliano (n.k., infrared) kwa ufuatiliaji wa hali ya joto ya uso wa wakati halisi, kuchukua nafasi ya thermocouples za mawasiliano ambazo zimechelewa zaidi.
 Maelezo ya karatasi ya alumini
3. Udhibiti wa Pointi za Mwisho: Jinsi ya Kuamua Halijoto ya Kumaliza-Rolling?
Joto la kumaliza-rolling ni joto la nyenzo mwishoni mwa rolling ya moto. Ni moja kwa moja huamua microstructure na mali ya awali ya bidhaa pato na ni kipaumbele cha juuudhibiti wa dirisha la joto.
Msingi wa Msingi wa Uamuzi:
- Sheria ya Urekebishaji upya: Lazima iwe juu ya halijoto kamili ya kusawazisha aloi (~330°C kwa 5052) ili kuhakikisha muundo ulioharibika unabadilishwa na mpya, nafaka zisizo na matatizo ya equiaxed.
- Kizuizi cha Ukubwa wa Nafaka: Joto la juu kupita kiasi (>380° C.) husababisha ukuaji usio wa kawaida wa nafaka (kuganda) baada ya recrystallization, kudhoofisha mali ya mitambo na ubora wa uso.
Programu ya Dirisha na Matukio Iliyopendekezwa:
- Dirisha la Usalama la Jumla: 330-350°C. Ndani ya safu hii, usawa kati ya urekebishaji kamili na saizi inayofaa ya nafaka inaweza kupatikana.
| Aina ya Bidhaa / Vipimo |
Muda Unaopendekezwa wa Kumaliza-Rolling. |
Kuzingatia Msingi |
| Miduara ya kupima nyembamba (≤3mm) |
330-340°C |
Zuia kuganda kwa nafaka, hakikisha uso umekamilika kwa kuviringisha au kukanyaga kwa baridi (n.k., foil ya betri, hisa ya kifuniko cha juu). |
| Miduara ya kupima nene (>3mm) |
340-350°C |
Hakikisha urekebishaji upya kamili kwenye msingi pia, na kusawazisha ufanisi wa kusongesha ili kupunguza mzigo. |
| Sehemu zilizo na mahitaji ya juu ya uundaji |
335-345°C |
Pata usawa bora kati ya usawa wa muundo na plastiki, kupunguza hatari ya kupasuka katika mchoro wa kina unaofuata. |
Udhibiti muhimu:
- Marekebisho ya Nguvu: Dhibiti kwa usahihi halijoto ya kumalizia kwa kurekebisha kasi ya kusongesha na kiwango cha kupoeza cha emulsion. Kuongezeka kwa kasi kwa ~10% husababisha kupanda kwa joto kwa ~5-10°C.
- Ufuatiliaji Sahihi: Wakati wa kutoka kwa pasi ya mwisho, pyrometer ya majibu ya juu lazima itumike kwa ufuatiliaji, na kupotoka kudhibitiwa ndani ±5°C.
4. Ramani ya Mazoezi ya Kudhibiti Halijoto ya Mchakato Kamili
Kujua joto la kuanza na mwisho haitoshi; mabadiliko ya joto katika mchakato mzima lazima iwe “kufuatiliwa kwa wakati halisi na kusimamiwa kwa nguvu.” Mchoro ulio hapa chini unaonyesha njia ya kawaida ya mabadiliko ya halijoto na nodi muhimu za udhibiti wakati wa kuzungusha moto:
Ufafanuzi wa Pointi za Udhibiti wa Msingi:
- Hatua ya Kukasirisha: Joto hupungua kwa kawaida kutoka mahali pa kuanzia. Hata hivyo, kupitia njia kama vile kuweka joto, inapaswa kuhakikisha kwamba wakati umevingirwa kwa unene wa kati (n.k., 20mm), joto sio chini kuliko 400 ° C ili kuzuia ongezeko kubwa la upinzani wa deformation.
- Hatua ya Kumaliza: Halijoto ya nyenzo inadhibitiwa kwa usahihi katika dirisha la halijoto la kumalizia-kumaliza lengwa kupitia kwa “on-off” na udhibiti wa mtiririko wa dawa ya emulsion. Hii ni kazi ya msingi ya mifumo ya kisasa ya udhibiti wa kinu.
- Ushughulikiaji wa Ubaguzi: Kama inavyoonyeshwa kwenye chati, mara hali ya joto inapotoka kwenye dirisha, lazima kuwe na hatua za kurekebisha wazi. Chini sana kinahitaji tanuru “dawa,” juu sana huhitaji upoaji wa dharura ili kuzuia kasoro za muundo wa kundi.
5. Vifaa na Uthibitishaji: Msaada kwa Utekelezaji wa Dirisha
- Msaada wa Vifaa: Mistari ya kisasa ya rolling ya moto inapaswa kuwa na vifaa pointi nyingi, mifumo isiyo ya mawasiliano ya kipimo cha joto cha infrared, iliyounganishwa katika kitanzi kilichofungwa na kasi ya kinu na mifumo ya kupoeza kwa udhibiti. Rolls zinahitaji njia za ndani za kupoeza ili kuzuia upashaji joto wa ndani wa hisa kutokana na roli zenyewe kuwa na joto kupita kiasi.
- Uthibitishaji wa utendaji: Vipuli vilivyovingirwa moto vilivyotengenezwa ndani ya dirisha sahihi la joto (n.k., kuanzia 520°C, kumaliza 340 ° C) inapaswa kuwa na sare, muundo wa nafaka uliosawazishwa tena. Baada ya baridi ya baadae rolling na annealing (O-hasira), mali ya kawaida ya mitambo inapaswa kufikia kwa utulivu: Nguvu ya Mkazo (Rm) ≥175 MPa, Nguvu ya Mavuno (Rp0.2) ≥65 MPa, Kurefusha (A) ≥32%. Hiki ndicho kigezo cha mwisho cha kupima iwapo kidirisha cha halijoto kinafaa.
6. Hitimisho
Kuamua kidirisha cha halijoto ya kukunja joto kwa 5052 duru za alumini kimsingi ni muundo sahihi wa mchakato unaofuata kanuni za sayansi ya nyenzo:
- Joto la kuanza-rolling (510-530°C)ni mahali pa kuanzia kwa usalama na plastiki, inayohitaji kuendeleza athari ya homogenization.
- Kumaliza-rolling joto (330-350°C)ndio mwisho wa muundo na mali, na lazima uhakikishe uboreshaji kamili.
Hii “dirisha la dhahabu” sio thamani isiyobadilika na inahitaji urekebishaji mzuri kulingana na matumizi ya mwisho ya bidhaa, unene wa vipimo, na uwezo wa vifaa. Ufunguo wa mafanikio ni kubadilisha hali ya joto “kuweka” ndani ya a “thamani iliyopimwa thabiti” kwenye mstari wa uzalishaji, ambayo inategemea utambuzi sahihi, majibu ya haraka, na udhibiti wa kiotomatiki wa kitanzi kilichofungwa. Ni kwa njia hii tu unaweza sifa bora za asili za 5052 aloi ya alumini iamilishwe kikamilifu na kupitishwa kupitia mchakato wa kuviringisha moto.