Forschung zu Auswahl- und Wartungstechnologien für Oberflächenbeschichtungen von Aluminiumscheiben
Abstrakt
Aluminiumscheiben werden häufig in Kochgeschirr verwendet, elektronische Kühlkörper, Radnaben für Kraftfahrzeuge, neue Energiebatteriegehäuse, und anderen Feldern aufgrund ihrer geringen Dichte (2.7g/cm³), ausgezeichnete Duktilität (Dehnung ≥15 %), und gute Wärmeleitfähigkeit (160-230W/(m·K)). Ihre Oberflächenbeschichtungen müssen Anforderungen wie Korrosionsbeständigkeit ausgleichen, Verschleißfestigkeit, und funktionale Anpassungsfähigkeit (z.B., Isolierung, Wärmeleitfähigkeit, Sicherheit beim Lebensmittelkontakt). Jedoch, Eine falsche Auswahl der Beschichtung oder mangelnde Wartung können die Lebensdauer verkürzen 30%-50%. Basierend auf den Substrateigenschaften von Aluminiumscheiben und den Kernanforderungen verschiedener Anwendungsszenarien, Dieser Artikel analysiert systematisch die Schlüsseldimensionen für die Beschichtungsauswahl (Szenarioanforderungen, Leistungsindikatoren, Anpassungsfähigkeit des Substrats), vergleicht technische Parameter und Anwendungsbereiche gängiger Beschichtungsarten (Eloxieren, Pulverbeschichtung, Elektrophoretische Beschichtung, Fluorkohlenstoffbeschichtung), geht auf Kernpunkte der Pre-Coating-Vorbehandlungsprozesse ein, und schlägt Wartungsstrategien über den gesamten Lebenszyklus für verschiedene Szenarien vor. Kombiniert mit Industriestandards wie GB/T und ISO und typischen Anwendungsfällen, die Wirksamkeit der vorgeschlagenen Regelungen wird überprüft, Bereitstellung technischer Unterstützung für die technische Anwendung von Aluminiumscheibenbeschichtungen.
HW-A. Einführung
Bei der Bearbeitung und im Service, Aluminiumscheiben neigen dazu, einen natürlichen Oxidfilm mit ungleichmäßiger Dicke zu bilden (Al₂O₃-Dicke: 2-5nm) auf ihrer Oberfläche. Die Korrosionsbeständigkeit (neutraler Salzsprühtest ≤24h) und Funktionalität dieses Films sind weit davon entfernt, den praktischen Anforderungen gerecht zu werden, eine Beschichtungsverbesserung erforderlich ist. Nach Angaben der China Nonferrous Metals Industry Association, Die Ausschussrate von Aluminiumscheiben aufgrund von Beschichtungsfehlern in China wurde erreicht 8.7% In 2024, mit “falsche Auswahl” Buchhaltung 42% von Fehlerursachen und “mangelnde Wartung” Buchhaltung 35%. Zum Beispiel, Verwendung von Pulverbeschichtungen in Industriequalität (Enthält Schwermetalle wie Blei und Cadmium) auf Aluminiumscheiben für Kochgeschirr birgt Risiken für die Lebensmittelsicherheit; Bei Aluminiumscheiben für Kfz-Radnaben im Außenbereich ohne witterungsbeständige Beschichtung kommt es innerhalb eines Jahres zu Verfärbungen und Abblättern. daher, Die Etablierung einer wissenschaftlichen Beschichtungsauswahlmethode und eines Wartungssystems ist von großer Bedeutung für die Verbesserung der Qualitätsstabilität von Aluminiumscheibenprodukten und die Reduzierung der Gesamtlebenszykluskosten.
HW-B. Kernabmessungen und technische Grundlagen zur Beschichtungsauswahl von Aluminiumscheiben
A. Bedarfsanalyse basierend auf Anwendungsszenarien
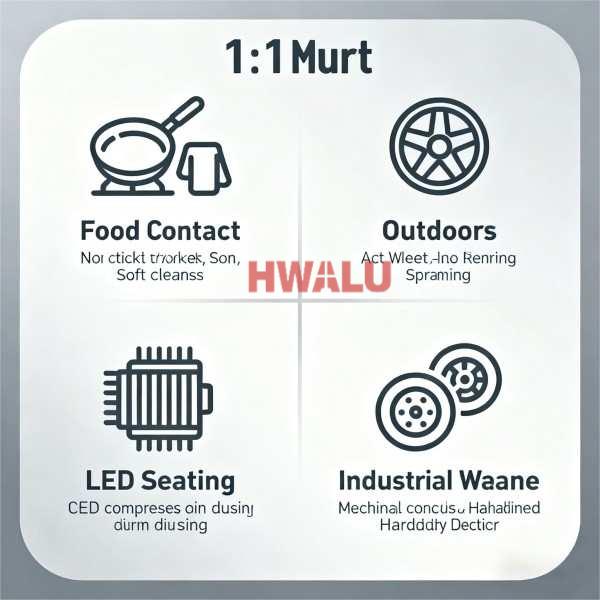
Die Kernanforderungen an Aluminiumscheibenbeschichtungen variieren in den verschiedenen Bereichen erheblich, Die wichtigsten Einschränkungen in jedem Szenario müssen zunächst geklärt werden, wie in der folgenden Tabelle beschrieben:
| Anwendungsszenariotyp |
Kernnachfragerichtung |
Wichtige Leistungsindikatoren |
Anwendbare Industriestandards |
Verbotene Anforderungen |
Typische Produktfälle |
| Lebensmittelkontaktbereich |
Sicherheit + Temperaturbeständigkeit + Einfache Reinigung |
Schwermetallmigration ≤1 mg/kg, Temperaturbeständigkeit ≥200℃, Kontaktwinkel ≥90° |
FDA 21 CFR 175.300, GB 4806.10-2024 |
Lösungsmittelhaltige Beschichtungen verbieten (VOCs >10mg/m³) und BPA-haltige Beschichtungen |
Pfannenböden mit Antihaftbeschichtung, Geschirrtabletts |
| Elektronisches Wärmeableitungsfeld |
Wärmeleitfähigkeit + Isolierung + Feuchte Hitzebeständigkeit |
Wärmeleitfähigkeit ≥0,8 W/(m·K), Isolationswiderstand ≥10¹²Ω, Kein Ausfall nach 1000 Stunden Feuchthitzebeständigkeitstest |
GB/T 5169.10-2020, IEC 60664-1 |
Beschichtungsdicke >50μm (beeinträchtigt die Wärmeableitung), Temperaturbeständigkeit < -40℃ oder >180℃ |
LED-Kühlkörper, Batterielaschen |
| Wetterbeständiges Feld im Freien |
UV-Beständigkeit + Salzsprühbeständigkeit + Schlagfestigkeit |
QUV 1000h DE ≤2,0, Salzsprühbeständigkeit ≥1000h, Schlagfestigkeit ≥50kg·cm |
GB/T 1865-2009, ISO 11507 |
Bleistifthärte <2H (leicht zerkratzt), Witterungsbeständigkeit <1000H |
Radnaben für Kraftfahrzeuge, Dekorationsteile für den Außenbereich |
| Industrielles verschleißfestes Feld |
Hohe Härte + Geringe Reibung + Chemische Beständigkeit |
HV ≥300, Reibungskoeffizient ≤0,3, Keine Schwellung nach 1000 Stunden Ölimmersion |
GB/T 1768-2021, ISO 4628-1 |
Härte <HV250 (leicht getragen), schlechte chemische Beständigkeit (z.B., nicht ölbeständig) |
Mechanische Übertragungsräder, Fördererzubehör |
B. Einschränkungen der Eigenschaften des Aluminiumscheibensubstrats bei der Beschichtungsauswahl
Der Oberflächenzustand und der Wärmebehandlungsprozess von Aluminiumscheiben wirken sich direkt auf die Beschichtungshaftung aus, und Substratparameter müssen vor der Auswahl geklärt werden:
- Oberflächenrauheit (Ra)
-
- Anpassungsprinzip: Zu niedriger Ra (<0.2μm) führt zu einer unzureichenden mechanischen Verriegelungskraft der Beschichtung, was zu einem leichten Abblättern führt; zu hoher Ra (>1.0μm) Erhöht den Beschichtungsverbrauch und neigt dazu, Schmutz einzufangen.
-
- Empfohlener Bereich: Ra=0,3–0,5 μm für eloxierte Beschichtungen, Ra=0,5–0,8 μm für Pulverbeschichtungen, und Ra=0,2–0,4 μm für elektrophoretische Beschichtungen.
- Wärmebehandlungszustand
-
- Soft-State-Aluminiumscheiben (O-Temperament, Zugfestigkeit ≤120 MPa): Hohe Duktilität, zum nachträglichen Stempeln geeignet. Beschichtungen mit guter Elastizität (Bruchdehnung ≥15 %) B. flexible Pulverbeschichtungen, sollten ausgewählt werden, um Risse während der Umformung zu vermeiden.
-
- Harte Aluminiumscheiben (T6-Temper, Zugfestigkeit ≥300 MPa): Hohe Härte und geringe Verformung, Geeignet für statische Arbeitsbedingungen. Hochharte Beschichtungen wie Harteloxieren (HV ≥400) kann ausgewählt werden.
- Zustand des Oberflächenoxidfilms
-
- Natürlicher Oxidfilm: Porös und locker, eine Entfernung durch Vorbehandlung erforderlich ist (z.B., alkalische Reinigung); ansonsten, Die Haftung der Beschichtung nimmt ab (Kreuzschnitthaftung ≤4B).
-
- Vorbehandelte Konversionsfolien (z.B., Phosphatierungsfilm, Chromatfilm): 5-10nm dick, ist in der Lage, die Haftung der Beschichtung zu verbessern (Kreuzschnitthaftung ≥5B), müssen aber zu den Beschichtungstypen passen (z.B., Phosphatierungsfilm für Pulverbeschichtungen, Chromatfilm für elektrophoretische Beschichtungen).
C. Leistungsvergleich und Auswahlempfehlungen der gängigen Beschichtungstypen
Kombination von Szenarioanforderungen und Substrateigenschaften, Die Kernparameter und Anwendungsbereiche der vier gängigen Aluminiumscheibenbeschichtungen sind in der folgenden Tabelle zusammengefasst:
| Beschichtungstyp |
Kernzusammensetzung |
Dickenbereich (μm) |
Kreuzschnitthaftung |
Salzsprühbeständigkeit (H) |
Temperaturbeständigkeit (℃) |
Wärmeleitfähigkeit (W/(m·K)) |
Einhaltung der Lebensmittelsicherheit |
Anwendbare Szenarien |
Stückkosten (RMB/m²) |
| Eloxieren |
Al₂O₃ (porös/versiegelt) |
5-30 |
5B (integriert mit Substrat) |
200-1000 |
-200~250 |
15-30 (entsiegelt) |
Konform (nach dem Versiegeln) |
Kochgeschirr, Temperatur fällt, dekorative Teile |
15-35 |
| Pulverbeschichtung |
Epoxidharz/Polyester |
50-120 |
5B |
500-1500 |
-40~200 |
0.1-0.3 |
Teilweise konform (Pulver in Lebensmittelqualität) |
Radnaben für Kraftfahrzeuge, Außenteile, Möbel |
20-45 |
| Elektrophoretische Beschichtung |
Epoxidharz/Acrylharz |
10-50 |
5B |
800-2000 |
-40~180 |
0.2-0.5 |
Nicht konform (enthält Amine) |
Elektronische Isolierteile, Automobilkomponenten |
25-50 |
| Fluorkohlenstoffbeschichtung |
Polytetrafluorethylen (PTFE)/Fluorharz |
10-40 |
4B-5B |
1500-3000 |
-200~260 |
0.2-0.4 |
Konform (PTFE in Lebensmittelqualität) |
Hochwertiges Kochgeschirr, witterungsbeständig & verschleißfeste Teile |
80-150 |
D. Quantitative Auswahlgrundlagen für Beschichtungsleistungsindikatoren
Um dies zu vermeiden, müssen Schwellenwerte für wichtige Leistungsindikatoren in Übereinstimmung mit Industriestandards definiert werden “Überauswahl” oder “unzureichende Leistung”:
- Korrosionsbeständigkeit: Neutraler Salzsprühtest (GB/T 10125-2021) – ≥1000h für Outdoor-Szenarien, ≥500h für Innenszenarien; saurer Salzsprühtest (pH=3,0) – ≥500h für Industrieumgebungen.
- Haftung: Cross-Cut-Test (GB/T 9286-1998) – ≥5B (kein Abblättern) für Metalluntergründe; Biegetest (GB/T 1731-1993) – Keine Risse oder Abblättern nach 180°-Biegung.
- Temperaturbeständigkeit: Hochtemperatur-Alterungstest (GB/T 1735-2009) – Farbunterschied ΔE ≤3,0 und Haftungserhaltungsrate ≥90 % nach 1000 Stunden bei 200 °C; Keine Versprödung nach Kälteeinwirkung (-40℃ für 2h).
- Funktionsindikatoren: Beschichtungen mit Lebensmittelkontakt müssen Migrationstests bestehen (GB 4806.10-2024) mit Schwermetallmigration ≤1mg/kg; Isolierbeschichtungen müssen dielektrische Verlusttests bestehen (GB/T 1408.1-2016) mit dielektrischem Verlustfaktor ≤0,02 (1kHz).
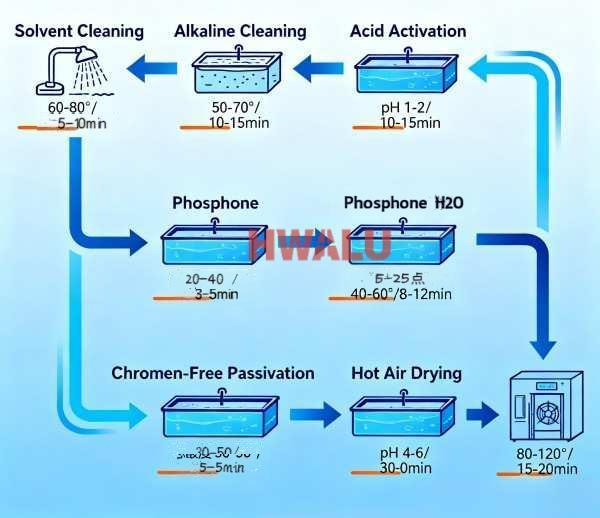
HW-C. Vorbeschichtungsverfahren für Aluminiumscheiben (Wichtiges Bindeglied zur Sicherstellung der Beschichtungsqualität)
Vorbehandlungsprozesse wirken sich direkt auf die Haftung und Haltbarkeit der Beschichtung aus, die einen standardisierten Arbeitsablauf erfordern “Dekontamination – Rostentfernung – Konvertierung – Einstellung”. Die Parameter für jeden Schritt sind in der folgenden Tabelle aufgeführt:
| Vorbehandlungsschritt |
Prozessmethode |
Reagenzien-/Geräteparameter |
Betriebsbedingungen (Temperatur/Zeit) |
Kernleistungsindikatoren |
Passende Beschichtungsarten |
| Oberflächendekontamination |
Lösungsmittelreinigung |
n-Hexan/Isopropanol (VOCs <100g/L) |
20-40℃ / 5-10min |
Ölentfernungsrate ≥98 %, Oberflächenreinheit ≤Grade 1 |
Alle Beschichtungsarten |
| Oberflächendekontamination |
Alkalische Reinigung |
NaOH (5%-8%) + Tensid (0.5%-1%) |
40-60℃ / 5-8min |
Entfernungsrate tierischer/pflanzlicher Öle ≥95 %, Gewichtsverlust des Substrats ≤1g/m² |
Eloxieren, Pulverbeschichtung |
| Rostentfernung & Aktivierung |
Säureaktivierung |
HNO₃ (10%-15%) + HF (0.5%-1%) |
20-30℃ / 2-5min |
Entfernungsrate des natürlichen Oxidfilms 100%, Ra=0,3–0,5 μm |
Eloxieren, Fluorkohlenstoffbeschichtung |
| Rostentfernung & Aktivierung |
Sandstrahlaktivierung |
Quarzsand (80-120 Netz), Druck 0,3-0,5 MPa |
Raumtemperatur / Abstand 15-20cm |
Gleichmäßige Oberflächenrauheit, Staubrückstand ≤5mg/m² |
Pulverbeschichtung, Elektrophoretische Beschichtung |
| Konversionsfilmbehandlung |
Phosphatierungsbehandlung |
Phosphatierungslösung auf Zinkbasis (Zn²⁺ 10-15g/L) |
35-45℃ / 10-15min |
Phosphatierungsfilmdicke 5–8 nm, P-Gehalt ≥1,5g/m² |
Pulverbeschichtung, Elektrophoretische Beschichtung |
| Konversionsfilmbehandlung |
Chromatpassivierung |
Chromatlösung (Cr⁶⁺ 2-5g/L) |
20-30℃ / 3-5min |
Irisierender Passivierungsfilm, Haftung ≥5B |
Elektrophoretische Beschichtung (RoHS-konform) |
| Konversionsfilmbehandlung |
Chromfreie Passivierung |
Passivierungslösung auf Zirkoniumbasis (Zr⁴⁺ 1-3g/L) |
25-35℃ / 5-8min |
Chromfreier Passivierungsfilm mit einer Dicke von 3–5 nm, Salzsprühbeständigkeit verbessert um 25%-30% |
Eloxieren, Fluorkohlenstoffbeschichtung |
| Oberflächenanpassung |
Feines Polieren |
800-1200 Körniges Schleifpapier (Nasspolieren) |
Raumtemperatur / Polierdruck 0,1–0,2 MPa |
Ra=0,2-0,3μm, Oberflächenebenheit ≤0,1μm |
Beschichtungen zur elektronischen Wärmeableitung |
| Oberflächenanpassung |
Heißlufttrocknung |
Heiße Luft (80-100℃), Luftgeschwindigkeit 1-2m/s |
80-100℃ / 10-15min |
Oberflächenfeuchtigkeitsgehalt ≤0,5 %, Keine Rückstände von Wasserflecken |
Alle Beschichtungsarten |
HW-D. Wartungsstrategien für den gesamten Lebenszyklus von Aluminiumscheibenbeschichtungen
A.Tägliche Wartung: Präventionsorientiert zur Schadensminderung
- Aluminiumscheiben für den Lebensmittelkontakt (z.B., Antihaftbeschichtete Pfannen)
-
- Reinigung: Verwenden Sie ein weiches Tuch (Vermeiden Sie Stahlwolle) in neutrales Reinigungsmittel getaucht (pH-Wert 6-8) zum Reinigen; längeres Einweichen verbieten (≤30min) in starken Säuren (z.B., weißer Essig) oder Laugen (z.B., Backpulver).
-
- Verwendung: Vermeiden Sie trockenes Brennen (Temperatur ≤250℃) und harte Stöße (z.B., Spatel klopft) um Kratzer auf der Beschichtung zu vermeiden (Kratzer ≤5μm können repariert werden, während Kratzer >10μm erfordern eine Neubeschichtung).
- Wetterbeständige Aluminiumscheiben für den Außenbereich (z.B., Radnaben für Kraftfahrzeuge)
-
- Regelmäßige Reinigung: Jeden Tag mit klarem Wasser nachspülen 1-2 Wochen, um Staub und saure Regenrückstände zu entfernen; Führen Sie eine Tiefenreinigung mit einem speziellen Radnabenreiniger durch (pH-Wert 7-9) jeder 3 Monate, um Salzansammlungen zu vermeiden.
-
- Schutz: Witterungsbeständiges Schutzmittel aufsprühen (z.B., auf Silanbasis) einmal im Jahr vor der Regenzeit, um die Hydrophobie zu verbessern (Kontaktwinkel ≥100 %) und verlängern die Lebensdauer von Salzsprühnebeln 20%.
- Aluminiumscheiben zur elektronischen Wärmeableitung (z.B., LED-Kühlkörper)
-
- Staubentfernung: Oberflächenstaub mit Druckluft abblasen (Druck 0,1–0,2 MPa) jeder 3 Monate, um zu verhindern, dass Staubansammlungen die Wärmeableitung beeinträchtigen (Staubdicke >10μm verringert die Wärmeleitfähigkeit um 15%).
-
- Umweltkontrolle: Vermeiden Sie die Verwendung bei hoher Luftfeuchtigkeit (RH >85%) oder ölverschmutzte Umgebungen; wenn Öl die Oberfläche verunreinigt, Mit Isopropanol abwischen (Alkohol ist verboten, um ein Aufquellen der Beschichtung zu verhindern).
B. Regelmäßige Inspektion: Rechtzeitige Erkennung früher Ausfälle
- Visuelle Inspektion: Führen Sie monatliche Sichtkontrollen durch und dokumentieren Sie, ob die Beschichtung folgende Mängel aufweist:
-
- Verfärbung: Farbunterschied ΔE >3.0 (mit einem Kolorimeter getestet, GB/T 11186.3-1989) – Untersuchen Sie, ob es durch UV-Alterung oder Hochtemperaturoxidation verursacht wird.
-
- Peeling: Lokaler Peelingbereich >1cm² – analysieren Sie, ob es an unzureichender Haftung oder Untergrundkorrosion liegt.
-
- Kratzer: Tiefe >5μm (Geprüft mit einem Schichtdickenmessgerät, GB/T 4956-2003) – beurteilen, ob die Funktionalität beeinträchtigt ist (z.B., Kratzer auf Isolierbeschichtungen verringern den Isolationswiderstand).
- Leistungserneutes Testen: Führen Sie alle wichtigen Leistungstests durch 6-12 Monate:
-
- Haftung: Erneut mit der Kreuzschnittmethode testen – wenn die Haftung von 5B auf 4B abnimmt, Führen Sie eine lokale Reparatur durch; wenn es unter 3B fällt, Führen Sie eine umfassende Neubeschichtung durch.
-
- Korrosionsbeständigkeit: Führen Sie kleinflächige Salzsprühtests durch (lokales Salzsprühtestpapier, ISO 10289) – wenn der verfärbte Bereich des Testpapiers >10%, Stärkung der Korrosionsschutzwartung.
-
- Funktionalität: Testen Sie den Isolationswiderstand/Wärmeleitfähigkeit der elektronischen Aluminiumscheiben erneut – wenn die Abnahme größer ist 20%, Ersetzen Sie die Beschichtung.
C. Fehlerbehebung: Abgestufte Reparaturprogramme
- Kleiner Schaden (z.B., Kleine Kratzer, Lokale Verfärbung)
-
- Reparaturprozess: Polieren Sie die beschädigte Stelle mit 400-600 Schleifpapier mit Körnung (Erweitern Sie den polierten Bereich auf 2-3 mal den beschädigten Bereich, um Stufen zu vermeiden); nach der Reinigung, Passenden Reparaturlack auftragen (z.B., Eloxierende Reparaturflüssigkeit, Pulverbeschichtungs-Reparaturpulver); bei der gleichen Temperatur wie die Originalbeschichtung aushärten (z.B., 180-200℃ für 15–20 Minuten für Pulverbeschichtungen).
-
- Leistungsanforderungen: Nach der Reparatur, Haftung ≥4B, Farbunterschied ΔE ≤2,0, und Funktionsindikatoren auf über wiederhergestellt 90% der Originalbeschichtung.
- Mäßiger Schaden (z.B., Lokales Peeling, Kratzer >10μm tief)
-
- Reparaturprozess: Polieren Sie die geschälte Stelle mit 120-240 Schleifpapier, um den Untergrund freizulegen; Führen Sie die lokale Vorbehandlung erneut durch (Entfettung → Säurereinigung → Passivierung); Sprühen Sie die gleiche Beschichtung wie das Original auf; nach dem Aushärten, Feinpolieren mit durchführen 800 Schleifpapier mit Körnung, um die Ebenheit der Oberfläche sicherzustellen (Ra ≤0,8μm).
-
- Anwendungsbereich: Aluminiumscheiben mit beschädigtem Bereich ≤10 % – die Lebensdauer kann nach der Reparatur erreicht werden 80% der Originalbeschichtung.
- Schwerer Schaden (z.B., Großflächiges Peeling, Rissige Beschichtung, Korrosion des Untergrundes)
-
- Behandlungsprozess: Führen Sie eine umfassende Entlackung durch (mit alkalischem Abbeizmittel: NaOH 8%-12%, Temperatur 50-60℃, Zeit 30-60min, Entlackungsrate ≥98 %); Führen Sie anschließend den gesamten Vorbehandlungs- und Beschichtungsprozess erneut durch, Die Prozessparameter werden streng kontrolliert, um sie an die Originalbeschichtung anzupassen.
-
- Notizen: Nach dem Entlacken, Testen Sie die Substratdicke (Gewichtsverlust durch Korrosion ≤5 %); wenn die Substratdicke geringer ist als 90% des Designwertes, Ersetzen Sie die Aluminiumscheibe.
HW-E. Überprüfung typischer Anwendungsfälle
A. Aluminiumscheiben für Kochgeschirr (Antihaftbeschichtete Pfannenböden)
- Substratparameter: 1060 Aluminiumscheiben (O-Temperament, Durchmesser 260mm, Dicke 3mm, Ra=0,4μm)
- Beschichtungsauswahl: Hartanodisieren (Dicke 15-20μm) + lebensmittelechte PTFE-Beschichtung (Dicke 10-15μm)
-
- Auswahlbegründung: Eloxieren sorgt für eine hohe Härte (HV ≥350) und Haftung; Die PTFE-Beschichtung sorgt für Antihafteigenschaften (Kontaktwinkel ≥110°) und Einhaltung der Lebensmittelsicherheit (Erfüllt die FDA 21 CFR 175.300).
- Vorbehandlungsprozess: Alkalische Reinigung (NaOH 6%, 50℃, 8min) → Säureaktivierung (HNO₃ 12% + HF 0.8%, 25℃, 3min) → Chromfreie Passivierung (Zr⁴⁺ 2g/L, 30℃, 6min) → Heißlufttrocknung (90℃, 12min)
- Wartungsmaßnahmen: Tägliche Reinigung mit einem weichen Tuch; Überprüfen Sie alle Beschichtungsintegrität 6 Monate; Kleine Kratzer mit PTFE-Reparaturflüssigkeit reparieren.
- Anwendungseffekt: Lebensdauer erreicht 3 Jahre (1.5 Jahre für herkömmliche Beschichtungen); Kein Schaden nach 30-minütigem Trockenbrennen bei 250 °C; keine Schwermetallmigration bei Lebensmittelkontakttests.
B. Aluminiumscheiben für Kfz-Radnaben
- Substratparameter: 6061 Aluminiumscheiben (T6-Temper, Durchmesser 18 Zoll, Dicke 8mm, Ra=0,6μm)
- Beschichtungsauswahl: Phosphatierung auf Zinkbasis (Filmdicke 6 nm) + Polyester-Pulverbeschichtung (Dicke 80-100μm, plus 20μm Klarlack)
-
- Auswahlbegründung: Die Pulverbeschichtung bietet eine neutrale Salzsprühnebelbeständigkeit von 1500 Stunden und eine UV-Alterungsbeständigkeit von 1000 Stunden (ΔE ≤1,5); Der Klarlack verbessert die Kratzfestigkeit (Bleistifthärte 2H).
- Vorbehandlungsprozess: Reinigung mit Lösungsmittel (Isopropanol, 30℃, 5min) → Sandstrahlen (100-Mesh-Quarzsand, 0.4MPa) → Phosphatieren (Zn²⁺ 12g/L, 40℃, 12min) → Heißlufttrocknung (80℃, 10min)
- Wartungsmaßnahmen: Jeden Tag mit klarem Wasser nachspülen 2 Wochen; Jeden Tag mit Radnabenreiniger reinigen 3 Monate; Jährlich Silanschutzmittel aufsprühen.
- Anwendungseffekt: Keine Verfärbung oder Abblättern danach 2 jahrelanger Außeneinsatz; Korrosionsbreite am Kreuzschnitt ≤0,5 mm nach Salzsprühtest, Einhaltung der Standards der Automobilindustrie (QC/T 1022-2015).
HW-F. Schlussfolgerungen und Aussichten
Die Auswahl der Aluminiumscheibenbeschichtungen muss der Kernlogik von folgen “Szenarioanforderungen – Leistungsanpassung – Anpassungsfähigkeit des Substrats”. Vorrang sollte der Klärung wichtiger Einschränkungen wie der Lebensmittelsicherheit eingeräumt werden, Witterungsbeständigkeit, und Isolierung. Die Haftung von Beschichtungen wird durch Vorbehandlungsprozesse sichergestellt (Dekontamination – Konvertierung – Einstellung), und die Lebensdauer wird durch szenariospezifische Wartungsstrategien verlängert (tägliche Prävention – regelmäßige Inspektion – mehrstufige Reparatur). Fälle zeigen, dass wissenschaftliche Auswahl und Wartung die Lebensdauer von Aluminium-Scheibenbeschichtungen um einiges verlängern kann 50%-100% und reduzieren die Gesamtlebenszykluskosten um mehr als ein Vielfaches 30%. Das neu hinzugefügte “Anwendungsszenario-Nachfragetabelle” Und “Parametertabelle des Vorbehandlungsprozesses” wichtige technische Daten weiter verfeinern, Bereitstellung direkt umsetzbarer Betriebsstandards für die praktische Produktion.
Zukünftige Entwicklungsrichtungen sollten sich darauf konzentrieren: 1. R&D von umweltfreundlichen Beschichtungen (z.B., Chromfreie Passivierung, Wasserbasierte Pulverlacke mit VOC-Emission <50g/L); 2. Funktionelle integrierte Beschichtungen (z.B., selbstheilende Beschichtungen mit Kratzselbstheilung innerhalb von 12 Stunden; wärmeleitend-isolierende integrierte Beschichtungen mit Wärmeleitfähigkeit ≥1,0W/(m·K) und Isolationswiderstand ≥10¹²Ω); 3. Intelligente Wartung (z.B., Beschichtungszustandsüberwachungssensoren für Echtzeit-Fehlerwarnungen), Förderung der Modernisierung der Beschichtungstechnologie für Aluminiumscheiben “hohe effizienz, Umweltfreundlichkeit, und Intelligenz”.