Recherche sur les technologies de sélection et de maintenance pour les revêtements de surface des disques en aluminium
Abstrait
Disques en aluminium sont largement utilisés dans les ustensiles de cuisine, dissipateurs de chaleur électroniques, moyeux de roue automobile, nouveaux boîtiers de batterie d'énergie, et d'autres champs en raison de leur faible densité (2.7g/cm³), excellente ductilité (allongement ≥15%), et une bonne conductivité thermique (160-230Avec(m·K)). Leurs revêtements de surface doivent répondre à des exigences telles que la résistance à la corrosion., résistance à l'usure, et adaptabilité fonctionnelle (par ex., isolation, conductivité thermique, sécurité du contact alimentaire). Cependant, Une mauvaise sélection de revêtement ou un manque d'entretien peut réduire la durée de vie en 30%-50%. Basé sur les caractéristiques du substrat des disques en aluminium et les exigences fondamentales de différents scénarios d'application, cet article analyse systématiquement les dimensions clés pour la sélection du revêtement (exigences du scénario, indicateurs de performance, adaptabilité du substrat), compare les paramètres techniques et les domaines d'application des principaux types de revêtements (Anodisation, revêtement en poudre, revêtement électrophorétique, revêtement fluorocarboné), développe les points essentiels des processus de prétraitement avant revêtement, et propose des stratégies de maintenance du cycle de vie complet pour différents scénarios. Combiné avec des normes industrielles telles que GB/T et ISO et des cas d'application typiques, l'efficacité des dispositifs proposés est vérifiée, fournir un soutien technique pour l'application technique des revêtements de disques en aluminium.
HW-A. Introduction
Pendant le traitement et le service, les disques en aluminium ont tendance à former un film d'oxyde naturel d'épaisseur inégale (Épaisseur d'Al₂O₃: 2-5nm) à leur surface. La résistance à la corrosion (essai au brouillard salin neutre ≤24h) et les fonctionnalités de ce film sont loin de répondre aux besoins pratiques, nécessitant une amélioration du revêtement. Selon les données de l'Association chinoise de l'industrie des métaux non ferreux, le taux de rebut des disques en aluminium en raison d'un défaut de revêtement en Chine a atteint 8.7% dans 2024, avec “sélection incorrecte” en comptabilité 42% des causes de défaillance et “manque d'entretien” en comptabilité 35%. Par exemple, en utilisant des revêtements en poudre de qualité industrielle (contenant des métaux lourds tels que le plomb et le cadmium) sur les disques en aluminium pour les ustensiles de cuisine présente des risques pour la sécurité alimentaire; Les disques en aluminium pour moyeux de roues automobiles extérieurs sans revêtement résistant aux intempéries subiront une décoloration et un pelage au bout d'un an.. Donc, l'établissement d'une méthode scientifique de sélection de revêtement et d'un système de maintenance est d'une grande importance pour améliorer la stabilité de la qualité des produits à disques en aluminium et réduire les coûts du cycle de vie complet.
HW-B. Dimensions du noyau et bases techniques pour la sélection du revêtement des disques en aluminium
UN. Analyse de la demande basée sur des scénarios d'application
Les exigences fondamentales pour les revêtements de disques en aluminium varient considérablement selon les différents domaines, et les contraintes clés de chaque scénario doivent d'abord être clarifiées, comme détaillé dans le tableau ci-dessous:
| Type de scénario d'application |
Direction de la demande de base |
Indicateurs clés de performance |
Normes industrielles applicables |
Exigences interdites |
Cas de produits typiques |
| Domaine de contact alimentaire |
Sécurité + Résistance à la température + Nettoyage facile |
Migration des métaux lourds ≤1mg/kg, résistance à la température ≥200℃, angle de contact ≥90° |
FDA 21 CFR 175.300, GB 4806.10-2024 |
Interdire les revêtements à base de solvants (COV >10mg/m³) et revêtements contenant du BPA |
Fonds de poêle antiadhésifs, plateaux de vaisselle |
| Champ de dissipation thermique électronique |
Conductivité thermique + Isolation + Résistance à la chaleur humide |
Conductivité thermique ≥0,8 W/(m·K), résistance d'isolement ≥10¹²Ω, aucune défaillance après 1000 heures de test de résistance à la chaleur humide |
GB/T 5169.10-2020, CEI 60664-1 |
Épaisseur du revêtement >50µm (altère la dissipation de la chaleur), résistance à la température < -40℃ ou >180℃ |
Dissipateurs de chaleur LED, languettes de batterie |
| Terrain extérieur résistant aux intempéries |
Résistance aux UV + Résistance au brouillard salin + Résistance aux chocs |
QUV 1000h DE ≤2,0, résistance au brouillard salin ≥1000h, résistance aux chocs ≥50kg·cm |
GB/T 1865-2009, OIN 11507 |
Dureté du crayon <2H (facilement rayé), résistance aux intempéries <1000h |
Moyeux de roue automobile, pièces décoratives extérieures |
| Champ industriel résistant à l'usure |
Haute dureté + Faible frottement + Résistance chimique |
HT ≥300, coefficient de frottement ≤0,3, pas de gonflement après 1000h d'immersion dans l'huile |
GB/T 1768-2021, OIN 4628-1 |
Dureté <HV250 (facile à porter), mauvaise résistance chimique (par ex., pas résistant à l'huile) |
Roues de transmission mécanique, accessoires de convoyeur |
B. Contraintes des caractéristiques du substrat de disque en aluminium sur la sélection du revêtement
L'état de surface et le processus de traitement thermique des disques en aluminium affectent directement l'adhérence du revêtement., et les paramètres du substrat doivent être clarifiés avant la sélection:
- Rugosité de la surface (Râ)
-
- Principe d'adaptation: Ra trop faible (<0.2µm) conduit à une force de verrouillage mécanique insuffisante du revêtement, provoquant un pelage facile; Ra trop élevé (>1.0µm) augmente la consommation de revêtement et a tendance à retenir la saleté.
-
- Gamme recommandée: Ra=0,3-0,5μm pour les revêtements anodisés, Ra=0,5-0,8 μm pour les revêtements en poudre, et Ra=0,2-0,4 μm pour les revêtements électrophorétiques.
- État du traitement thermique
-
- Disques en aluminium doux (O-température, résistance à la traction ≤120MPa): Haute ductilité, convient pour un estampage ultérieur. Revêtements avec une bonne élasticité (allongement à la rupture ≥15%) tels que les revêtements en poudre flexibles doivent être sélectionnés pour éviter les fissures pendant le formage.
-
- Disques en aluminium dur (Trempe T6, résistance à la traction ≥300MPa): Haute dureté et faible déformation, adapté aux conditions de travail statiques. Revêtements de haute dureté tels que l'anodisation dure (HT ≥400) peut être sélectionné.
- État du film d'oxyde de surface
-
- Film d'oxyde naturel: Poreux et lâche, nécessitant un retrait par prétraitement (par ex., nettoyage alcalin); sinon, l'adhérence du revêtement diminuera (adhérence transversale ≤4B).
-
- Films de conversion prétraités (par ex., film de phosphatation, film chromaté): 5-10nm d'épaisseur, capable d'améliorer l'adhérence du revêtement (adhérence transversale ≥5B), mais doit correspondre aux types de revêtement (par ex., film de phosphatation pour revêtements en poudre, film de chromate pour revêtements électrophorétiques).
C. Comparaison des performances et recommandations de sélection des types de revêtements courants
Combinaison des exigences du scénario et des caractéristiques du substrat, les paramètres de base et les domaines d'application de quatre revêtements de disques en aluminium courants sont résumés dans le tableau ci-dessous:
| Type de revêtement |
Composition de base |
Plage d'épaisseur (µm) |
Adhérence transversale |
Résistance au brouillard salin (h) |
Résistance à la température (℃) |
Conductivité thermique (Avec(m·K)) |
Conformité à la sécurité alimentaire |
Scénarios applicables |
Coût unitaire (RMB/m²) |
| Anodisation |
Al₂O₃ (poreux/scellé) |
5-30 |
5B (intégré au substrat) |
200-1000 |
-200~250 |
15-30 (descellé) |
Conforme (après scellement) |
Batterie de cuisine, dissipateurs de chaleur, pièces décoratives |
15-35 |
| Revêtement en poudre |
Résine époxy/Polyester |
50-120 |
5B |
500-1500 |
-40~200 |
0.1-0.3 |
Partiellement conforme (poudre de qualité alimentaire) |
Moyeux de roue automobile, pièces extérieures, meubles |
20-45 |
| Revêtement électrophorétique |
Résine époxy/résine acrylique |
10-50 |
5B |
800-2000 |
-40~180 |
0.2-0.5 |
Non conforme (contient des amines) |
Pièces d'isolation électronique, composants automobiles |
25-50 |
| Revêtement en fluorocarbone |
Polytétrafluoroéthylène (PTFE)/Résine fluorée |
10-40 |
4B-5B |
1500-3000 |
-200~260 |
0.2-0.4 |
Conforme (PTFE alimentaire) |
Batterie de cuisine haut de gamme, résistant aux intempéries & pièces résistantes à l'usure |
80-150 |
D. Bases de sélection quantitatives pour les indicateurs de performance des revêtements
Les seuils pour les indicateurs de performance clés doivent être définis conformément aux normes de l'industrie pour éviter “sursélection” ou “performances insuffisantes”:
- Résistance à la corrosion: Test au brouillard salin neutre (GB/T 10125-2021) – ≥1000h pour les scénarios extérieurs, ≥500h pour les scénarios intérieurs; essai au brouillard salin acide (pH=3,0) – ≥500h pour les environnements industriels.
- Adhésion: Test transversal (GB/T 9286-1998) – ≥5B (pas de pelage) pour substrats métalliques; essai de flexion (GB/T 1731-1993) – pas de fissures ni de pelage après pliage à 180°.
- Résistance à la température: Test de vieillissement à haute température (GB/T 1735-2009) – différence de couleur ΔE ≤3,0 et taux de rétention d'adhérence ≥90% après 1000h à 200℃; pas de fragilisation après impact à basse température (-40℃ pendant 2h).
- Indicateurs fonctionnels: Les revêtements pour contact alimentaire doivent passer des tests de migration (GB 4806.10-2024) avec migration de métaux lourds ≤1mg/kg; les revêtements isolants doivent réussir les tests de perte diélectrique (GB/T 1408.1-2016) avec perte diélectrique tangente ≤0,02 (1kHz).
HW-C. Processus de prétraitement de pré-revêtement pour disques en aluminium (Lien clé pour garantir la qualité du revêtement)
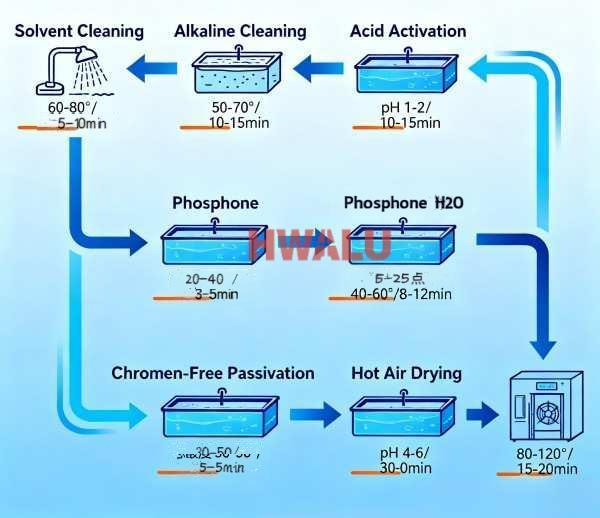
Les processus de prétraitement affectent directement l’adhérence et la durabilité du revêtement, nécessitant un flux de travail standardisé de “décontamination – élimination de la rouille – conversion – ajustement”. Les paramètres de chaque étape sont indiqués dans le tableau ci-dessous:
| Étape de prétraitement |
Méthode de processus |
Paramètres des réactifs/équipements |
Conditions de fonctionnement (Température/Temps) |
Indicateurs de performance de base |
Types de revêtements correspondants |
| Décontamination des surfaces |
Nettoyage au solvant |
n-Hexane/Isopropanol (COV <100g/L) |
20-40℃ / 5-10min |
Taux d'élimination de l'huile ≥98 %, propreté de la surface ≤Grade 1 |
Tous types de revêtements |
| Décontamination des surfaces |
Nettoyage alcalin |
NaOH (5%-8%) + Tensioactif (0.5%-1%) |
40-60℃ / 5-8min |
Taux d'élimination des huiles animales/végétales ≥95 %, perte de poids du substrat ≤1g/m² |
Anodisation, revêtement en poudre |
| Élimination de la rouille & Activation |
Activation acide |
HNO₃ (10%-15%) + HF (0.5%-1%) |
20-30℃ / 2-5min |
Taux d'élimination du film d'oxyde naturel 100%, Ra = 0,3-0,5 μm |
Anodisation, revêtement fluorocarboné |
| Élimination de la rouille & Activation |
Activation du sablage |
Sable de quartz (80-120 engrener), pression 0,3-0,5MPa |
Température ambiante / Distance 15-20 cm |
Rugosité de surface uniforme, résidu de poussière ≤5mg/m² |
Revêtement en poudre, revêtement électrophorétique |
| Traitement du film de conversion |
Traitement de phosphatation |
Solution de phosphatation à base de zinc (Zn²⁺ 10-15g/L) |
35-45℃ / 10-15min |
Épaisseur du film de phosphatation 5-8nm, Teneur en P ≥1,5g/m² |
Revêtement en poudre, revêtement électrophorétique |
| Traitement du film de conversion |
Passivation aux chromates |
Solution de chromate (Cr⁶⁺ 2-5g/L) |
20-30℃ / 3-5min |
Film de passivation irisé, adhésion ≥5B |
Revêtement électrophorétique (Conforme RoHS) |
| Traitement du film de conversion |
Passivation sans chrome |
Solution de passivation à base de zirconium (Zr⁴⁺ 1-3g/L) |
25-35℃ / 5-8min |
Épaisseur du film de passivation sans chrome 3-5 nm, résistance au brouillard salin améliorée par 25%-30% |
Anodisation, revêtement fluorocarboné |
| Ajustement des surfaces |
Polissage fin |
800-1200 Papier de verre grain (polissage humide) |
Température ambiante / Pression de polissage 0,1-0,2MPa |
Ra = 0,2-0,3 μm, planéité de la surface ≤0,1 μm |
Revêtements pour la dissipation thermique électronique |
| Ajustement des surfaces |
Séchage à l'air chaud |
Air chaud (80-100℃), vitesse de l'air 1-2 m/s |
80-100℃ / 10-15min |
Teneur en humidité de surface ≤0,5 %, aucun résidu de trace d'eau |
Tous types de revêtements |
HW-D. Stratégies de maintenance tout au long du cycle de vie des revêtements de disques en aluminium
A. Entretien quotidien: Orienté prévention pour réduire les dommages
- Disques en aluminium pour contact alimentaire (par ex., Poêles antiadhésives)
-
- Nettoyage: Utilisez un chiffon doux (éviter la laine d'acier) trempé dans un détergent neutre (pH 6-8) pour le nettoyage; interdire un trempage prolongé (≤30min) dans les acides forts (par ex., vinaigre blanc) ou des alcalis (par ex., bicarbonate de soude).
-
- Usage: Évitez de brûler à sec (température ≤250℃) et des impacts durs (par ex., frappe à la spatule) pour éviter les rayures sur le revêtement (les rayures ≤5μm peuvent être réparées, tandis que les rayures >10μm nécessitent un nouveau revêtement).
- Disques extérieurs en aluminium résistants aux intempéries (par ex., Moyeux de roue automobile)
-
- Nettoyage régulier: Rincer à l'eau claire tous les 1-2 semaines pour éliminer la poussière et les résidus de pluies acides; effectuer un nettoyage en profondeur avec un nettoyant spécial pour moyeux de roue (pH 7-9) chaque 3 mois pour éviter l'accumulation de sel.
-
- Protection: Pulvériser un agent de protection résistant aux intempéries (par ex., à base de silane) une fois par an avant la saison des pluies pour améliorer l'hydrophobie (angle de contact ≥100 %) et prolongez la durée de vie du brouillard salin en 20%.
- Disques en aluminium pour la dissipation thermique électronique (par ex., Dissipateurs de chaleur LED)
-
- Dépoussiérage: Soufflez la poussière de surface avec de l'air comprimé (pression 0,1-0,2MPa) chaque 3 mois pour éviter que l'accumulation de poussière n'altère la dissipation de la chaleur (épaisseur de poussière >10μm réduit la conductivité thermique de 15%).
-
- Contrôle environnemental: Évitez d'utiliser dans des conditions très humides (RH >85%) ou des environnements contaminés par l'huile; si l'huile contamine la surface, essuyer avec de l'isopropanol (l'alcool est interdit pour éviter le gonflement du revêtement).
B. Inspection régulière: Détection rapide des défaillances précoces
- Inspection visuelle: Effectuer des contrôles visuels mensuels et enregistrer si le revêtement présente les défauts suivants:
-
- Décoloration: Différence de couleur ΔE >3.0 (testé avec un colorimètre, GB/T 11186.3-1989) – déterminer si cela est dû au vieillissement UV ou à une oxydation à haute température.
-
- Peeling: Zone locale de desquamation >1cm² – analyser si cela est dû à une adhérence insuffisante ou à la corrosion du substrat.
-
- Rayures: Profondeur >5µm (testé avec une jauge d'épaisseur de revêtement, GB/T 4956-2003) – évaluer si la fonctionnalité est affectée (par ex., les rayures sur les revêtements isolants réduisent la résistance de l'isolation).
- Nouveaux tests de performances: Effectuer des tests de performances clés chaque 6-12 mois:
-
- Adhésion: Retester via la méthode de coupe croisée – si l'adhérence diminue de 5B à 4B, effectuer une réparation locale; s'il descend en dessous de 3B, effectuer un recouvrement global.
-
- Résistance à la corrosion: Effectuer des tests de brouillard salin sur de petites zones (papier test local au brouillard salin, OIN 10289) – si la zone décolorée du papier test >10%, renforcer la maintenance anti-corrosion.
-
- Fonctionnalité: Testez à nouveau la résistance d’isolation/conductivité thermique des disques électroniques en aluminium – si la diminution dépasse 20%, remplacer le revêtement.
C. Réparation des pannes: Schémas de réparation à plusieurs niveaux
- Dommages mineurs (par ex., Petites rayures, Décoloration locale)
-
- Processus de réparation: Polissez la zone endommagée avec 400-600 papier de verre abrasif (agrandir la zone polie pour 2-3 fois la zone endommagée pour éviter les étapes); après le nettoyage, appliquer une peinture de réparation assortie (par ex., fluide de réparation d'anodisation, poudre de réparation de revêtement en poudre); durcir à la même température que le revêtement d'origine (par ex., 180-200℃ pendant 15-20min pour les revêtements en poudre).
-
- Exigences de performances: Après réparation, adhérence ≥4B, différence de couleur ΔE ≤2,0, et indicateurs fonctionnels restaurés à plus de 90% du revêtement d'origine.
- Dégâts modérés (par ex., Peeling local, Rayures >10μm Profond)
-
- Processus de réparation: Polissez la zone pelée avec 120-240 papier de verre grain pour exposer le substrat; réeffectuer un prétraitement local (dégraissage → nettoyage acide → passivation); pulvériser le même revêtement que celui d'origine; après durcissement, effectuer un polissage fin avec 800 papier de verre grain pour assurer la planéité de la surface (Ra ≤0,8 μm).
-
- Champ d'application: Disques en aluminium avec zone endommagée ≤ 10 % – la durée de vie après réparation peut atteindre 80% du revêtement d'origine.
- Dommages graves (par ex., Peeling sur une grande surface, Fissuration du revêtement, Corrosion du substrat)
-
- Processus de traitement: Effectuer un décapage global de la peinture (utiliser un décapant alcalin: NaOH 8%-12%, température 50-60℃, temps 30-60min, taux de décapage de peinture ≥98 %); puis réexécutez le processus complet de prétraitement et de revêtement, contrôler strictement les paramètres du processus pour correspondre au revêtement d'origine.
-
- Remarques: Après décapage de la peinture, tester l'épaisseur du substrat (perte de poids par corrosion ≤5 %); si l'épaisseur du substrat est inférieure à 90% de la valeur de conception, remplacer le disque en aluminium.
HW-E. Vérification de cas d'application typiques
UN. Disques en aluminium pour ustensiles de cuisine (Fonds de poêle antiadhésifs)
- Paramètres du substrat: 1060 disques en aluminium (O-température, diamètre 260mm, épaisseur 3mm, Ra = 0,4 μm)
- Sélection du revêtement: Anodisation dure (épaisseur 15-20μm) + revêtement PTFE de qualité alimentaire (épaisseur 10-15μm)
-
- Justification de la sélection: L'anodisation offre une dureté élevée (HT ≥350) et adhésion; Le revêtement PTFE offre des propriétés antiadhésives (angle de contact ≥110°) et la conformité en matière de sécurité alimentaire (répond à la FDA 21 CFR 175.300).
- Processus de prétraitement: Nettoyage alcalin (NaOH 6%, 50℃, 8min) → activation acide (HNO₃ 12% + HF 0.8%, 25℃, 3min) → passivation sans chrome (Zr⁴⁺ 2g/L, 30℃, 6min) → séchage à l'air chaud (90℃, 12min)
- Mesures d'entretien: Nettoyage quotidien avec un chiffon doux; inspecter l'intégrité du revêtement tous les 6 mois; réparer les petites rayures avec du liquide de réparation PTFE.
- Effet d'application: La durée de vie atteint 3 années (1.5 années pour les revêtements conventionnels); aucun dommage après combustion à sec à 250 ℃ pendant 30 min; pas de migration de métaux lourds dans les tests de contact alimentaire.
B. Disques en aluminium pour moyeux de roues automobiles
- Paramètres du substrat: 6061 disques en aluminium (Trempe T6, diamètre 18 pouces, épaisseur 8mm, Ra = 0,6 μm)
- Sélection du revêtement: Phosphatation à base de zinc (épaisseur du film 6nm) + revêtement en poudre de polyester (épaisseur 80-100μm, plus une couche transparente de 20 μm)
-
- Justification de la sélection: Le revêtement en poudre offre une résistance au brouillard salin neutre de 1 500 heures et une résistance au vieillissement UV de 1 000 heures (ΔE ≤1,5); la couche transparente améliore la résistance aux rayures (dureté du crayon 2H).
- Processus de prétraitement: Nettoyage au solvant (isopropanol, 30℃, 5min) → sablage (100-sable de quartz maillé, 0.4MPa) → phosphatation (Zn²⁺ 12g/L, 40℃, 12min) → séchage à l'air chaud (80℃, 10min)
- Mesures d'entretien: Rincer à l'eau claire tous les 2 semaines; nettoyer avec un nettoyant pour moyeu de roue tous les 3 mois; pulvériser un agent protecteur au silane chaque année.
- Effet d'application: Aucune décoloration ni pelage après 2 années d'utilisation en extérieur; largeur de corrosion à la coupe transversale ≤0,5 mm après essai au brouillard salin, répondant aux normes de l'industrie automobile (CQ/T 1022-2015).
HW-F. Conclusions et perspectives
La sélection des revêtements de disques en aluminium doit suivre la logique fondamentale de “exigences du scénario – correspondance des performances – adaptabilité du substrat”. La priorité devrait être donnée à la clarification des contraintes clés telles que la sécurité alimentaire, résistance aux intempéries, et isolation. L'adhérence des revêtements est assurée grâce à des processus de prétraitement (décontamination – conversion – ajustement), et la durée de vie est prolongée grâce à des stratégies de maintenance spécifiques à des scénarios (prévention quotidienne – inspection régulière – réparation à plusieurs niveaux). Des cas montrent que la sélection et la maintenance scientifiques peuvent augmenter la durée de vie des revêtements de disques en aluminium en 50%-100% et réduisez de plus les coûts du cycle de vie complet 30%. Le nouvellement ajouté “Tableau de demande de scénario d’application” et “Tableau des paramètres du processus de prétraitement” affiner davantage les données techniques clés, fournir des normes d'exploitation directement applicables pour une production pratique.
Les orientations futures du développement devraient se concentrer sur: 1. R.&D des revêtements respectueux de l'environnement (par ex., passivation sans chrome, revêtements en poudre à base d'eau avec émission de COV <50g/L); 2. Revêtements intégrés fonctionnels (par ex., revêtements auto-cicatrisants avec rayures auto-cicatrisantes en 12h; revêtements intégrés thermoconducteurs-isolants avec conductivité thermique ≥1,0W/(m·K) et résistance d'isolement ≥10¹²Ω); 3. Entretien intelligent (par ex., capteurs de surveillance de l'état du revêtement pour un avertissement de panne en temps réel), promouvoir la mise à niveau de la technologie de revêtement des disques d'aluminium vers “haute efficacité, respect de l'environnement, et le renseignement”.