Impact de l'écart de tolérance d'épaisseur des disques en aluminium sur le taux de qualification d'emboutissage et les stratégies de contrôle
Abstrait
En tant que matériau de base pour les pièces embouties des appareils électroménagers, automobile, et industries électroniques,
disques en aluminiumL'écart de tolérance d'épaisseur détermine directement l'uniformité de la répartition des contraintes, adaptabilité de l'écart de matrice, et qualité de formage final lors de l'emboutissage. Basé sur les caractéristiques de déformation plastique des disques en aluminium sur le taux de qualification d'estampage, cet article analyse systématiquement comment les écarts de tolérance d'épaisseur (par ex., ±0,02 mm, ±0,05 mm, ±0,10 mm) affecter les processus d'estampage clés tels que le découpage, emboutissage profond, et flexion. Il quantifie les règles de variation des taux de défauts (par ex., fissuration, rides, surtolérance dimensionnelle) pour pièces embouties sous différentes plages de déviation en utilisant des données expérimentales. Combiné avec les pratiques de l’industrie, il propose un système complet de contrôle des tolérances du processus couvrant “gestion de précision de roulement – inspection et contrôle en ligne – adaptation des paramètres du processus”. Les cas montrent que lorsque la tolérance d'épaisseur des disques en aluminium s'optimise de ±0,08 mm à ±0,03 mm, le taux de qualification des pièces embouties complexes peut passer de 65% à 94%, fournir une assistance technique pour la formulation de normes de tolérance et l'amélioration de la qualité dans la production d'emboutissage de disques en aluminium.

Mots-clés
Disques en aluminium; Écart de tolérance d’épaisseur; Formage d'estampage; Taux de qualification; Répartition des contraintes; Écart de matrice; Contrôle de tolérance
HW-A. Introduction
Les disques en aluminium profitent d'avantages tels que la faible densité (2.7g/cm³), excellente plasticité (allongement ≥15%, jusqu'à 30% pour 1060 aluminium pur), et bonne formabilité à l'emboutissage. Ils sont largement utilisés dans la production de pièces embouties telles que les revêtements intérieurs des cuiseurs à riz. (3004 alliage d'aluminium), dissipateurs de chaleur de voiture (1050 aluminium pur), et boîtiers de composants électroniques (5052 alliage d'aluminium). Le formage par emboutissage applique une pression sur les disques en aluminium via des matrices pour induire une déformation plastique et obtenir la forme cible. Sa qualité dépend fortement de la cohérence dimensionnelle des disques en aluminium, notamment de la tolérance d'épaisseur.. Même des écarts d'épaisseur mineurs des disques en aluminium peuvent affecter le processus de formage à travers le “effet d'amplification du stress”: en emboutissage profond, les déviations perturbent l'équilibre entre la contrainte de traction radiale et la contrainte de compression circonférentielle, provoquant des rides ou des fissures; en flexion, une épaisseur inégale entraîne des écarts de rayon de courbure et un retour élastique excessif des pièces.
Dans l'industrie actuelle, La tolérance d'épaisseur de disque en aluminium suit généralement GB/T 3880.3-2012 Plaques et bandes en aluminium et alliage d'aluminium à usage industriel général – Partie 3: Écarts dimensionnels. Cette norme exige une tolérance d'épaisseur de ±0,03~±0,10 mm pour les disques en aluminium de qualité emboutissage (ajusté par spécification d'épaisseur, par ex., ±0,05 mm pour les disques de 1,0 mm d'épaisseur). Cependant, certaines petites et moyennes entreprises utilisent des disques en aluminium avec une tolérance excessive pour réduire les coûts, entraînant une forte baisse des taux de qualification d’estampillage. Les recherches industrielles montrent que lorsque la tolérance d'épaisseur passe de ±0,03 mm à ±0,08 mm, le taux de défauts des pièces embouties complexes augmente en moyenne de 35%, entraînant un gaspillage direct de matières premières et des coûts de production plus élevés. Donc, Il est essentiel de clarifier les seuils d'impact et les mécanismes d'écart de tolérance d'épaisseur de disque en aluminium sur les taux de qualification d'emboutissage pour résoudre ce problème de l'industrie..
HW-B. Mécanismes de base de l’écart de tolérance d’épaisseur de disque en aluminium affectant le formage par emboutissage
A. Répartition déséquilibrée des contraintes lors de la déformation plastique
L'essence du formage par emboutissage est la “écoulement plastique uniforme” de disques en aluminium sous l'action d'une matrice, et l'écart de tolérance d'épaisseur perturbe cet équilibre:
- Déséquilibre des contraintes dans l'emboutissage profond
Pendant l'emboutissage profond, les disques en aluminium supportent à la fois les contraintes de traction radiales (σr) du coup de poing et meurs, et contrainte de compression circonférentielle (p) du support de pièce brute. Lorsque les disques en aluminium présentent des écarts d'épaisseur (par ex., épaisseur locale 0,98 mm vs. 0.92mm pour un disque nominal de 1,0 mm), les zones épaisses ont des sections transversales plus grandes, ce qui entraîne un σr plus faible sous la même pression et un écoulement de plastique plus lent; les zones minces ont des sections transversales plus petites, conduisant à un σr plus élevé qui dépasse facilement la limite d'élasticité du matériau (≈70MPa pour 1060 aluminium pur), provoquant un étirement excessif et des fissures locales. Entre-temps, contrainte de compression circonférentielle (p) se concentre dans les zones minces, déclenchement “rides circonférentielles” (défauts ondulés avec des longueurs d'onde de 5 à 10 mm), comme le montre la figure 1.
Les données expérimentales montrent: Lorsque l'écart d'épaisseur ≤ ± 0,02 mm, l'inégalité de la distribution σr et σθ ≤8 %, et la plasticité du matériau peut s'auto-ajuster pour éviter les défauts; lorsque l'écart s'étend jusqu'à ± 0,05 mm, l'inégalité s'élève à 18 % ~ 22 %, augmentant le risque de fissuration en 40%; lorsque l'écart > ± 0,08 mm, les inégalités dépassent 30%, provoquant à la fois des rides et des fissures.
- Déviation du retour élastique en flexion
En formage par pliage, épaisseur du disque en aluminium (t) affecte directement le moment de flexion (M = σs×t³/12, où σs = limite d'élasticité) et le retour élastique (ΔR= (σs×t)/(E×R), où E = module d'élasticité, R = rayon de courbure). Les écarts d'épaisseur entraînent des fluctuations du moment de flexion: les zones épaisses ont un M plus grand et un retour élastique après flexion plus petit (ΔR); les zones minces ont un M plus petit et un ΔR plus grand. Par exemple, en se pliant 1060 disques en aluminium à 90° avec R=5mm: un écart d'épaisseur de ± 0,03 mm entraîne un écart de retour élastique ≤ 0,1 mm (répondant aux exigences de précision de catégorie A en GB/T 15825.5-2008 Tolérances dimensionnelles pour les pièces embouties); l'écart s'étendant jusqu'à ± 0,06 mm entraîne un écart de retour élastique de 0,25 à 0,3 mm, dépassant la limite de ± 0,15 mm pour la précision de grade A et provoquant une surtolérance dimensionnelle.

B. Écart de matrice et écart d'épaisseur incompatibles
Écart de matrice (Z) est un paramètre d'estampage clé, généralement défini comme “épaisseur nominale du disque en aluminium (t0) + épaississement maximal du matériau (Δt, ~5%~8% de t0)”, c'est-à-dire, Z = t0 + Δt. L'écart de tolérance d'épaisseur rompt cette relation de correspondance:
- Écart excessivement petit (Écart d'épaisseur positif)
Lorsque l'épaisseur réelle du disque en aluminium (t) >t0 + Δt, l'écart de matrice Z < t. Cela crée une friction d'extrusion excessive entre le disque et la matrice lors de l'emboutissage., conduisant à: ① “Défauts de rayures” sur la surface de la pièce (profondeur 0,01 ~ 0,03 mm), affectant l'apparence; ② Usure accélérée des bords de la matrice (30%Durée de vie ~50 % plus courte); ③ Concentration de stress locale, provoquant “fissures de cisaillement” (longueur 1 ~ 3 mm) à l'entrée de la filière. Par exemple, un fabricant produisant 1,2 mm d'épaisseur 3004 Les pièces estampées en disque d'aluminium fixent l'écart entre les matrices à 1,28 mm.. Lorsque l'écart d'épaisseur positif atteint +0,07 mm (t = 1,27 mm), le taux de défauts de rayure est passé de 5% à 32%.
- Écart excessivement grand (Écart d'épaisseur négatif)
Quand t < t0 – Δt, l'écart de matrice Z > t. Cela provoque: ① “Défauts de bavure” pendant la suppression (hauteur 0,05 ~ 0,15 mm), nécessitant un ébavurage supplémentaire; ② Mauvais contrôle du flux de matière lors de l'emboutissage profond, risque croissant de rides circonférentielles; ③ Mauvais ajustement des pièces (ajuster) pendant le pliage, conduisant à “jeu de retour élastique” (écart entre la pièce et la matrice >0,1 mm). Une usine de composants électroniques a utilisé 0,8 mm d'épaisseur 5052 disques en aluminium avec un écart de matrice de 0,85 mm. Lorsque l'écart d'épaisseur négatif atteint -0.06mm (t = 0,74 mm), le taux de bavures est passé de 8% à 45%, augmentant les coûts d'ébavurage ultérieurs de 20%.
C. Accumulation de déviations dans l'emboutissage multi-processus
Pièces embouties complexes (par ex., emboutissage profond + bridage + perforation) nécessitent plusieurs processus. Les écarts de tolérance d’épaisseur s’accumulent à travers les processus, réduire encore les taux de qualification:
- 1premier processus de suppression: L'écart d'épaisseur provoque des fluctuations de diamètre (±0,05 mm) de pièces découpées;
- 2et procédé d'emboutissage profond: Combiné avec des fluctuations de diamètre, l'écart d'épaisseur augmente l'écart du coefficient d'étirage (m=d/D, où d = diamètre après étirage, D = diamètre du flan), risque croissant de fissuration;
- 3ème processus de bridage: Les écarts avant le processus entraînent une hauteur de bride (valeur de conception 5mm) s'écarter de ±0,3 mm, augmenter le taux de surtolérance de 10% à 55%.
Les expériences montrent que dans l'emboutissage multi-processus, chaque expansion de ±0,01 mm de l'écart de tolérance d'épaisseur réduit le taux de qualification final d'une moyenne de 8 à 12 %, ce qui est nettement supérieur à la réduction de 3 à 5 % de l'emboutissage en un seul processus..
HW-C. Impact quantitatif de différentes plages d'écart de tolérance d'épaisseur sur le taux de qualification d'emboutissage
Définir les seuils d'impact d'écart de tolérance d'épaisseur, cette étude a testé trois types de disques en aluminium courants : aluminium pur 1060 (t0 = 1,0 mm, σs=70MPa, E=70GPa), 3004 alliage d'aluminium (t0 = 1,2 mm, σs=150MPa, E=72GPa), et 5052 alliage d'aluminium (t0 = 0,8 mm, σs=110MPa, E=70GPa)—en utilisant le même équipement d'estampage (200Presse hydraulique T) et meurt (écart réglé à t0+Δt). Les changements du taux de qualification dans différentes plages d'écart sont les suivants:
UN. Plage de déviation mineure (±0,01~±0,03 mm): Taux de qualification stable au-dessus 95%
Cette gamme répond aux exigences de tolérance des pièces embouties de haute précision (par ex., dissipateurs de chaleur de voiture de précision, boîtiers électroniques). Les trois matériaux maintiennent des taux de qualification d'estampage élevés:
- 1060 pièces embouties en aluminium pur (coefficient de tirage m=0,65): 98%~99% de taux de qualification, avec seulement des rayures mineures occasionnelles (profondeur <0,01 mm);
- 3004 pièces embouties en alliage d'aluminium (m=0,55): 95%~97% de taux de qualification, pas de fissures/rides, écart dimensionnel ≤ ± 0,1 mm;
- 5052 pièces pliées en alliage d'aluminium (R=3mm): 96%~98% de taux de qualification, déviation du retour élastique ≤0,08 mm (répondant à une précision de niveau A).
La raison: Dans cette plage d'écart, l'irrégularité de la répartition des contraintes des disques en aluminium ≤10 %, adaptabilité de l'écart de matrice ≥95 %, et la plasticité du matériau peut éliminer les impacts de déviation via “compensation de débit local”, ce qui entraîne des taux de défauts extrêmement faibles.
B. Plage de déviation modérée (±0,03~±0,05 mm): Le taux de qualification chute à 80 % ~ 90 %
Cette plage dépasse les exigences de tolérance de première classe de certaines normes industrielles. Les taux de qualification diminuent progressivement à mesure que l’écart s’accroît, principalement dû à des rides mineures et à une tolérance dimensionnelle excessive:
- 1060 aluminium pur: Le taux de froissement des pièces étirées passe de 2% à 8%, taux de fissuration de 0.5% à 3%;
- 3004 alliage d'aluminium: Les pièces embouties sont plus sensibles aux écarts dus à une résistance plus élevée : le taux de qualification chute de 95% à 82%, avec craquelures concentrées au niveau du filet de punch (R=2mm);
- 5052 alliage d'aluminium: Le taux de surtolérance au retour élastique des pièces pliées augmente de 4% à 15%, nécessitant un redressage secondaire pour certaines pièces.
Dans la pratique de l'industrie, cette gamme convient aux pièces embouties de faible précision (par ex., poignées d'ustensiles de cuisine ordinaires) mais nécessite 10 à 15 % de frais de redressement supplémentaires, réduire l’efficacité économique.
C. Grande plage de déviation (±0,05~±0,08 mm): Le taux de qualification chute à 60 % ~ 75 %
Dans cette fourchette, l'irrégularité de la répartition des contraintes dépasse 25%, et les écarts entre les matrices ne correspondent pas du tout : les taux de défauts augmentent fortement:
- 1060 aluminium pur: Le taux de fissuration des pièces étirées atteint 12 % ~ 18 %, taux de rides 20 % ~ 25 %; certaines pièces présentent une réduction d'épaisseur excessive (épaisseur locale <0,8 mm, épaisseur minimale de conception 0,85 mm);
- 3004 alliage d'aluminium: Les pièces embouties se forment à peine, avec des taux de fissuration dépassant 30%; l'usure des bords de la matrice s'accélère, nécessitant le remplacement de la matrice tous les 10,000 parties (40% des coûts plus élevés);
- 5052 alliage d'aluminium: Le taux de bavure des pièces pliées atteint 35 % à 45 %, taux de surtolérance du retour élastique 30%, avec un taux de qualification minimum de 60%.
Un fabricant de revêtement intérieur pour cuiseur à riz autrefois utilisé 3004 disques en aluminium avec écart de ±0,07 mm. Cela a augmenté le taux de fissuration du revêtement de 5% à 28%, provoquant des pertes mensuelles dépassant 500,000 yuans – forçant finalement le passage à des disques en aluminium qualifiés.
D. Plage de déviation sévère (>±0,08 mm): Taux de qualification ci-dessous 60%, Perte de valeur de production
Dans cette fourchette, les disques en aluminium ont une épaisseur extrêmement mauvaise, conduisant à des défauts complets lors de l’emboutissage:
- Pièces dessinées: Taux de fissuration >40%, taux de rides >35%, taux de rebut de pièces dépassant 50%;
- Pièces pliées: Taux de surtolérance du retour élastique >50 %, hauteur de bavure > 0,1 mm (échec aux exigences d'assemblage de base);
- Pièces embouties multi-procédés: L’accumulation des écarts réduit le taux de qualification final en dessous 40%, avec des arrêts de production fréquents pour les ajustements des matrices (60% efficacité inférieure).
Dans l'industrie, les disques en aluminium de cette gamme conviennent uniquement aux pièces simples de faible précision (par ex., joints décoratifs en aluminium) ou nécessiter un nouveau laminage pour ajuster l'épaisseur, ce qui entraîne une mauvaise efficacité économique.
Tableau 1: Taux de qualification d'emboutissage de trois types de disques en aluminium sous différents écarts de tolérance d'épaisseur (t0 = 1,0 mm/1,2 mm/0,8 mm)
|
Plage d'écart de tolérance d'épaisseur
|
1060 Aluminium pur (Dessin peu profond, m=0,65)
|
3004 Alliage d'aluminium (Dessin profond, m=0,55)
|
5052 Alliage d'aluminium (Flexion, R=3mm)
|
Principaux types de défauts
|
|
±0,01~±0,03 mm
|
98%~99 %
|
95%~97 %
|
96%~98 %
|
Petites rayures (<5%)
|
|
±0,03~±0,05 mm
|
90%~95 %
|
82%~90%
|
85%~90%
|
Petites rides, surtolérance dimensionnelle (8%~15%)
|
|
±0,05~±0,08 mm
|
70%~80%
|
65%~75%
|
60%~70%
|
Fissuration, rides sévères, bavures (20%~45%)
|
|
>±0,08 mm
|
<60%
|
<55%
|
<40%
|
Défauts complets, taux de rebut >50%
|

HW-D. Stratégies de contrôle complet du processus pour l’écart de tolérance d’épaisseur de disque en aluminium
Pour contrôler l'écart de tolérance d'épaisseur dans une plage raisonnable et améliorer les taux de qualification d'emboutissage, un système de contrôle en boucle fermée doit couvrir trois maillons: “laminage en amont – inspection intermédiaire – adaptation des processus en aval”.
UN. Roulement en amont: Améliorer la précision de l'épaisseur du disque en aluminium
La tolérance sur l'épaisseur du disque en aluminium dépend principalement des processus de laminage, qui nécessitent une optimisation grâce à:
- Contrôle de précision avec des broyeurs à rouleaux multi-hautes
Utilisez des moulins Sendzimir de 20 hauteurs (3~5 fois plus précis que les moulins traditionnels à 4 hauteurs) et coordonner trois paramètres : la force de roulement, vitesse, et tension - pour contrôler l'écart d'épaisseur de laminage à ± 0,01 mm. Par exemple, en roulant 1060 disques en aluminium pur, régler la force de roulement à 500 ~ 600 kN, vitesse de roulement à 80~100m/min, et tension à 20~30kN. Surveiller les changements d'écartement des rouleaux en temps réel (précision ±0,005 mm) pour éviter les variations d'épaisseur.
- Optimiser la température de roulement et les passes
La plasticité de l'aluminium s'améliore avec la température, mais une température excessive provoque une épaisseur inégale. Contrôler la température de laminage à 300 ~ 350 ℃ (1060 aluminium pur) et 350~400℃ (3004 alliage d'aluminium). Attribuer raisonnablement des laissez-passer roulants: Par exemple, rouler des bandes d'aluminium de 1,5 mm d'épaisseur en disques de 1,0 mm 3 passe (0.17~0,18 mm de réduction par passage) pour éviter une réduction excessive en un seul passage (>0.2mm) qui provoque un écart d'épaisseur.
- Recuit pour éliminer les contraintes internes
Les disques en aluminium laminé ont tendance à rebondir en épaisseur en raison des contraintes internes. Effectuer un recuit à basse température: 150~200℃ pendant 2~3h (1060 aluminium pur) et 200~250℃ pendant 3~4h (3004 alliage d'aluminium). Cela élimine les contraintes internes et réduit le rebond d'épaisseur de ±0,02 mm à ±0,005 mm..
B.Inspection intermédiaire: Criblage à grande échelle de disques en aluminium qualifiés
- Inspection en temps réel avec des jauges d'épaisseur laser en ligne
Installer des jauges d'épaisseur laser (précision ±0,001 mm, vitesse d'inspection 1000 disques/h) sur les lignes de découpe de disques en aluminium. Mesurer l'épaisseur à 3 points (centre, 1/2 rayon, bord) pour chaque disque et rejette automatiquement ceux présentant un écart excessif. Par exemple, après qu'une entreprise ait introduit cet équipement, le taux de rejet des disques en aluminium non qualifiés est passé de 5% à 100%, éviter les déchets d'estampage ultérieurs.
- Réinspection d'échantillonnage hors ligne et analyse statistique
Échantillon 100 disques par lot et mesurer l'épaisseur à 5 points utilisant des micromètres (précision ±0,001 mm). Utiliser le contrôle statistique des processus (CPS) pour générer des cartes de contrôle de tolérance d'épaisseur. Mettre les disques en production uniquement lorsque l'indice de capacité du processus Cp ≥1,33 (indiquant le respect des exigences de tolérance); si Cp <1.33, retour d'information sur les processus de laminage en amont pour les ajustements.
C. Adaptation des processus en aval: Ajuster les paramètres d'estampage en fonction de l'épaisseur réelle
Lorsque les disques en aluminium présentent des écarts mineurs (±0,01~±0,03 mm), ajuster les paramètres d'estampage pour améliorer encore les taux de qualification:
- Ajustement dynamique de l'écart entre les matrices
Ajuster l'écart de matrice Z = t + Δt (Δt=0,05~0,08 mm) basé sur l'épaisseur réelle du disque en aluminium t. Par exemple, si t=1,02mm (écart positif +0,02 mm), ajuster Z de 1,08 mm à 1,10 mm; si t=0,98mm (écart négatif -0.02mm), ajustez Z à 1,06 mm pour éviter les écarts.
- Optimiser la force du support de pièce brute et le coefficient d'étirage
Pour disques en aluminium plus fins, réduire la force du serre-flan de manière appropriée (de 15kN à 12kN) pour diminuer les contraintes de compression circonférentielles et éviter les fissures; pour disques plus épais, augmenter légèrement le coefficient de tirage (depuis 0.55 à 0.58) pour réduire les contraintes de traction radiale et éviter le froissement.
- Adapter la vitesse d’estampage
Les disques en aluminium plus fins permettent un écoulement du plastique plus rapide : réduisent la vitesse d'estampage (depuis 30 coups/min à 20 coups/min) pour éviter un étirement excessif local; les disques plus épais ont un débit plus lent – augmentez modérément la vitesse (depuis 20 coups/min à 25 coups/min) pour améliorer l'efficacité de la production.
HW-E. Vérification des dossiers de candidature d'entreprise
Cas 1: Un fabricant de dissipateurs thermiques pour voitures (1060 Aluminium pur, t0 = 0,8 mm)
- Problème: Disques en aluminium utilisés à l'origine avec une tolérance d'épaisseur de ± 0,06 mm. Le taux de qualification d'estampage des dissipateurs thermiques n'était que 72%, avec principaux défauts dont fissuration (15%), rides (10%), et des bavures (3). Coûts mensuels de rebut atteints 300,000 yuan.
- Mesures d'amélioration: ① En amont: Passez au laminage à 20 hauteurs pour contrôler la tolérance à ± 0,02 mm.; ② Milieu du secteur: Installez des jauges d'épaisseur laser en ligne pour une inspection à grande échelle; ③ En aval: Ajuster l'écart entre les matrices (de 0,86 mm à 0,82 ~ 0,84 mm) et force du serre-flan (de 12kN à 10~11kN).
- Résultats: Le taux de qualification d'estampillage est passé à 97%, le taux de fissuration est tombé à 2%, taux de rides à 1%. Économies mensuelles réalisées 250,000 yuan, avec une période de retour sur investissement de seulement 2 mois.
Cas 2: Une entreprise de doublure intérieure pour cuiseur à riz (3004 Alliage d'aluminium, t0 = 1,2 mm)
- Problème: Disques en aluminium usagés avec une tolérance d'épaisseur de ±0,07 mm. Le taux de qualification en emboutissage des revêtements intérieurs était 65%, taux de fissuration 28%, et mourir durée de vie seulement 10,000 parties.
- Mesures d'amélioration: ① Optimiser les passes roulantes (depuis 2 à 4) pour réduire la tolérance à ±0,03 mm; ② Augmentez la température de recuit de 220℃ à 240℃ pour éliminer les contraintes internes; ③ Ajuster le coefficient de dessin (depuis 0.52 à 0.55) et vitesse d'estampage (depuis 15 coups/min à 12 coups/min).
- Résultats: Le taux de qualification est passé à 94%, le taux de fissuration est tombé à 5%, et durée de vie de la matrice prolongée à 30,000 parties. Économies annuelles réalisées 6 millions de yuans.

HW-F. Conclusions et perspectives
UN. Conclusions fondamentales
L'écart de tolérance d'épaisseur de disque en aluminium a des seuils d'impact clairs sur les taux de qualification d'emboutissage: ① Déviations mineures (±0,01~±0,03 mm) convient aux pièces estampées de haute précision, avec des taux de qualification ≥95%; ② Écarts modérés (±0,03~±0,05 mm) convient aux pièces de faible précision, avec des taux de qualification de 80 % à 90 %; ③ Grands écarts (>±0,05 mm) provoquer une forte baisse des taux de qualification et perdre de la valeur économique. Ces impacts se produisent principalement à travers trois mécanismes: répartition déséquilibrée du stress, écarts de matrice incompatibles, et accumulation de déviations.
B. Perspectives d'avenir
- Inspection intelligente: Développer une vision intégrée de l’IA + systèmes de mesure d'épaisseur au laser pour réaliser une alerte précoce de corrélation en temps réel entre les écarts d'épaisseur et les défauts d'emboutissage, et prédire les taux de qualification à l'avance;
- Processus d'estampage adaptatifs: Utilisez des systèmes PLC pour ajuster automatiquement les écarts entre les matrices, force du serre-flan, et vitesse basée sur l'épaisseur réelle du disque en aluminium, atteindre “un paramètre par disque” adaptation de précision;
- Adaptation de nouveaux matériaux: Étudier la corrélation entre l'écart d'épaisseur et les performances d'emboutissage des disques en alliage d'aluminium à haute résistance (par ex., 6061) pour élargir les scénarios d'application des disques en aluminium.
Le contrôle complet de la tolérance d'épaisseur du processus améliore efficacement le taux de qualification d'emboutissage des disques en aluminium, réduit les coûts de production, et fournit des garanties techniques pour le développement de haute qualité des industries de transformation et d'emboutissage de l'aluminium.
Propriétés du cercle en aluminium:
Le cercle en aluminium convient à de nombreux marchés, y compris les ustensiles de cuisine, industries de l'automobile et de l'éclairage, etc., grâce aux bonnes caractéristiques du produit:
- Faible anisotropie, ce qui facilite l'emboutissage profond
- Fortes propriétés mécaniques
- Diffusion thermique élevée et homogène
- Possibilité d'être émaillé, recouvert de PTFE (ou d'autres), anodisé
- Bonne réflectivité
- Rapport résistance/poids élevé
- Durabilité et résistance à la corrosion
Processus de cercles en aluminium
Lingots/alliages maîtres — Four de fusion – Four de maintien — DC. Roulette — Dalle —- Scalpeur — Laminoir à chaud – Laminoir à froid – Poinçonnage – Four de recuit — Inspection finale – Emballage — Livraison
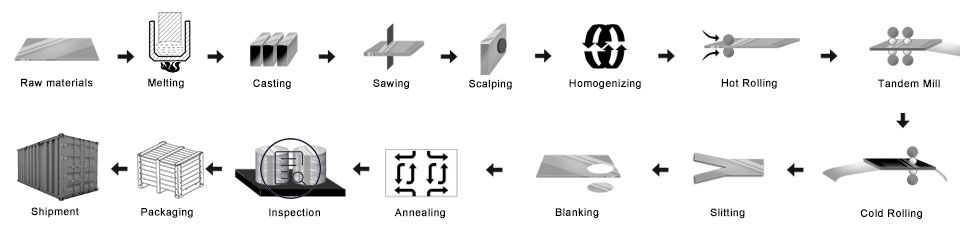
- Préparer les alliages maîtres
- Four de fusion: mettre les alliages dans le four de fusion
- Lingot d'aluminium moulé D.C.: Pour fabriquer le lingot mère
- Broyer le lingot d'aluminium: pour rendre la surface et le côté lisses
- Four de chauffage
- Laminoir à chaud: fait la bobine mère
- Laminoir à froid: la bobine mère a été roulée selon l'épaisseur que vous souhaitez acheter
- Processus de poinçonnage: deviens la taille que tu veux
- Four de recuit: changer d'humeur
- Inspection finale
- Emballage: caisse en bois ou palette en bois
- Livraison
Contrôle de qualité
Assurance L'inspection ci-dessous sera effectuée dans la production.
- un. détection de rayons—RT;
- b. test par ultrasons—Utah;
- c. Test de particules magnétiques-MT;
- d. tests d'intrusion-PT;
- e. détection de défauts par courants de Foucault-ET
1) Soyez exempt de taches d'huile, Bosse, Inclusion, Rayures, Tache, Décoloration d'oxyde, Pauses, Corrosion, Marques de rouleau, Traces de saleté, et autres défauts qui gêneront l'utilisation.
2) Surface sans ligne noire, coupe nette, tache périodique, défauts d'impression au rouleau, comme d'autres normes de contrôle interne de gko.
Emballage de disques en aluminium:
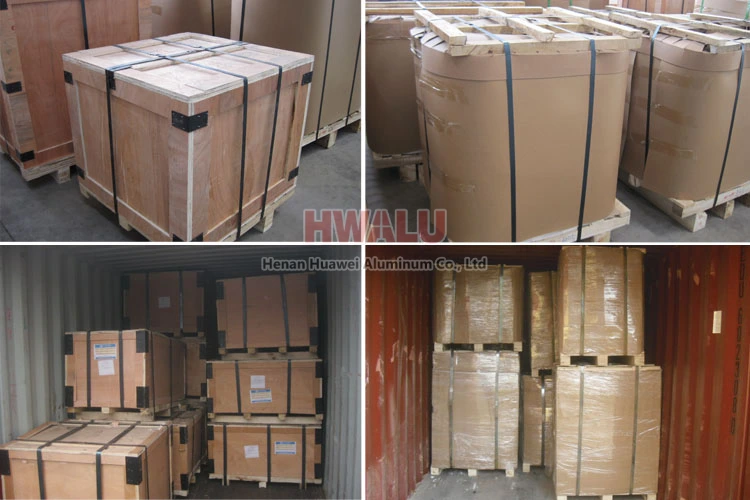
Les cercles en aluminium peuvent être emballés selon les normes d'exportation, recouvrir de papier kraft et de film plastique. Enfin, le rond en aluminium est fixé sur une palette en bois/caisse en bois.
- Placer le côté séchoir du cercle en aluminium, garder les produits secs et propres.
- Utilisez du papier plastique propre, emballer le cercle en aluminium, garder une bonne étanchéité.
- Utilisez le papier peau de serpent, emballer la surface du papier plastique, garder une bonne étanchéité.
- Suivant, il y a deux façons d'emballer: L’emballage de palettes en bois est une solution, en utilisant le papier croustillant emballant la surface; Une autre façon est l'emballage dans des caisses en bois, en utilisant la caisse en bois emballant la surface.
- Enfin, poser la ceinture en acier sur la surface de la caisse en bois, garder la solidité et la sécurité de la boîte en bois.
Cercle en aluminium de Henan Huawei Aluminium. répondre à la norme d'exportation. Le film plastique et le papier brun peuvent être recouverts selon les besoins des clients. De plus, une caisse en bois ou une palette en bois est adoptée pour protéger les produits contre les dommages lors de la livraison. Il existe deux types d'emballage, qui sont les yeux contre le mur ou les yeux vers le ciel. Les clients peuvent choisir l'un ou l'autre pour leur commodité. En général, il y a 2 tonnes dans un seul colis, et chargement 18-22 tonnes dans un conteneur 1×20′, et 20-24 tonnes dans un conteneur 1×40′.
Pourquoi nous choisir?
Pour évoluer avec son temps, HWALU continue d'introduire des équipements et des techniques de pointe pour améliorer sa compétitivité. Adhérez toujours à la philosophie d'entreprise de la qualité en tant que centre et client d'abord, fournir des produits de la série de cercles de disques en aluminium de la plus haute qualité dans toutes les régions du monde. Plus …