Композитные алюминиевые диски для кухонной утвари: Проектирование процесса прокатки и проверка производительности для устранения промежуточных пузырей и расслоений
1. Введение
Композитные алюминиевые диски для посуды. являются основными субстратами для высококачественной посуды (например, сковороды с антипригарным покрытием, кастрюли для супа, облицованные нержавеющей сталью, и индукционные воки), Требование трех не подлежащих обсуждению основных характеристик для удовлетворения ежедневных потребностей в приготовлении пищи:
- Равномерность теплопроводности: Отклонение температуры по поверхности диска должно составлять ≤5% во избежание локального перегрева. (например, подгоревшие края яйца на сковороде) — это достигается за счет внешнего 3003 сплав, который имеет теплопроводность 200 Вт/(м·К), 30% выше, чем у чистого алюминия;
- Структурная прочность: Предел текучести ≥180 МПа для устойчивости к деформации при штамповке. (например, формируем суповую кастрюлю глубиной 10 см.) и длительного использования — средний 5052 сплав (Серия Аль-Мг) обеспечивает эту силу, с содержанием Mg 2.5% повышение коррозионной стойкости (критически важен для кислых продуктов, таких как помидоры);
- Устойчивость к термическому удару: Никаких трещин после 20+ циклы между -20 ℃ (холодильное хранилище) и 260 ℃ (выпечка в духовке) — ключевое требование к посуде, предназначенной для перехода от хранения в холодильнике к нагреву на плите..
Типичная композитная структура: 3003/5052/3003, диаметром от 100 мм. (маленькие кастрюли) до 300 мм (большие воки) и общая толщина 3-8 мм. (толще для суповых кастрюль, разбавитель для сковород).
Критическим узким местом качества является межслоевые дефекты: Пузырьки диаметром ≥0,5 мм вызывают неравномерный нагрев. (разница температур до 50℃), а расслоение приводит к деформации посуды или даже отслоению антипригарного покрытия. В соответствии с 2024 данные Китайской ассоциации кухонной посуды, 32% Причиной лома композитных алюминиевых дисков являются проблемы с промежуточными слоями, со средней потерей одной партии ≥800 000 юаней (например, партия из 5000 штук дисков диаметром 24 см из-за пузырьков).
Традиционные процессы прокатки не могут устранить эти дефекты из-за несоответствия параметров. (например, недостаточная температура для атомной диффузии, неравномерное давление, оставляющее воздушные карманы). Таким образом, точный синергетический контроль температуры прокатки, давление, и скорость сокращения имеет важное значение для достижения “отсутствие межслоевых пузырей и расслоений”.

2. Причины межслойных дефектов
Межслоевые дефекты возникают в результате комбинированного воздействия свойств материала и технологических флуктуаций., с четкими механизмами для каждого:
(1) Материальные барьеры
The 3003 и 5052 сплавы в композитных дисках имеют присущие им различия в свойствах, которые препятствуют склеиванию поверхностей раздела., как подробно описано в таблице ниже:
| Свойство сплава |
3003 Сплав (Внешний слой) |
5052 Сплав (Средний слой) |
Влияние на соединение интерфейсов |
| Коэффициент атомной диффузии |
1.2×10⁻¹⁴м²/с (для атомов Mn при 500 ℃) |
3.5×10⁻¹³м²/с (для атомов Mg при 500 ℃) |
Mg диффундирует в 29 раз быстрее, чем Mn., создавая неравномерность “диффузионный слой” на границе раздела — ослабление прочности связи с <10МПа (квалифицированный ≥15 МПа). |
| Толщина оксидного слоя |
2-5нм (дать Al₂O₃, температура плавления 2050 ℃) |
2-5нм (дать Al₂O₃, температура плавления 2050 ℃) |
Оксидный слой действует как изолирующий барьер., предотвращение прямого соединения металла с металлом; даже высокое давление не сможет его сломать, оставляя микрозазоры, которые становятся пузырьками. |
| Коэффициент теплового расширения |
23.2×10⁻⁶/℃ (25-300℃) |
23.8×10⁻⁶/℃ (25-300℃) |
Разница в 0,6×10⁻⁶/℃ вызывает термический стресс при нагреве/охлаждении — например, при нагревании или охлаждении., охлаждение от 400 ℃ до 25 ℃ создает напряжение 80 МПа., со временем приводит к расслоению. |
(2) Дефекты, связанные с процессом
Даже при использовании хорошо подобранных материалов, неправильные параметры прокатки непосредственно приводят к дефектам:
- Несоответствие температуры:
-
- Ниже 380 ℃: Кинетическая энергия атомов слишком мала — атомы Mg в 5052 может рассеивать только 0,1-0,2 мкм, не преодолевает оксидный слой. Это оставляет “физические контактные промежутки” (5-10мкм) между слоями, которые задерживают воздух и образуют пузырьки.
-
- Выше 500 ℃: Минуты 3003 выпадает в осадок в виде твердых частиц Al₆Mn (1-3мкм), которые царапают 5052 слой при прокатке. высокая температура ускоряет окисление, утолщение слоя Al₂O₃ до >10нм, ухудшение связи.
-
- Ниже 10 МПа: Недостаточная сила для вытеснения межслойного воздуха. (начальная толщина 5-10 мкм). Сжатый воздух образует пузырьки (0.3-1диаметр мм), и площадь контакта интерфейса составляет всего 60-70%, приводит к слабой связи.
-
- Отклонение давления >5МПа: Из-за неравномерного напряжения качения, край диска (высокое давление) переливается металл, в то время как центр (низкое давление) задерживает воздух — частый дефект дисков большого диаметра (≥250 мм).
- Необоснованная скорость снижения:
-
- Общий коэффициент сокращения <40%: Деформация металла недостаточна для выравнивания неровностей интерфейса. (3-5мкм), оставляя микропузырьки, которые расширяются при нагревании посуды.
-
- Скорость сокращения за один проход >30%: Металл течет слишком быстро (>100мм/с), вовлечение воздуха в интерфейс. Чрезмерное деформационное напряжение также создает “сдвиговые трещины” (1-2мкм) между слоями, которые после охлаждения перерастают в расслоение.
3. Стратегия синергетического регулирования
Для устранения вышеуказанных причин, разрабатывается синергетическая стратегия для 3003/5052/3003 композитные диски (принимая φ200 мм, толщина мишени 6 мм в качестве примера), сосредоточив внимание на “температура как основа, давление как ключевой момент, и процент снижения в качестве гарантии”.
(3.1) Свойства материала для справки
Понимание функций и требований, специфичных для уровня, помогает при проектировании параметров.:
| Композитный слой |
Основная функция |
Коэффициент толщины (общей толщины) |
Ключевые технические требования |
Обоснование требования |
| 3003 (Внешний) |
Теплопроводность, формуемость поверхности |
25%-35% (например, 1.5-2.1мм в диске диаметром 6 мм) |
Удлинение ≥20%, отсутствие выделения хрупкой фазы |
Высокое удлинение гарантирует отсутствие растрескивания при штамповке.; отсутствие хрупких фаз обеспечивает однородность теплопроводности. |
| 5052 (Середина) |
Структурная прочность, устойчивость к коррозии |
30%-50% (например, 1.8-3.0мм в диске диаметром 6 мм) |
Предел текучести ≥190 МПа, Содержание мг 2.2%-2.8% |
Высокий предел текучести предотвращает деформацию посуды.; контролируемое содержание магния обеспечивает баланс прочности и формуемости. |
(3.2) Параметры прокатки сердечника (3003/5052/3003, φ200 мм, Толщина мишени 6 мм)
Параметры разделены на три этапа в соответствии с процессом склеивания.:
| Этап процесса |
Температурный диапазон (℃) |
Давление (МПа) |
Общий коэффициент сокращения (%) |
Ключевые меры контроля |
Обоснование выбора параметров |
| Предварительный нагрев |
420-450 |
– |
– |
Держите 30-40мин. (регулировать по толщине: +5мин на 1 мм), Колебания температуры ≤±5℃ (контролируется с помощью инфракрасного термометра). |
420-450℃ максимизирует диффузию магния (2.0×10⁻¹³м²/с) проникнуть в оксидный слой, избегая при этом осаждения Mn в 3003. |
| Грубая прокатка |
400-430 |
15-20 |
48.6 (от 8 мм до 4,0 мм) |
Компенсация индукционного нагрева (5-8℃/мин) когда температура падает ниже 390 ℃; скорость рулона 30-40м/мин. |
Более низкая температура, чем предварительный нагрев, снижает окисление.; 15-20МПа вытесняет 90% межслоевого воздуха; низкая скорость обеспечивает равномерную деформацию. |
| Завершить прокатку |
380-400 |
18-20 |
50 (от 4,0 мм до 2,0 мм для тонких дисков, с поправкой на мишень 6 мм) |
Отклонение давления ≤2 МПа (контролируется с помощью сенсорной матрицы 10×10 мм); скорость рулона 50-60м/мин. |
380-400℃ подавляет рост зерна (обеспечивает плоскостность); стабильное давление устраняет остаточный воздух; более высокая скорость снижает окисление интерфейса. |
(3.3) Распределение коэффициента снижения за один проход
Пятипроходная схема прокатки уравновешивает деформацию и сцепление., избегать чрезмерного стресса:
| Номер пропуска |
Начальная толщина (мм) |
Целевая толщина (мм) |
Скорость уменьшения за один проход (%) |
Скорость вращения (м/мой) |
Основная функция |
Контроль качества |
| 1 (Грубый) |
8.0 |
5.6 |
30.0 |
30 |
Предварительное удаление воздуха (удаляет 60% межслоевого воздуха), начальное соединение интерфейсов. |
Синхронизировать повышение давления со снижением (2МПа/мин) чтобы избежать воздухововлечения. |
| 2 (Грубый) |
5.6 |
4.0 |
28.6 |
35 |
Увеличение площади контакта интерфейса (к 85%), способствовать диффузии атомов между слоями. |
Поддерживайте температуру на уровне 420±5℃, чтобы обеспечить диффузию магния.. |
| 3 (Середина) |
4.0 |
3.0 |
25.0 |
40 |
Устранение микрозазоров (уменьшить размер зазора до <1мкм), повысить прочность сцепления. |
Увеличить давление до 20 МПа., компенсировать краевое напряжение (краевое давление +3МПа). |
| 4 (Заканчивать) |
3.0 |
2.5 |
16.7 |
50 |
Контроль плоскостности диска (отклонение ≤0,1 мм), уменьшить остаточное деформационное напряжение. |
Более низкая температура до 400 ℃, избегать перегрева на краю. |
| 5 (Заканчивать) |
2.5 |
2.0 (для тонких дисков; отрегулируйте до 6 мм для толстой посуды.) |
20.0 |
60 |
Окончательное формирование, следить за отсутствием остаточных пузырей (уровень пузырьков ≤0,1%). |
Стабилизировать давление на уровне 18 МПа., контролировать соединение интерфейсов с помощью ультразвукового контроля в реальном времени. |
(3.4) Традиционный против. Оптимизированные процессы
Оптимизированный процесс устраняет ключевые недостатки традиционных методов., с измеримым сокращением дефектов:
| Категория параметра |
Спецификации традиционного процесса |
Оптимизированные характеристики процесса |
Эффект уменьшения дефектов |
Поддержка тестовых данных (100-Образец диска) |
| Температура подогрева |
380-400℃, держать 20 минут |
420-450℃, держать 30-40мин |
Расстояние атомной диффузии увеличено в 2-3 раза; скорость слабой связи снижена с 25% к 1%. |
Сила сцепления: 10-12МПа (традиционный) → 18-20МПа (оптимизированный). |
| Режим контроля давления |
Равномерное давление (10-15МПа), нет компенсации края |
Зональное давление (центр 15-20МПа, край +3-5МПа) |
Скорость образования пузырьков в центре уменьшена на 95%; переполнение края уменьшено с 18% к 0.5%. |
Центр пузырей: 8-10 шт/диск (традиционный) → 0-1 ПК/диск (оптимизированный). |
| Скорость уменьшения за один проход |
25%-35% (неравномерное распределение) |
16.7%-30% (распределение градиента) |
Скорость трещинообразования при сдвиге снижается на 90%; скорость микропузырьков уменьшена с 30% к 0.8%. |
Сдвиговые трещины: 12 диски (традиционный) → 1 диск (оптимизированный). |
| Обработка поверхности рулона |
Шлифование (Ра 0,2-0,3 мкм), без покрытия |
Алмазное шлифование (Ра ≤0,1 мкм) + CrN-покрытие (5-8мкм) |
Скорость пузырьков при отпечатке уменьшена на 98%; износ валков снижается на 50%. |
Пузырьки отступов: 5-7 шт/диск (традиционный) → 0-0.2 ПК/диск (оптимизированный). |

4. Оптимизация вспомогательного процесса
Одних только основных параметров недостаточно — вспомогательные процессы устраняют скрытые дефекты и стабилизируют качество.:
| Вспомогательный процесс |
Ключевые эксплуатационные параметры |
Техническое обоснование |
Влияние на качество |
| Обезжиривание (Прероллинг) |
Щелочной раствор: NaOH 5%-8%, температура 60-70℃, время замачивания 15-20мин.; с последующей промывкой водой (60℃ чистая вода) и сушка на воздухе. |
NaOH реагирует с маслом (омыление) для удаления поверхностных загрязнений (например, остатки смазочно-охлаждающей жидкости) — масло блокирует металлические связи и образует пузырьки. |
Уровень остатков нефти снижен с 15% к 0.5%; Скорость межслойного пузырька снижается на 10%. |
| Механическая полировка |
1200-наждачная бумага с зернистостью оксида алюминия, ручная или механическая полировка (давление 0,2-0,3МПа), глубина полировки 5-10 мкм. |
Удаляет слой естественного оксида Al₂O₃. (2-5нм) и микронеровности (3-5мкм) — обнажает свежие металлические поверхности для прямого склеивания. |
Толщина оксидного слоя уменьшена до <1нм; площадь контакта интерфейса увеличена до 95%. |
| Защита инертного газа |
Чистота аргона ≥99,99%, полированные заготовки хранятся в ящике, наполненном аргоном (давление 0,105МПа); время перехода от полировки к прокатке ≤30 минут. |
Предотвращает повторное окисление свежих металлических поверхностей. (скорость окисления <0.1нм/мин в аргоне против. 1нм/мин в воздухе). |
Толщина слоя реоксидации <0.5нм; прочность сцепления поддерживается на уровне ≥18 МПа. |
| Выбор масла для прокатки |
Базовое масло: 500минеральное масло СН; добавки: 1.0% осерненный изобутилен (противозадирный агент), 0.5% 2,6-ди-трет-бутил-п-крезол (антиоксидант); вязкость 8-10 сСт (40℃). |
Агент противозадирного давления снижает трение рулонной фольги. (коэффициент от 0.3 к 0.15); антиоксидант предотвращает окисление масла (предотвращает образование осадка); вязкость обеспечивает равномерную смазку. |
Износ валков снижен на 30%; скорость появления царапин на поверхности снижена с 8% к 0.3%. |
| Низкотемпературный отжиг (Пост-роллинг) |
Температура 280-300 ℃, время выдержки 2-3 часа, охлаждение печи (скорость охлаждения 5-10℃/ч); защищен азотом (чистота ≥99,9%). |
Снимает остаточное термическое напряжение (от 120МПа до <30МПа); способствует дальнейшей диффузии атомов (Диффузионное расстояние увеличено до 1,0 мкм); стабилизирует микроструктуру. |
Скорость расслоения при штамповке посуды снижена с 12% к 0.1%; прочность сцепления увеличивается на 20%-30%. |
5. Проверка производительности
Для проверки оптимизированного процесса, было проведено комплексное тестирование 3003/5052/3003 композитные диски (φ200 мм, толщина 6 мм) лабораторией по переработке алюминия национального уровня:
(5.1) Межслойный тест качества
Тесты прошли GB/T 3880.3-2022 (стандарты алюминиевой композитной фольги), с результатами ниже:
| Индекс качества |
До оптимизации (Среднее значение) |
После оптимизации (Среднее значение) |
Промышленный стандарт кухонных принадлежностей |
Подробности метода тестирования |
| Скорость межслойного пузырька (%) |
5.2 |
0.08 |
≤0,1 |
Ультразвуковой дефектоскоп (частота 5 МГц), площадь сканирования 100 см² на диск, подсчет пузырьков ≥0,05 мм. |
| Максимальный диаметр пузырьков (мм) |
1.2 |
0.2 |
≤0,5 |
Оптический микроскоп (400x увеличение) для измерения пузырьков. |
| Сила отслаивания (МПа) |
12.3 |
19.5 |
≥15 |
Универсальная машина для испытания на растяжение (модель: ИНСТРОН 5969), скорость растяжения 5 мм/мин, размер образца 25мм×100мм. |
| Область соединения интерфейса (%) |
75 |
99.5 |
≥95 |
Сканирующий электронный микроскоп (КОТОРЫЙ, модель: Цейсс Сигма 300), анализ изображений 5 случайные области интерфейса. |
(5.2) Тест производительности кухонных принадлежностей
Для практического тестирования производительности из дисков были сформированы сковороды с антипригарным покрытием диаметром 24 см и суповые кастрюли диаметром 20 см.:
- Равномерность теплопроводности:
-
- Условия испытаний: Индукционная плита (2000Вт), нагрев до 200℃, 5 контрольные точки (центр + 4 края, 50мм друг от друга).
-
- Результаты: Разница температур уменьшена с 45 ℃. (традиционный) до 12℃ (оптимизированный) — отвечает “нет местных ожогов” Требования к сковородам.
- Устойчивость к термическому удару:
-
- Условия испытаний: 20 циклы -20℃ (морозильник, 2час) → 260℃ (печь, 30мин), быстрый перевод (≤30 с).
-
- Результаты: Оптимизированные диски не показали расслоений и трещин.; традиционные диски расслоились на 8-м цикле (разделение краев ≥2 мм).
-
- Условия испытаний: Раскладываем по суповым горшочкам глубиной 10 см. (давление 0,5 МПа, температура 180℃).
-
- Результаты: Коэффициент формирования квалификации увеличился с 78% (традиционный, дефекты: растрескивание, расслаивание) к 99% (оптимизированный, нет дефектов).

6. Случай промышленного применения
Ведущее китайское предприятие по производству кухонной посуды (годовой объем производства: 10 миллион комплектов, основная продукция: сковороды с антипригарным покрытием) столкнулись с серьезными проблемами качества в 2023:
- Проблема: 8.5% сковородок отозвали из-за прослоек пузырей (жалобы клиентов: “еда подгорает с одной стороны”); одна партия 5,000 Диски диаметром 24 см были списаны, что привело к остановке производственной линии на 2 дня и 1.2 миллион юаней убытков.
- Меры по оптимизации: Принял синергетическую стратегию, описанную выше., включая:
-
- Регулировка температуры предварительного нагрева от 390 ℃ до 430 ℃., увеличение времени выдержки до 35 минут;
-
- Установка зональной гидравлической системы (краевое давление +4МПа) решать центральные пузыри;
-
- Внедрение полировки зернистостью 1200 и низкотемпературного отжига. (290℃, 2.5час);
-
- Использование валков с CrN-покрытием (Ра 0,08 мкм) для уменьшения дефектов отпечатков.
-
- Скорость пузырьков композитных дисков: 6.8% → 0.05%;
-
- Сила отслаивания: 11.8МПа → 20,3 МПа;
-
- Жалобы клиентов: 8.5% → <0.3%;
-
- Ежегодное сокращение потерь: 8 миллион юаней;
-
- Теплопроводность кастрюль: Увеличение на 15% (более быстрый нагрев, экономия энергии ~10%).

7. Выводы & Перспективы
(1) Основные выводы
Ключ к достижению “отсутствие межслоевых пузырей и расслоений” для композитные алюминиевые диски Для кухонной посуды лежит в синергетический контроль трех основных параметров (температура, давление, скорость снижения) плюс вспомогательные процессы:
- Температура: 420-450℃ предварительный нагрев + 400-430℃ грубая прокатка + 380-400℃ финишная прокатка — обеспечивает достаточную диффузию атомов, избегая окисления и осаждения;
- Давление: 15-20МПа зональное давление (край +3-5МПа) — полностью вытесняет межслойный воздух и обеспечивает равномерный контакт;
- Скорость снижения: 50%-60% общая ставка + 16.7%-30% распределение градиента за один проход — балансирует деформацию и напряжение;
- Вспомогательные процессы: Обезжиривание + полировка + защита инертным газом + отжиг — устраняет скрытые дефекты и стабилизирует соединение.
Эта комбинация обеспечивает прочность сцепления ≥18 МПа., уровень пузырьков ≤0,1%, и соответствует всем требованиям к производительности кухонной посуды.
(2) Направления будущего развития
- Интеллектуальное регулирование параметров:
-
- Разработайте модель нейронной сети BP, которая вводит данные в режиме реального времени. (температура, давление, скорость крена) и выводит вероятность дефекта. Когда вероятность превышает 5%, система автоматически настраивает параметры (например, увеличивает мощность индукционного нагрева при падении температуры, или регулирует гидравлическое давление, если пузырьки обнаруживаются ультразвуковыми датчиками). Это уменьшит зависимость от ручного управления и повысит стабильность процесса. >99%.
- Новые композитные конструкции:
-
- Для тяжелой посуды (например, походные горшки на открытом воздухе), развивать 3003/6061/3003 композитные диски (средний слой 6061 сплав: предел текучести ≥270МПа). Индивидуальные параметры: температура предварительного нагрева 450-480℃ (соответствует температуре рекристаллизации 6061), давление прокатки 20-25МПа (компенсирует более высокую прочность), и степень сокращения за один проход ≤25% (предотвращает растрескивание).
- Экологичные процессы:
-
- Замените традиционное щелочное обезжиривание ультразвуковым обезжириванием на водной основе. (сокращает использование химикатов за счет 50%) и разработать масло для прокатки, пригодное для вторичной переработки. (степень переработки ≥80%) соответствовать мировым экологическим стандартам (например, Я ДОСТИГАЮ).
Оптимизация процессов прокатки композитных алюминиевых дисков не только улучшает качество кухонной посуды и снижает затраты, но также обеспечивает техническую основу для других композитных металлических материалов. (например, алюминий-медь, алюминий-сталь), внедрение инноваций в отрасли обработки легких металлов.
Свойства алюминиевого круга:
Алюминиевый круг подходит для многих рынков., включая посуду, автомобильная и светотехническая промышленность, и т. д., благодаря хорошим характеристикам продукта:
- Низкая анизотропия, что облегчает глубокую вытяжку
- Сильные механические свойства
- Высокая и однородная диффузия тепла
- Возможность нанесения эмали., покрытый ПТФЭ (или другие), анодированный
- Хорошая отражательная способность
- Высокое соотношение прочности и веса
- Долговечность и устойчивость к коррозии
Процесс алюминиевых кругов
Слитки/Лигатуры — Плавильная печь – Раздаточная печь — округ Колумбия. Кастер — Плита —- Скальпер — Стан горячей прокатки – Стан холодной прокатки – Штамповка – Печь отжига — Заключительная проверка – упаковка — Доставка
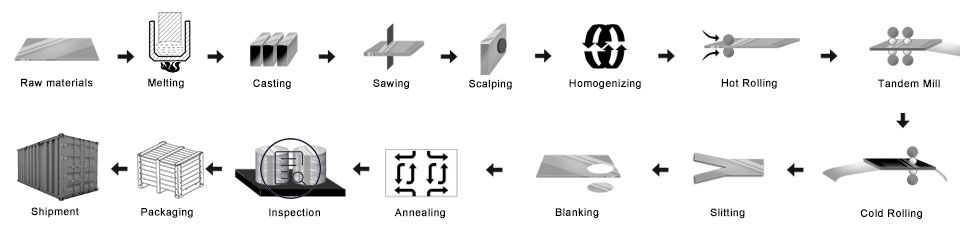
- Подготовьте лигатуры
- Плавильная печь: положить сплавы в плавильную печь
- Литой алюминиевый слиток DC: Сделать материнский слиток
- Измельчите алюминиевый слиток: сделать поверхность и бока гладкими
- Отопительная печь
- Стан горячей прокатки: сделал материнскую катушку
- Холодно-прокатный стан: материнская катушка была раскатана той толщины, которую вы хотите купить
- Процесс штамповки: стань того размера, который ты хочешь
- Печь отжига: изменить характер
- Окончательная проверка
- Упаковка: деревянный ящик или деревянный поддон
- Доставка
Контроль качества
Гарантия Ниже будет проведена проверка на производстве.
- а. обнаружение лучей—РТ;
- б. ультразвуковой контроль—ЮТ;
- с. Магнитопорошковое тестирование-МТ;
- д. тестирование на проникновение-PT;
- е. вихретоковая дефектоскопия-ET
1) Будьте свободны от масляных пятен, Вмятина, Включение, Царапины, Пятно, Изменение цвета оксида, Перерывы, Коррозия, Метки рулона, Полосы грязи, и другие дефекты, которые будут мешать использованию.
2) Поверхность без черной линии, чистый, периодическое пятно, дефекты печати на роликах, например, другие стандарты внутреннего контроля GKO.
Упаковка алюминиевых дисков:
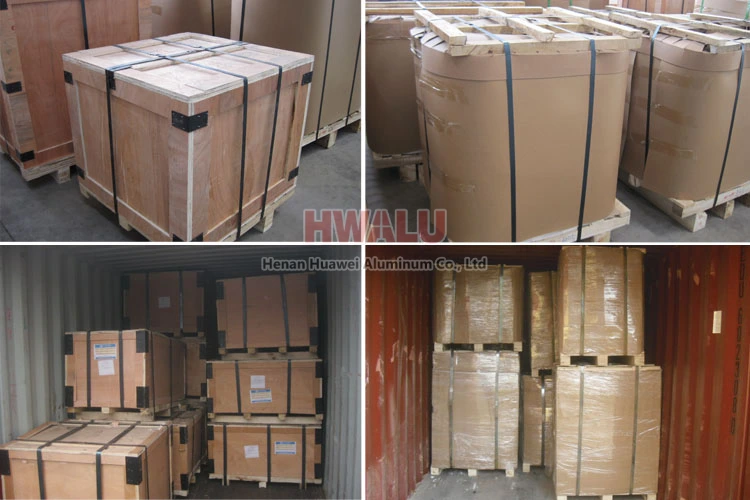
Алюминиевые круги могут быть упакованы по экспортным стандартам., накрытие коричневой бумагой и полиэтиленовой пленкой. Окончательно, Алюминиевый круглый фиксируется на деревянном поддоне/деревянном ящике.
- Поместите сушилки сбоку от алюминиевого круга., держите продукты сухими и чистыми.
- Используйте чистую пластиковую бумагу., упаковать алюминиевый круг, сохранять хорошую герметизацию.
- Используйте бумагу из змеиной кожи., упаковать поверхность пластиковой бумаги, сохранять хорошую герметизацию.
- Следующий, есть два способа упаковки: Один из способов – упаковка на деревянных поддонах., используя хрустящую бумагу, упаковывающую поверхность; Другой способ – упаковка в деревянный ящик., используя деревянный ящик, упаковывающий поверхность.
- Окончательно, положите стальной ремень на поверхность деревянного ящика, сохранение прочности и безопасности деревянного ящика.
Алюминиевый круг Хэнань Huawei Aluminium. соответствовать экспортному стандарту. Пластиковая пленка и коричневая бумага могут быть покрыты по желанию клиентов.. Более того, используется деревянный ящик или деревянный поддон для защиты продукции от повреждений во время доставки.. Есть два вида упаковки, которые глаза в стену или глаза в небо. Клиенты могут выбрать любой из них для своего удобства.. Вообще говоря, есть 2 тонн в одной упаковке, и загрузка 18-22 тонн в контейнере 1х20 футов, и 20-24 тонн в контейнере 1х40 футов.
Почему выбирают нас?
Чтобы идти в ногу со временем, HWALU продолжает внедрять современное оборудование и технику для повышения своей конкурентоспособности.. Всегда придерживайтесь бизнес-философии качества как центра и клиента в первую очередь., поставлять продукцию серии алюминиевых дисков высочайшего качества во все части мира.. Более …