Haɗin kayan aluminum na kayan kwalliya na kitchenware: Tabbatarwa Tsarin Tsallaka da Tabbatarwa na Aiwatarwa don kawar da kumfa da maraice
1. Shigowa da
Haɗin fayafai na aluminum don kayan dafa abinci su ne core substrates for high-end cookware (e.g., Ba a sanda ba soya, bakin karfe-lafumi miya, da kuma abubuwan shigowa-mai jituwa), suna buƙatar manyan wasanni uku marasa sasantawa don biyan buƙatun dafa abinci na yau da kullun:
- Thermal conductivity uniformity: Matsakaicin zafin jiki a saman fayafai dole ne ya zama ≤5% don guje wa zafi na gida (e.g., ƙona gefuna kwai a cikin kwanon frying) - ana samun wannan ta hanyar waje 3003 gami, wanda ke da wutar lantarki na 200W /(MİI K), 30% sama da tsantsa aluminum;
- Ƙarfin tsari: Ƙarfin Haɓaka ≥180MPa don tsayayya da nakasawa yayin yin hatimi (e.g., kafa tukunyar miya mai zurfin cm 10) da kuma amfani da dogon lokaci - tsakiya 5052 gami (jerin Al-Mg) yana ba da wannan ƙarfi, tare da abun ciki na Mg 2.5% inganta lalata juriya (m ga acidic abinci kamar tumatir);
- Thermal girgiza juriya: Babu fashewa bayan 20+ hawan keke tsakanin -20 ℃ (ajiya mai firiji) da 260 ℃ (yin burodin tanda) - babban abin da ake buƙata don kayan dafa abinci waɗanda ke canzawa tsakanin ajiyar sanyi da dumama murhu.
Tsarin haɗe-haɗe na yau da kullun shine 3003/5052/3003, tare da diamita jere daga 100mm (kananan kwanon rufi) ku 300mm (manyan woks) kuma jimlar kauri na 3-8mm (kauri ga tukwane miya, bakin ciki don frying pans).
Muhimmiyar ƙulli mai inganci shine lahani interlayer: Kumfa masu diamita ≥0.5mm suna haifar da dumama mara daidaituwa (bambancin zafin jiki har zuwa 50 ℃), yayin da delamination take kaiwa zuwa ga nakasawa cookware ko ma detachment na mara sanda shafi. Bisa lafazin 2024 bayanai daga China Kitchenware Association, 32% na kumshin diski na aluminium ya samo asali ne daga batutuwan interlayer, tare da matsakaicin asarar juzu'i guda ≥800,000 yuan (e.g., 5,000 yanki na fayafai na kwanon rufi 24cm saboda kumfa).
Hanyoyin mirgina na gargajiya sun kasa magance waɗannan lahani saboda rashin daidaiton sigogi (e.g., rashin isasshen zafin jiki don yaduwar atomic, matsatsi mara daidaituwa yana barin aljihun iska). Don haka, daidaitaccen sarrafa zafin jiki na mirgina, matsa lamba, kuma raguwa yana da mahimmanci don cimmawa “sifili interlayer kumfa da delamination”.

2. Dalilan Matsalolin Interlayer
Lalacewar interlayer sun taso daga haɗe-haɗen tasirin abubuwan da ke tattare da abubuwan da ke tattare da su da haɓakar tsari, tare da bayyanannun hanyoyin kowane:
(1) Abubuwan da ke da alaƙa da Material
The 3003 kuma 5052 Alloys a cikin fayafai masu haɗaka suna da bambance-bambancen kaddarorin da ke hana haɗin haɗin yanar gizo, kamar yadda aka dakile a cikin tebur da ke ƙasa:
| Alloy Property |
3003 Alloy (Layer na waje) |
5052 Alloy (Tsakiyar Layer) |
Tasiri kan Haɗin Intanet |
| Atomic Diffusion Coefficient |
1.2×10⁻¹⁴m²/s (ga Mn atom a 500 ℃) |
3.5×10⁻¹³m²/s (don Mg atom a 500 ℃) |
Mg yana watsa 29x da sauri fiye da Mn, haifar da rashin daidaituwa “yaduwa Layer” a dubawa - raunana bonding ƙarfi zuwa <10MPa (m ≥15MPa). |
| Oxide Layer Kauri |
2-5nm (ba Al₂O₃, Matsayin narkewa 2050 ℃) |
2-5nm (ba Al₂O₃, Matsayin narkewa 2050 ℃) |
Layin oxide yana aiki azaman shinge mai rufewa, hana kai tsaye karfe-da-karfe bonding; hatta matsa lamba ba zai iya karya shi ba, barin ƙananan ramuka waɗanda suka zama kumfa. |
| Thermal Expansion Coefficient |
23.2× 10⁻⁶ / ℃ (25-300℃) |
23.8× 10⁻⁶ / ℃ (25-300℃) |
Bambancin 0.6 × 10⁻⁶ / ℃ yana haifar da damuwa na thermal yayin dumama / sanyaya - misali., sanyaya daga 400 ℃ zuwa 25 ℃ yana haifar da damuwa na 80MPa, haifar da delamination a kan lokaci. |
(2) Abubuwan da ke da alaƙa da tsari
Ko da tare da kayan da aka dace da kyau, sigogin mirgina mara kyau suna haifar da lahani kai tsaye:
- Rashin daidaituwar yanayin zafi:
-
- Kasa da 380 ℃: Ƙarfin motsin atom ɗin ya yi ƙasa da ƙasa - Mg atom a ciki 5052 iya yada 0.1-0.2μm kawai, kasa haye Layer oxide. Wannan ya fita “jiki lamba gibin” (5-10μm) tsakanin yadudduka, wanda ke kama iska da kuma samar da kumfa.
-
- Sama da 500 ℃: Mn in 3003 yana hazo kamar yadda Al₆Mn hard particles (1-3μm), wanda ya karu da 5052 Layer a lokacin mirgina. high zafin jiki accelerates hadawan abu da iskar shaka, kauri daga Al₂O₃ Layer zuwa >10nm, daɗaɗa haɗin kai.
-
- Kasa da 10MPa: Rashin isasshen ƙarfi don fitar da iska mai tsaka-tsaki (farkon kauri 5-10μm). Iskar da aka matse ta haifar da kumfa (0.3-1mm diamita), kuma wurin tuntuɓar mu'amala kawai 60-70%, haifar da rauni bonding.
-
- Karɓar matsi >5MPa: Saboda rashin daidaituwar damuwa na mirgine, gefen diski (babban matsin lamba) Karfe ya cika, yayin da cibiyar (ƙananan matsa lamba) yana riƙe da iska - lahani na kowa a cikin fayafai masu girman diamita (≥250mm).
-
- Jimlar raguwar adadin <40%: Ƙarfe nakasar bai wadatar ba don daidaita kuskuren mu'amala (3-5μm), barin ƙananan kumfa waɗanda ke faɗaɗa lokacin dumama girki.
-
- Ƙimar rage-wuri ɗaya >30%: Karfe yana gudana da sauri (>100mm/s), entraining iska a cikin dubawa. Matsanancin nakasawa kuma yana haifarwa “garkuwar karfi” (1-2μm) tsakanin yadudduka, wanda ke tasowa zuwa delamination bayan sanyaya.
3. Dabarun Dokokin Haɗin kai
Don magance dalilan da ke sama, an ɓullo da dabarun haɗin gwiwa don 3003/5052/3003 hadadden fayafai (girman φ200mm, manufa kauri 6mm a matsayin misali), mai da hankali kan “zafin jiki a matsayin tushe, matsa lamba a matsayin maɓalli, da kuma raguwa a matsayin garanti”.
(3.1) Kayayyakin Kaya don Magana
Fahimtar takamaiman ayyuka na Layer da buƙatu yana jagorantar ƙirar siga:
| Ƙwararren Layer |
Aikin farko |
Rabon Kauri (na jimlar kauri) |
Mabuɗin Buƙatun Fasaha |
Dalilin Bukatu |
| 3003 (Na waje) |
Ƙarfafawar thermal, surface formability |
25%-35% (e.g., 1.5-2.1mm a cikin 6mm diski) |
Tsawaitawa ≥20%, babu gaggautsa hazo |
Babban elongation yana tabbatar da babu fashewa a lokacin stamping; babu wasu matakai masu karyewa da ke kula da daidaituwar yanayin zafi. |
| 5052 (Tsakiya) |
Ƙarfin tsari, juriya na lalata |
30%-50% (e.g., 1.8-3.0mm a cikin 6mm diski) |
Ƙarfin Haɓaka ≥190MPa, Mg abun ciki 2.2%-2.8% |
Ƙarfin yawan amfanin ƙasa yana tsayayya da nakasar girki; Mg abun ciki mai sarrafawa yana daidaita ƙarfi da tsari. |
(3.2) Core Rolling Parameters (3003/5052/3003, φ200mm, Kauri na manufa 6mm)
An raba sigogi zuwa matakai uku don dacewa da tsarin haɗin gwiwa:
| Matsayin Tsari |
Yanayin Zazzabi (℃) |
Matsi (MPa) |
Jimlar Ragi Ragi (%) |
Ma'aunin Sarrafa Maɓalli |
Dalilin Zaɓin Siga |
| Preheating |
420-450 |
– |
– |
Rike don 30-40 min (daidaita tare da kauri: +5min da 1mm), yanayin zafi ≤±5℃ (saka idanu ta hanyar infrared thermometer). |
420-450℃ yana haɓaka haɓakar Mg (2.0×10⁻¹³m²/s) don shiga cikin oxide Layer, yayin gujewa hazo a cikin Mn 3003. |
| Rough Rolling |
400-430 |
15-20 |
48.6 (da 8mm zuwa 4.0mm) |
Induction dumama diyya (5-8℃/min) lokacin da zafin jiki ya faɗi ƙasa da 390 ℃; mirgine gudun 30-40m/min. |
Ƙananan zafin jiki fiye da preheating yana rage oxidation; 15-20MPa korar 90% na interlayer iska; jinkirin gudun yana tabbatar da nakasar uniform. |
| Gama Mirgina |
380-400 |
18-20 |
50 (daga 4.0mm zuwa 2.0mm don bakin ciki fayafai, gyara don 6mm manufa) |
Matsa lamba ≤2MPa (saka idanu ta hanyar 10 × 10mm firikwensin tsararru); mirgine gudun 50-60m/min. |
380-400℃ yana hana haɓakar hatsi (yana tabbatar da kwanciyar hankali); barga matsa lamba yana kawar da saura iska; sauri sauri rage dubawa hadawan abu da iskar shaka. |
(3.3) Rage Rage Ƙimar-Pass ɗaya
Jadawalin mirgina mai wucewa 5 yana daidaita nakasu da haɗin kai, guje wa yawan damuwa:
| Lambar wucewa |
Kauri na farko (mm) |
Kauri manufa (mm) |
Matsakaicin Rage-Pass guda ɗaya (%) |
Saurin mirginawa (m/mu) |
Babban Aiki |
Mayar da hankali Kula da inganci |
| 1 (M) |
8.0 |
5.6 |
30.0 |
30 |
Fitar iska ta farko (yana cirewa 60% na interlayer iska), farkon dubawa bonding. |
Daidaita hawan matsin lamba tare da raguwa (2MPa/min) don kauce wa shigar iska. |
| 2 (M) |
5.6 |
4.0 |
28.6 |
35 |
Ƙara wurin tuntuɓar mu'amala (ku 85%), inganta yaduwar atomic a fadin yadudduka. |
Kula da zafin jiki a 420± 5℃ don tabbatar da yaduwar Mg. |
| 3 (Tsakiya) |
4.0 |
3.0 |
25.0 |
40 |
Kawar da ƙananan gibi (rage girman gibin zuwa <1μm), haɓaka ƙarfin haɗin gwiwa. |
Ƙara matsa lamba zuwa 20MPa, rama gefen damuwa (matsin lamba + 3MPa). |
| 4 (Gama) |
3.0 |
2.5 |
16.7 |
50 |
Sarrafa flatness diski (karkacewa ≤0.1mm), rage saura nakasar danniya. |
Ƙananan zafin jiki zuwa 400 ℃, kauce wa zafi fiye da kima a gefen. |
| 5 (Gama) |
2.5 |
2.0 (don bakin ciki fayafai; daidaita zuwa 6mm don kauri mai kauri) |
20.0 |
60 |
Tsarin ƙarshe, tabbatar da babu saura kumfa (Yawan kumfa ≤0.1%). |
Tsaya matsa lamba a 18MPa, saka idanu haɗin haɗin kai ta hanyar gwajin ultrasonic na ainihi. |
(3.4) Na gargajiya vs. Ingantaccen Tsari
Ingantaccen tsari yana magance maɓalli a cikin hanyoyin gargajiya, tare da raguwar lahani mai aunawa:
| Matsayin siga |
Ƙayyadaddun Tsari na Gargajiya |
Ingantattun Bayanan Tsari |
Lalacewar Rage Tasiri |
Gwaji Support Data (100-Misalin Disc) |
| Preheating Zazzabi |
380-400℃, riqe 20min |
420-450℃, rike 30-40min |
Nisan watsawar atomic ya ƙaru da 2-3x; rauni bonding kudi rage daga 25% ku 1%. |
Ƙarfin haɗin gwiwa: 10-12MPa (gargajiya) → 18-20MPa (ingantacce). |
| Yanayin Sarrafa matsi |
Matsi na Uniform (10-15MPa), babu diyya gefe |
Matsin lamba (cibiyar 15-20MPa, gefen + 3-5MPa) |
An rage ƙimar kumfa ta tsakiya ta 95%; gefen ambaliya ya rage daga 18% ku 0.5%. |
Kumfa na tsakiya: 8-10 pcs/faifai (gargajiya) → 0-1 pc/faifai (ingantacce). |
| Matsakaicin Rage-Pass guda ɗaya |
25%-35% (m kasafi) |
16.7%-30% (gradient kasafi) |
Ƙarshen tsagewar ƙarar ya ragu da 90%; ƙananan kumfa an rage daga 30% ku 0.8%. |
Tsaye tsage: 12 fayafai (gargajiya) → 1 dis disb (ingantacce). |
| Mirgine Maganin Sama |
Nika (Ra 0.2-0.3μm), babu shafi |
Diamond niƙa (Ra ≤0.1μm) + CrN shafi (5-8μm) |
Yawan kumfa an rage ta 98%; roll wear rage ta 50%. |
Kumfa mai ciki: 5-7 pcs/faifai (gargajiya) → 0-0.2 pc/faifai (ingantacce). |

4. Haɓaka Tsarin Agaji
Mahimman sigogi kadai ba su isa ba - matakai masu taimako suna kawar da lahani masu ɓoye da kuma daidaita inganci:
| Tsarin taimako |
Mabuɗin Ma'aunin Aiki |
Dalilin Fasaha |
Tasirin inganci |
| Ragewa (Pre-Rolling) |
Maganin alkaline: Naw 5%-8%, zazzabi 60-70 ℃, lokacin dafa abinci 15-20 min; sai kuma kurkura da ruwa (60℃ pure water) da bushewar iska. |
NaOH yana amsawa da mai (saponification) don cire gurɓataccen ƙasa (e.g., yankan ragowar ruwa) - man toshe karfe bonding da samar da kumfa. |
An rage yawan ragowar mai daga 15% ku 0.5%; interlayer kumfa an rage ta 10%. |
| Gyaran injina |
1200-grit aluminum oxide sandpaper, manual ko inji polishing (matsa lamba 0.2-0.3MPa), polishing zurfin 5-10μm. |
Yana kawar da Layer na Al₂O₃ oxide na asali (2-5nm) da ƙananan rashin daidaituwa (3-5μm) - Yana fallasa sabbin saman ƙarfe na ƙarfe don haɗin kai kai tsaye. |
Oxide Layer kauri an rage zuwa <1nm; yankin tuntuɓar mu'amala ya ƙaru zuwa 95%. |
| Kariyar Gas Inert |
Argon tsarki ≥99.99%, goge-goge da aka adana a cikin akwati mai cike da argon (matsa lamba 0.105MPa); canja wurin lokaci daga gogewa zuwa mirgina ≤30min. |
Yana hana sake yin iskar oxygen da sabbin sassan ƙarfe (oxidation kudi <0.1nm/min in argon vs. 1nm/min a cikin iska). |
Re-oxidation Layer kauri <0.5nm; Ƙarfin haɗin gwiwa yana kiyaye a ≥18MPa. |
| Zaɓin Mai Naɗi |
Tushen mai: 500SN ma'adinai mai; additives: 1.0% sulfurized isobutylene (matsananci matsa lamba wakili), 0.5% 2,6-di-tert-butyl-p-cresol (antioxidant); danko 8-10cSt (40℃). |
Matsakaicin matsa lamba yana rage jujjuyawar binne (coefficient daga 0.3 ku 0.15); antioxidant hana mai hadawan abu da iskar shaka (yana guje wa samuwar sludge); danko yana tabbatar da lubrication uniform. |
Rinjaye ya rage ta 30%; surface karce kudi rage daga 8% ku 0.3%. |
| Karancin Zazzabi Annealing (Bayan-Rolling) |
Zazzabi 280-300 ℃, riƙe lokaci 2-3h, tanderun sanyaya (Yanayin sanyaya 5-10 ℃ / h); kariya ta nitrogen (tsarki ≥99.9%). |
Yana kawar da ragowar zafin zafi (daga 120MPa zuwa <30MPa); yana inganta ƙarin yaduwar atomic (Nisan yadawa ya karu zuwa 1.0μm); stabilizes microstructure. |
Ƙimar delamination a lokacin dafa abinci stamping an rage daga 12% ku 0.1%; Ƙarfin haɗin gwiwa ya karu da 20%-30%. |
5. Tabbatar da Aiki
Don tabbatar da ingantaccen tsari, An gudanar da cikakken gwaji akan 3003/5052/3003 hadadden fayafai (φ200mm, kauri 6mm) ta wani dakin gwaje-gwajen sarrafa aluminum:
(5.1) Gwajin ingancin Interlayer
Gwaje-gwaje sun biyo baya GB/T 3880.3-2022 (aluminium composite foil standards), tare da sakamako a kasa:
| Indexididdigar inganci |
Kafin Ingantawa (Matsakaicin Darajar) |
Bayan Ingantawa (Matsakaicin Darajar) |
Matsayin Masana'antar Kitchenware |
Bayanin Hanyar Gwaji |
| Matsakaicin Kumfa na Interlayer (%) |
5.2 |
0.08 |
≤0.1 |
Mai gano aibi na Ultrasonic (mita 5 MHz), wurin dubawa 100cm² kowane faifai, kirga kumfa ≥0.05mm. |
| Matsakaicin Diamita Bubble (mm) |
1.2 |
0.2 |
≤0.5 |
Mai gani na gani (400x girma) don auna kumfa. |
| Ƙarfin Kwasfa (MPa) |
12.3 |
19.5 |
≥15 |
Na'urar gwajin tensile na duniya (abin koyi: INSTRON 5969), karfin juyi 5mm/min, samfurin size 25mm × 100mm. |
| Interface Bonding Area (%) |
75 |
99.5 |
≥95 |
Ana duba microscope na lantarki (WANE, abin koyi: Zeiss Sigma 300), nazarin hoto na 5 bazuwar dubawa yankunan. |
(5.2) Gwajin Aiki na Kitchenware
An ƙirƙiri fayafai zuwa kwanon soya 24cm maras sanda da tukwanen miya 20cm don gwajin aiki mai amfani.:
- Thermal conductivity uniformity:
-
- Yanayin gwaji: Induction cooker (2000W), dumama zuwa 200 ℃, 5 wuraren gwaji (cibiya + 4 gefuna, 50mm daban).
-
- Sakamako: Bambancin zafin jiki ya ragu daga 45 ℃ (gargajiya) zuwa 12 ℃ (ingantacce) - saduwa da “babu kone gida” abin da ake bukata don frying pans.
-
- Yanayin gwaji: 20 hawan keke na -20 ℃ (injin daskarewa, 2h) → 260 ℃ (tanda, 30min), saurin canja wuri (≤30s).
-
- Sakamako: Ingantattun fayafai ba su nuna ɓarna ko tsagewa ba; fayafai na gargajiya da aka lalata su a zagayowar 8th (Gefen rabuwa ≥2mm).
-
- Yanayin gwaji: Sanya a cikin tukwane mai zurfin 10 cm (matsa lamba 0.5MPa, zafin jiki 180 ℃).
-
- Sakamako: Ƙirƙirar ƙimar cancanta ya ƙaru daga 78% (gargajiya, lahani: fatashin, delamination) ku 99% (ingantacce, babu lahani).

6. Shari'ar Aikace-aikacen Masana'antu
Babban kamfani na kayan dafa abinci na kasar Sin (fitarwa na shekara-shekara: 10 miliyon sets, manyan kayayyakin: kwanon rufin da ba sanda ba) sun fuskanci matsaloli masu inganci a ciki 2023:
- Al'amari: 8.5% na frying pans an tuna saboda interlayer kumfa (korafe-korafen abokin ciniki: “abinci yana konewa gefe guda”); rukuni guda na 5,000 An goge fayafai φ24cm, yana haifar da rufe layin samarwa na kwanaki 2 da 1.2 yuan miliyan a cikin hasara.
- Matakan ingantawa: An karɓi dabarun haɗin gwiwa a sama, ciki har da:
-
- Daidaita preheating zafin jiki daga 390 ℃ zuwa 430 ℃, Tsawaita lokacin riƙewa zuwa 35min;
-
- Shigar da tsarin hydraulic zoned (matsin lamba + 4MPa) don warware kumfa na tsakiya;
-
- Aiwatar da 1200-grit polishing da ƙananan zafin jiki annealing (290℃, 2.5h);
-
- Amfani da Rolls masu rufin CrN (ku 0.08m) don rage lahani na ciki.
-
- Yawan kumfa na fayafai masu haɗaka: 6.8% → 0.05%;
-
- Ƙarfin kwasfa: 11.8MPa → 20.3MPa;
-
- Korafe-korafen abokin ciniki: 8.5% → <0.3%;
-
- Rage asarar shekara: 8 Miliyan Yuan;
-
- Thermal watsin da pans: An haɓaka ta 15% (sauri dumama, tanadin makamashi ~ 10%).

7. Ƙarshe & Outlook
(1) Core ƙarshe
Mabuɗin cimmawa “sifili interlayer kumfa da delamination” domin hadadden fayafai na aluminum don kayan dafa abinci yana ciki Gudanar da haɗin kai na sigogi masu mahimmanci guda uku (ƙarfin zafi, matsa lamba, raguwar adadin) da matakan taimako:
- Zazzabi: 420-450℃ preheating + 400-430℃ m rolling + 380-400℃ gama mirgina - yana tabbatar da isasshen atomic diffusion yayin guje wa iskar shaka da hazo;
- Matsi: 15-20MPa zone matsa lamba (gefen + 3-5MPa) - gaba daya korar interlayer iska da kuma tabbatar da uniform lamba;
- Yawan raguwa: 50%-60% jimlar kudi + 16.7%-30% Rarraba gradient guda-wuri - ma'auni na lalacewa da damuwa;
- Hanyoyin taimako: Ragewa + goge baki + inert gas kariya + annealing - yana kawar da ɓoyayyun lahani kuma yana daidaita haɗin gwiwa.
Wannan haɗin yana samun ƙarfin haɗin gwiwa ≥18MPa, Yawan kumfa ≤0.1%, kuma ya cika duk buƙatun aikin kayan dafa abinci.
(2) Hannun Ci gaban Gaba
- Tsarin siga mai hankali:
-
- Ƙirƙirar samfurin hanyar sadarwa na BP wanda ke shigar da bayanan ainihin lokaci (ƙarfin zafi, matsa lamba, mirgine gudun) kuma yana fitar da yiwuwar lahani. Lokacin da yuwuwar ta wuce 5%, tsarin yana daidaita sigogi ta atomatik (e.g., yana ƙara ƙarfin dumama shigar idan zafin jiki ya faɗi, ko daidaita matsa lamba na hydraulic idan an gano kumfa ta hanyar firikwensin ultrasonic). Wannan zai rage dogaro ga aikin hannu da inganta tsarin aiki zuwa >99%.
- Sabbin tsarin haɗin kai:
-
- Don kayan dafa abinci masu nauyi (e.g., tukwane zangon waje), bunkasa 3003/6061/3003 hadadden fayafai (tsakiyar Layer 6061 gami: Ƙarfin yawan amfanin ƙasa ≥270MPa). Siffofin da aka keɓance: preheating zafin jiki 450-480 ℃ (yayi daidai da 6061's recrystalization zafin jiki), mirgina matsa lamba 20-25MPa (rama ga mafi girma ƙarfi), da ragin fasfo ɗaya ≤25% (yana guje wa fashewa).
- Hanyoyin da suka dace da muhalli:
-
- Sauya gurɓataccen alkaline na gargajiya tare da lalata tushen ruwa na ultrasonic (yana rage amfani da sinadarai ta hanyar 50%) da kuma samar da man da za a iya sake yin amfani da su (Yawan sake yin amfani da su ≥80%) don cika ka'idojin muhalli na duniya (e.g., NA KASANCE).
Haɓakawa na tsarin jujjuyawar diski na aluminium ba wai kawai yana haɓaka ingancin kayan dafa abinci da rage farashi ba har ma yana ba da ma'anar fasaha don sauran kayan ƙarfe da aka haɗa. (e.g., aluminum-Copper, aluminum-karfe), tuki bidi'a a cikin sauki karfe sarrafa masana'antu.
Abubuwan da'irar aluminum:
Aluminum da'irar ya dace da kasuwanni da yawa, ciki harda kayan girki, masana'antun kera motoci da haske, da dai sauransu., godiya ga kyawawan halaye na samfur:
- Ƙananan anisotropy, wanda ke sauƙaƙe zane mai zurfi
- Strong inji Properties
- Babban kuma daidaituwa zafi watsawa
- Ability don enameled, rufe da PTFE (ko kuma wasu), anodized
- Kyakkyawan tunani
- Babban ƙarfi-zuwa nauyi rabo
- Dorewa da juriya ga lalata
Tsarin Da'irar Aluminum
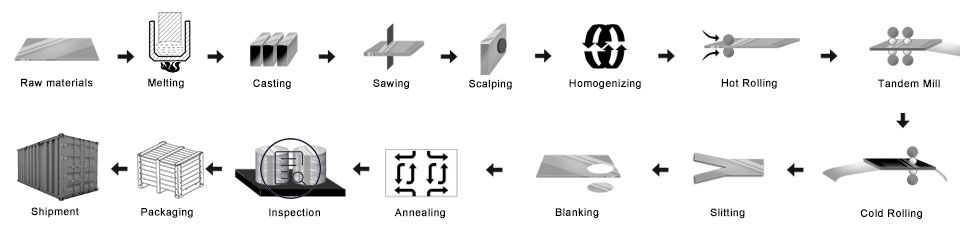
Ingot/Master Alloys — Narka wutar makera - Riƙe wutar makera — D.C. Caster — Wuri —- Scalper — Dandalin Rolling Hot - Mill Rolling Mill - Punching - Annealing Furnace — Binciken Ƙarshe - Shiryawa — Bayarwa
- Shirya babban allo
- Narka wutar makera: sanya gami a cikin tanderun narkewa
- DC watsa aluminum aluminum: Don sa uwar ingot
- Rufe murfin aluminum: don yin farfajiya da gefen santsi
- Tanderun dumama
- Abin birgima: ya sanya uwar murɗa
- Colding mirgina niƙa: an mirgine murfin uwa azaman kaurin da kuke son siyan
- Tsarin bugun: zama girman abin da kuke so
- Ƙona wutar makera: canza yanayin
- Binciken ƙarshe
- Shiryawa: akwati na katako ko pallet na katako
- Bayarwa
Ikon Kulawa
Tabbatarwa da ke ƙasa dubawa za a yi a cikin samarwa.
- a. gano hasken haske—RT;
- b. ultrasonic gwaji—UT;
- c. Gwajin Magnetic Barbashi-MT;
- d. gwajin shiga-PT;
- e. Gano aibi na yanzu-ET
1) Ka zama 'yanci daga Tabon Mai, Haushi, Hada, Scratches, Tabo, Discoloration Oxide, Karya, Lalata, Roll Marks, Datti Streaks, da sauran lahani waɗanda zasu kawo cikas ga amfani.
2) Surface ba tare da layin baki ba, yanke tsafta, tabo na lokaci-lokaci, nadi bugu lahani, kamar sauran ka'idojin Gudanar da ciki na gko.
Aluminum fayafai shiryawa:
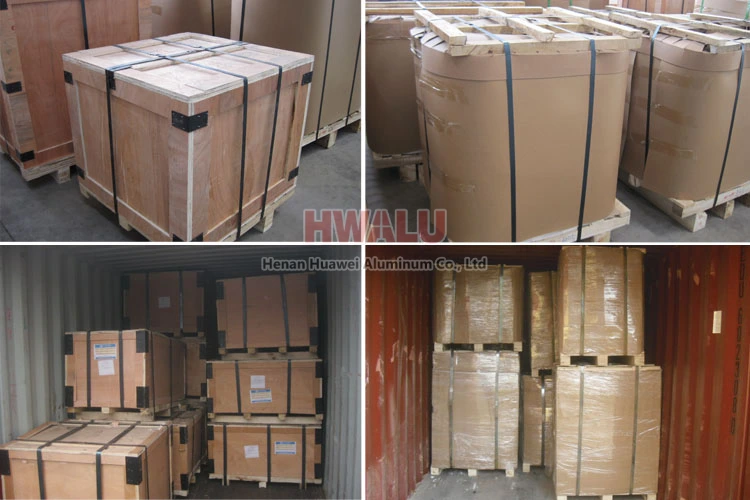
Za a iya tattara da'irar aluminium ta ma'aunin fitarwa, sutura da takarda mai launin ruwan kasa da fim ɗin filastik. Daga karshe, An gyara zagaye na Aluminum a kan katako na katako / katako.
- Sanya driers gefen da'irar aluminum, kiyaye samfuran bushe da tsabta.
- Yi amfani da takarda filastik mai tsabta, shirya da'irar aluminum, kiyaye hatimi mai kyau.
- Yi amfani da takardan fatar maciji, shirya saman takardar filastik, kiyaye hatimi mai kyau.
- Na gaba, akwai hanyoyi guda biyu na marufi: Hanya ɗaya ita ce marufi na katako, ta amfani da ɓawon burodin da ke tattara saman; Wata hanya ita ce marufi na katako, ta yin amfani da akwati na katako shirya farfajiya.
- Daga karshe, sanya bel na karfe a saman akwatin katako, kiyaye akwatin katako da sauri da tsaro.
Aluminum da'irar Henan Huawei Aluminum. hadu da fitarwa. Za a iya rufe fim ɗin filastik da takarda mai launin ruwan kasa a bukatun abokan ciniki. Menene ƙari, ana ɗaukar akwati na katako ko pallet na katako don kare samfuran daga lalacewa yayin bayarwa. Akwai nau'i biyu na marufi, waxanda suke ido da bango ko ido ga sama. Abokan ciniki za su iya zaɓar ɗayansu don dacewarsu. Gabaɗaya magana, akwai 2 ton a cikin fakiti ɗaya, da loading 18-22 ton a cikin akwati 1 × 20., kuma 20-24 ton a cikin akwati 1 × 40..
Me yasa zabar mu?
Domin tafiya da zamani, HWALU yana ci gaba da gabatar da yanayin kayan fasaha da fasaha don haɓaka gasa. Koyaushe riko da falsafar kasuwanci na inganci azaman cibiyar da abokin ciniki na farko, don samar da mafi kyawun samfuran da'irar diski na aluminum zuwa duk sassan duniya. Kara …